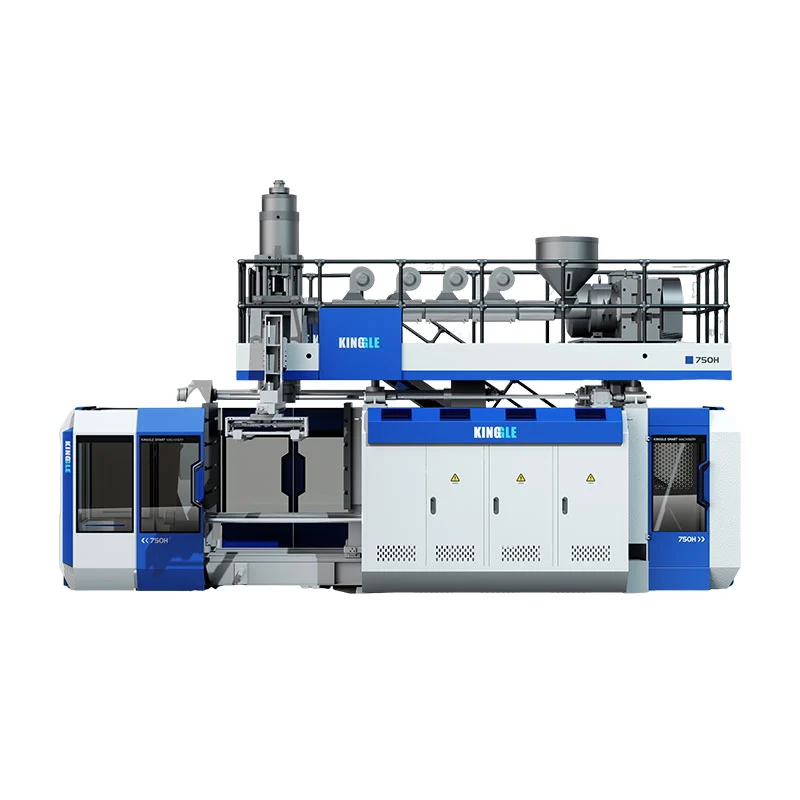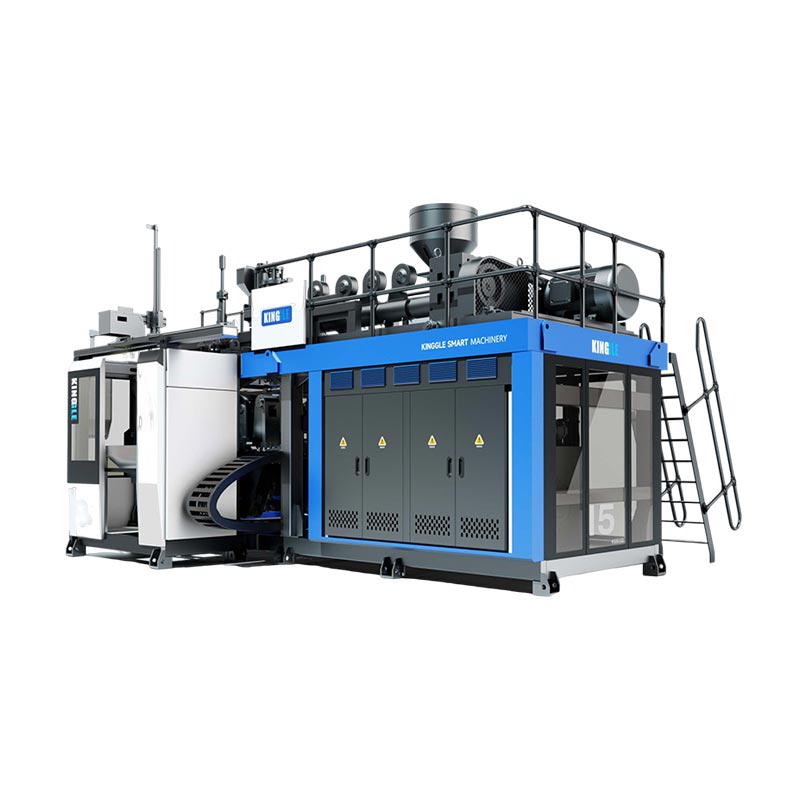
KGB200L/LP என்பது 220L டபுள்-ரிங் கெமிக்கல் டிரம்களுக்கான கிங்கிளின் 250L-கிளாஸ் அக்யூமுலேட்டர் ப்ளோ மோல்டிங் பிளாட்ஃபார்ம் ஆகும். வேலை செய்யும் திட்டத்திற்கு மோல்டிங் இயந்திரத்தை விட அதிகம் தேவை. இதற்கு அங்கீகரிக்கப்பட்ட டிரம் விவரக்குறிப்பு, பொருந்திய HMWHDPE, மோல்ட் மற்றும் கூலிங் டிசைன், பாரிசன் புரோகிராம், டேக்-அவுட் மற்றும் டிஃப்ளாஷிங், கசிவு சோதனை, கண்டறியக்கூடிய தர சோதனைகள் மற்றும் தொழிற்சாலை ஏற்றுக்கொள்ளும் திட்டம் ஆகியவையும் தேவை.
முடிக்கப்பட்ட தொகுப்பிலிருந்து பின்னோக்கி ஒரு இரசாயன டிரம் வரி திட்டமிடப்பட வேண்டும். டிரம் நோக்கம் கொண்ட உள்ளடக்கங்களை வைத்திருக்க வேண்டும். இது வரையறுக்கப்பட்ட கையாளுதல் மற்றும் போக்குவரத்து சோதனைகளைத் தக்கவைக்க வேண்டும். அதன் மூடல்கள், சுவர் வரைபடம் மற்றும் உற்பத்தி பதிவுகள் கட்டுப்பாட்டில் இருக்க வேண்டும். வேகமான உலர் சுழற்சி மட்டுமே அந்த விஷயங்கள் எதையும் நிரூபிக்காது.
இந்த வழிகாட்டி முழுமையான செல் வழியாக ஒரு டிரம்மைப் பின்தொடர்கிறது. இது வெளியிடப்பட்ட இயந்திரத் தரவை திட்ட உள்ளீடுகளிலிருந்து பிரிக்கிறது. தயாரிப்பு சோதனையின் போது எந்த முடிவுகள் நிரூபிக்கப்பட வேண்டும் என்பதையும் இது காட்டுகிறது.

- டிரம் வரைதல், மூடல்கள், பொருள், நிகர எடை மற்றும் சுவர் வரைபடம் ஆகியவற்றை முடக்கவும்.
- அனைத்து டிரிம் உட்பட முடிக்கப்பட்ட எடையை மொத்த பாரிசன் மாஸாக மாற்றவும்.
- தலை, பாரிசன் திட்டம், அச்சு மற்றும் குளிர்ச்சியை முக்கியமான மண்டலங்களுக்கு பொருத்தவும்.
- சுழற்சியின் ஒரு பகுதியாக கையாளுதல், நீக்குதல் மற்றும் ஆய்வு ஆகியவற்றை வரையறுக்கவும்.
- அங்கீகரிக்கப்பட்ட பிசின், உற்பத்தி அமைப்புகள் மற்றும் அளவிடக்கூடிய பாஸ் அளவுகோல்களுடன் வரியை ஏற்கவும்.
என்ன முழுமையான 220L இரசாயன டிரம் செல் உண்மையில் அடங்கும்
இயந்திரம் வெற்று உடலை உருவாக்குகிறது. செல் மீண்டும் மீண்டும் செய்யக்கூடிய, ஏற்றுக்கொள்ளப்பட்ட டிரம்ஸை உருவாக்குகிறது. அந்த வேறுபாடு வாங்குதல் பட்டியலை மாற்றுகிறது. பொறியியல் படிக்கும் போது கேட்கப்படும் கேள்விகளையும் மாற்றுகிறது.
அப்ஸ்ட்ரீம் உபகரணங்களில் பிசின் சேமிப்பு, கடத்துதல், உலர்த்துதல் அல்லது கலவை தேவைப்படும்போது கலத்தல் ஆகியவை அடங்கும். கலர் மற்றும் சேர்க்கை வீரியத்திற்கு கட்டுப்படுத்தப்பட்ட சமையல் குறிப்புகள் தேவை. Regrindக்கு வரையறுக்கப்பட்ட ஆதாரம், துகள் நிலை மற்றும் அனுமதிக்கப்பட்ட விகிதம் தேவை. இந்த பொருட்கள் எக்ஸ்ட்ரூடரை அடைவதை தீர்மானிக்கிறது. ஒரு நிலையற்ற ஊட்டமானது நிலையான பாரிசனை உருவாக்க முடியாது.
கோர் செல் எக்ஸ்ட்ரூடர் சிஸ்டம், அக்யூமுலேட்டர் ஹெட், கிளாம்பிங் யூனிட், மோல்ட், ப்ளோ பின்ஸ் அல்லது பாட்டம்-ப்ளோயிங் ஏற்பாடு, ஹைட்ராலிக் சிஸ்டம் மற்றும் கட்டுப்பாடுகள் ஆகியவற்றைக் கொண்டுள்ளது. கிங்கிள்ஸ்KGB200L/LP தயாரிப்புப் பக்கம்வெளியிடப்பட்ட விளக்கத்தில் MOOG 100 தடிமன் கட்டுப்படுத்தி, ரோபோ கை மற்றும் கீழே வீசும் அமைப்பு ஆகியவற்றை பட்டியலிடுகிறது. இறுதி ஆர்டர் சரியான வழங்கப்பட்ட பதிப்புகளை அடையாளம் காண வேண்டும்.
அச்சு திறக்கும் போது கீழ்நிலை வேலை தொடங்குகிறது. சூடான டிரம் கட்டுப்படுத்தப்பட்ட நீக்கம் தேவை. மேல் மற்றும் கீழ் ஃபிளாஷ் சீல் மேற்பரப்புகளை சேதப்படுத்தாமல் வெட்டப்பட வேண்டும். திறப்புகளுக்கு எந்திரம் அல்லது முடித்தல் தேவைப்படலாம். மூடல்களுக்கு பொருத்துதல் தேவைப்படலாம். ஒவ்வொரு ஏற்றுக்கொள்ளப்பட்ட டிரம்மிற்கு பிறகு ஒப்புக்கொள்ளப்பட்ட பரிமாணம், எடை, சுவர் மற்றும் கசிவு சோதனைகள் தேவை.
குளிரூட்டும் கருவிகள், அழுத்தப்பட்ட காற்று, பொருள் கையாளுதல், டிரிம் சேகரிப்பு மற்றும் பாதுகாப்பான அணுகல் ஆகியவை இந்தக் கலத்தைச் சுற்றி அமர்ந்துள்ளன. ஒரு ஆய்வகம் அல்லது தரமான பகுதி அதன் வெளியே உட்காரலாம். அந்த பகுதி நீண்ட சோதனைகள், தக்க மாதிரிகள் மற்றும் பதிவு மதிப்பாய்வு ஆகியவற்றைக் கையாளுகிறது.
ஒரு முழுமையான நோக்கம் ஒவ்வொரு எல்லைக்கும் பெயரிடுகிறது. அச்சு குளிரூட்டியை யார் வழங்குகிறார்கள்? கம்ப்ரசர் மற்றும் ரிசீவரை வழங்குவது யார்? ரோபோ பாதுகாப்பை யார் இணைக்கிறார்கள்? கசிவு சோதனை கருவியை யார் வழங்குகிறார்கள்? ஒரு எல்லைக்கு உரிமையாளர் இல்லை என்றால், அது பெரும்பாலும் தொடக்க தாமதமாக மாறும்.
இறுதி உள்ளமைவைத் தேர்ந்தெடுப்பதற்கு முன் டிரம் விவரக்குறிப்பைப் பூட்டவும்
"220 லிட்டர் டிரம்" என்ற சொற்றொடர் முழு விவரக்குறிப்பு அல்ல. இரண்டு டிரம்கள் பெயரளவிலான ஒலியளவை பகிர்ந்து கொள்ளலாம் ஆனால் வெவ்வேறு செயல்முறை நிலைமைகள் தேவை. ஒரு மூடிய-தலை இரட்டை வளைய டிரம் வெவ்வேறு கழுத்துகள் மற்றும் திறந்த-தலை வடிவமைப்பிலிருந்து கையாளும் மண்டலங்களைக் கொண்டுள்ளது. மூடல் அமைப்பு, உள்ளடக்கங்கள் மற்றும் போக்குவரத்து பாதை ஆகியவை சோதனையை பாதிக்கின்றன.
கட்டுப்படுத்தப்பட்ட வரைபடத்துடன் தொடங்கவும். ஒட்டுமொத்த பரிமாணங்கள், பெயரளவு மற்றும் விளிம்பு திறன், திறப்புகள், மூடல் விவரங்கள், மணிகள், மோதிரங்கள், கைப்பிடிகள் மற்றும் லேபிள் பகுதிகள் ஆகியவை அடங்கும். பிரிக்கும் கோட்டைக் குறிக்கவும் மற்றும் பிஞ்ச்-ஆஃப் செய்யவும். நிரப்புதல், பலப்படுத்துதல், குவியலிடுதல் அல்லது தொப்பி பொருத்தம் ஆகியவற்றைப் பாதிக்கும் ஒவ்வொரு பரிமாணத்தையும் அடையாளம் காணவும்.
எண்ணிடப்பட்ட சுவர்-தடிமன் வரைபடத்தைச் சேர்க்கவும். வரைபடம் மேல் வளையம், தோள்பட்டை, பக்கச்சுவர், கீழ் வளையம், அடிப்பகுதி, கழுத்து மற்றும் பிஞ்ச் பகுதிகளை உள்ளடக்கியதாக இருக்க வேண்டும். ஒரு சராசரி சுவர் எண் பிசின் எவ்வாறு விநியோகிக்கப்படுகிறது என்பதைக் காட்ட முடியாது. கிங்கிளின் பக்கம் அதன் வெளியிடப்பட்ட 200L பயன்பாட்டிற்கு 3.5 முதல் 4 மிமீ வரை பட்டியலிடுகிறது. அங்கீகரிக்கப்பட்ட சுவர் வரைபடத்திற்கு மாற்றாகப் பயன்படுத்தாமல், பக்க-குறிப்பிட்ட குறிப்பாகப் பயன்படுத்தவும்.
நிகர வடிவ எடையை பதிவு செய்யவும். தனித்தனியாக கூடியிருந்த மூடல்களை சேர்க்க வேண்டாம். பின்னர் மேல் ஃபிளாஷ், கீழ் வால், கழுத்து ஸ்கிராப் மற்றும் பிற டிரிம் செய்யப்பட்ட பொருட்களை மதிப்பிடவும். இது மொத்த பாரிசன் இலக்கை உருவாக்குகிறது. 12 கிலோ எடையுள்ள டிரம்முக்கு 12 கிலோவுக்கு மேல் ஷாட் தேவைப்படலாம், ஏனெனில் செயல்முறை நீக்கக்கூடிய பொருளையும் உருவாக்க வேண்டும்.
நோக்கம் கொண்ட உள்ளடக்கங்கள் கோப்பில் உள்ளன. அடர்த்தி, பாகுத்தன்மை, நிரப்புதல் வெப்பநிலை, நீராவி அழுத்தம், இரசாயன பொருந்தக்கூடிய தேவைகள் மற்றும் எதிர்பார்க்கப்படும் சேமிப்பு நேரம் ஆகியவற்றைச் சேர்க்கவும். டிரம் ஒழுங்குபடுத்தப்பட்ட ஆபத்தான பொருட்களை எடுத்துச் செல்லுமா என்பதையும் வாங்குபவர் குறிப்பிட வேண்டும். அந்த பதில் சரிபார்ப்பு பாதையை மாற்றுகிறது.
கிங்கிள்ஸ்விற்பனை செயல்முறைபுகைப்படங்கள், வரைபடங்கள், எடை, அளவு, பொருள், தடிமன், தினசரி வெளியீடு மற்றும் இரசாயன எதிர்ப்பு ஆகியவற்றைக் கேட்கிறது. அந்த உள்ளீடுகள் ஒரு திருத்தக் கட்டுப்பாட்டு டிரம் ஆவணமாக இருக்க வேண்டும். மேற்கோள், அச்சு வடிவமைப்பு மற்றும் ஏற்றுக்கொள்ளும் திட்டம் அனைத்தும் ஒரே திருத்தத்தை சுட்டிக்காட்ட வேண்டும்.
KGB200L/LP வெளியிடப்பட்ட தரவை ஒரு பொருந்திய தொகுப்பாகப் படிக்கவும்
KGB200L/LP பக்கம் பயனுள்ள தொடக்க உறையை வழங்குகிறது. இது 250L அதிகபட்ச கொள்கலன் வகுப்பு, 39 t இயந்திரம் மற்றும் ஒரு நிலையான திறந்த-மூடுதல் ஏற்பாடு ஆகியவற்றை அடையாளம் காட்டுகிறது. இது 760 kN கிளாம்பிங் ஃபோர்ஸ், 1300 க்கு 1500 மிமீ பிளேடன் மற்றும் 1100 x 1700 மிமீ அதிகபட்ச அச்சு அளவையும் பட்டியலிடுகிறது.
பொது வெளியேற்ற அட்டவணை 32 L/D விகிதங்களுடன் இரண்டு 100 மிமீ திருகுகளைக் காட்டுகிறது. வெளியிடப்பட்ட HDPE உருகும் திறன் ஒரு திருகுக்கு 180 கிலோ/ம. அட்டவணையில் 25 எல் அக்யூமுலேட்டர் மற்றும் 18 கிலோ PE அக்யூமுலேட்டர்-எடைக் குறிப்பையும் பட்டியலிடுகிறது. இவை இயந்திர பக்க மதிப்புகள். பொருந்திய சோதனை இல்லாமல் குறிப்பிட்ட டிரம், பிசின் அல்லது சுழற்சியை அவை நிரூபிக்கவில்லை.
| KGB200L/LP உருப்படி வெளியிடப்பட்டது | இணையதள மதிப்பு | திட்டம் இன்னும் என்ன சரிபார்க்க வேண்டும் |
|---|---|---|
| அதிகபட்ச கொள்கலன் திறன் | 250 எல் | உண்மையான அச்சு, ஷாட் தேவை, வடிவியல் மற்றும் அகற்றும் பாதை |
| இயந்திர அளவு மற்றும் எடை | 9.5 x 4.1 x 6.5 மீ; 39 டி | சேவை அனுமதி, அடித்தளம், போக்குவரத்து பிளவு மற்றும் தூக்கும் திட்டம் |
| கிளாம்பிங் படை | 760 கி.என் | திட்டமிடப்பட்ட பகுதி, அடி அழுத்தம், பிஞ்ச்-ஆஃப் சுமை மற்றும் விளிம்பு |
| அதிகபட்ச அச்சு அளவு | 1100 x 1700 மிமீ | முழுமையான அச்சு உறை, குழல்களை, பன்மடங்கு மற்றும் நகரும் பாகங்கள் |
| அச்சு தடிமன் | 810 முதல் 950 மி.மீ | மூடிய அச்சு அடுக்கு மற்றும் தட்டு இடைமுகம் வரைதல் |
| திருகு மற்றும் எல்/டி | 100 மிமீ x 2; 32 எல்/டி | ஆர்டர் செய்யப்பட்ட அடுக்கு கட்டமைப்பு, பிசின் தரம் மற்றும் வண்ண அமைப்பு |
| வெளியிடப்பட்ட HDPE உருகும் திறன் | 180 கிலோ/ம x 2 | அங்கீகரிக்கப்பட்ட HMWHDPE ஃபார்முலேஷன் மூலம் நிலையான வெளியீடு |
| திரட்டி | 25 எல்; 18 கிலோ PE குறிப்பு | மொத்த பாரிசன் மாஸ், இருப்பு மற்றும் திட்டமிடப்பட்ட சுயவிவரம் |
| காற்று வீசு | 0.8 MPa; 1.8 மீ³/நிமிடம் | தேவையான காற்றின் தரம், உச்ச ஓட்டம், ரிசீவர் மற்றும் இயந்திரத்தில் அழுத்தம் |
| குளிர்ந்த நீர் | 0.3 MPa; 120 லி/நிமிடம் | விநியோக வெப்பநிலை, திரும்பும் வெப்பநிலை, தரம் மற்றும் வெப்ப சுமை |
| வெளியிடப்பட்ட சக்தி குறிப்பு | 70 முதல் 80 kW சராசரி | அளவீட்டு எல்லை, தயாரிப்பு, அமைப்புகள் மற்றும் உற்பத்தி நிலை |
பக்கம் 300 pcs/h ஐ “வெளியீடு (உலர்ந்த சுழற்சி)” என்றும் காட்டுகிறது. அது இரசாயன டிரம்களுக்கான உற்பத்தி வெளியீடு அல்ல. இது உலர் இயந்திர இயக்கக் குறிப்பை விவரிக்கிறது. அதே பக்கம் தனித்தனியாக அதன் இரசாயன பீப்பாய் பயன்பாட்டிற்காக ஒரு மணி நேரத்திற்கு 17 முதல் 20 டிரம்களை வெளியிடுகிறது. இரண்டு லேபிள்களையும் அப்படியே வைத்திருங்கள்.
சரியான ஏற்பு இலக்கானது எந்த எண்ணும் அல்ல. அங்கீகரிக்கப்பட்ட உற்பத்தி நிலைமைகளின் கீழ் ஒப்புக் கொள்ளப்பட்ட நேரத்திற்கு இது ஏற்றுக்கொள்ளப்பட்ட டிரம்ஸ் ஆகும். ஓட்டத்தில் வெளியேற்றம், ஊதுதல், குளிர்வித்தல், எடுத்துச் செல்லுதல், டிரிம் செய்தல், ஆய்வு மற்றும் எண்ணப்பட்ட நிறுத்தங்கள் ஆகியவை இருக்க வேண்டும்.
இணைக்கப்பட்ட குழுக்களில் உள்ள தரவைப் படிக்கவும். அச்சு பரிமாணங்கள் தொடக்க பக்கவாதம் மற்றும் அகற்றும் பாதைக்கு சொந்தமானது. திரட்டி நிறை மொத்த ஷாட் நிறை மற்றும் பிசின் கொண்டது. காற்று ஓட்டம் இயந்திரத்தில் அழுத்தத்துடன் சேர்ந்தது. ஒரு பெரிய மதிப்பானது கலத்தில் மற்ற இடங்களில் உள்ள பலவீனமான பொருத்தத்திற்கு ஈடுசெய்ய முடியாது.
மேற்கோளில் இருந்து /LP பின்னொட்டு ஏன் மறைந்துவிடக்கூடாது
கிங்கிள் தற்போது இரண்டு தொடர்புடைய தயாரிப்பு பக்கங்களை வெளியிடுகிறது. KGB200L/LP சிறப்பு இரசாயன பீப்பாய் இயங்குதளத்தை ஒருவர் பெயரிடுகிறார். மற்ற பெயர்கள் KGB200L 220 லிட்டர் பிளாஸ்டிக் டிரம் இயந்திரம். அவர்களின் பகிரப்பட்ட 250L வகுப்பு மாடல் பெயர்களை ஒன்றுக்கொன்று மாற்றக்கூடியதாக மாற்றாது.
KGB200L/LP பக்கத்தில் ஒரு 39 t இயந்திரம் மற்றும் இரண்டு 100 மிமீ திருகுகள் உள்ளன. அதன் விளக்கம் இரட்டை அடுக்கு குவிப்பான் தலையை மையமாகக் கொண்டுள்ளது. KGB200L பக்கம் ஒரு 36 t இயந்திரம் மற்றும் ஒரு 120 mm திருகு ஆகியவற்றைப் பட்டியலிடுகிறது. இது HDPE க்கு 320 கிலோ/மணியை வெளியிடுகிறது. இரண்டு பக்கங்களும் ஒரே பரந்த அச்சு உறை மற்றும் 760 kN கிளாம்ப் குறிப்பைக் காட்டுகின்றன.
அந்த வேறுபாடு கட்டிடக்கலையை சுட்டிக்காட்டுகிறது, திறன் மட்டுமல்ல. இரண்டு-எக்ஸ்ட்ரூடர் தளவமைப்பு ஒரு வரிசைப்படுத்தப்பட்ட அடுக்கு அமைப்பு அல்லது பொருள் பிரிப்பை ஆதரிக்கும். ஒரு ஒற்றை-எக்ஸ்ட்ரூடர் தளவமைப்பு வேறுபட்ட உருகும் பாதைக்கு உதவுகிறது. ஒவ்வொரு அடுக்கின் சரியான செயல்பாட்டிற்கும் இன்னும் எழுதப்பட்ட செயல்முறை வரைபடம் தேவைப்படுகிறது. இரண்டு எக்ஸ்ட்ரூடர்கள் தானாகவே தேவையான தடை, மறுசுழற்சி-உள்ளடக்க அமைப்பு அல்லது வண்ண ஏற்பாட்டை உருவாக்குகின்றன என்று ஒருபோதும் கருத வேண்டாம்.
KGB200L/LP பொது நிலைப்படுத்தல்
சிறப்பு 220L இரட்டை வளைய இரசாயன-டிரம் இயங்குதளம். பக்கம் இரண்டு 100 மிமீ திருகுகள், ஒரு இரட்டை அடுக்கு தலை விளக்கம் மற்றும் ஒரு 39 t இயந்திர எடையை பட்டியலிடுகிறது.
KGB200L பொது நிலைப்படுத்தல்
220 லிட்டர் பிளாஸ்டிக் டிரம் இயந்திரம். பக்கம் ஒரு 120 மிமீ ஸ்க்ரூ, 320 கிலோ/எச் HDPE உருகும் திறன் மற்றும் 36 t இயந்திர எடை ஆகியவற்றைப் பட்டியலிடுகிறது.
கொள்முதல் ஆர்டரில் முழு மாதிரி, திருத்தம் மற்றும் உள்ளமைவு ஆகியவை இருக்க வேண்டும். செயல்முறை ஓட்ட வரைபடத்தை இணைக்கவும். ஒவ்வொரு எக்ஸ்ட்ரூடர், மோட்டார், ஸ்க்ரூ, ஹெட் பாசேஜ் மற்றும் கன்ட்ரோலரையும் பட்டியலிடுங்கள். ஒவ்வொரு பத்தியையும் எந்தப் பொருள் ஊட்டுகிறது என்பதைக் காட்டு. அடுக்கு விகிதம் கட்டுப்படுத்தப்பட்டால், அதன் வேலை வரம்பு மற்றும் சரிபார்ப்பு முறையை வரையறுக்கவும்.
இந்த கட்டுப்பாடு இரு தரப்பினரையும் பாதுகாக்கிறது. வாங்குபவர் நோக்கம் கொண்ட கட்டிடக்கலையைப் பெறுகிறார். சப்ளையர் ஒரு நிலையான தொழில்நுட்ப இலக்கைப் பெறுகிறார். இது உதிரி பாகங்கள் பட்டியல்கள், மின் வரைபடங்கள் மற்றும் ஆபரேட்டர் பயிற்சி ஆகியவற்றை நிறுவப்பட்ட இயந்திரத்துடன் இணைக்கிறது.
HMWHDPE ஐ ஒரு உற்பத்தி உள்ளீடாகக் கட்டுப்படுத்தவும், பொதுவான லேபிள் அல்ல
கிங்கிலின் பயன்பாட்டுக் குறிப்பு HMWHDPE பெயர்கள். சுருக்கமானது உயர் மூலக்கூறு எடை உயர் அடர்த்தி பாலிஎதிலினை விவரிக்கிறது. இது ஒரு சரியான தரத்தை அடையாளம் காணவில்லை. டிரம் செயல்திறன் தேர்ந்தெடுக்கப்பட்ட பிசின், உருவாக்கம், செயலாக்க வரலாறு மற்றும் தொகுப்பு வடிவமைப்பு ஆகியவற்றைப் பொறுத்தது.
அங்கீகரிக்கப்பட்ட பொருள் கோப்பு சப்ளையர் மற்றும் தரத்தை பெயரிட வேண்டும். பொருள் தரவு தாள், வண்ண மாஸ்டர்பேட்ச், சேர்க்கைகள் மற்றும் மாற்றம்-கட்டுப்பாட்டு விதிகளைச் சேர்க்கவும். உள்வரும் இடங்கள் எவ்வாறு அடையாளம் காணப்படுகின்றன என்பதை பதிவு செய்யவும். மாற்று தரம் அனுமதிக்கப்பட்டால், சாதாரண உற்பத்தியில் நுழைவதற்கு முன் ஒப்புதல் சோதனையைக் குறிப்பிடவும்.
Regrind க்கு அதன் சொந்த விதி தேவை. பயன்பாட்டிற்குப் பின் மறுசுழற்சி செய்யப்பட்ட பொருட்களிலிருந்து சுத்தமான செயலில் உள்ள டிரிமைப் பிரிக்கவும். அனுமதிக்கப்பட்ட ஆதாரம், தயாரிப்பு, துகள் அளவு, சேமிப்பு மற்றும் கலவை விகிதம் ஆகியவற்றை வரையறுக்கவும். கிரைண்டர் அல்லது கன்வேயர் நிற்கும் போது ஆபரேட்டர்கள் எவ்வாறு பதிலளிப்பார்கள் என்பதை பதிவு செய்யவும். உண்மையான ஃபீட் ஸ்ட்ரீம் கட்டுப்படுத்தப்படாவிட்டால், செய்முறைத் திரையில் ஒரு சதவீதத்திற்கு சிறிய மதிப்பு இருக்கும்.
ஈரப்பதம், மாசுபாடு மற்றும் அபராதம் ஆகியவை உணவு அல்லது மேற்பரப்பு தரத்தை தொந்தரவு செய்யலாம். பொருள் வெப்பநிலை மற்றும் மொத்த நடத்தை ஆகியவை மீட்டெடுப்பை மாற்றலாம். உற்பத்தி சோதனையின் போது உண்மையான அமைப்பை ஆய்வு செய்யவும். பிசின் நோக்கம் கொண்ட ஹாப்பர், பிளெண்டர், கன்வேயர் மற்றும் ரீகிரைண்ட் லூப் வழியாக பயணிக்க வேண்டும்.
டிரம் இரசாயனங்களை எடுத்துச் சென்றால், பொருந்தக்கூடியது முடிக்கப்பட்ட தொகுப்பு நிரலுக்கு சொந்தமானது. மோல்டிங் இயந்திரம் தானாகவே பொருந்தக்கூடிய தன்மையை நிறுவ முடியாது. நோக்கம் கொண்ட பொருள், சேமிப்பக காலம், சுற்றுச்சூழல் வெளிப்பாடு மற்றும் பொருந்தக்கூடிய விதிகள் ஆகியவை ஆதாரத்தை தீர்மானிக்கின்றன.
ஒரு பொருள் மாற்றம் உருகும் வலிமையையும் தொய்வையும் மாற்றும். மோதிரங்கள் மற்றும் மூலைகளைச் சுற்றி பாரிசன் எவ்வாறு நீண்டுள்ளது என்பதை இது மாற்றும். அதனால்தான் பொருள் ஒப்புதல் மற்றும்பாரிசன் நிரலாக்கம்தனித் திட்டங்களாக நிர்வகிக்கக் கூடாது.
மோதிரங்கள், தோள்கள், அடித்தளம் மற்றும் மூடல்களைச் சுற்றி பாரிசனை உருவாக்குங்கள்
ஒரு பெரிய டிரம் சமமாக நீட்டாது. தோள்பட்டை அச்சின் ஒரு பகுதிக்கு மேல் பயணிக்கிறது. கீழ் மூலை மற்றொன்றின் மீது பயணிக்கிறது. மோதிரங்கள், அடிப்படை தொடர்பு மற்றும் கழுத்து பகுதிகள் ஒவ்வொன்றும் பாரிசனிடம் வெவ்வேறு பொருட்களைக் கேட்கின்றன. ஒரு டை இடைவெளி ஒவ்வொரு மண்டலத்திற்கும் சமமாக சேவை செய்ய முடியாது.
வெகுஜனத்துடன் தொடங்குங்கள். முடிக்கப்பட்ட டிரம், மேல் ஃபிளாஷ், கீழே ஃபிளாஷ், கழுத்து ஸ்கிராப் மற்றும் பிற டிரிம்களைச் சேர்க்கவும். இது மொத்த பரிசன் நிறை. அங்கீகரிக்கப்பட்ட பிசின் அடிப்படையில் ஆர்டர் செய்யப்பட்ட குவிப்பான் திறனுடன் அதை ஒப்பிடவும். வெளியிடப்பட்ட அதிகபட்சத்தை சரியாகப் பொருத்துவதற்குப் பதிலாக ஒரு பொறியியல் இருப்பு வைக்கவும்.
முடிக்கப்பட்ட டிரம் மாஸ் + மேல் ஃபிளாஷ் + கீழ் வால் + கழுத்து அல்லது கைப்பிடி ஸ்கிராப் + மற்ற டிரிம் செய்யப்பட்ட பொருள்
அடுத்து, பாரிசனை அதன் நீளத்துடன் வரைபடமாக்குங்கள். அங்கீகரிக்கப்பட்ட டிரம்மில் இருந்து எண்ணிடப்பட்ட சுவர் வரைபடத்தைப் பயன்படுத்தவும். ஒவ்வொரு முக்கியமான டிரம் இருப்பிடத்தையும் பாரிசன் திட்டத்தில் ஒரு நிலைக்கு இணைக்கவும். முதல் சுயவிவரம் ஒரு தொடக்க செய்முறை மட்டுமே. உற்பத்தி சோதனையானது, அளவிடப்பட்ட சுவர் முடிவுகளிலிருந்து அதைப் புதுப்பிக்க வேண்டும்.
இரட்டை வளைய மண்டலங்களைப் பாருங்கள். மிகக் குறைவான பொருள் உள்ளூர் சுவரைக் குறைக்கலாம் அல்லது வளைய வடிவவியலை மாற்றலாம். அதிக எடை, குளிர்விக்கும் நேரம் மற்றும் ஃபிளாஷ் அதிகரிக்கும். கழுத்து மற்றும் மூடல்களுக்கு நிலையான வடிவியல் தேவை. தொடர்பு மற்றும் தாக்க செயல்திறனுக்கான அடிப்படைக்கு போதுமான பொருள் தேவை. இந்த இலக்குகள் எதுவும் முழு டிரம்மையும் கனமாக்குவதன் மூலம் தீர்க்கப்படவில்லை.
குவிப்பான் வெளியேற்றமும் முக்கியமானது. பாரிஸன் கட்டுப்படுத்தப்பட்ட நேரத்திற்குள் அச்சுக்குள் நுழைய வேண்டும். உருகும் வெப்பநிலை, வெளியேற்ற வேகம், இறக்க-இடைவெளி இயக்கம் மற்றும் அச்சு நெருங்கிய நேர தொடர்பு. பாரிஸன் நீண்ட நேரம் தொங்கினால், அச்சு மூடுவதற்கு முன், தொய்வு சுவர் வரைபடத்தை மாற்றுகிறது.

இறுதி சுயவிவரத்தை மறுபார்வை எண்ணுடன் சேமிக்கவும். டை டூலிங், பிசின், வெப்பநிலை செட் பாயிண்ட்ஸ், டிஸ்சார்ஜ் நேரம் மற்றும் மாதிரி சுவர் வரைபடத்தை பதிவு செய்யவும். அந்த நிபந்தனைகள் இல்லாத சுயவிவரத்தை மீண்டும் உருவாக்குவது கடினம்.
டிரம் மோல்ட் மற்றும் கூலிங் சர்க்யூட்டை ஒரு வடிவமைப்பு முடிவாகக் கருதுங்கள்
பொது அச்சு உறை பொருத்தப்பட்ட சோதனை மட்டுமே. அச்சு சமமாக குளிர்ச்சியடையும், டிரம்மை விடுவிக்கும் அல்லது ரோபோவை அழிக்கும் என்பதை இது நிரூபிக்கவில்லை. முழுமையான அச்சு சட்டசபையை மதிப்பாய்வு செய்யவும். பன்மடங்குகள், குழாய் வளைவுகள், ப்ளோ ஹார்டுவேர், நகரும் செருகல்கள், பிஞ்ச் பிளாக்ஸ் மற்றும் லிஃப்டிங் புள்ளிகள் ஆகியவை அடங்கும்.
பிரித்தல் வரி மற்றும் பிஞ்ச்-ஆஃப் ஒரு கனமான பாரிசனை நிர்வகிக்க வேண்டும். வெட்டு அதிகப்படியான பொருள் சிக்காமல் தொடர்ந்து சீல் வேண்டும். ஃபிளாஷ் பாக்கெட்டுகளுக்கு எதிர்பார்க்கப்படும் வெகுஜனத்திற்கு இடம் தேவை. கழுத்து மற்றும் கீழ்-அடி விவரங்கள் டிரம் வரைதல் மற்றும் கீழ்நிலை முடிக்கும் முறையுடன் பொருந்த வேண்டும்.
குளிரூட்டல் டிரம்மின் வெப்ப சுமையைப் பின்பற்ற வேண்டும். மோதிரங்கள் மற்றும் தடிமனான மாற்றங்கள் வெப்பத்தை வைத்திருக்க முடியும். அகற்றும் போது பரந்த பக்கச்சுவர்கள் சிதைந்துவிடும். அடிப்படை மற்றும் மூடல் மண்டலங்களுக்கு இறுக்கமான வெப்பநிலை கட்டுப்பாடு தேவைப்படலாம். முழு அச்சுக்கும் ஒரு எளிய சுற்று பயன்படுத்துவதற்குப் பதிலாக இந்தத் தேவைகளைச் சுற்றி சேனல்களை வடிவமைக்கவும்.
அச்சுகளை பெயரிடப்பட்ட குளிரூட்டும் மண்டலங்களாக பிரிக்கவும். ஒவ்வொரு மண்டலத்திற்கும் ஒரு இலக்கு ஓட்டம் மற்றும் நுழைவு நிலையை வழங்கவும். அணுகக்கூடிய இணைப்புகள் மற்றும் ஃப்ளஷிங் திட்டத்தை வழங்கவும். சோதனையின் போது, பதிவு வழங்கல் மற்றும் திரும்பும் வெப்பநிலை. ஒவ்வொரு சுற்றுவட்டத்திலிருந்தும் வெப்பம் வெளியேறுகிறதா என்பதை அழுத்த வாசிப்பு மட்டும் காட்ட முடியாது.
அகற்றும் வெப்பநிலை சுழற்சியின் ஒரு பகுதியாகும். டிரம் இன்னும் மென்மையாக இருக்கும் போது முன்கூட்டியே வெளியீடு வெளியீடு அதிகரிக்கலாம். ரோபோ, கன்வேயர் அல்லது ஆபரேட்டர் பின்னர் மோதிரங்கள் அல்லது சீல் மேற்பரப்புகளை சிதைக்கலாம். பரிமாண மற்றும் செயல்பாட்டு ஆதாரங்களுடன் பாதுகாப்பான அகற்றும் நிலையை வரையறுக்கவும்.
கிங்கிள் பக்கம் 0.3 MPa மற்றும் 120 L/min இயந்திர குளிரூட்டும்-நீர் குறிப்புகளாக பட்டியலிடுகிறது. இந்த மதிப்புகள் இணைப்பை அளவிட உதவுகின்றன. அவை முழுமையான குளிர்விப்பான் விவரக்குறிப்பு அல்ல. இறுதி குளிரூட்டும் தொகுப்புக்கு நீர் வெப்பநிலை, சுற்றுப்புற வடிவமைப்பு நிலை, அச்சு வெப்ப சுமை, இயந்திர வெப்ப சுமை, ஓட்டம் நிலைத்தன்மை மற்றும் நீரின் தரம் ஆகியவை தேவை.
பயன்படுத்தவும்எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் அச்சு வடிவமைப்பு வழிகாட்டிகாற்றோட்டம், பிஞ்ச்-ஆஃப், கூலிங் மற்றும் ரிலீஸ் ஆகியவற்றை மதிப்பாய்வு செய்ய. இயந்திர தளவமைப்பின் அதே தொழில்நுட்ப கோப்பில் ஏற்றுக்கொள்ளப்பட்ட அச்சு வரைபடத்தை வைக்கவும்.
சுழற்சியின் உள்ளே டேக்-அவுட், டிஃப்ளாஷிங் மற்றும் லீக் சோதனையைத் திட்டமிடுங்கள்
அச்சு திறக்கும் போது மோல்டிங் சுழற்சி முடிவடையாது. ஒரு பெரிய டிரம் இன்னும் பாதுகாப்பான அகற்றுதல் மற்றும் கட்டுப்படுத்தப்பட்ட முடித்தல் தேவை. இயந்திரம் கட்டமைக்கப்பட்ட பிறகு அவை சேர்க்கப்பட்டால் இந்தப் படிகள் உண்மையான வெளியீட்டு வரம்பாக மாறும்.
வெளியே எடுப்பதில் தொடங்கவும். பிடியின் இடம், டிரம் வெப்பநிலை, பேலோட் மற்றும் இயக்க பாதையை வரையறுக்கவும். ரோபோ அச்சுகளை அழிக்க வேண்டும், பாதுகாக்க வேண்டும் மற்றும் வன்பொருளை ஊத வேண்டும். அதன் பிடியில் ஒரு சூடான வளையத்தை நசுக்கவோ அல்லது லேபிள் பேனலைக் குறிக்கவோ கூடாது. ஹேண்ட்ஆஃப் பாயிண்ட் கட்டுப்பாடற்ற உருட்டல் இல்லாமல் டிரம்மை ஆதரிக்க வேண்டும்.
அடுத்து, ஒவ்வொரு வெட்டையும் வரைபடமாக்குங்கள். மேல் ஃபிளாஷ், கீழ் வால் மற்றும் கழுத்துப் பொருட்களுக்கு வெவ்வேறு கருவிகள் தேவைப்படலாம். மூடல் முகங்கள் மற்றும் முக்கியமான பரிமாணங்களைப் பாதுகாக்கவும். தரை குப்பைகளுடன் கலக்காமல் டிரிம் சேகரிக்கவும். சுத்தமான டிரிம் செயல்முறைக்குத் திரும்பினால், கிரைண்டர் மற்றும் பிளெண்டருக்கான வழியைக் காட்டவும்.
கசிவு சோதனைக்கு எழுதப்பட்ட எல்லை தேவை. சோதனை செய்யப்பட்ட திறப்புகள், மூடல் நிலை, அழுத்தம் அல்லது வெற்றிட முறை, உறுதிப்படுத்தல் நேரம், சோதனை நேரம் மற்றும் நிராகரிப்பு வாசலை வரையறுக்கவும். தோல்விக்குப் பிறகு என்ன நடக்கிறது என்பதையும் வரையறுக்கவும். நிராகரிக்கப்பட்ட டிரம் அதன் குழி, நேர சாளரம் மற்றும் செயல்முறை பதிவு ஆகியவற்றில் கண்டறியக்கூடியதாக இருக்க வேண்டும்.
| நிலையம் | உள்ளீடு | வெளியீடு | கைப்பற்றுவதற்கான ஆதாரம் |
|---|---|---|---|
| ரோபோ எடுத்துச்செல்லும் | சூடான வார்ப்பட டிரம் | டிரிம் நிலையத்தில் ஆதரிக்கப்படும் டிரம் | கிளியரன்ஸ், கிரிப் மதிப்பெண்கள், சுழற்சி நேரம் மற்றும் மீண்டும் மீண்டும் செய்யக்கூடியது |
| டிஃப்லாஷிங் | செயல்முறை டிரிம் கொண்ட டிரம் | முடிக்கப்பட்ட விளிம்புகளை சுத்தம் செய்யவும் | வெட்டு தரம், டிரம் சேதம் மற்றும் டிரிம் வெகுஜன |
| திறப்பு நிறைவு | வார்க்கப்பட்ட கழுத்துகள் | மூடுவதற்கு-தயாரான இடைமுகங்கள் | பரிமாணங்கள், மேற்பரப்பு மற்றும் அளவீடு முடிவுகள் |
| கசிவு சோதனை | முடிக்கப்பட்ட டிரம் மற்றும் சோதனை மூடல்கள் | பாஸ் அல்லது கண்டுபிடிக்கக்கூடிய நிராகரிப்பு | செய்முறை, முடிவு, கருவி ஐடி மற்றும் நேர முத்திரை |
| இறுதி ஆய்வு | சோதிக்கப்பட்ட டிரம் | ஏற்றுக்கொள்ளப்பட்ட தயாரிப்பு அல்லது கட்டுப்படுத்தப்பட்ட நிராகரிப்பு | எடை, சுவர் வரைபடம், பரிமாணங்கள் மற்றும் தோற்றம் |
தொழிற்சாலை சோதனையின் போது ஒவ்வொரு நிலையத்திற்கும் நேரம். எடுத்துச்செல்லும் பாதை நீளமாக இருப்பதால் அல்லது டிரிம் ஸ்டேஷன் நிரம்பியிருப்பதால் ஒரு மோல்டிங் இயந்திரம் காத்திருக்கலாம். அந்த தாமதங்கள் ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டில் உள்ளன. உலர் சுழற்சி எண்ணுக்குப் பின்னால் அவை மறைக்கப்படக்கூடாது.
ஐநா பேக்கேஜிங் ஒப்புதலிலிருந்து தனி இயந்திர திறன்
வெளியிடப்பட்ட பயன்பாட்டிலிருந்து டிரம்ஸ் 3 மீ துளி சோதனை மற்றும் முழுமையான ஐ.நா. அந்த கோரிக்கையை கூறப்பட்ட விண்ணப்பத்துடன் இணைக்கவும். ஒவ்வொரு டிரம், நிரப்பு பொருள் அல்லது சந்தைக்கான உத்தரவாதமாக அதை மீண்டும் எழுத வேண்டாம்.
ஒரு இயந்திரம் UN பேக்கேஜிங் அடையாளத்தை வழங்க முடியாது. தொடர்புடைய அமைப்பின் கீழ் பேக்கேஜிங் வடிவமைப்பு வகைக்கு ஒப்புதல் பொருந்தும். முடிக்கப்பட்ட டிரம், மூடல்கள், உள்ளடக்கங்கள் அல்லது சோதனை ஊடகம், தயாரிப்பு, கண்டிஷனிங் மற்றும் சோதனை முடிவுகள் அனைத்தும் முக்கியம். வடிவமைப்பு முடிந்த பிறகு, உற்பத்தி கட்டுப்பாடுகள் முக்கியமானவை.
ஐரோப்பாவிற்கான ஐக்கிய நாடுகளின் பொருளாதார ஆணையம் வெளியிடுகிறதுUN மாதிரி விதிமுறைகள். திருத்தம் 24 2025 இல் வெளியிடப்பட்டது. பொருந்தக்கூடிய தேசிய அல்லது மாதிரி விதிகள் ஒரு குறிப்பிட்ட பதிப்பைப் பயன்படுத்தலாம் அல்லது தேவைகளைச் சேர்க்கலாம். இலக்கு சந்தைக்கான அதிகாரம், சோதனை ஆய்வகம் மற்றும் ஒப்புதல் வழி ஆகியவற்றை உறுதிப்படுத்தவும்.
இரண்டு ஆதார அடுக்குகளை உருவாக்குங்கள். முதலாவது இயந்திர தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை. ஆர்டர் செய்யப்பட்ட செல் வரையறுக்கப்பட்ட நிபந்தனைகளின் கீழ் ஒப்புக்கொள்ளப்பட்ட டிரம்மை இயக்குகிறது என்பதை இது நிரூபிக்கிறது. இரண்டாவது பேக்கேஜிங் வடிவமைப்பு வகை சோதனை. இது பொருந்தக்கூடிய திட்டத்திற்கு எதிராக முடிக்கப்பட்ட பேக்கேஜிங்கை நிரூபிக்கிறது. ஒன்று மற்றொன்றை மாற்றாது.
இயந்திர சோதனைகளின் போது, பின்னர் சோதனையை ஆதரிக்கும் அம்சங்களை அளவிடவும். நிகர நிறை, மொத்த ஷாட் நிறை, சுவர் வரைபடம், மூடல் பரிமாணங்கள், வளைய வடிவியல், கசிவு முடிவு மற்றும் செயல்முறை அமைப்புகளைப் பதிவுசெய்க. பெயரிடப்பட்ட மாதிரிகளை வைத்திருங்கள். இது பேக்கேஜிங் சோதனைக் குழுவிற்குக் கண்டுபிடிக்கக்கூடிய தொடக்கத்தை அளிக்கிறது.
தயாரிப்பு சோதனை நோக்கத்தைப் பற்றிய மேலும் விவரங்களுக்கு, Kinggle இன் தற்போதையதைப் பயன்படுத்தவும்இரசாயன டிரம் டிராப்-சோதனை வழிகாட்டி. தற்போதைய கட்டுரையை உற்பத்தி கலத்தில் கவனம் செலுத்துங்கள். அந்த பிரிப்பு வாங்குபவர்களுக்கு ஒரே விஷயத்தைச் சொல்லும் இரண்டு பக்கங்களைப் படிக்காமல் இயந்திர-ஒருங்கிணைப்பு பதில் அல்லது சோதனைப் பதிலைக் கண்டறிய உதவுகிறது.
உண்மையான உற்பத்தி நிகழ்வுகளிலிருந்து ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டைக் கணக்கிடுங்கள்
தயாரிப்புப் பக்கம் அதன் பெயரிடப்பட்ட பயன்பாட்டிற்காக ஒரு மணி நேரத்திற்கு 17 முதல் 20 டிரம்களை வெளியிடுகிறது. இது ஒரு பயனுள்ள திட்டமிடல் குறிப்பு. இது வேறு டிரம்முக்கு உத்தரவாதமான விலை அல்ல. எடை, சுவர் வரைபடம், பிசின், மோல்ட் கூலிங், டேக்-அவுட் மற்றும் ஆய்வு ஆகிய அனைத்தும் முடிவை மாற்றும்.
நேர ஓட்டத்துடன் தொடங்கவும். ஒவ்வொரு மோல்டிங் நிகழ்வையும் எண்ணுங்கள். பின்னர் ஒவ்வொரு டிரம்மும் ஏற்றுக்கொள்ளப்பட்டவை, நிராகரிக்கப்பட்டது அல்லது சோதனைக்காக காத்திருக்கின்றன என வகைப்படுத்தவும். ஒவ்வொரு நிறுத்தத்தையும் அதன் காரணத்தையும் பதிவு செய்யவும். உற்பத்தியைக் கட்டுப்படுத்தும் அதே தரத் திட்டத்தைப் பயன்படுத்தவும்.
ஏற்றுக்கொள்ளப்பட்ட டிரம்ஸ் ÷ கவனிக்கப்பட்ட உற்பத்தி நிமிடங்கள் x 60
மொத்த பொருள் தேவையையும் கணக்கிடுங்கள். ஒரு மணி நேரத்திற்கு நிகழ்வுகளை உருவாக்குவதன் மூலம் மொத்த பாரிஸன் வெகுஜனத்தை பெருக்கவும். முடிக்கப்பட்ட டிரம் எடையை அட்டவணை விகிதத்தால் பெருக்க வேண்டாம். அந்த குறுக்குவழி ஃபிளாஷ், நிராகரிப்பு, தொடக்க பொருள் மற்றும் பிற செயல்முறை இழப்புகளை புறக்கணிக்கிறது.
ஒரு மணி நேரத்திற்கு மொத்த பாரிசன் மாஸ் x மோல்டிங் நிகழ்வுகள்
மறுவேலை அல்லது மறுபரிசீலனையிலிருந்து முதல்-பாஸ் விளைச்சலைப் பிரிக்கவும். கசிவு நிலையத்தில் தோல்வியடைந்து, மூடல் சரிசெய்தலுக்குப் பிறகு கடந்து செல்லும் டிரம் நிகழ்வு பதிவிலிருந்து மறைந்துவிடக்கூடாது. காரணம் முக்கியமானது. இது மோல்டிங், ஃபினிஷிங், க்ளோசர் அசெம்பிளி அல்லது டெஸ்டரைக் குறிக்கலாம்.
குளிர்ச்சியானது பெரும்பாலும் சுழற்சியைக் கட்டுப்படுத்துகிறது. கூடுதல் சில வினாடிகள் வளைய வடிவவியலைப் பாதுகாத்தால், அந்த நேரம் ஏற்றுக்கொள்ளப்பட்ட விகிதத்தில் இருக்கும். ஓவல் கழுத்துகள் அல்லது நிலையற்ற பரிமாணங்களை உருவாக்கும் வேகமான வெளியீடு உற்பத்தித்திறன் ஆதாயம் அல்ல.
மீட்பு மற்றும் கீழ்நிலை சமநிலையை வெளிப்படுத்த போதுமான நீண்ட ஓட்டத்தைப் பயன்படுத்தவும். தொடக்க மற்றும் முடிவில் இயந்திர அமைப்புகளை பதிவு செய்யவும். திசுழற்சி நேர வழிகாட்டிவெளியேற்ற மீட்பு, மோல்டிங், குளிர்வித்தல் மற்றும் கையாளுதல் ஆகியவற்றை எவ்வாறு பிரிப்பது என்பதை விளக்குகிறது. திஆற்றல் வழிகாட்டிஏற்றுக்கொள்ளப்பட்ட டிரம்மிற்கு சக்தி மற்றும் ஆற்றலுக்குக் கூறப்பட்ட அளவீட்டு எல்லை ஏன் தேவை என்பதை விளக்குகிறது.
ஒரு பயனுள்ள இறுதி KPI தொகுப்பில் ஒரு மணிநேரத்திற்கு ஏற்றுக்கொள்ளப்பட்ட டிரம்கள், முதல்-பாஸ் மகசூல், ஏற்றுக்கொள்ளப்பட்ட டிரம்மிற்கு மொத்த கிலோகிராம்கள், டிரம்மிற்கு டிரிம் கிலோகிராம்கள், கணக்கிடப்பட்ட வேலையில்லா நேரம் மற்றும் ஏற்றுக்கொள்ளப்பட்ட டிரம்மிற்கு ஆற்றல் ஆகியவை அடங்கும். ஒவ்வொரு எண்ணுக்கும் ஒப்புக் கொள்ளப்பட்ட தொடக்க மற்றும் நிறுத்த விதி தேவை.
சிகரங்களைச் சுற்றி தொழிற்சாலை எல்லையைத் திட்டமிடுங்கள், அணுகல் மற்றும் வெப்பத்தை அகற்றவும்
பொது இயந்திர பரிமாணங்கள் 9.5 ஆல் 4.1 ஆல் 6.5 மீ. அந்த பெட்டி நிறுவல் இடம் அல்ல. ஆபரேட்டர்கள், அச்சு மாற்றங்கள், தளங்கள், அலமாரிகள், குழாய்கள், கன்வேயர்கள் மற்றும் பாதுகாப்பு அதையும் தாண்டி நீண்டுள்ளது. கூரை விறைப்பு மற்றும் பராமரிப்பு அனுமதிக்க வேண்டும்.
உபகரணங்கள் தளவமைப்பு வரைபடத்துடன் தொடங்கவும். திருகுகள் மற்றும் ஹைட்ராலிக் கூறுகளுக்கு பராமரிப்பு இழுக்கும் இடத்தைச் சேர்க்கவும். டிரக் அல்லது சேமிப்பு பகுதியிலிருந்து தட்டுகளுக்கு அச்சுப் பாதையைக் குறிக்கவும். ஒவ்வொரு புள்ளியிலும் கிரேன் அல்லது ஃபோர்க்லிஃப்ட் திறனை சரிபார்க்கவும். அகற்றப்பட்ட ஹாட் டிரம்ஸ் மற்றும் ஃபிளாஷ் எங்கு பயணிக்கும் என்பதைக் காட்டு.
அழுத்தப்பட்ட காற்றுக்கு இயந்திர இணைப்பில் அழுத்தம் மற்றும் ஓட்டம் தேவை. கிங்கிள் 0.8 MPa மற்றும் 1.8 m³/min வெளியிடுகிறது. கம்ப்ரசர் அறையானது வரி இழப்பு, பிற பயனர்கள், உச்ச தேவை, ரிசீவர் அளவு மற்றும் காற்று சிகிச்சை ஆகியவற்றைக் கணக்கிட வேண்டும். வீசும் செயல்முறைக்கு ஒப்புக் கொள்ளப்பட்ட காற்றின் தரமும் தேவை.
குளிரூட்டலுக்கு நிலையான வெப்பநிலை மற்றும் ஓட்டம் தேவை. பொதுப் பக்கத்தில் 0.3 MPa மற்றும் 120 L/min பட்டியலிடப்பட்டுள்ளது. அச்சு, ஹைட்ராலிக்ஸ் மற்றும் பிற நுகர்வோரை பிரிக்கும் வெப்ப-சுமை தாளைக் கேட்கவும். உள்ளூர் சுற்றுப்புற நிலை மற்றும் தண்ணீரின் தரத்திற்கு குளிர்விப்பான் அல்லது குளிரூட்டும் கோபுரத்தை அளவிடவும்.
மின் திட்டமிடலுக்கு இணைக்கப்பட்ட சுமை, மின்னழுத்தம், அதிர்வெண், கேபிள் வழி, பாதுகாப்பு மற்றும் மின்மாற்றி சோதனை தேவை. பக்கத்தின் 70 முதல் 80 kW வரையிலான “சராசரி ஆற்றல் நுகர்வு” வரிசையானது ஒரு சக்திக் குறிப்பு. இது நிறுவப்பட்ட சுமை அல்ல மற்றும் ஒரு டிரம்மின் ஆற்றல் அல்ல.

முழுமையாக மதிப்பாய்வு செய்யவும்ஊதி மோல்டிங் பயன்பாட்டுத் திட்டம்இயந்திரம் மற்றும் துணை சப்ளையர்களுடன். தொழில்நுட்ப ஒப்பந்தத்தில் ஒவ்வொரு விநியோக நிலையையும் எல்லையையும் வைக்கவும்.
ஒரு டிரேஸ் செய்யக்கூடிய டிரம் லாட்டைப் பின்தொடரும் ஏற்றுக்கொள்ளும் சோதனையை இயக்கவும்
தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனையானது அங்கீகரிக்கப்பட்ட டிரம் வரைதல், அச்சு மற்றும் பொருள் ஆகியவற்றைப் பயன்படுத்த வேண்டும். உற்பத்தி பிசின் கிடைக்கவில்லை என்றால், மாற்றீடு மற்றும் முடிவின் வரம்புகளை ஆவணப்படுத்தவும். உலர் இயந்திர இயக்கத்தை தயாரிப்பு ஏற்றுக்கொள்ளும் சோதனை என்று அழைக்க வேண்டாம்.
வருகைக்கு முன் சோதனைத் திட்டத்தை ஏற்கவும். கருவிகள், மாதிரி அளவு, இயங்கும் காலம் மற்றும் ஏற்றுக்கொள்ளும் வரம்புகளை பெயரிடவும். நிறுத்தங்கள் எவ்வாறு கணக்கிடப்படுகின்றன என்பதைத் தீர்மானிக்கவும். இயக்கத்தின் போது எந்த அமைப்புகளை மாற்றலாம் மற்றும் மாற்றத்தை யார் அங்கீகரிக்கிறார்கள் என்பதை வரையறுக்கவும்.
- கட்டமைப்பை சரிபார்க்கவும்.முழு KGB200L/LP மாடல், எக்ஸ்ட்ரூடர்கள், ஹெட், கன்ட்ரோலர், கிளாம்ப், ரோபோ, பாட்டம் ப்ளோயிங், காண்ட்ராடிங் மற்றும் ஆர்டர் செய்யப்பட்ட துணைப் பொருட்களை ஒப்பந்தத்திற்கு எதிராக சரிபார்க்கவும்.
- அளவுத்திருத்தம் மற்றும் பயன்பாடுகளை சரிபார்க்கவும்.கருவி ஐடிகளை பதிவு செய்யவும். இயந்திர எல்லையில் சக்தி, காற்று மற்றும் குளிரூட்டும் நிலைகளை உறுதிப்படுத்தவும்.
- அங்கீகரிக்கப்பட்ட பொருளை ஏற்றவும்.பிசின் தரம், நிறைய, நிறம், சேர்க்கை மற்றும் ரீகிரைண்ட் செய்முறையை பதிவு செய்யவும். நோக்கம் கடத்தும் பாதையை பின்பற்றவும்.
- செயல்முறையை உறுதிப்படுத்தவும்.முறையான ஓட்டத்தைத் தொடங்குவதற்கு முன், மீண்டும் மீண்டும் உருகக்கூடிய நிலைகள், குவிப்பான் மீட்பு, வெளியேற்ற நடத்தை, குளிர்ச்சி மற்றும் வெளியே எடுத்துச் செல்லவும்.
- தொடக்க செய்முறையை உறைய வைக்கவும்.வெப்பநிலை, வேகம், பாரிசன் சுயவிவரம், நேரங்கள், அழுத்தங்கள் மற்றும் கீழ்நிலை அமைப்புகளை ஒரு திருத்த எண்ணைக் கொண்டு சேமிக்கவும்.
- ஒப்புக்கொள்ளப்பட்ட சாளரத்தை இயக்கவும்.வடிவமைக்கப்பட்ட, ஏற்றுக்கொள்ளப்பட்ட மற்றும் நிராகரிக்கப்பட்ட டிரம்ஸை எண்ணுங்கள். ஒவ்வொரு நிறுத்தத்தையும் கால அளவு மற்றும் காரணத்துடன் பதிவு செய்யவும்.
- மாதிரி திட்டத்தை அளவிடவும்.நிறை, பரிமாணங்கள், சுவர் வரைபடம், மோதிரம் மற்றும் கழுத்து வடிவியல், டிரிம் தரம், தோற்றம் மற்றும் கசிவு முடிவு ஆகியவற்றைச் சரிபார்க்கவும்.
- கீழ்நிலை இருப்பை தணிக்கை செய்யவும்.ரோபோவை உறுதிப்படுத்தவும், டிரிம்மிங், டெஸ்டர் மற்றும் கன்வேயர்கள் பாதுகாப்பற்ற குவிப்பு இல்லாமல் மோல்டிங் வீதத்தைத் தக்கவைக்க முடியும்.
- ஒவ்வொரு விலகலையும் மூடு.முடிவு, உரிமையாளர் மற்றும் மறுசோதனை முறையை பதிவு செய்யவும். பொது "சோதனையில் தேர்ச்சி" அறிக்கையில் திறந்த சிக்கலை மறைக்க வேண்டாம்.
தொடக்க, நடு மற்றும் முடிவிலிருந்து மாதிரிகளை வைத்திருங்கள். ஒவ்வொரு டிரம்மையும் நேரம், செய்முறை மற்றும் முடிவுடன் லேபிளிடுங்கள். சோதனை அறிக்கையுடன் சுவர் வரைபடத்தையும் கசிவு பதிவையும் வைத்திருங்கள். இது தொழிற்சாலை வருகையை சான்றாக மாற்றுகிறது, இது பின்னர் தொடங்குதல் மற்றும் சரிசெய்தல் ஆகியவற்றை ஆதரிக்கும்.
அங்கீகரிக்கப்பட்ட மாதிரிகள் மற்றும் அவற்றின் லேபிள்களை புகைப்படம் எடுக்கவும். பணிநிறுத்தத்திற்கு முன் இறுதி செய்முறையை ஏற்றுமதி செய்யவும். நிராகரிப்பைத் தூண்டாத தீர்க்கப்படாத அவதானிப்புகளையும் அறிக்கை பட்டியலிட வேண்டும். இந்த விவரங்கள் தளக் குழுவை நிறுவிய பின் தெளிவான மறுதொடக்கப் புள்ளியை வழங்குகின்றன.
முறை ஒப்புக் கொள்ளப்பட்டால், இயந்திரத் திட்டத்தின் போது செயல்பாட்டு தொகுப்புச் சோதனைகளைக் காணலாம். இன்னும் முறையான வடிவமைப்பு வகை ஒப்புதல் வேறு எங்கும் நிகழலாம். அந்த அறிக்கைகளை தனித்தனியாக வைத்திருங்கள். ஒவ்வொரு அறிக்கையும் அது என்ன நிரூபிக்கிறது என்பதைக் குறிப்பிட வேண்டும்.
கிங்கிளின் விற்பனைச் செயல்பாட்டில் ஆய்வு, சோதனை மற்றும் சோதனையில் சேருவதற்கான அழைப்பு ஆகியவை அடங்கும். பின்பற்ற அந்த வாய்ப்பை பயன்படுத்தவும்தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை வழிகாட்டி. டெலிவரிக்குப் பிறகு, நிறுவப்பட்ட பயன்பாடுகள் மற்றும் லோக்கல் மெட்டீரியல் சிஸ்டம் மூலம் வரையறுக்கப்பட்ட தள ஏற்பு இயக்கத்தை மீண்டும் செய்யவும்.
KGB200L/LP கலத்திற்கான மேற்கோள்-தயாரான RFQ ஐ உருவாக்கவும்
ஒரு பயனுள்ள விசாரணையானது சப்ளையர் முழு உற்பத்திப் பாதையையும் சரிபார்க்க உதவுகிறது. டிரம் கோப்புடன் தொடங்கவும். இருந்தால் வரைதல், புகைப்படங்கள் மற்றும் உடல் மாதிரியைச் சேர்க்கவும். முன்மொழியப்பட்ட வகுப்பிற்குள் தயாரிப்பு 200L, 220L அல்லது வேறு அளவு உள்ளதா என்பதைக் குறிப்பிடவும்.
நிகர வார்ப்பு எடை, மொத்த ஷாட் மதிப்பீடு மற்றும் எண்ணிடப்பட்ட சுவர் வரைபடத்தை வழங்கவும். HMWHDPE தரம், நிறம், சேர்க்கைகள் மற்றும் ரீகிரைண்ட் விதிக்கு பெயரிடவும். உள்ளடக்கங்கள், மூடல் அமைப்பு, இரசாயன எதிர்ப்புத் தேவை மற்றும் பொருந்தக்கூடிய தொகுப்பு சோதனைகள் ஆகியவற்றைக் குறிப்பிடவும்.
ஒரு மணிநேரத்திற்கு ஏற்றுக்கொள்ளப்பட்ட டிரம்ஸ் என வெளியீட்டை வரையறுக்கவும். வருடாந்திர தொகுதி, ஷிப்ட் பேட்டர்ன் மற்றும் திட்டமிட்ட மாற்றங்களைச் சேர்க்கவும். டேக்-அவுட், டிரிம்மிங், ஓப்பனிங் ஃபினிஷ், கசிவு சோதனை, ஆய்வு, குறியிடுதல் மற்றும் பலப்படுத்துதல் ஆகியவற்றை விவரிக்கவும். கிங்கிள் எந்தெந்த பொருட்களை மேற்கோள் காட்ட வேண்டும், எதை வாங்குபவர் வழங்குவார் என்பதைக் குறிக்கவும்.
தொழிற்சாலை தரவை இணைக்கவும். மின்னழுத்தம், அதிர்வெண், அழுத்தப்பட்ட-காற்று திறன், குளிரூட்டும் ஆதாரம், சுற்றுப்புற வரம்பு, உயரம், கட்டிட உயரம், கிரேன் திறன் மற்றும் கிடைக்கக்கூடிய தரைத் திட்டம் ஆகியவை அடங்கும். விருப்பமான இயந்திர நோக்குநிலை மற்றும் டிரம் ஓட்டத்தைச் சேர்க்கவும்.
முழு KGB200L/LP உள்ளமைவுடன் எழுத்துப்பூர்வ பதிலைக் கேட்கவும். இது மோல்ட் உறை, எக்ஸ்ட்ரூடர் மற்றும் ஹெட் ஆர்கிடெக்சர், அக்யூமுலேட்டர் அடிப்படை, பயன்பாடுகள், துணைப் பட்டியல், தளவமைப்பு, ஏற்றுக்கொள்ளும் திட்டம் மற்றும் தரவு ஒப்படைப்பு ஆகியவற்றை உள்ளடக்கியிருக்க வேண்டும். "நிலையான உள்ளமைவை" ஒரே விளக்கமாக ஏற்க வேண்டாம்.
இறுதி முடிவு ஒவ்வொரு முக்கியமான டிரம் தேவையையும் இயந்திர அம்சம் அல்லது சோதனையுடன் இணைக்க வேண்டும். ஒரு தேவைக்கு உரிமையாளர் இல்லை என்றால், ஆர்டர் வெளியீட்டிற்கு முன் அதை மூடவும். நீங்கள் இன்னும் கோப்புகளைச் சேகரிக்கிறீர்கள் என்றால், Kinggle ஐப் பயன்படுத்தவும்பதிவிறக்க மையம்மற்றும்இயந்திர வீடியோக்கள்கிடைக்கக்கூடிய குறிப்புகளுக்கு. பின்னர் கட்டுப்படுத்தப்பட்ட திட்ட தொகுப்பை மூலம் அனுப்பவும்தொடர்பு படிவம்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
இந்த பதில்கள் பெரும்பாலும் உள்ளமைவு அல்லது ஏற்றுக்கொள்ளும் திட்டத்தை மாற்றும் வாங்குதல் கேள்விகளை உள்ளடக்கியது. அவர்கள் தற்போதைய கிங்கிள் தயாரிப்பு பக்கங்களை இயந்திரக் குறிப்பாகப் பயன்படுத்துகின்றனர். திட்ட ஆவணங்கள் இறுதி வரிசையை கட்டுப்படுத்த வேண்டும்.
KGB200L/LP என்ன தயாரிப்புகளை உருவாக்க வடிவமைக்கப்பட்டுள்ளது?
கிங்கிள் KGB200L/LPஐ 220L இரட்டை வளைய நீல இரசாயன டிரம்களுக்கான 250L-வகுப்பு சிறப்பு இயந்திரமாக நிலைநிறுத்துகிறது. வேறொரு டிரம்மிற்கு இன்னும் மொத்த பாரிசன் மாஸ், மோல்ட் ஃபிட், சுவர் விநியோகம், மூடல்கள், கூலிங், டேக்-அவுட் மற்றும் தேவையான பேக்கேஜ் சோதனைகளுக்கான காசோலைகள் தேவை.
300 pcs/h என்பது இயந்திரம் ஒரு மணி நேரத்திற்கு 300 இரசாயன டிரம்களை உற்பத்தி செய்கிறது என்று அர்த்தமா?
எண். தயாரிப்பு அட்டவணை 300 pcs/h உலர் சுழற்சி என்று லேபிள் செய்கிறது. அதே பக்கம் அதன் பெயரிடப்பட்ட இரசாயன-டிரம் பயன்பாட்டிற்காக ஒரு மணி நேரத்திற்கு 17 முதல் 20 துண்டுகளை வெளியிடுகிறது. இறுதி ஏற்றுக்கொள்ளப்பட்ட வெளியீடு உற்பத்தி அச்சு, பிசின், குளிர்ச்சி, ஆட்டோமேஷன் மற்றும் தரத் திட்டம் மூலம் நிரூபிக்கப்பட வேண்டும்.
KGB200L/LP ஆனது 15 கிலோ எடையுள்ள டிரம்மை உருவாக்க முடியுமா?
பக்கம் 12 முதல் 15 கிலோ முடிக்கப்பட்ட டிரம் குறிப்பு மற்றும் 18 கிலோ PE குவிப்பான்-எடை குறிப்பு ஆகியவற்றை பட்டியலிடுகிறது. மொத்த பாரிசன் மாஸில் ஃபிளாஷ் மற்றும் பிற டிரிம்களும் அடங்கும். தலை உள்ளமைவை முடக்குவதற்கு முன் முழுமையான நிறை சமநிலை, பிசின் அடிப்படை, இருப்பு மற்றும் சுவர் வரைபடத்தை உறுதிப்படுத்தவும்.
KGB200L/LP அதே இயந்திரம் KGB200L?
எண். கிங்கிள் அவற்றை தொடர்புடைய ஆனால் தனித்துவமான கட்டமைப்புகளாக வெளியிடுகிறது. KGB200L/LP பக்கம் இரண்டு 100 மிமீ திருகுகள், இரட்டை அடுக்கு விளக்கம் மற்றும் 39 t இயந்திர எடையை பட்டியலிடுகிறது. KGB200L பக்கம் ஒரு 120 மிமீ திருகு மற்றும் 36 t இயந்திர எடையை பட்டியலிடுகிறது.
இந்த இயந்திரத்தை வாங்குவது டிரம்ஸ் ஐநா சான்றிதழைக் கொடுக்குமா?
எண். ஒரு இயந்திரம் UN பேக்கேஜிங் அடையாளத்தை வழங்காது. தொடர்புடைய விதிகளின் கீழ் சோதனை செய்யப்பட்ட பேக்கேஜிங் வடிவமைப்பு வகைக்கு ஒப்புதல் பொருந்தும். முடிக்கப்பட்ட டிரம், மூடல்கள், உத்தேசித்துள்ள உள்ளடக்கங்கள் அல்லது சோதனை ஊடகம், தயாரிப்பு, சோதனை முடிவுகள் மற்றும் தற்போதைய உற்பத்தி கட்டுப்பாடுகள் அனைத்தையும் கட்டுப்படுத்துகிறது.
KGB200L/LP மேற்கோளுக்கு நான் என்ன அனுப்ப வேண்டும்?
டிரம் வரைதல், புகைப்படங்கள், மாதிரி, பரிமாணங்கள், திறப்புகள், நிகர எடை, சுவர் வரைபடம், HMWHDPE தரம், டிரிம் மதிப்பீடு, மூடல்கள், உள்ளடக்கங்கள், சோதனைகள், ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டு இலக்கு, கீழ்நிலை நோக்கம் மற்றும் தொழிற்சாலை பயன்பாடுகள் ஆகியவற்றை அனுப்பவும். தேவையான அடுக்கு அமைப்பு மற்றும் ஆட்டோமேஷன் எல்லையையும் குறிப்பிடவும்.
ஒரு அங்கீகரிக்கப்பட்ட டிரம்மை முழுமையான இயந்திர விவரக்குறிப்பாக மாற்றவும்
டிரம் வரைதல், பொருள், சுவர் வரைபடம், மூடல்கள், சோதனைத் திட்டம், வெளியீட்டு இலக்கு மற்றும் தொழிற்சாலை பயன்பாடுகளை கிங்கிளுக்கு அனுப்பவும். பொறியியல் குழு KGB200L/LP உள்ளமைவு, அச்சு, துணை மற்றும் ஏற்றுக்கொள்ளும் நோக்கத்தை உறுதிப்படுத்த முடியும்.
KGB200L/LP தீர்வைக் கோரவும்