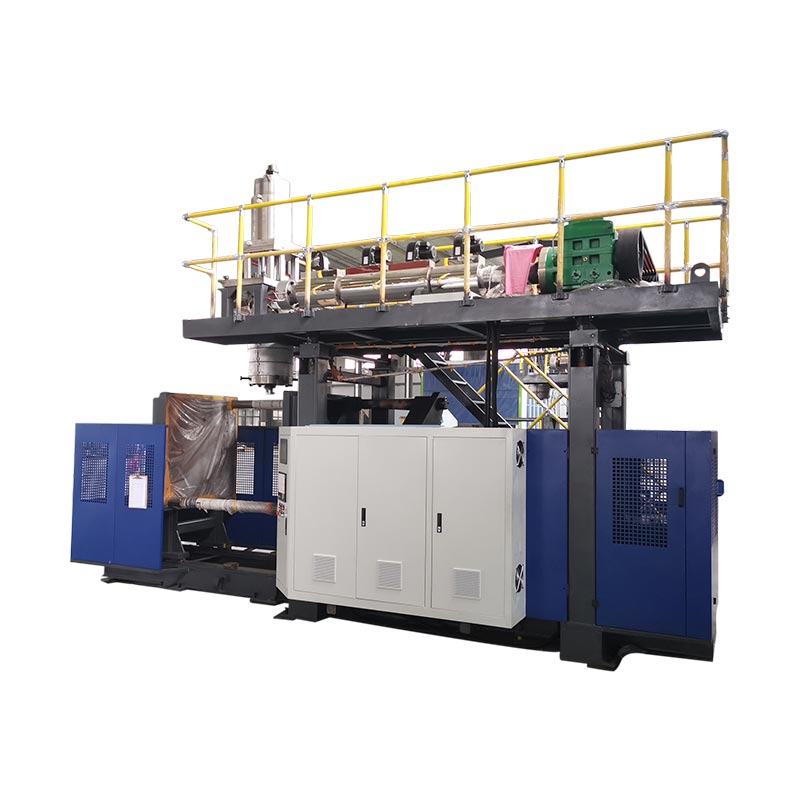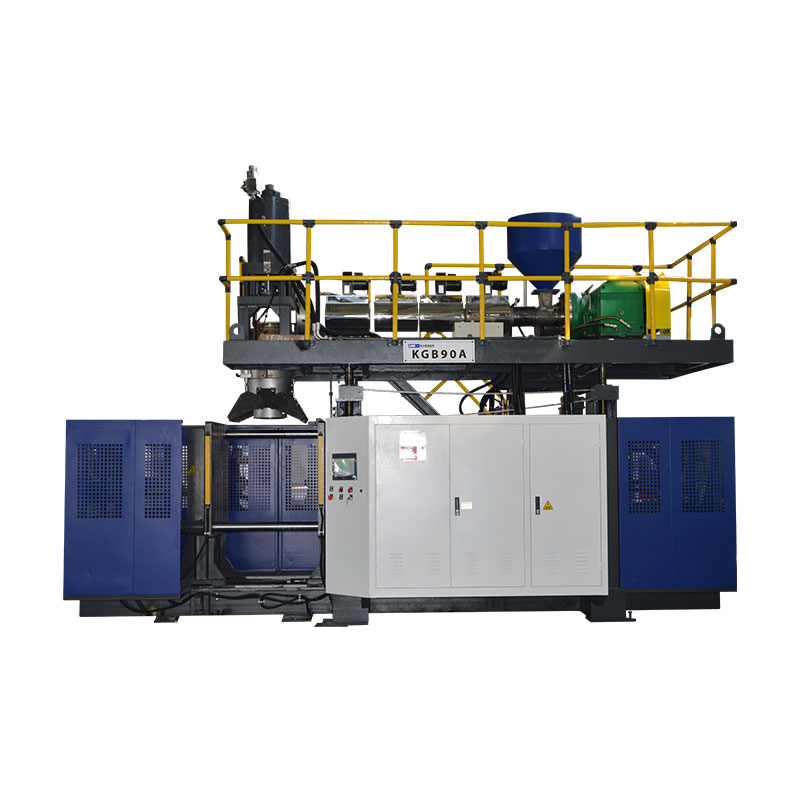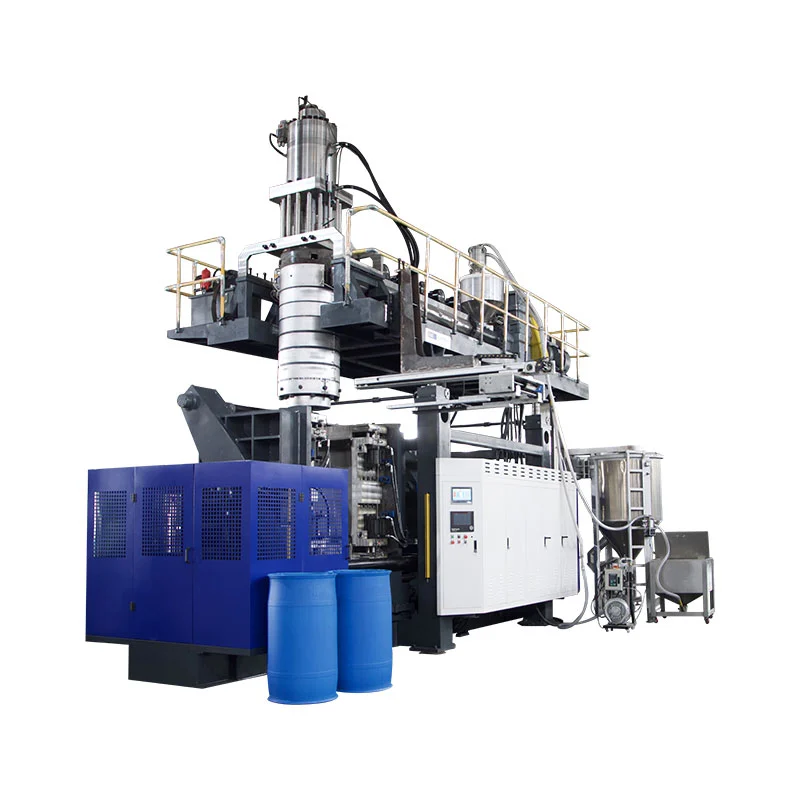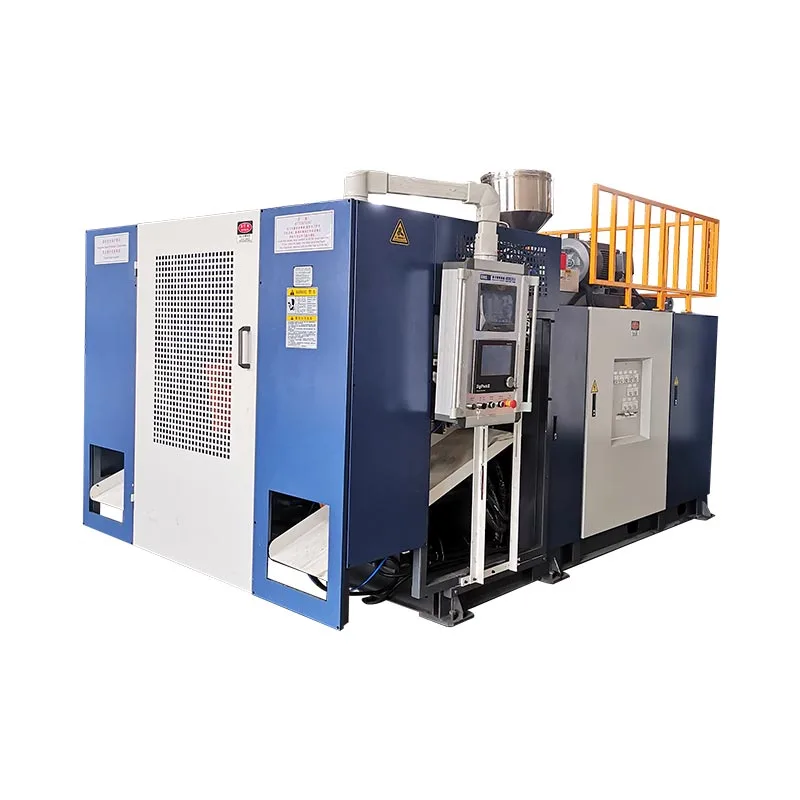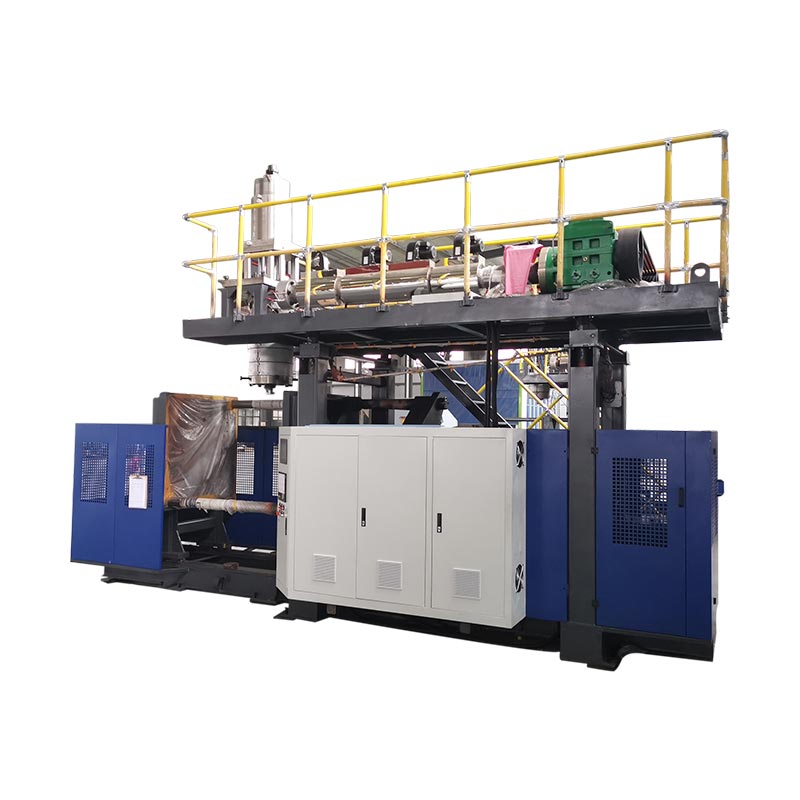
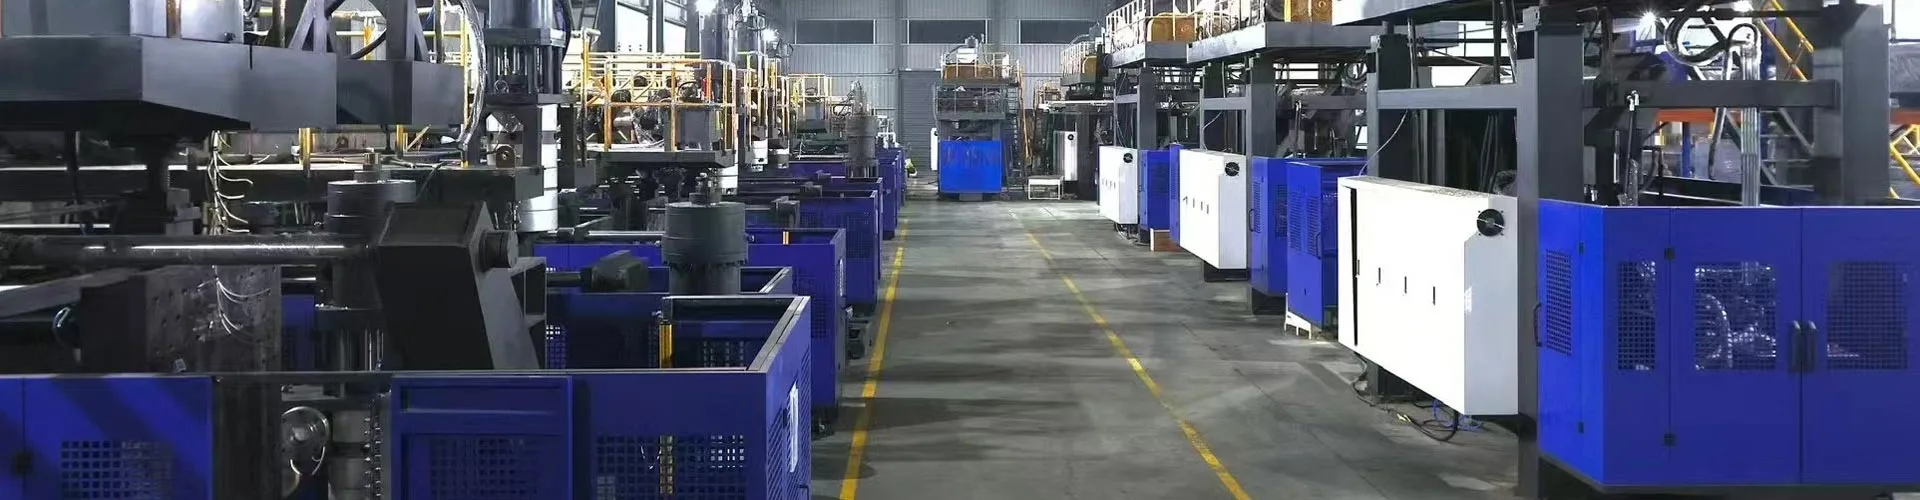
ஒரு 1000L IBC ப்ளோ மோல்டிங் இயந்திரம் பிளாஸ்டிக் உள் வாங்கியை உருவாக்குகிறது. இது முழு IBC ஐ தானாகவே நிரூபிக்கவில்லை. அங்கீகரிக்கப்பட்ட உள் பாட்டில், கூண்டு, தட்டு, மூடல்கள், மெட்டீரியல் சிஸ்டம், அச்சு, கீழ்நிலை அசெம்பிளி மற்றும் தேவையான பேக்கேஜ் சோதனைகளுக்கு எதிராக இயந்திரத்தைத் தேர்ந்தெடுத்து ஏற்றுக்கொள்ளவும்.
பெரிய திறன் ஒரு ஐபிசி திட்டத்தை ஒரு இயந்திர அளவு பயிற்சி போல் செய்கிறது. கடினமான வேலை இடைமுகங்களில் அமர்ந்திருக்கிறது. மேல் திறப்பு மூடுதலை சந்திக்க வேண்டும். கீழே உள்ள கடையின் வால்வு மற்றும் கூண்டு அணுகலை சந்திக்க வேண்டும். வடிவமைக்கப்பட்ட உடல் கோரைப்பாயில் சரியாக உட்கார வேண்டும். கூண்டு சேதமடையும் தொடர்பை உருவாக்காமல் உள் கொள்கலனைப் பாதுகாக்க வேண்டும்.
இந்த வழிகாட்டி அந்த இடைமுகங்களை இயந்திர உள்ளீடுகள் மற்றும் தொழிற்சாலை சோதனை ஆதாரங்களாக மாற்றுகிறது. இது கிங்கிளின் தற்போதைய 1000L IBC இயங்குதளத்தை வெளியிடப்பட்ட உபகரணக் குறிப்பாகப் பயன்படுத்துகிறது.

தயாரிப்பு ஒரு கூடியிருந்த அமைப்பு
உட்புற பாட்டில் கூண்டு, தட்டு, வால்வு மற்றும் நிரப்புதல் இணைப்புக்கு பொருந்துகிறது.
தலை, பாரிசன் சுயவிவரம், அச்சு மற்றும் குளிர்ச்சி ஆகியவை அங்கீகரிக்கப்பட்ட சுவர் வரைபடத்தை உருவாக்குகின்றன.
டேக்-அவுட், டிரிம்மிங், அசெம்பிளி மற்றும் சோதனை ஆகியவை தேவையான ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டைத் தக்கவைத்துக்கொள்கின்றன.
சோதனையானது ஏற்றுக்கொள்ளப்பட்ட ஒவ்வொரு யூனிட்டையும் பொருள், அமைப்புகள், அளவீடுகள் மற்றும் சோதனை முடிவுகளுடன் இணைக்கிறது.
KGB1000L-IBC, அதன் விவரக்குறிப்பு அட்டவணை பயன்படுத்தும் போதுKGS1000L-IBC. உலர் சுழற்சி வரிசையும் காட்டப்படும்150 எல், இது பயன்படுத்தக்கூடிய விகிதம் அல்ல. நேரடிப் பக்கமும் மேற்கோளும் ஒரு உறுதிப்படுத்தப்பட்ட மாதிரிக் குறியீடு மற்றும் வெளியீட்டு அலகு பயன்படுத்தும் வரை இந்தக் கட்டுரை சாதனங்களை Kinggle 1000L IBC இயங்குதளம் என்று அழைக்கிறது.1000L IBC ப்ளோ மோல்டிங் இயந்திரம் என்ன வழங்குகிறது என்பதை வரையறுக்கவும்
ப்ளோ மோல்டிங் இயந்திரம் பிளாஸ்டிக் உடலை உருவாக்குகிறது. ஐபிசி சொற்களில், அந்த உடல் பெரும்பாலும் உள் பாட்டில், உள் கொள்கலன், லைனர் அல்லது உள் வாங்கி என்று அழைக்கப்படுகிறது. சந்தையைப் பொறுத்து தேடல் மொழி மாறுபடும். தொழில்நுட்ப ஒப்பந்தம் ஒரு கட்டுப்படுத்தப்பட்ட சொல்லைப் பயன்படுத்த வேண்டும்.
ஒரு முழுமையான கலப்பு IBC ஆனது வார்ப்பிக்கப்பட்ட உடலை விட அதிகமாக உள்ளது. வெளிப்புற அமைப்பில் ஒரு உலோகக் கூண்டு மற்றும் ஒரு தட்டு இருக்கலாம். மூடல்கள், கேஸ்கட்கள், கீழே உள்ள வெளியேற்ற வால்வு, லேபிள்கள் மற்றும் அடையாளக் குறிகள் ஆகியவை தொகுப்பை நிறைவு செய்கின்றன. அசெம்பிளி உபகரணங்கள் மற்றும் சோதனை நிலையங்கள் மோல்டிங் கலத்திற்கு வெளியே உட்காரலாம்.
வேறுபாடு ஒரு நடைமுறை விளைவைக் கொண்டுள்ளது. இயந்திர சப்ளையர் மோல்டிங் செயல்முறை மற்றும் ஒப்புக்கொள்ளப்பட்ட சோதனையில் சேர்க்கப்பட்டுள்ள பரிமாணங்களை நிரூபிக்க முடியும். வழங்கப்பட்ட அனைத்து கூறுகளும் ஒன்றாகச் செயல்படுகின்றன என்பதை முழுமையான IBC உரிமையாளர் நிரூபிக்க வேண்டும். கூண்டு, தட்டு அல்லது வால்வு மற்றொரு சப்ளையரிடமிருந்து வந்தால், வாங்குபவருக்கு நிறுவனங்கள் முழுவதும் இடைமுகக் கட்டுப்பாடு தேவை.
தற்போதைய யுனைடெட் ஸ்டேட்ஸ் விதிகள் ஒரு தெளிவான உதாரணத்தை வழங்குகின்றன.49 CFR 178.707ஒரு கலப்பு IBC என்பது ஒரு பிளாஸ்டிக் உள் கொள்கலனை உள்ளடக்கிய ஒரு திடமான வெளிப்புற பேக்கேஜிங் என விவரிக்கிறது. உள் வாங்கி மற்றும் வெளிப்புற பேக்கேஜிங் ஒரு ஒருங்கிணைந்த தொகுப்பை உருவாக்குகிறது என்று அது கூறுகிறது. வெளிப்புற பேக்கேஜிங் இல்லாமல் உள் கொள்கலன் அதன் கட்டுப்பாட்டு செயல்பாட்டைச் செய்ய விரும்பவில்லை என்றும் அது கூறுகிறது.
அந்த விதி சந்தை சார்ந்தது, ஆனால் பொறியியல் பாடம் நன்றாக பயணிக்கிறது. வணிகத் தயாரிப்பு அசெம்பிள் செய்யப்பட்ட ஐபிசியாக இருந்தால், உள் பாட்டிலை தனிமையில் ஏற்றுக்கொள்ள வேண்டாம். உற்பத்தி கூண்டு, தட்டு, மேல் மூடல், வால்வு மற்றும் கேஸ்கட்களை தகுதித் திட்டத்தில் கொண்டு வாருங்கள்.
மேற்கோள் இயந்திரம்-சப்ளையர் எல்லையைக் குறிப்பிட வேண்டும். வழங்கப்பட்ட மோல்டு, ரோபோ, டிஃப்ளாஷிங், லீக் டெஸ்டர், கன்வேயர்கள் மற்றும் அசெம்பிளி டூலிங் என்று பெயரிடவும். வாங்குபவர் வழங்கிய அனைத்து கூறுகளையும் சேவைகளையும் குறிக்கவும். "நிலையான பாகங்கள்" என்ற நீண்ட பட்டியலை விட வண்ண எல்லை வரைதல் மிகவும் பயனுள்ளதாக இருக்கும்.
ஒரு வரைபடத்தில் உள் பாட்டில், கூண்டு, தட்டு மற்றும் வால்வைக் கட்டுப்படுத்தவும்
உள் பாட்டில் வரைதல் அதன் வெளிப்புற பரிமாணங்களில் நிறுத்தப்படக்கூடாது. பாட்டில் மற்ற ஐபிசியை எவ்வாறு சந்திக்கிறது என்பதை இது காட்ட வேண்டும். அங்கீகரிக்கப்பட்ட கூறு வரைபடங்களுக்கான குறிப்புகளுடன் ஒரு இடைமுகக் கட்டுப்பாட்டு வரைபடத்தை உருவாக்கவும்.
மேலே தொடங்கவும். நிரப்புதல் திறப்பு, நூல் அல்லது மூடல் இடைமுகம், சீல் செய்யும் முகம், தொப்பி அனுமதி மற்றும் கூண்டு அணுகல் ஆகியவற்றை பதிவு செய்யவும். கூண்டுடன் தொடர்புடைய மேல் மேற்பரப்பு உயரத்தைச் சேர்க்கவும். ஒரு மூடல் அதன் சொந்த அளவீட்டைச் சந்திக்கலாம், ஆனால் உள் பாட்டில் மிக அதிகமாகவோ அல்லது மிகக் குறைவாகவோ இருக்கும்போது நிறுவுவது கடினம்.
கீழே உள்ள கடைக்கு நகர்த்தவும். கூண்டு வழியாக கடையின் மையக் கோடு, கோணம், ஆதரவு, வால்வு இணைப்பு மற்றும் அனுமதி ஆகியவற்றைக் காட்டு. தட்டு உறவைச் சேர்க்கவும். குளிர்ச்சியின் போது சூடான பாட்டில் வடிவத்தை மாற்றலாம், எனவே ஒப்புக் கொள்ளப்பட்ட கண்டிஷனிங் காலத்திற்குப் பிறகு இடைமுகத்தை அளவிடவும்.
கூண்டு தொடர்புகளை வரைபடம். மூலை ஆரங்கள், பேனல் மண்டலங்கள் மற்றும் ஏதேனும் உள்ளூர் ஆதரவைக் குறிக்கவும். நிரப்பப்பட்ட அலகு கையாளப்படும்போது அல்லது அடுக்கப்படும்போது தொடர்பு மாறலாம். உட்புற பாட்டில் வடிவமைப்பு எதிர்பார்க்கும் இடத்தில் உட்கார வேண்டும். இது ஆதரவிற்காக தற்செயலான வீக்கத்தை நம்பக்கூடாது.
| இடைமுகம் | கட்டுப்படுத்தப்பட்ட சான்றுகள் | இயந்திரம் அல்லது அச்சு முடிவு |
|---|---|---|
| மேல் திறப்பு மற்றும் மூடல் | வரைதல், சீல் முகம், கேஜ் மற்றும் தொப்பி அனுமதி ஆகியவற்றை முடிக்கவும் | நெக் டூலிங், ப்ளோ ஏற்பாடு, கூலிங் மற்றும் டிரிம் |
| கீழே கடையின் மற்றும் வால்வு | சென்டர்லைன், ஆங்கிள், சப்போர்ட், கேஸ்கெட் மற்றும் கேஜ் அணுகல் | அச்சு செருகல், உள்ளூர் சுவர் சுயவிவரம், குளிர்ச்சி மற்றும் முடித்தல் |
| வெளிப்புற கூண்டு | உள் உறை, ரயில் இருப்பிடங்கள் மற்றும் பாட்டில் தொடர்பு மண்டலங்கள் | பாட்டில் வடிவியல், சுவர் வரைபடம் மற்றும் வெளியீட்டு நிலை |
| தட்டு அல்லது அடித்தளம் | லொக்கேட்டர் வடிவியல், ஆதரவு மேற்பரப்பு மற்றும் கையாளுதல் அனுமதி | பேஸ் மோல்ட் வடிவம், டேக்-அவுட் சப்போர்ட் மற்றும் பிந்தைய குளிரூட்டும் சாதனம் |
| லேபிள் மற்றும் குறிக்கும் பகுதிகள் | தட்டையான நிலை, நிலை மற்றும் தேவையான அடையாளம் | அச்சு மேற்பரப்பு, சுவர் சுயவிவரம் மற்றும் கீழ்நிலை கையாளுதல் |
ஒவ்வொரு இடைமுகத்தையும் எண்ணுங்கள். அச்சு வரைதல், ஆய்வுத் திட்டம் மற்றும் தொழிற்சாலை சோதனை அறிக்கை ஆகியவற்றில் அதே எண்களைப் பயன்படுத்தவும். ஒரு பரிமாணம் தோல்வியுற்றால், எந்த வரைதல் கட்டுப்பாடுகள் என்பதைப் பற்றி வாதிடாமல் குழு அதைக் கருவி, குளிரூட்டல், அகற்றுதல் அல்லது அசெம்பிளி ஆகியவற்றைக் கண்டறியலாம்.
கிங்கிள்ஸ்விற்பனை செயல்முறைதயாரிப்பு புகைப்படங்கள், வரைபடங்கள், எடை, அளவு, பொருள், தடிமன், வெளியீடு மற்றும் இரசாயன எதிர்ப்பு ஆகியவற்றைக் கேட்கிறது. ஒரு IBC திட்டத்திற்கு, அந்த தொகுப்பில் கூண்டு, தட்டு, வால்வு மற்றும் மூடல் வரைபடங்களைச் சேர்க்கவும்.
வெளியிடப்பட்ட 1000L இயந்திர உறையை அதிகமாகப் படிக்காமல் படிக்கவும்
கிங்கிள்ஸ்1000L IBC தயாரிப்புப் பக்கம்ஒப்பீட்டு உறை வழங்குகிறது. இது 1000 L அதிகபட்ச கொள்கலன் வகுப்பு, 55 t இயந்திரம் மற்றும் 9.5 x 5.1 x 6.5 m இயந்திர அளவு ஆகியவற்றைப் பட்டியலிடுகிறது. இறுதி தளவமைப்புக்கு இன்னும் அணுகல், பராமரிப்பு மற்றும் துணை இடம் தேவை.
பொது கிளாம்பிங் அட்டவணை 1000 kN, 1800 x 1600 mm தட்டு மற்றும் அதிகபட்ச அச்சு அளவு 1600 க்கு 1500 மிமீ. இது 1200 முதல் 1400 மிமீ வரை அச்சு-தடிமன் வரம்பை அளிக்கிறது. இந்த புள்ளிவிவரங்கள் ஆரம்பகால அச்சு-பொருத்த மதிப்பாய்வை ஆதரிக்கின்றன. அவை முழுமையான அச்சு சட்டசபை வரைபடத்தை மாற்றாது.
எக்ஸ்ட்ரூஷன் பிரிவில் 32 எல்/டி விகிதங்களுடன் இரண்டு 100 மிமீ திருகுகள் உள்ளன. வெளியிடப்பட்ட HDPE உருகும் திறன் ஒரு திருகுக்கு 180 கிலோ/ம. டை-ஹெட் பிரிவில் 45 எல் அக்யூமுலேட்டர் மற்றும் 33 கிலோ PE அக்யூமுலேட்டர்-வெயிட் குறிப்பு உள்ளது.
| வெளியிடப்பட்ட உருப்படி | இணையதள மதிப்பு | தேவையான திட்டச் சரிபார்ப்பு |
|---|---|---|
| கொள்கலன் வகுப்பு | 1000 எல் | அங்கீகரிக்கப்பட்ட உள் பாட்டில், மொத்த ஷாட், அச்சு மற்றும் அகற்றும் பாதை |
| இயந்திர அளவு மற்றும் எடை | 9.5 x 5.1 x 6.5 மீ; 55 டி | இறுதி GA வரைதல், அடித்தளம், போக்குவரத்து பிளவு மற்றும் தூக்கும் திட்டம் |
| கிளாம்பிங் படை | 1000 கி.என் | திட்டமிடப்பட்ட பகுதி, அடி அழுத்தம், பிஞ்ச்-ஆஃப் மற்றும் விளிம்பு |
| அதிகபட்ச அச்சு அளவு | 1600 x 1500 மிமீ | முழு அச்சு, பன்மடங்கு, குழல்களை, நகரும் பாகங்கள் மற்றும் ரோபோ அனுமதி |
| அச்சு தடிமன் | 1200 முதல் 1400 மி.மீ | மூடிய அடுக்கு மற்றும் தட்டு இடைமுகம் |
| திருகுகள் | 100 மிமீ x 2; 32 எல்/டி | அடுக்கு அமைப்பு, பிசின் கிரேடுகள் மற்றும் உண்மையான வரிசைப்படுத்தப்பட்ட உருகும் பாதை |
| வெளியிடப்பட்ட HDPE உருகும் திறன் | 180 கிலோ/ம x 2 | அங்கீகரிக்கப்பட்ட சூத்திரத்துடன் நிலையான மீட்பு |
| குவிப்பான் குறிப்புகள் | 45 எல்; 33 கிலோ PE | மொத்த பரிசன் நிறை, இருப்பு, பிசின் அடிப்படை மற்றும் சுயவிவரம் |
| காற்று வீசு | 0.8 MPa; 2 மீ³/நிமிடம் | இயந்திரத்தில் உச்ச ஓட்டம், ரிசீவர், காற்றின் தரம் மற்றும் அழுத்தம் |
| குளிர்ந்த நீர் | 0.3 MPa; 120 லி/நிமிடம் | வெப்பநிலை, வெப்ப சுமை, நீரின் தரம் மற்றும் சுற்று சமநிலை |
| வெளியிடப்பட்ட சக்தி குறிப்பு | 110 முதல் 150 kW சராசரி | அளவீட்டு எல்லை, தயாரிப்பு, அமைப்புகள் மற்றும் ஏற்றுக்கொள்ளப்பட்ட வெளியீடு |
பக்கத்தின் உலர் சுழற்சி வரிசை தற்போது காண்பிக்கப்படுகிறது150 எல். லிட்டர் என்பது சுழற்சி விகிதம் அல்ல. அந்த வரிசையை ஒரு மணி நேரத்திற்கு 150 துண்டுகளாக அல்லது மற்றொரு வெளியீட்டு உரிமைகோரலாக மாற்ற வேண்டாம். மேற்கோளில் உள்ள எண்ணையும் யூனிட்டையும் உறுதிசெய்ய கிங்கிளிடம் கேளுங்கள்.
ஒவ்வொரு வரிசையும் ஒரு குறுகிய கேள்விக்கு பதிலளிக்கிறது. அதிகபட்ச அச்சு அகலம் ரோபோ அனுமதியை நிரூபிக்காது. ஒரு குவிப்பான் நிறை முடிக்கப்பட்ட உள் பாட்டில் எடையை நிரூபிக்காது. உருகும்-திறன் எண்ணிக்கை ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டிற்கு சமமாக இருக்காது. அங்கீகரிக்கப்பட்ட தயாரிப்பு மற்றும் சோதனைத் திட்டத்தின் மூலம் வரிசைகளை இணைக்கவும்.
இணைக்கப்பட்ட சுமை அட்டவணையையும் கேட்கவும். மோட்டார் மற்றும் ஹீட்டர் வரிசைகள் முக்கிய கூறுகளை விவரிக்கின்றன, ஆனால் இறுதி நிறுவப்பட்ட சுமை கட்டுப்பாடுகள், பம்புகள், ரோபோ, பொருள் கையாளுதல் மற்றும் ஆர்டர் செய்யப்பட்ட துணைப்பொருட்களையும் உள்ளடக்கியிருக்கலாம்.
அளவிடப்பட்ட நிறை சமநிலையிலிருந்து திரட்டி முடிவை உருவாக்கவும்
முடிக்கப்பட்ட உள் பாட்டில் ஒவ்வொரு ஷாட்டின் ஒரு பகுதி மட்டுமே. பாரிஸன் டாப் ஃபிளாஷ், பாட்டம் டெயில்ஸ், அவுட்லெட் டிரிம் மற்றும் பிற செயல்முறை ஸ்கிராப்பை உருவாக்குகிறது. திரட்டுபவர் அங்கீகரிக்கப்பட்ட பொருள் அடிப்படையில் முழு பாரிசனையும் வழங்க வேண்டும்.
தெரிந்த தயாரிப்பு மாதிரி இருந்தால் அதை எடைபோடுங்கள். மூடல்கள், வால்வுகள் மற்றும் தனித்தனியாக கூடியிருந்த பகுதிகளை அகற்றவும். ஒவ்வொரு டிரிம் ஸ்ட்ரீமையும் எடை அல்லது மதிப்பிடவும். முன்மொழியப்பட்ட அச்சு மற்றும் பிஞ்ச் வடிவமைப்புடன் மதிப்பீட்டை இணைக்கவும்.
முடிக்கப்பட்ட உள் பாத்திரம் + மேல் ஃபிளாஷ் + கீழ் டெயில்கள் + அவுட்லெட் டிரிம் + மற்ற மோல்டட் ஸ்கிராப்
வெளியிடப்பட்ட 33 கிலோ PE அக்யூமுலேட்டர்-எடைக் குறிப்புடன் இந்த முடிவை ஒப்பிடுக. முடிக்கப்பட்ட எடையை மட்டும் ஒப்பிட வேண்டாம். திட்டத்திற்கு செயல்பாட்டு இருப்பும் தேவை. தேர்ந்தெடுக்கப்பட்ட பிசின், நிறம் மற்றும் அடுக்கு அமைப்பு பயனுள்ள வெகுஜன அடிப்படையை மாற்றலாம்.
தொகுதி மற்றொரு சரிபார்ப்பை உருவாக்குகிறது. பக்கத்தில் 45 எல் குவிப்பான் பட்டியலிடப்பட்டுள்ளது. தொகுதி மற்றும் நிறை இடையே உள்ள தொடர்பு உண்மையான உருகும் மற்றும் உற்பத்தியாளரின் வரையறையைப் பொறுத்தது. சப்ளையர் கணக்கீடு இல்லாமல் 45 L ஐ நேரடியாக முடிக்கப்பட்ட தயாரிப்பு எடையாக மாற்ற வேண்டாம்.
குவிப்பான் வெளியேற்ற நேரம் முக்கியமானது, ஏனெனில் நீண்ட, கனமான பாரிசன் தொய்வு ஏற்படலாம். புவியீர்ப்பு கட்டுப்பாட்டிற்கு அப்பால் சுவர் விநியோகத்தை மாற்றுவதற்கு முன் திட்டமிடப்பட்ட பாரிசனை தலைவர் வழங்க வேண்டும். சோதனையின் போது வெளியேற்ற சாளரம், உருகும் நிலை மற்றும் டை-கேப் சுயவிவரத்தை பதிவு செய்யவும்.
மீட்பும் முக்கியமானது. இரண்டு எக்ஸ்ட்ரூடர்களும் உற்பத்திச் சுழற்சியில் அடுத்த காட்சியைத் தயாரிக்க வேண்டும். குளிரூட்டல் மற்றும் கீழ்நிலை வேலைகளுடன் அளவிடப்பட்ட மீட்பு நேரத்தை ஒப்பிடுக. அங்கீகரிக்கப்பட்ட பொருள் அமைப்பு மெதுவாக மீட்கப்பட்டாலோ அல்லது கீழ்நிலை செல் ஏற்கனவே நிரம்பியிருந்தாலோ உயர் பட்டியல் உருகும் விகிதம் உதவாது.
கிங்கிள்ஸ் உடன் வெகுஜன பதிவைப் பயன்படுத்தவும்பாரிசன் நிரலாக்க வழிகாட்டி. அச்சுக்குள் எவ்வளவு பொருள் நுழைந்தது என்பதை நிறை உங்களுக்குக் கூறுகிறது. அந்த பொருள் எங்கு சென்றது என்பதை சுவர் வரைபடம் காட்டுகிறது.
இரண்டு எக்ஸ்ட்ரூடர்களை ஆர்டர் செய்வதற்கு முன், ஒவ்வொரு லேயருக்கும் எழுதப்பட்ட வேலையைக் கொடுங்கள்
தயாரிப்புப் பக்கம் பல அடுக்கு உற்பத்தியை விவரிக்கிறது மற்றும் இரண்டு எக்ஸ்ட்ரூடர்களை பட்டியலிடுகிறது. இது பல ஸ்ட்ரீம் தளத்தின் சான்று. இது ஒரு முழுமையான அடுக்கு விவரக்குறிப்பு அல்ல.
ஒவ்வொரு அடுக்கின் செயல்பாட்டையும் எழுதுங்கள். ஒரு அடுக்கு கட்டுப்படுத்தப்பட்ட தொடர்பு மேற்பரப்பை வழங்கலாம். மற்றொன்று அங்கீகரிக்கப்பட்ட செயலில் உள்ள ரீகிரைண்டை எடுத்துச் செல்லலாம். நிறம் அல்லது UV பாதுகாப்பு வரையறுக்கப்பட்ட ஸ்ட்ரீமில் உட்காரலாம். சரியான வடிவமைப்பு தயாரிப்பு, உள்ளடக்கம், சந்தை மற்றும் அங்கீகரிக்கப்பட்ட சோதனைத் திட்டத்தைப் பொறுத்தது.
பின்னர் அனுமதிக்கப்பட்ட பொருட்களை வரையறுக்கவும். ரெசின் கிரேடுகள், மாஸ்டர்பேட்ச், சேர்க்கைகள் மற்றும் ரீகிரைண்ட் மூலத்திற்கு பெயரிடவும். ரீகிரைண்ட் அதே உற்பத்தி செயல்முறையிலிருந்து மட்டும் வருகிறதா என்பதைப் பதிவு செய்யவும். கட்டுப்படுத்தப்பட்ட பொருள் விவரக்குறிப்புக்கு மாற்றாக "மறுசுழற்சி" என்ற வார்த்தையைப் பயன்படுத்த வேண்டாம்.
தற்போதைய யுனைடெட் ஸ்டேட்ஸ் தேவைகள் இது ஏன் முக்கியம் என்பதை விளக்குகிறது. பிரிவு 178.707க்கு கலப்பு IBC உள் வாங்கிகளுக்கு தெரிந்த பிளாஸ்டிக் குறிப்புகள் தேவை. அங்கீகரிக்கப்பட்ட வரையில் பயன்படுத்தப்பட்ட பொருட்களையும் இது கட்டுப்படுத்துகிறது, அதே நேரத்தில் உற்பத்தி எச்சங்களை அனுமதிக்கும் அல்லது கூறப்பட்ட நிபந்தனைகளின் கீழ் அதே உற்பத்தி செயல்முறையிலிருந்து மீண்டும் அரைக்கும். பிற சந்தைகள் வெவ்வேறு விதிகளைப் பயன்படுத்தலாம்.
அடுக்கு விகிதத்திற்கு இலக்கு மற்றும் வேலை வரம்பு தேவை. விகிதம் எவ்வாறு அமைக்கப்பட்டு சரிபார்க்கப்படும் என்பதைக் குறிப்பிடவும். கிராவிமெட்ரிக் ஃபீட் பதிவுகள், எக்ஸ்ட்ரூடர் அவுட்புட் காசோலைகள் அல்லது அழிவுகரமான பிரிவு பகுப்பாய்வு ஆகியவை கட்டுப்பாட்டுத் திட்டத்தை ஆதரிக்கலாம். தொழிற்சாலை சோதனைக்கு முன் முறையைத் தேர்ந்தெடுக்கவும்.
தலை வரைதல் உருகும் பாதையைக் காட்ட வேண்டும். ஒவ்வொரு அடுக்குக்கும் எந்த எக்ஸ்ட்ரூடர் உணவளிக்கிறது என்பதைக் கண்டறியவும். பத்திகளின் எண்ணிக்கை மற்றும் இறக்கத்தில் வரிசையை பதிவு செய்யவும். சுத்திகரிப்பு மற்றும் பொருள்-மாற்ற நடைமுறைகளைச் சேர்க்கவும். திட்டமானது ஒற்றை-அடுக்கு மற்றும் பல-அடுக்கு தயாரிப்புகளை இயக்கினால், மாற்றும் செயல்முறை மற்றும் அதன் ஏற்றுக்கொள்ளல் சரிபார்ப்பை வரையறுக்கவும்.
இயந்திர விளக்கம்
இரண்டு வெளியிடப்பட்ட 100 மிமீ திருகுகள் மற்றும் பல அடுக்கு அறிக்கை மேடையின் திசையைக் காட்டுகிறது. அவை வரிசைப்படுத்தப்பட்ட அடுக்கு செயல்பாடுகள் அல்லது விகிதங்களை வரையறுக்கவில்லை.
திட்ட விவரக்குறிப்பு
ஒரு அடுக்கு வரைபடம் ஒவ்வொரு மெட்டீரியல் ஸ்ட்ரீம், செயல்பாடு, இலக்கு விகிதம், அனுமதிக்கப்பட்ட வரம்பு, சரிபார்ப்பு முறை மற்றும் மாற்றம்-கட்டுப்பாட்டு விதி ஆகியவற்றை பெயரிடுகிறது.
அங்கீகரிக்கப்பட்ட சூத்திரம் மற்றும் சோதனை சான்றுகள் இல்லாமல் பல அடுக்கு கட்டுமானத்திலிருந்து குறைந்த விலை அல்லது நீண்ட ஆயுளை உறுதி செய்ய வேண்டாம். அந்த முடிவுகள் தேர்ந்தெடுக்கப்பட்ட பொருட்கள், விநியோகம் மற்றும் முடிக்கப்பட்ட ஐபிசி வடிவமைப்பைப் பொறுத்தது.
அச்சு, கிளாம்ப் மற்றும் பாரிசன் பாதையை ஒரு இயந்திர அமைப்பாக சரிபார்க்கவும்
1000லி அச்சு ஒரு அட்டவணை அகலம் மற்றும் உயரத்தை விட அதிகமாக உள்ளது. குளிரூட்டும் பன்மடங்குகள், குழல்களை, கழுத்து கருவி, அவுட்லெட் செருகல்கள், பிஞ்ச் பகுதிகள், தூக்கும் புள்ளிகள் மற்றும் நகரும் விவரங்கள் ஆகியவை இதில் அடங்கும். ரோபோ மற்றும் சூடான உள் பாட்டிலுக்கு தெளிவான அகற்றும் பாதை தேவை.
முழுமையான அச்சு வரைபடத்தை தட்டு வரைபடத்தின் மீது மேலடுக்கு. டை ராட்கள், கிளாம்பிங் சென்டர்லைன், ப்ளோ ஹார்டுவேர் மற்றும் சர்வீஸ் இணைப்புகளைச் சரிபார்க்கவும். மூடிய தடிமன் மற்றும் திறப்பு வரிசையை மதிப்பாய்வு செய்யவும். ஒரு அச்சு தட்டுகளுக்கு இடையில் பொருந்தும் மற்றும் இன்னும் ஒரு குழாய் அல்லது ரோபோ இயக்கத்தை தடுக்கலாம்.
கிளாம்ப் தேர்வு திட்டமிடப்பட்ட பகுதி மற்றும் வீசும் அழுத்தத்தைப் பயன்படுத்த வேண்டும். வெளியிடப்பட்ட 1000 kN என்பது இயந்திரப் பக்கக் குறிப்பு. திட்ட கணக்கீட்டைக் கேட்கவும். பிஞ்ச்-ஆஃப் படைகள் மற்றும் கூறப்பட்ட விளிம்பைச் சேர்க்கவும். பெரிய தட்டையான பேனல்கள், உள் பாட்டில் அதன் தொகுதிக்கு இலகுவாக இருக்கும்போது கூட, கோரும் திட்டமிடப்பட்ட பகுதியை உருவாக்க முடியும்.
பாரிசன் பாதைக்கு சமமான கவனம் தேவை. டை சென்டர்லைன், டிஸ்சார்ஜ் நீளம், அச்சு பிடிப்பு மற்றும் மூடும் வரிசை ஆகியவற்றை உறுதிப்படுத்தவும். ஒரு நீண்ட பாரிஸன் பிடிப்பதற்கு முன் ஊசலாடலாம் அல்லது நீட்டலாம். சுயவிவரமானது தோள்பட்டை, மூலைகள், கடையின் மண்டலம் மற்றும் அடித்தளத்தை கணக்கில் எடுத்துக்கொள்ள வேண்டும்.
பிஞ்ச் பகுதிகளுக்கு வெல்ட் செய்ய போதுமான பொருள் தேவை, ஆனால் அதிகப்படியான பொருள் டிரிம் மற்றும் குளிர்ச்சியை அதிகரிக்கிறது. அவுட்லெட் செருகலுக்கு உள்ளூர் கட்டுப்பாடு தேவை. மேல் திறப்புக்கு அதன் மூடுதலுக்கு நிலையான வடிவியல் தேவை. இந்த அம்சங்கள் எண்ணிடப்பட்ட சுவர் வரைபடத்தில் உள்ளன.
காற்றோட்டம் மற்றும் மேற்பரப்பு பூச்சு வெளியீடு மற்றும் தோற்றத்தை பாதிக்கிறது. கூண்டு சில பேனல்களை மறைக்கக்கூடும், ஆனால் அது வடிவமைக்கப்பட்ட குறைபாட்டை சரிசெய்ய முடியாது. அசெம்பிளிக்குப் பிறகு செயல்படும் ஒவ்வொரு தொடர்பு மற்றும் லேபிள் பகுதியை மதிப்பாய்வு செய்யவும்.
கிங்கிள்ஸ்அச்சு வடிவமைப்பு வழிகாட்டிcovers fit, pinch-off, venting and cooling. பொதுவான அச்சு சரிபார்ப்புப் பட்டியலாக அல்லாமல், இறுதி அசெம்பிளி வரைபடத்துடன் இதைப் பயன்படுத்தவும்.
இயந்திர சப்ளையர், மோல்ட் பில்டர், கேஜ் சப்ளையர் மற்றும் ஐபிசி உரிமையாளர் ஆகியோர் இடைமுகங்களை ஒப்புக்கொண்ட பின்னரே அச்சுக்கு ஒப்புதல் அளிக்கவும். ஒவ்வொரு அங்கீகரிக்கப்பட்ட வரைபடத் திருத்தத்தையும் கொள்முதல் கோப்பில் பதிவு செய்யவும்.
குளிர்வித்தல், அகற்றுதல் மற்றும் கண்டிஷனிங் மூலம் IBC வடிவவியலைப் பாதுகாக்கவும்
அச்சு திறந்த பிறகு பெரிய மேற்பரப்புகள் தொடர்ந்து நகரும். உள் பாட்டில் வெளியிடப்படும் போது ஏற்றுக்கொள்ளக்கூடியதாகத் தோன்றலாம் மற்றும் குளிர்ச்சியடையும் போது அது நகர்கிறது. அந்த இயக்கம் மூடல் உயரம், வால்வு நிலை அல்லது கூண்டு தொடர்பை மாற்றலாம்.
வெப்ப மண்டலங்களைச் சுற்றி குளிரூட்டும் சுற்றுகளை வடிவமைக்கவும். தோள்கள், மூலைகள், கழுத்துகள், அவுட்லெட் செருகல்கள் மற்றும் அடிப்படை ஆதரவுகளுக்கு வெவ்வேறு ஓட்டம் தேவைப்படலாம். அச்சு வரைபடத்தில் உள்ள ஒவ்வொரு சுற்றுக்கும் பெயரிடவும். இலக்கு நுழைவு வெப்பநிலை மற்றும் ஓட்டத்தைச் சேர்க்கவும். ஒற்றை அழுத்த வாசிப்பு சமச்சீர் குளிர்ச்சியை நிரூபிக்க முடியாது.
சோதனையின் போது வழங்கல் மற்றும் திரும்பும் நிலைமைகளை அளவிடவும். கணினி அனுமதிக்கும் ஒவ்வொரு சுற்றுகளிலும் ஓட்டத்தை ஆய்வு செய்யவும். ஒப்புக்கொள்ளப்பட்ட இடங்களில் அச்சு வெப்பநிலையை பதிவு செய்யவும். ஒரு மண்டலம் சூடாக இருந்தால், சுற்று முழுவதும் ஆய்வு செய்யாமல் முழு சுழற்சியையும் நீட்டி அதை மறைக்க வேண்டாம்.
டேக்-அவுட் ஆதரவு குளிர்ச்சியின் ஒரு பகுதியாகும். ரோபோ எங்கு பிடிக்கிறது மற்றும் பாட்டில் எங்கு இறங்குகிறது என்பதை வரையறுக்கவும். ஒரு சூடான குழு ஒரு குறுகிய கிரிப்பர் அல்லது கன்வேயர் ரெயிலின் கீழ் சிதைந்துவிடும். கீழே உள்ள கடையின் தாக்கத்தை தவிர்க்க வேண்டும். பகுதி கையாளும் வலிமையை அடையும் போது அடித்தளம் ஆதரிக்கப்பட வேண்டும்.
பரிமாண சோதனைகளுக்கு முன் ஒரு கண்டிஷனிங் நேரத்தை அமைக்கவும். முக்கியமான போது சுற்றுப்புற நிலையைக் குறிப்பிடவும். சோதனை மாதிரிகள் மற்றும் உற்பத்தி ஆய்வுக்கு அதே நேரத்தைப் பயன்படுத்தவும். ஒரு பாட்டிலை சூடாகவும் மற்றொரு குளிரையும் அளவிடுவது செயல்முறை சறுக்கல் போன்ற சத்தத்தை உருவாக்குகிறது.
தயாரிப்புப் பக்கத்தில் 0.3 MPa மற்றும் 120 L/min குளிரூட்டும் நீர் குறிப்புகளாக பட்டியலிடப்பட்டுள்ளது. இந்த புள்ளிவிவரங்கள் இணைப்பைத் திட்டமிட உதவுகின்றன. அவை நீரின் வெப்பநிலை அல்லது மொத்த வெப்பத்தை அகற்றும் திறனைக் குறிப்பிடவில்லை. இயந்திரம் மற்றும் அச்சு வெப்ப சுமைகளைக் கேளுங்கள்.
தரத்திற்கு எதிராக குளிரூட்டும் நேரத்தைக் கண்காணிக்கவும். கிங்கிள்ஸ்சுழற்சி நேர வழிகாட்டிகுளிர்ச்சி, மீட்பு மற்றும் கையாளுதல் ஆகியவற்றை பிரிக்கிறது. பயனுள்ள இலக்கு என்பது பரிமாண மற்றும் செயல்பாட்டுத் திட்டத்தைச் சந்திக்கும் குறுகிய நிலையான சுழற்சி ஆகும்.
உற்பத்தி கூண்டு, தட்டு மற்றும் வால்வு பாகங்களுக்கு எதிராக வடிவமைக்கப்பட்ட பாட்டிலை நிரூபிக்கவும்
தகுதியின் போது உற்பத்தி-நோக்கம் கூறுகளைப் பயன்படுத்தவும். முன்மாதிரி கூண்டுகள் அல்லது கையால் மாற்றியமைக்கப்பட்ட தட்டுகள் இடைமுகப் பிழைகளை மறைக்கலாம். ஒவ்வொரு அசெம்பிளி பாகத்திற்கும் சப்ளையர், பகுதி எண் மற்றும் திருத்தம் ஆகியவற்றை பதிவு செய்யவும்.
உலர்ந்த பொருத்தத்துடன் தொடங்குங்கள். நிபந்தனைக்குட்பட்ட உள் பாட்டிலை கூண்டு மற்றும் தட்டுக்குள் வைக்கவும். லொக்கேட்டர் தொடர்பு, பேனல் அனுமதி, மேல் திறப்பு அணுகல் மற்றும் கடையின் நிலை ஆகியவற்றைச் சரிபார்க்கவும். வரையறுக்கப்பட்ட கருவிகள் மற்றும் பொருந்தக்கூடிய முறுக்கு முறை மூலம் வால்வு மற்றும் மேல் மூடுதலை நிறுவவும்.
இடைமுகங்களில் கூடியிருந்த அலகு அளவிடவும். வடிவமைக்கப்பட்ட ஒவ்வொரு பரிமாணத்தையும் மீண்டும் செய்ய வேண்டாம். நிரப்புதல், வெளியேற்றம், கையாளுதல், குவியலிடுதல் மற்றும் சோதனைத் தயாரிப்பு ஆகியவற்றைக் கட்டுப்படுத்துவது எது என்பதில் கவனம் செலுத்துங்கள். ஆபரேட்டர் மதிப்பீட்டைக் குறைக்கும் கோ அல்லது நோ-கோ அளவீடுகளைப் பயன்படுத்தவும்.
கையாளுதலுக்குப் பிறகு தொடர்பைச் சரிபார்க்கவும். அங்கீகரிக்கப்பட்ட முறையில் யூனிட்டை உயர்த்தவும் அல்லது நகர்த்தவும். புதிய மதிப்பெண்கள், உள்ளூர் அழுத்தப் புள்ளிகள் அல்லது இயக்கத்தைத் தேடுங்கள். உள் பாட்டில் மற்றும் கூண்டு வடிவமைப்பு நோக்கம் போல் வேலை செய்ய வேண்டும், நிலையாக இருக்கும் போது வெறுமனே பொருந்தும்.
| சட்டசபை சோதனை | என்ன பதிவு செய்ய வேண்டும் | சாத்தியமான செயல்முறை இணைப்பு |
|---|---|---|
| கூண்டு செருகல் | கிளியரன்ஸ், குறுக்கீடு, நோக்குநிலை மற்றும் செருகும் முறை | உடல் பரிமாணங்கள், குளிர்ச்சி, எடுத்து வெளியேறும் சிதைவு |
| தட்டு இருக்கை | ஆதரவு தொடர்பு, ராக்கிங், லொக்கேட்டர் பொருத்தம் மற்றும் கடையின் உயரம் | அடிப்படை வடிவம், குளிர்ச்சி ஆதரவு மற்றும் அச்சு செருகல் |
| மேல் மூடல் | கேஜ் முடிவு, சீல் முகம் மற்றும் நிறுவப்பட்ட உயரம் | கழுத்து கருவி, டிரிம், சுருக்கம் மற்றும் கையாளுதல் |
| கீழ் வால்வு | சென்டர்லைன், கோணம், கேஸ்கெட் நிலை மற்றும் கூண்டு அணுகல் | கடையின் செருகல், சுவர் விநியோகம் மற்றும் முடித்தல் |
| முடிக்கப்பட்ட அலகு | அடையாளம், காட்சி நிலை மற்றும் கண்டறியக்கூடிய கூறு திருத்தங்கள் | சட்டசபை கட்டுப்பாடுகள் மற்றும் இறுதி ஆய்வு |
கசிவு சோதனை அங்கீகரிக்கப்பட்ட அமைப்பைப் பயன்படுத்த வேண்டும். எந்த கூறுகள் நிறுவப்பட்டுள்ளன, சோதனை ஊடகம், அழுத்தம் அல்லது வெற்றிடம், உறுதிப்படுத்தல், காலம் மற்றும் நிராகரிப்பு விதி ஆகியவற்றை வரையறுக்கவும். முறை பொருந்தக்கூடிய தயாரிப்பு திட்டத்துடன் பொருந்த வேண்டும். ஒரு விரைவான கடைத் தளச் சரிபார்ப்பு முறையான சோதனையை தானாகவே மாற்றாது.
ஒரு அங்கீகரிக்கப்பட்ட சட்டசபையை எல்லை மாதிரியாக வைத்திருங்கள். இடைமுகங்களை புகைப்படம் எடுக்கவும். வார்ப்பட செய்முறை, பொருள் நிறைய, கூண்டு திருத்தம், தட்டு திருத்தம், வால்வு மற்றும் மூடல் தரவு மாதிரி பதிவோடு சேமிக்கவும்.
முழு IBC வடிவமைப்பு வகை ஒப்புதலிலிருந்து FAT இயந்திரத்தை பிரிக்கவும்
தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனையானது, ஒப்புக்கொள்ளப்பட்ட தயாரிப்பு மற்றும் நிபந்தனைகளுக்கு எதிராக ஆர்டர் செய்யப்பட்ட மோல்டிங் கலத்தை நிரூபிக்கிறது. ஒவ்வொரு அசெம்பிள் செய்யப்பட்ட ஐபிசி, நிரப்பும் பொருள் அல்லது சந்தைக்கும் இது அனுமதி வழங்காது.
திUNECE UN மாதிரி விதிமுறைகள் Rev. 24தற்போதைய 2025 உலகளாவிய குறிப்பு வெளியீடு. அதன் அத்தியாயம் 6.5 ஐபிசி கட்டுமானம் மற்றும் சோதனையைக் குறிப்பிடுகிறது. தேசிய மற்றும் மாதிரி விதிகள் ஒரு குறிப்பிட்ட பதிப்பை ஏற்கலாம் அல்லது தேவைகளைச் சேர்க்கலாம். சரிபார்ப்புத் திட்டத்தை முடக்குவதற்கு முன், பொருந்தக்கூடிய அதிகாரத்தையும் தகுதிவாய்ந்த சோதனை வழியையும் உறுதிப்படுத்தவும்.
ஆன்லைனில் காணப்படும் ஒரு துளி உயரத்துடன் தொடங்க வேண்டாம். வடிவமைப்பு வகை, பொருள், நோக்கம் கொண்ட உள்ளடக்கங்கள், பேக்கிங் குழு, தயாரிப்பு, கண்டிஷனிங், மூடல்கள் மற்றும் முழுமையான சோதனை வரிசை ஆகியவை நிரலைப் பாதிக்கின்றன. தகுதிவாய்ந்த அதிகாரம் அல்லது தகுதிவாய்ந்த ஆய்வகம் தேவையான சான்றுகளை வரையறுக்க வேண்டும்.
இயந்திர தகுதி இன்னும் பயனுள்ள அப்ஸ்ட்ரீம் சான்றுகளை உருவாக்க வேண்டும். பதிவு பொருள் விவரக்குறிப்புகள், அடுக்கு ஏற்பாடு, மொத்த மற்றும் நிகர நிறை, சுவர் வரைபடம், பரிமாணங்கள், கசிவு முடிவு, செய்முறை மற்றும் கூறு திருத்தங்கள். சோதனை செய்யப்பட்ட இடத்திலிருந்து மாதிரிகளை வைத்திருங்கள். இந்தத் தகவல் உற்பத்தி செயல்முறையை பின்னர் பேக்கேஜ் சோதனையுடன் இணைக்க உதவுகிறது.
மூன்று ஆவணங்களை பிரிக்கவும். இயந்திர FAT அறிக்கை உருவாக்க மற்றும் செயலாக்க செயல்திறனை உள்ளடக்கியது. சட்டசபை தகுதி அறிக்கை கூண்டு, தட்டு, வால்வு மற்றும் மூடல் பொருத்தம் ஆகியவற்றை உள்ளடக்கியது. ஒழுங்குமுறை சோதனை அறிக்கை பொருந்தக்கூடிய வடிவமைப்பு வகையை உள்ளடக்கியது. ஒவ்வொரு அறிக்கையும் அதன் நோக்கம் மற்றும் வரம்புகளைக் குறிப்பிட வேண்டும்.
ஒப்புதலுக்குப் பிறகு உற்பத்திக் கட்டுப்பாடுகள் தொடரும். அங்கீகரிக்கப்பட்ட தர அமைப்பு மூலம் பிசின், பிக்மென்ட், இன்ஹிபிட்டர், ரீகிரைண்ட், லேயர் ரேஷியோ, மோல்ட், க்ளோசர், வால்வு, கேஜ் மற்றும் பேலட் ஆகியவற்றில் மாற்றங்களை நிர்வகிக்கவும். ஒரு சிறிய மாற்றம் சோதனைக்கு பயன்படுத்தப்படும் அடிப்படையை பாதிக்கலாம்.
ஒரு சிறிய ஒழுங்குபடுத்தப்பட்ட பேக்கேஜிங் வரிக்கு, திKGB200L/LP இரசாயன டிரம் செல் வழிகாட்டிஇயந்திர சான்று மற்றும் தொகுப்பு ஒப்புதலுக்கு இடையே உள்ள அதே வேறுபாட்டைக் காட்டுகிறது.
கடைசியாக ஏற்றுக்கொள்ளப்பட்ட செல் வாயிலில் வெளியீட்டை அளவிடவும்
தற்போதைய தயாரிப்புப் பக்கம் பயன்படுத்தக்கூடிய உற்பத்தி விகிதத்தை வழங்கவில்லை. அதன் உலர் சுழற்சி வரிசை காட்சிகள்150 எல், எனவே இந்த கட்டுரை ஒரு மணி நேரத்திற்கு துண்டுகளை ஊகிக்கவில்லை. திட்டத்திற்கு உண்மையான உள் பாட்டில் மற்றும் முழுமையான கலத்தின் அடிப்படையில் ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டு இலக்கு தேவை.
முதலில் வெளியீட்டு எல்லையைத் தேர்ந்தெடுக்கவும். ஒரு மணி நேரத்திற்கு வடிவமைக்கப்பட்ட உள் பாட்டில்கள் மோல்டிங் கலத்தை அளவிடுகின்றன. ஒரு மணி நேரத்திற்கு அசெம்பிள் செய்யப்பட்ட மற்றும் கசிவு-சோதனை செய்யப்பட்ட IBCகள் ஒரு பெரிய அமைப்பை அளவிடுகின்றன. இரண்டு எண்களும் பயனுள்ளதாக இருக்கும், ஆனால் அவை ஒரு லேபிளைப் பகிரக்கூடாது.
ஒப்புக்கொள்ளப்பட்ட மோல்டிங் பரிசோதனையை கடந்து செல்லும் உள் பாட்டில்கள் ÷ கவனிக்கப்பட்ட நிமிடங்கள் x 60
ஒப்புக்கொள்ளப்பட்ட இறுதி வாயிலைக் கடந்து கூடிய அலகுகள் ÷ கவனிக்கப்பட்ட நிமிடங்கள் x 60
அனைத்து தொடக்கங்கள், நிராகரிப்புகள் மற்றும் நிறுத்தங்களை எண்ணுங்கள். காரணங்களை வகைப்படுத்தவும். வெளியேற்ற மீட்பு, குளிரூட்டல், ரோபோ கையாளுதல், டிரிம், கூண்டு செருகல், வால்வு நிறுவுதல் மற்றும் கசிவு சோதனை ஆகியவை செல் வீதத்தை அமைக்கலாம். மெதுவான நிலையான வாயில் முடிக்கப்பட்ட வெளியீட்டை தீர்மானிக்கிறது.
பொருள் தேவை மொத்த ஷாட் மாஸ் மற்றும் மோல்டிங் நிகழ்வுகளைப் பயன்படுத்த வேண்டும். முடிக்கப்பட்ட உள் பாட்டில் எடை டிரிம் மற்றும் தொடக்க இழப்புகளை இழக்கிறது. ஏற்றுக்கொள்ளப்பட்ட பாட்டிலுக்கான மொத்த கிலோகிராம்கள் மற்றும் ஒரு மணி நேரத்திற்கு துண்டுகள் எனப் புகாரளிக்கவும்.
ஆற்றலுக்கும் அதே எல்லை தேவை. கிங்கிள் 110 முதல் 150 கிலோவாட் வரை இயங்குதளத்திற்கான சராசரி ஆற்றல் குறியீடாக வெளியிடுகிறது. இது IBCக்கு kWh அல்ல. தேர்ந்தெடுக்கப்பட்ட அளவீட்டு புள்ளி, உற்பத்தி நிலை, இயங்கும் காலம் மற்றும் ஏற்றுக்கொள்ளப்பட்ட எண்ணிக்கை ஆகியவற்றை பதிவு செய்யவும். திஆற்றல் அளவீட்டு வழிகாட்டிஅந்த வேறுபாட்டை விளக்குகிறது.
மீட்பு மற்றும் கீழ்நிலை வரிசைகளை வெளிப்படுத்த போதுமான நீண்ட சோதனையைப் பயன்படுத்தவும். ஒரு சிறிய வெடிப்பு இயந்திரத்தின் இயக்கத்தைக் காட்டலாம் ஆனால் பொருள் சறுக்கல், குளிரூட்டும் சமநிலையின்மை அல்லது கூண்டு குவிப்பு ஆகியவற்றைத் தவறவிடலாம்.
ஒரு பயனுள்ள டாஷ்போர்டில் ஏற்றுக்கொள்ளப்பட்ட வார்ப்பட பாட்டில்கள், ஏற்றுக்கொள்ளப்பட்ட முழுமையான IBCகள், முதல்-பாஸ் மகசூல், ஏற்றுக்கொள்ளப்பட்ட பாட்டிலுக்கான மொத்த கிலோகிராம்கள், டிரிம் மாஸ், சராசரி சுழற்சி, கணக்கிடப்பட்ட வேலையில்லா நேரம் மற்றும் ஏற்றுக்கொள்ளப்பட்ட அலகுக்கான ஆற்றல் ஆகியவை அடங்கும். ஏற்றுக்கொள்ளும் நெறிமுறையில் ஒவ்வொரு சொல்லையும் வரையறுக்கவும்.
தற்போதைய பொது ஏற்பாட்டின் வரைபடத்தைச் சுற்றி கட்டிடத்தைத் திட்டமிடுங்கள்
ஒரு 55 t இயந்திரத்திற்கு தரை பரப்பளவை விட அதிகமாக தேவை. கட்டிடம் நிறுவல், பராமரிப்பு, பொருள் இயக்கம் மற்றும் பாதுகாப்பான அணுகலை ஆதரிக்க வேண்டும். ஆர்டர் செய்யப்பட்ட திருத்தத்திற்கான சப்ளையரின் தற்போதைய பொது ஏற்பாட்டின் வரைபடத்துடன் தொடங்கவும்.
பொது அட்டவணையில் 9.5 ஆல் 5.1 ஆல் 6.5 மீ இயந்திரம் பட்டியலிடப்பட்டுள்ளது. தயாரிப்பு-பக்க வரைதல் அதன் சொந்த பரிமாணங்களைக் காட்டுகிறது. எந்த வரைபடத் திருத்தம் மேற்கோளுடன் பொருந்துகிறது என்பதை கிங்கிள் உறுதிப்படுத்தும் வரை, வரைபடத்தை ஒரு காட்சிக் குறிப்பாகக் கருதுங்கள். அடித்தளத்தை வடிவமைக்க இணையப் படத்தைப் பயன்படுத்த வேண்டாம்.

அச்சு வழியைக் குறிக்கவும். கதவு அளவு, தரை திறன், கிரேன் கொக்கி உயரம், தூக்கும் புள்ளிகள் மற்றும் சேமிப்பு ஆகியவை அடங்கும். திருகு இழுக்கும் இடத்தையும், குவிப்பான் தலைக்கான அணுகலையும் காட்டு. உயரமான உபகரணங்களைச் சுற்றி பாதுகாப்பான படிக்கட்டுகள் மற்றும் மேடை அணுகலைச் சேர்க்கவும்.
சேமிப்பகத்திலிருந்து ஒவ்வொரு எக்ஸ்ட்ரூடருக்கும் மேப் பொருள் ஓட்டம். மாஸ்டர்பேட்ச், ரீகிரைண்ட், கன்வேயிங், கிரைண்டிங் மற்றும் டஸ்ட் கன்ட்ரோலைச் சேர்க்கவும். கலப்பு கழிவுகளில் இருந்து தனித்தனியாக சுத்தம் செய்து வைக்கவும். முழு ஹாப்பர் அல்லது பிளாக் செய்யப்பட்ட ரிட்டர்ன் லைன் எப்படி சர்வீஸ் செய்யப்படும் என்பதைக் காட்டு.
திட்ட-குறிப்பிட்ட பயன்பாட்டுத் தாள்களைப் பயன்படுத்தவும். பக்கம் காற்று வீசுவதற்கான 0.8 MPa மற்றும் 2 m³/min பட்டியலிடுகிறது. இது 0.3 MPa மற்றும் 120 L/min குளிரூட்டும் நீரைப் பட்டியலிடுகிறது. இயந்திரத்தில் அழுத்தம், உச்ச ஓட்டம், பெறுதல், சிகிச்சை, விநியோக வெப்பநிலை, திரும்பும் நிலை மற்றும் வெப்ப நிராகரிப்பு.
மின் வடிவமைப்பிற்கு இணைக்கப்பட்ட சுமை, மின்னழுத்தம், அதிர்வெண், பாதுகாப்பு, கேபிள் வழிகள் மற்றும் துணை சுமைகள் தேவை. வெளியிடப்பட்ட 110 முதல் 150 கிலோவாட் சராசரி குறிப்பு இணைக்கப்பட்ட சுமை அல்ல. ஆலை மொத்தத்தில் குளிரூட்டிகள், கம்ப்ரசர்கள், பொருள் உபகரணங்கள், கிரைண்டர், அசெம்பிளி மற்றும் சோதனை நிலையங்களைச் சேர்க்கவும்.
கிங்கிளைப் பயன்படுத்தவும்பயன்பாட்டு தேவைகள் வழிகாட்டிஎல்லை தாளை கட்ட வேண்டும். தளவமைப்பு மற்றும் அடித்தள வரைபடத்துடன் அந்த தாளை உறைய வைக்கவும்.
தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை மூலம் கண்டறியக்கூடிய ஒரு IBC லாட்டைப் பின்தொடரவும்
இயந்திரம் இயங்குவதற்கு முன் பயனுள்ள FAT தொடங்குகிறது. உள் பாட்டில் வரைதல், கூறுகள் திருத்தங்கள், பிசின், அடுக்கு அமைப்பு, சுவர் வரைபடம், மாதிரித் திட்டம், வெளியீட்டு எல்லை மற்றும் ஏற்றுக்கொள்ளும் வரம்புகளை ஏற்கவும். கருவிகள் மற்றும் சோதனை முறைகளை பெயரிடவும்.
- ஆர்டர் செய்யப்பட்ட தளத்தை உறுதிப்படுத்தவும்.இறுதி மாதிரி குறியீடு, எக்ஸ்ட்ரூடர்கள், குவிப்பான் தலை, கிளாம்பிங் ஏற்பாடு, கட்டுப்படுத்தி, ரோபோ, ப்ளோ ஹார்டுவேர், காண்ட்ராக்டிங் மற்றும் ஆக்சிலியரிகளை ஒப்பந்தத்திற்கு எதிராக சரிபார்க்கவும்.
- பயன்பாடுகள் மற்றும் அளவுத்திருத்தத்தை உறுதிப்படுத்தவும்.சக்தி, காற்று மற்றும் குளிரூட்டும் நிலைகளை பதிவு செய்யவும். அளவிடும் கருவிகள் மற்றும் அளவுத்திருத்த நிலையை பட்டியலிடுங்கள்.
- கட்டுப்படுத்தப்பட்ட பொருட்களை ஏற்றவும்.ஒவ்வொரு பிசின் தரம், நிறைய, நிறம், சேர்க்கை மற்றும் ரீகிரைண்ட் ஸ்ட்ரீம் ஆகியவற்றை பதிவு செய்யவும். Verify the feed route to each extruder.
- மோல்டிங் செயல்முறையை உறுதிப்படுத்தவும்.முறையான ரன் தொடங்கும் முன் மீண்டும் மீண்டும் மீட்டெடுப்பு, வெளியேற்றம், அச்சு குளிர்வித்தல், அகற்றுதல் மற்றும் ஒழுங்கமைத்தல் ஆகியவற்றை அடையவும்.
- தொடக்க செய்முறையை உறைய வைக்கவும்.வெப்பநிலை, வேகம், அடுக்கு அமைப்புகள், பாரிசன் சுயவிவரம், நேரங்கள், அழுத்தங்கள் மற்றும் கீழ்நிலை அமைப்புகளை ஒரே திருத்தத்தின் கீழ் சேமிக்கவும்.
- ஒப்புக்கொள்ளப்பட்ட உற்பத்தி சாளரத்தை இயக்கவும்.எண்ணும் தொடக்கங்கள், ஏற்றுக்கொள்ளப்பட்ட பாட்டில்கள், நிராகரிப்புகள் மற்றும் ஒவ்வொரு நிறுத்தமும். குறிப்பிட்ட காரணக் குறியீடுகளை வைத்திருங்கள்.
- வடிவமைக்கப்பட்ட திட்டத்தை அளவிடவும்.நிகர மற்றும் மொத்த நிறை, டிரிம், சுவர் வரைபடம், திறப்புகள், கடையின் அடித்தளம், உடல் வடிவியல், தோற்றம் மற்றும் கசிவு முடிவு ஆகியவற்றைச் சரிபார்க்கவும்.
- உற்பத்தி கூறுகளை இணைக்கவும்.அங்கீகரிக்கப்பட்ட கூண்டு, தட்டு, மேல் மூடல், வால்வு மற்றும் கேஸ்கட்களை பொருத்தவும். இடைமுக அளவீடுகள் மற்றும் சட்டசபை சோதனைகளை முடிக்கவும்.
- ஆதாரப் பொதியை மூடு.லேபிளிடப்பட்ட மாதிரிகளைத் தக்கவைத்து, இறுதி செய்முறையை ஏற்றுமதி செய்து, ஒவ்வொரு திறந்த விலகலையும் உரிமையாளர் மற்றும் மறுபரிசோதனை முறையுடன் பதிவு செய்யவும்.
முறையான ஓட்டத்தின் தொடக்க, நடு மற்றும் முடிவில் இருந்து மாதிரிகளைத் தேர்ந்தெடுக்கவும். நேரம் மற்றும் செய்முறை திருத்தத்துடன் அவற்றை லேபிளிடுங்கள். மாதிரி பதிவோடு கூண்டு, தட்டு, வால்வு மற்றும் மூடல் திருத்தங்களை வைத்திருங்கள்.
முடிந்தவரை உண்மையான கீழ்நிலை நிலையங்களைப் பயன்படுத்தவும். உற்பத்தி டிரிம் பொருத்துதல் கடையை சேதப்படுத்தும் போது கையால் வெட்டப்பட்ட மாதிரி கடந்து செல்லலாம். ஒரு ஆய்வக கசிவு சோதனையானது, திட்டமிடப்பட்ட வரி சோதனையாளரின் வரிசையை மறைக்கக்கூடும்.
பொது FAT கையொப்பத்தில் ஒழுங்குமுறை ஒப்புதலை கலக்க வேண்டாம். முறையான சோதனை காணப்பட்டால், தனி சோதனை நெறிமுறையை இணைத்து அறிக்கை செய்யவும். வடிவமைப்பு வகை, மாதிரி தயாரிப்பு மற்றும் அதிகாரத்தைக் குறிப்பிடவும்.
இயந்திரத்தின் பெயர்ப்பலகை, அச்சு அடையாளம் மற்றும் தக்கவைக்கப்பட்ட மாதிரிகளை புகைப்படம் எடுக்கவும். ஓட்டத்தின் முடிவில் அலாரம் வரலாறு மற்றும் உற்பத்தி கவுண்டரைச் சேமிக்கவும். இறுதி ஆய்வு முடிந்தாலும், பாட்டிலை மாற்றிய எந்த கைமுறை தலையீட்டையும் பதிவு செய்யவும். இந்த விவரங்கள் தளக் குழுவை நிறுவிய பின் ஏற்றுக்கொள்ளப்பட்ட நிலையை மீண்டும் உருவாக்க உதவுகின்றன.
கிங்கிளின் விற்பனைச் செயல்பாட்டில் ஆய்வு மற்றும் சோதனையில் சேருவதற்கான அழைப்பு ஆகியவை அடங்கும். பயன்படுத்தவும்இயந்திர FAT வழிகாட்டிபதிவை வரையறுக்க. கிங்கிள்ஸில் கிடைக்கும் உபகரண காட்சிகளை மதிப்பாய்வு செய்யவும்வீடியோ பக்கம்வருகைக்கு முன் குழு கவனம் செலுத்தும் கேள்விகளை தயார் செய்யலாம்.
ஒரு தொகுதிக்கு பதிலாக மேற்கோள் தயார் IBC திட்டக் கோப்பை அனுப்பவும்
"1000L IBC இயந்திரம்" என்று மட்டும் கூறும் கோரிக்கையானது முக்கியமான வேலையை வரையறுக்காமல் விட்டுவிடுகிறது. அங்கீகரிக்கப்பட்ட உள் பாட்டில் வரைதல் மற்றும் புகைப்படங்களை அனுப்பவும். நடைமுறையில் இருக்கும்போது உடல் மாதிரியைச் சேர்க்கவும். பெயரளவு திறன் மற்றும் நோக்கம் கொண்ட உள்ளடக்கங்களைக் குறிப்பிடவும்.
நிகர வார்ப்பு எடை, மொத்த ஷாட் மதிப்பீடு, டிரிம் வரைபடம் மற்றும் சுவர் தடிமன் வரைபடம் ஆகியவை அடங்கும். ஒவ்வொரு பிசின் ஸ்ட்ரீம், சேர்க்கை, நிறம் மற்றும் ரீகிரைண்ட் விதி என்று பெயரிடவும். அடுக்கு வரைபடம் மற்றும் சரிபார்ப்பு முறையை இணைக்கவும்.
கூண்டு, தட்டு, மேல் மூடல், கீழ் வால்வு மற்றும் கேஸ்கெட் வரைபடங்களைச் சேர்க்கவும். கட்டுப்படுத்தப்பட்ட இடைமுகங்களைக் குறிக்கவும். அச்சு சோதனை, FAT மற்றும் தள தொடக்கத்தின் போது ஒவ்வொரு கூறுகளையும் யார் வழங்குகிறார்கள் என்பதைக் குறிப்பிடவும்.
அனைத்து தயாரிப்பு சோதனைகளையும் பட்டியலிடுங்கள். பரிமாணங்கள், அளவீடுகள், கண்டிஷனிங் நேரம், கசிவு முறை மற்றும் அசெம்பிளி சோதனைகள் ஆகியவை அடங்கும். பொருந்தக்கூடிய வடிவமைப்பு வகை நிரல், தகுதிவாய்ந்த அதிகாரம் அல்லது சோதனை ஆய்வகம் ஆகியவற்றைக் கண்டறியவும். மற்றொரு சந்தையில் இருந்து பொதுவான சோதனை பட்டியலை ஒட்ட வேண்டாம்.
சரியான வாயிலில் ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டை வரையறுக்கவும். திட்டமிடப்பட்ட ஷிப்ட் முறை மற்றும் வருடாந்திர தேவையைக் குறிப்பிடவும். ரோபோவை எடுத்துச் செல்லுதல், டிரிம் செய்தல், குளிரூட்டும் ஆதரவு, கூண்டு செருகுதல், மூடல் மற்றும் வால்வு அசெம்பிளி, கசிவு சோதனை, குறியிடுதல் மற்றும் தட்டு ஓட்டம் ஆகியவற்றை விவரிக்கவும்.
தொழிற்சாலை மின்னழுத்தம், அதிர்வெண், கிடைக்கும் காற்று மற்றும் குளிர்ச்சி, சுற்றுப்புற நிலைமைகள், உயரம், தரைத் திட்டம், கிரேன் தரவு மற்றும் அணுகல் வழி ஆகியவற்றை வழங்கவும். இறுதி பொது ஏற்பாடு, அடித்தள சுமைகள், பயன்பாட்டு தாள் மற்றும் போக்குவரத்து பிரிப்பு ஆகியவற்றைக் கேட்கவும்.
சப்ளையர் பதில் இறுதி இயந்திர மாதிரி மற்றும் திருத்தம் என்று பெயரிட வேண்டும். இதில் எக்ஸ்ட்ரூடர் மற்றும் ஹெட் ஆர்கிடெக்சர், அக்யூமுலேட்டர் அடிப்படை, அச்சு உறை, கிளாம்ப் மதிப்பாய்வு, துணை எல்லை, ஏற்றுக்கொள்ளும் நெறிமுறை மற்றும் தரவு ஒப்படைப்பு ஆகியவை இருக்க வேண்டும்.
கிங்கிளைப் பயன்படுத்தவும்பதிவிறக்க மையம்தற்போதைய ஆவணங்களுக்கு. மூலம் கட்டுப்படுத்தப்பட்ட திட்டக் கோப்பை அனுப்பவும்தொடர்பு பக்கம். மேற்கோள் ஒரு பரந்த 1000L லேபிளுக்கு பதிலாக உண்மையான IBC திட்டத்திற்கு பதிலளிக்கும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
இந்த பதில்கள் இயந்திரம்-தேர்வு சிக்கல்களை நிவர்த்தி செய்கின்றன, அவை பெரும்பாலும் நோக்கம், சோதனை அல்லது தொழிற்சாலை திட்டத்தை மாற்றும். வெளியிடப்பட்ட மாதிரி தரவு ஒரு தொடக்கக் குறிப்பாக உள்ளது. கையொப்பமிடப்பட்ட தொழில்நுட்ப ஒப்பந்தம் கட்டளையிடப்பட்ட அமைப்பைக் கட்டுப்படுத்த வேண்டும்.
1000L IBC ப்ளோ மோல்டிங் இயந்திரம் உண்மையில் என்ன செய்கிறது?
இது பிளாஸ்டிக் உள் வாங்கியை உருவாக்குகிறது, இது உள் பாட்டில் அல்லது லைனர் என்றும் அழைக்கப்படுகிறது. முழுமையான கலப்பு IBC ஆனது அதன் வெளிப்புறக் கூண்டு அல்லது பேக்கேஜிங், தட்டு, மேல் மூடல், கீழ் வால்வு, கேஸ்கட்கள் மற்றும் பிற சேவை அல்லது கட்டமைப்பு பகுதிகளையும் உள்ளடக்கியது.
கிங்கிளின் 1000L IBC இயந்திரத்தின் மாதிரி எண் என்ன?
தற்போதைய ஆங்கிலப் பக்கம் சீரற்றதாக உள்ளது. அதன் தயாரிப்புச் சுருக்கம் KGB1000L-IBC ஐக் காட்டுகிறது, விவரக்குறிப்பு அட்டவணை KGS1000L-IBC ஐக் காட்டுகிறது. மேற்கோள், வரைபடங்கள், பெயர்ப்பலகை மற்றும் கையேடுகளில் இறுதி மாதிரிக் குறியீடு மற்றும் திருத்தத்தை உறுதிப்படுத்தவும்.
வெளியிடப்பட்ட 33 கிலோ திரட்டி மதிப்பு என்பது 33 கிலோ முடிக்கப்பட்ட பாட்டிலைக் குறிக்குமா?
எண். பக்கமானது 33 கிலோவை PE திரட்டி-எடைக் குறிப்பாகக் குறிப்பிடுகிறது. மொத்த பாரிசன் மாஸ் முடிக்கப்பட்ட உள் பாத்திரம் மற்றும் அனைத்து வார்ப்பு டிரிம் ஆகியவை அடங்கும். பிசின் அடிப்படை, இருப்பு, அடுக்கு அமைப்பு மற்றும் முழுமையான ஷாட் கணக்கீடு ஆகியவற்றை உறுதிப்படுத்தவும்.
Kinggle 1000L IBC இயங்குதளத்தின் உற்பத்தி வெளியீடு என்ன?
தற்போதைய உலர்-சுழற்சி வரிசை 150 L ஐக் காட்டுகிறது, இது பயன்படுத்தக்கூடிய உற்பத்தி-விகித அலகு அல்ல. ஒரு மணி நேரத்திற்கு துண்டுகளை ஊகிக்க வேண்டாம். ஒரு மணி நேரத்திற்கு ஏற்றுக்கொள்ளப்பட்ட வார்ப்பட பாட்டில்கள் அல்லது ஏற்றுக்கொள்ளப்பட்ட முழுமையான IBCகளை வரையறுத்து, ஒப்புக்கொள்ளப்பட்ட உற்பத்தி சோதனையின் போது அந்த விகிதத்தை நிரூபிக்கவும்.
இயந்திர சோதனையின் போது கூண்டு மற்றும் தட்டு ஏன் இருக்க வேண்டும்?
பாட்டில் முழுமையான அசெம்பிளிக்குள் பொருத்தப்பட்டு செயல்பட வேண்டும். உற்பத்திக் கூண்டுகள், தட்டுகள், மூடல்கள் மற்றும் வால்வுகள் உயரம், கடையின் நிலை, ஆதரவு, அனுமதி மற்றும் கையாளுதல் ஆகியவற்றில் பிழைகளை வெளிப்படுத்துகின்றன, அவை தனிமைப்படுத்தப்பட்ட பாட்டில் ஆய்வு தவறவிடக்கூடும்.
1000L IBC இயந்திர மேற்கோளுக்கு நான் என்ன தகவலை அனுப்ப வேண்டும்?
உள் பாட்டில் வரைதல், மாதிரி, எடை, சுவர் வரைபடம், பொருட்கள், அடுக்கு வடிவமைப்பு மற்றும் டிரிம் மதிப்பீட்டை அனுப்பவும். கூண்டு, தட்டு, மூடல் மற்றும் வால்வு வரைபடங்கள், சோதனைகள், வெளியீட்டு இலக்கு, கீழ்நிலை நோக்கம், தொழிற்சாலை தளவமைப்பு மற்றும் பயன்பாட்டு நிலைமைகளைச் சேர்க்கவும்.
முழு IBCயைச் சுற்றி இயந்திரத் திட்டத்தை உருவாக்கவும்
கட்டுப்படுத்தப்பட்ட உள் பாட்டில் கோப்பு, கூறு இடைமுகங்கள், பொருள் மற்றும் அடுக்கு திட்டம், வெளியீட்டு இலக்கு, சோதனைகள் மற்றும் தொழிற்சாலை பயன்பாடுகளை கிங்கிளுக்கு அனுப்பவும். பொறியியல் குழு 1000L இயங்குதளம், அச்சு, துணை மற்றும் ஏற்றுக்கொள்ளும் நோக்கத்தை உறுதிப்படுத்த முடியும்.
1000L IBC இயந்திர தீர்வைக் கோரவும்