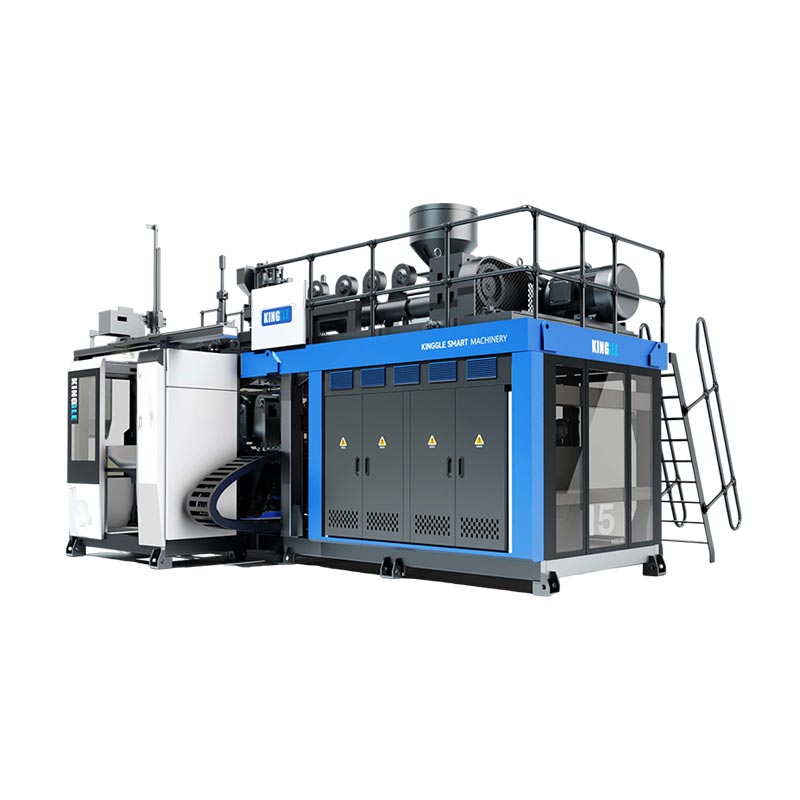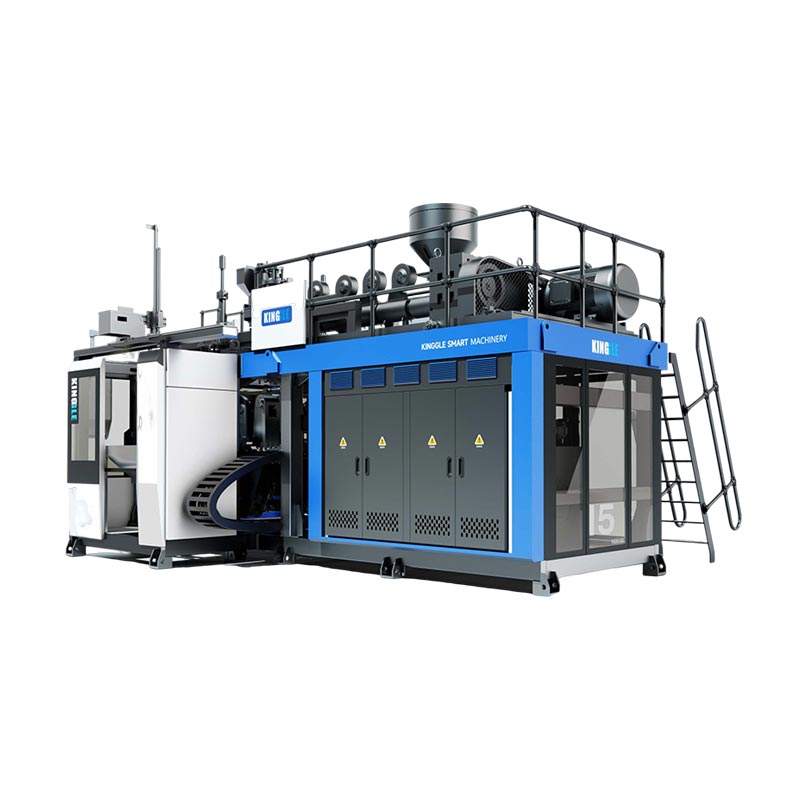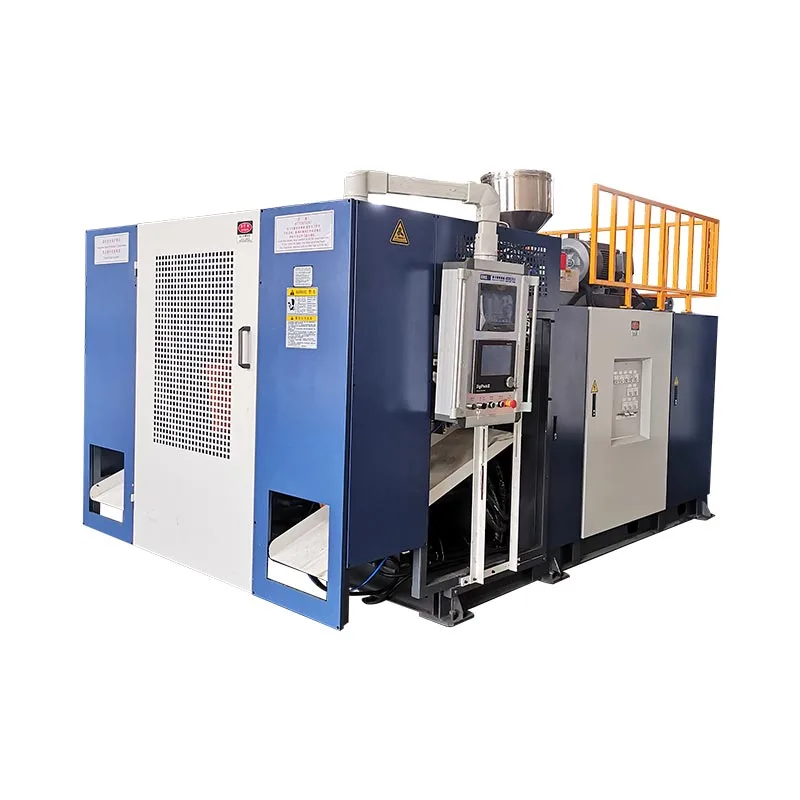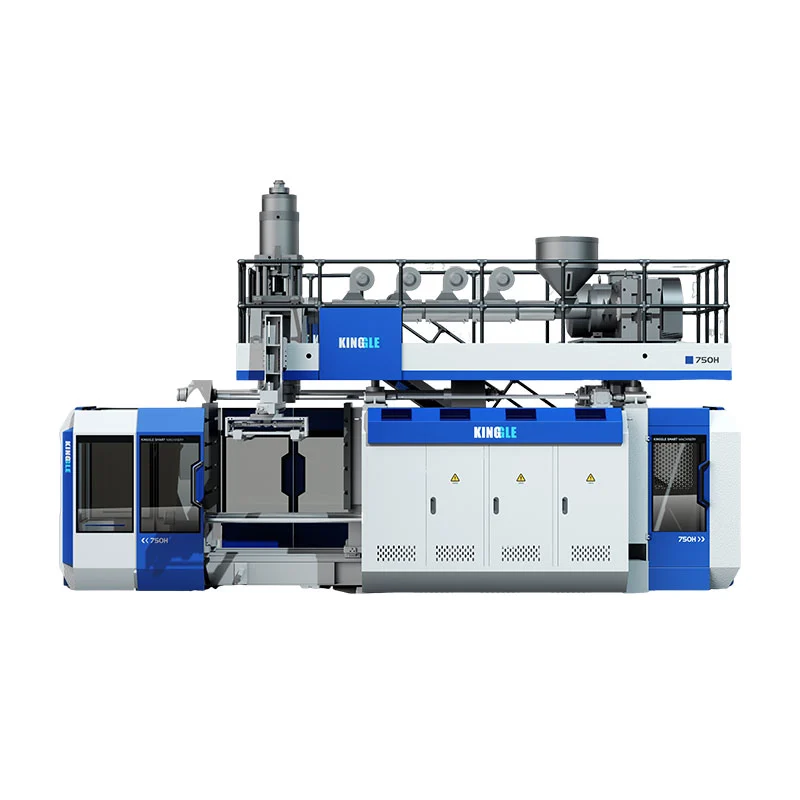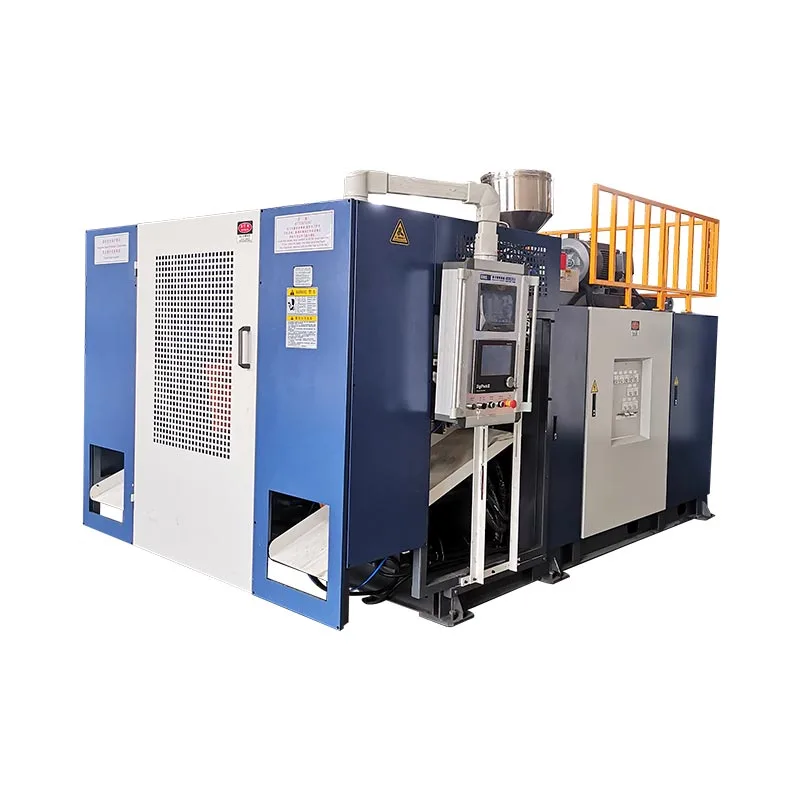
KGB110A ஐ 160L பெயரிலிருந்து மட்டும் இல்லாமல், அளவிடப்பட்ட தயாரிப்பு மாதிரியிலிருந்து கட்டமைக்கவும். பகுதி வடிவியல், நிகர எடை, சுவர் வரைபடம், பிசின், டிரிம் மற்றும் உற்பத்தி இலக்கு ஆகியவற்றை பதிவு செய்யவும். அச்சு உறை, மொத்த பாரிசன் தேவை, வெளியேற்ற மீட்பு, கிளாம்ப் தேவை மற்றும் தொழிற்சாலை பயன்பாடுகளை சரிபார்க்க அந்த உள்ளீடுகளைப் பயன்படுத்தவும்.
160 லிட்டர் ப்ளோ மோல்டிங் இயந்திரம் மிகவும் வித்தியாசமான தயாரிப்புகளை உருவாக்க முடியும். ஒரு வெற்று சாலைத் தடையானது பரந்த திட்டமிடப்பட்ட பகுதியைக் கொண்டுள்ளது. ஒரு பாண்டூனில் நீண்ட டிரா மண்டலங்கள் மற்றும் சீல் தேவைகள் இருக்கலாம். ஒரு டேபிள் பேனல் அகலமாக இருக்கலாம் ஆனால் ஒப்பீட்டளவில் ஆழமற்றதாக இருக்கலாம். ஒரு மாதிரி பெயர் அந்த வேறுபாடுகளை அகற்றாது.
மிகவும் பயனுள்ள தொடக்கப் புள்ளி பெரும்பாலும் வாங்குபவரின் மேசையில் ஏற்கனவே உள்ள பொருள் ஆகும். அதை அளந்து, எடைபோட்டு முக்கியமான பகுதிகளைக் குறிக்கவும். அந்த மாதிரி தயாரிப்பு வடிவமைப்பு, கருவி, இயந்திர கட்டமைப்பு மற்றும் ஏற்றுக்கொள்ளும் சோதனை ஆகியவற்றுக்கு இடையேயான இணைப்பாக மாறும்.

திட்டத்தை இயக்க வேண்டிய ஆறு பக்க மாதிரி கோப்பு
பரிமாண பகுதி வரைதல், ஒட்டுமொத்த அளவு, திறப்புகள், செருகல்கள் மற்றும் சட்டசபை இடைமுகங்கள்.
நிகர பகுதி எடை, பொருள் தரம், நிறம், சேர்க்கைகள் மற்றும் அனுமதிக்கப்படும் மீண்டும் அரைக்க.
முக்கியமான இடங்கள் மற்றும் தயாரிப்பு சோதனை தேவைகள் கொண்ட சுவர் தடிமன் வரைபடம்.
மேல் ஃபிளாஷ், கீழ் வால், கைப்பிடி ஸ்கிராப் மற்றும் பிற இழப்புகளைக் காட்டும் வரைபடத்தை டிரிம் செய்யவும்.
ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டு இலக்கு, ஷிப்ட் பேட்டர்ன், ஆட்டோமேஷன் மற்றும் கீழ்நிலை வேலை.
தொழிற்சாலை சக்தி, காற்று, நீர், அணுகல், தூக்குதல் மற்றும் கிடைக்கக்கூடிய செல் இடம்.
வெளியிடப்பட்ட தரவு குறிப்பு:Kingle இன் தற்போதைய பக்க தலைப்பு மற்றும் பயன்பாட்டு உரை KGB110A ஐ 160L வகுப்பில் வைக்கிறது. அதே பக்கம் தற்போது சுருக்கம் மற்றும் அதிகபட்ச திறன் அட்டவணையில் 120 லி காட்டுகிறது. இந்த கட்டுரை வெளியிடப்பட்ட 160L தயாரிப்பு நிலைப்படுத்தலைப் பின்பற்றுகிறது, ஆனால் துல்லியமான ஆர்டர் திறன் மேற்கோள் மற்றும் தொழில்நுட்ப ஒப்பந்தத்தில் உறுதிப்படுத்தப்பட வேண்டும்.
தயாரிப்பு மாதிரியுடன் தொடங்கவும், பட்டியல் லேபிளில் அல்ல
இயந்திர முடிவு எங்கு தோல்வியடையும் என்பதை மாதிரி உங்களுக்குக் கூறுகிறது. அதன் வெளிப்புற பரிமாணங்கள் அச்சுகளை பாதிக்கின்றன. அதன் எடை மற்றும் டிரிம் திரட்டியை பாதிக்கிறது. அதன் பரந்த மேற்பரப்புகள் திட்டமிடப்பட்ட பகுதியை பாதிக்கின்றன. ஆழமான மூலைகள் மற்றும் கைப்பிடிகள் சுவர் விநியோகத்தை பாதிக்கின்றன. குளிரூட்டும் நடத்தை சுழற்சி நேரம் மற்றும் நீக்குதலை பாதிக்கிறது.
தொகுதி இன்னும் பயனுள்ளதாக உள்ளது. இது திட்டத்தை ஒரு பொதுவான இயந்திர வரம்பில் வைக்க உதவுகிறது. இருப்பினும், ஒரே மாதிரியான அளவைக் கொண்ட இரண்டு தயாரிப்புகளுக்கு வெவ்வேறு தலைகள், கவ்விகள் அல்லது அச்சு திறப்புகள் தேவைப்படலாம். உள்ளூர் விலா எலும்புகள் மற்றும் தடிமனான பெருகிவரும் மண்டலங்களைக் கொண்ட அடர்த்தியான தொழில்நுட்ப பேனலைக் காட்டிலும் குறைவான பிசினைப் பயன்படுத்தும் போது பருமனான மிதவை அதிக காற்றைக் கொண்டிருக்கும்.
போட்டியாளரின் முடிக்கப்பட்ட பகுதியை மட்டுமே ஆதாரமாக நம்ப வேண்டாம். முடிந்தால், அசல் வடிவமைப்பு கோப்பு மற்றும் நோக்கம் கொண்ட செயல்திறன் தேவையைச் சேர்க்கவும். நகலெடுக்கப்பட்ட மாதிரியில் சுவர் தடிமன் இருக்கலாம், இது பழைய அச்சு அல்லது செயல்முறைக்கு ஈடுசெய்யும். அதன் வேலையைப் புரிந்து கொள்ளாமல் அந்தச் சுவரைத் திரும்பத் திரும்பச் செய்வது செயல்திறனை மேம்படுத்தாமல் எடையைக் கூட்டலாம்.
கிங்கிள் ஆவணப்படுத்தியுள்ளார்விற்பனை செயல்முறைதயாரிப்பு புகைப்படங்கள், வரைபடங்கள், எடை, அளவு மற்றும் பொருள் ஆகியவற்றுடன் தொடங்குகிறது. இது தடிமன், வெளியீடு மற்றும் இரசாயன எதிர்ப்புத் தேவைகளையும் கேட்கிறது. இயந்திர பரிந்துரை தயாரிப்பு சான்றுகளைப் பின்பற்றுவதால் அந்த ஆர்டர் நடைமுறைக்குரியது.
மாதிரி கோப்பில் ஒரு திருத்த எண் இருக்க வேண்டும். கழுத்து, கைப்பிடி, செருகல் அல்லது ஒட்டுமொத்த நீளம் மாறினால், இயந்திரம் மற்றும் அச்சு உறைவதற்கு முன் கோப்பைப் புதுப்பிக்கவும். மேற்கோள் ஒரு ஆரம்ப மாதிரிக்கு பொருந்தும் ஆனால் உற்பத்தி வரைதல் மேற்கோள் காட்டப்பட்ட கலத்திற்கு பொருந்தாத திட்டத்தை இது தவிர்க்கிறது.
பொறியியல் மதிப்பாய்வைத் தக்கவைக்கக்கூடிய மாதிரி ஆவணத்தை உருவாக்கவும்
அடிப்படை அளவீடுகளுடன் தொடங்குங்கள். மொத்த நீளம், அகலம் மற்றும் உயரத்தை பதிவு செய்யவும். தொடக்க விட்டம், கழுத்து பூச்சு, விளிம்பு அளவு, கைப்பிடி அனுமதி மற்றும் எந்த செருகலின் நிலையையும் சேர்க்கவும். பிரித்தல் கோடு மற்றும் தெரியும் பிஞ்ச் பகுதிகளை மாதிரி வெளிப்படுத்தினால் அவற்றைக் குறிக்கவும்.
முழுமையான தயாரிப்பை அளவீடு செய்யப்பட்ட அளவில் எடைபோடுங்கள். பின்னர் ஊதுபத்தி இல்லாத எந்த நீக்கக்கூடிய கூறுகளையும் பிரிக்கவும். ஒரு தொப்பி, பிளக், உலோக செருகல் அல்லது நுரை நிரப்புதல் ஆகியவை வார்ப்பட பிளாஸ்டிக்காக கணக்கிடப்படக்கூடாது. தோற்றத்தில் இருந்து பாலிமரை அனுமானிப்பதற்கு பதிலாக பொருள் அடையாள முறையை பதிவு செய்யவும்.
சுவர் தடிமனுக்கு இருப்பிட வரைபடம் தேவை. வரைதல் அல்லது புகைப்படத்தில் உள்ள புள்ளிகளை எண்ணுங்கள். மூலைகள், தோள்பட்டை மாற்றங்கள், கைப்பிடிகள், அடிப்படை தொடர்புகள், பெருகிவரும் மண்டலங்கள் மற்றும் பரந்த பேனல்கள் ஆகியவை அடங்கும். ஒரு சராசரி தடிமன் செயல்திறனைக் கட்டுப்படுத்தக்கூடிய மெல்லிய பகுதியை மறைக்கிறது.
அடுத்து, தயாரிப்பு சோதனைகளை எழுதுங்கள். ஒரு மிதவை, போக்குவரத்து தடை, தளபாடங்கள் குழு மற்றும் தொழில்துறை கொள்கலன் ஆகியவை ஒரே பாஸ் அளவுகோலைக் கொண்டிருக்கவில்லை. வாங்குபவரின் உண்மையான வரைதல், ஒழுங்குமுறை தேவை அல்லது உள் சோதனை ஆகியவற்றைப் பயன்படுத்தவும். தொடர்பில்லாத தயாரிப்பிலிருந்து துளி உயரம், சுமை அல்லது கசிவு சோதனை ஆகியவற்றை கடன் வாங்க வேண்டாம்.
| மாதிரி ஆதாரம் | அதை எப்படி பதிவு செய்வது | இயந்திர முடிவு பாதிக்கப்பட்டது |
|---|---|---|
| ஒட்டுமொத்த வடிவியல் | பரிமாண வரைதல் அல்லது சரிபார்க்கப்பட்ட 3D கோப்பு | அச்சு உறை, மையக் கோடு, தலையின் நிலை மற்றும் அகற்றும் பாதை |
| நிகர வடிவ எடை | தனித்தனியாக கூடியிருந்த பாகங்கள் இல்லாமல் எடை | மொத்த பாரிஸன் வெகுஜனத்திற்கான தொடக்கப் புள்ளி |
| சுவர் விநியோகம் | தேர்ந்தெடுக்கப்பட்ட அளவீட்டு முறையுடன் எண்ணிடப்பட்ட இடங்கள் | பாரிசன் சுயவிவரம், ஷாட் விநியோகம் மற்றும் சோதனை அளவுகோல்கள் |
| பிசின் அமைப்பு | தரம், சப்ளையர், நிறம், சேர்க்கைகள் மற்றும் ரீகிரைண்ட் விதி | திருகு பொருத்தம், உருகும் விகிதம் மற்றும் செயலாக்க சாளரம் |
| டிரிம் மற்றும் ஃபிளாஷ் | எதிர்பார்க்கப்படும் மேல், கீழ், கைப்பிடி மற்றும் பக்க ஸ்கிராப் | குவிப்பான் தேவை மற்றும் ரீகிரைண்ட் சுமை |
| செயல்பாட்டு சோதனைகள் | பெயரிடப்பட்ட முறை, நிபந்தனை, மாதிரி அளவு மற்றும் தேர்ச்சி வரம்பு | அச்சு வடிவமைப்பு, குளிர்ச்சி, சுவர் இலக்குகள் மற்றும் FAT நோக்கம் |
| ஏற்றுக்கொள்ளப்பட்ட வெளியீடு | ஒரு மணி நேரத்திற்கு நல்ல பாகங்கள் அல்லது ஆய்வுக்குப் பிறகு மாற்றம் | மீட்பு விகிதம், குளிரூட்டல், ஆட்டோமேஷன் மற்றும் கீழ்நிலை திறன் |
ஒரு மாதிரி ஆதாரம், முழுமையான விவரக்குறிப்பு அல்ல. இது வயதான, சிதைந்த அல்லது உறிஞ்சப்பட்ட இரசாயனங்கள் இருக்கலாம். சிறந்த கேள்விகளைக் கேட்க அதைப் பயன்படுத்தவும், பின்னர் ஆவணப் படிநிலையில் உள்ள இயற்பியல் மாதிரிக்கு மேலே அங்கீகரிக்கப்பட்ட வரைதல் மற்றும் சோதனைத் தரத்தை வைக்கவும்.
காசோலைகளின் தொகுப்பாக KGB110A விவரக்குறிப்பைப் படிக்கவும்
திKGB110A தயாரிப்புப் பக்கம்6.6 x 4.2 x 5.2 மீ இயந்திர அளவு மற்றும் 22 t இயந்திர எடையை வெளியிடுகிறது. அதன் கிளாம்பிங் பிரிவில் 760 kN, 1100 x 1400 mm தட்டு மற்றும் 1000 x 1400 mm அதிகபட்ச மோல்டு உள்ளது. பக்கம் 610 முதல் 750 மிமீ அச்சு-தடிமன் வரம்பையும் வழங்குகிறது.
திறப்பு மற்றும் இயக்கத்திற்கு, பக்கம் 600 முதல் 1600 மிமீ மற்றும் 600 மிமீ நகரும் பக்கவாதம் ஆகியவற்றைக் காட்டுகிறது. இந்த எண்களுக்கு அருகில் அச்சு அசெம்பிளி தேவை. முழுமையான குளிரூட்டப்பட்ட பகுதியானது, உத்தேசித்துள்ள ரோபோ, செருகல்கள் மற்றும் டிரிம் இன்னும் இணைக்கப்பட்ட நிலையில் அச்சுகளை விடுவித்து விட்டுவிட முடியுமா என்பது பயனுள்ள கேள்வி.
எக்ஸ்ட்ரூஷன் பிரிவில் 110 மிமீ திருகு, 25 எல்/டி விகிதம், 75 கிலோவாட் எக்ஸ்ட்ரூடர் மோட்டார் மற்றும் நான்கு வெப்ப மண்டலங்கள் உள்ளன. வெளியிடப்பட்ட HDPE உருகும் திறன் 160 முதல் 200 கிலோ/மணி ஆகும். அந்த வரம்பு பக்கத்தின் HDPE வார்த்தைகளுக்கு சொந்தமானது. மற்றொரு பொருள் அல்லது உருவாக்கத்திற்கான அதே விகிதத்தை இது நிரூபிக்கவில்லை.
தலைமைப் பிரிவு 12(20) எல் அக்யூமுலேட்டர் திறன் மற்றும் 9(15) கிலோ PE அக்முலேட்டர் எடையை வெளியிடுகிறது. இது 450(600) மிமீ அதிகபட்ச டை-பின் விட்டத்தையும் பட்டியலிடுகிறது. அடைப்புக்குறி மதிப்புகள் உள்ளமைவுத் தேர்வுகளைப் பிரதிபலிக்கும், ஆனால் பக்கம் விதியை வரையறுக்கவில்லை. முன்மொழிவில் தேர்ந்தெடுக்கப்பட்ட தலை, டை டூலிங் மற்றும் பிசின் அடிப்படையில் குறிப்பிட வேண்டும்.
MOOG 100 தடிமன் கட்டுப்படுத்தி, ரோபோ கை மற்றும் கீழே வீசும் அமைப்புடன் நிலையான மாதிரியை பக்கம் விவரிக்கிறது. இவை முதல் தரப்பு வெளியிட்ட அறிக்கைகள். மேற்கோள் இன்னும் வழங்கப்பட்ட ஒவ்வொரு பொருளுக்கும், அதன் இடைமுகத்திற்கும், திட்ட-குறிப்பிட்ட மாற்றத்திற்கும் பெயரிட வேண்டும்.
தொழிற்சாலை வாசிப்பு:அட்டவணையை அதன் கேள்விகள் இல்லாமல் கொள்முதல் ஆர்டரில் நகலெடுக்க வேண்டாம். மாதிரி அளவீடு, அச்சு வரைதல் அல்லது பயன்பாட்டுக் கணக்கீடு ஆகியவற்றை ஒவ்வொரு விவரக்குறிப்புக்கும் அருகில் வைக்கவும்.
தயாரிப்பு வடிவத்தை அச்சு பொருத்தம் மற்றும் அகற்றும் இடத்திற்கு மொழிபெயர்க்கவும்
சுருக்க உத்தி, கேவிட்டி ஸ்டீல், கூலிங், பிஞ்ச்-ஆஃப், வென்ட்ஸ், நெக் டூலிங் மற்றும் மவுண்டிங் ஆகியவற்றைச் சேர்த்த பிறகுதான் தயாரிப்பு வரைதல் ஒரு அச்சாக மாறும். இதன் விளைவாக சட்டசபை தயாரிப்பு விட பெரியதாக இருக்கும். இணைப்புகள் மற்றும் நகரும் சாதனங்கள் சேர்க்கப்பட்டவுடன் 1000 x 1400 மிமீ வரம்பிற்குள் வசதியாக இருக்கும் ஒரு பகுதி இறுக்கமாக இருக்கலாம்.
அகலம், உயரம் மற்றும் நிறுவப்பட்ட தடிமன் ஆகியவற்றை தனித்தனியாக சரிபார்க்கவும். பேக்கிங் பிளேட்டுகள் மற்றும் அடாப்டர்கள் உட்பட முழுமையான அசெம்பிளியைப் பயன்படுத்தவும். 1100 x 1400 மிமீ பிளேட்டன் குறிப்புக்கு எதிராக மவுண்டிங் பேட்டர்னை உறுதிப்படுத்தவும். நீர், ஹைட்ராலிக், நியூமேடிக் மற்றும் மின் இணைப்புகளை அவற்றின் நிறுவப்பட்ட நிலைகளில் காட்டவும்.
இடத்தை திறப்பது ஒரு இயக்க பிரச்சனை. ஒரு டேபிள் பேனல் ஆழமான விலா எலும்புகளை அழிக்க வேண்டும். ஒரு தடையானது குழியை ஒரு கோணத்தில் விட்டுவிடலாம். ஒரு பான்டூன் சூடாக இருக்கும்போது நெகிழ்வாக இருக்கும் மற்றும் வெளியே எடுக்கும் போது ஆதரவு தேவைப்படலாம். ரோபோ பிடி மற்றும் பகுதி சுழற்சிக்கு அவற்றின் சொந்த ஸ்வீப்ட் உறை தேவை.
அதே நேரத்தில் அச்சு-மாற்ற பாதையை திட்டமிடுங்கள். KGB110A பக்கம் 22 t இயந்திர எடையைக் கொடுக்கிறது ஆனால் அனுமதிக்கக்கூடிய அச்சு எடையை வெளியிடவில்லை. இறுதி அச்சு எடை வரம்பு, தூக்கும் புள்ளிகள் மற்றும் பொதுவான ஏற்பாடு வரைதல் ஆகியவற்றை கிங்கிளிடம் கேளுங்கள். பின்னர் ஆலை கிரேன், கொக்கி உயரம் மற்றும் அணுகுமுறை சரிபார்க்கவும்.
அச்சு குளிர்ச்சி முழு சுழற்சியையும் கட்டுப்படுத்த முடியும். பெரிய பரப்புகளுக்கு சமநிலையான சுற்றுகள் தேவை, அதே சமயம் தடிமனான அம்சங்களுக்கு கவனம் செலுத்தப்பட்ட குளிர்ச்சி தேவைப்படலாம். திஎக்ஸ்ட்ரூஷன் அடி மோல்டிங் அச்சு வழிகாட்டிபிஞ்ச்-ஆஃப், வென்டிங் மற்றும் சர்க்யூட் திட்டமிடல் ஆகியவற்றை இன்னும் விரிவாக உள்ளடக்கியது.
தலையைத் தேர்ந்தெடுப்பதற்கு முன் மொத்த பாரிசன் தேவையைக் கணக்கிடுங்கள்
குவிப்பான் ஒரு மோல்டிங் நிகழ்வின் போது இறக்கும் அனைத்து பொருட்களையும் வழங்க வேண்டும். முடிக்கப்பட்ட தயாரிப்பு எடை ஒரு பகுதி மட்டுமே. தலையானது ஃபிளாஷ், டெயில்ஸ், ஹேண்டில் ஸ்கிராப் மற்றும் டிரிம்மிங் செயல்முறை நீக்கும் எந்தவொரு பொருளையும் உணவளிக்கிறது.
மொத்த பாரிசன் மாஸ் = நிகர வடிவ தயாரிப்பு + ஃபிளாஷ் மற்றும் டிரிம் + ஆவணப்படுத்தப்பட்ட செயல்முறை கொடுப்பனவு
அளவிடப்பட்ட அல்லது அச்சு-பெறப்பட்ட மதிப்புகளைப் பயன்படுத்தவும். மிதவைகள், தடைகள், தளபாடங்கள் மற்றும் தொழில்நுட்ப பாகங்களுக்கு உலகளாவிய ஸ்கிராப் சதவீதம் இல்லை.
KGB110Aக்கான PE அக்யூமுலேட்டர்-வெயிட் லைனாக கிங்கிள் 9(15) கிலோவை வெளியிடுகிறது. முடிக்கப்பட்ட தயாரிப்பு திறன் அல்ல, அதை ஒரு தலை மற்றும் பொருள் குறிப்பு என கருதுங்கள். PE தரம், உருகும் வெப்பநிலை, மறுசுழற்சி செய்யப்பட்ட உள்ளடக்கம் மற்றும் இறக்க அமைப்பு ஆகியவை பயன்படுத்தக்கூடிய நடத்தையை மாற்றலாம். மற்றொரு பிசின் அதன் சொந்த மதிப்பாய்வு தேவைப்படுகிறது.
பாரிசன் நீளம் வெகுஜனத்துடன் முக்கியமானது. அச்சு மூடுவதற்கு முன் ஒரு நீண்ட பாரிசன் தொய்வு அல்லது நீட்டலாம். ஒரு பரந்த டையானது தயாரிப்பைச் சுற்றி தேவைப்படும் டிராவைக் குறைக்கலாம் ஆனால் தலை மற்றும் கருவி தேவைகளை மாற்றலாம். சோதனையின் போது இறக்க அளவு, திட்டமிடப்பட்ட இடைவெளி, வெளியேற்ற நேரம் மற்றும் பாரிசன் நிலை ஆகியவற்றை பதிவு செய்யவும்.
மொத்த தேவையும் ரீகிரைண்டை பாதிக்கிறது. ஒரு பெரிய ஸ்கிராப் ஸ்ட்ரீமை உருவாக்கும் போது கனமான ஃபிளாஷ் குவிப்பானுடன் பொருந்தக்கூடும். கிரானுலேட்டர், கடத்துதல் மற்றும் கலத்தல் அமைப்பு தொடர்ந்து இருக்க வேண்டும். ரீகிரைண்ட் தயாரிப்புக்குத் திரும்பினால், அதன் சதவீதம் மற்றும் மாசு கட்டுப்பாடுகள் அங்கீகரிக்கப்பட்ட உருவாக்கத்தில் இருக்கும்.
சுயவிவரத் திருத்தத்திற்கான கட்டுப்பாட்டு வரம்பை விட்டு விடுங்கள். அதன் நடைமுறை விளிம்பில் இயங்கும் ஒரு தலைக்கு தடிமனான மூலைகள் அல்லது நீண்ட பாரிசனுக்கு சிறிய இடம் இருக்கலாம். சோதனையானது நிலையான மொத்த நிறை, ஏற்றுக்கொள்ளக்கூடிய குஷன் மற்றும் வரையறுக்கப்பட்ட மாதிரி சாளரத்தின் மீது மீண்டும் மீண்டும் செய்யக்கூடிய பாரிஸன் இடம் ஆகியவற்றைக் காட்ட வேண்டும்.
சுவர் வரைபடத்தை கட்டுப்படுத்தப்பட்ட பாரிசன் சுயவிவரமாக மாற்றவும்
தயாரிப்புக்கு பொருள் எங்கே தேவை என்று சுவர் வரைபடம் கூறுகிறது. பாரிசன் தலையை விட்டு வெளியேறும்போது இறக்க இடைவெளி எப்போது மாற வேண்டும் என்று பாரிசன் சுயவிவரம் கூறுகிறது. வெவ்வேறு பகுதியிலிருந்து சுயவிவரத்தை நகலெடுப்பதை விட அந்த இரண்டு பதிவுகளையும் இணைப்பது மிகவும் பயனுள்ளதாக இருக்கும்.
மாதிரி வரைபடத்தில் சுவர் இடங்களை எண்ணுங்கள். ஒவ்வொரு சோதனைக்குப் பிறகும், அதே இடத்தில் அதே வரிசையில் வெட்டு அல்லது அளவிடவும். ஒவ்வொரு குழுவிலும் பகுதி எடை மற்றும் சுயவிவர திருத்தத்தை பதிவு செய்யவும். ஒரே நேரத்தில் பல அமைப்புகள் மாறினால், அந்த முடிவுக்கான காரணத்தை குழு இழக்கிறது.
KGB110A பக்கம் MOOG 100 தடிமன் கட்டுப்படுத்தி என்று பெயரிடுகிறது. ஏMoog DigiPack III கையேட்டை கிங்கிள் தொகுத்து வழங்கினார்தயாரிப்பு கோப்புகளை சேமித்து, திட்டமிடப்பட்ட சுவர் தடிமன் இயந்திர நிலைக்கு தொடர்புபடுத்தும் ஒரு கட்டுப்படுத்தி முறையை விளக்குகிறது. இது பயனுள்ள செயல்முறை ஆதாரம், ஆனால் ஒவ்வொரு KGB110A யிலும் வழங்கப்பட்ட சரியான கட்டுப்படுத்தி இடைமுகத்தை இது அடையாளம் காணவில்லை.
ஒரு சுயவிவரம் ஒவ்வொரு குறைபாட்டையும் சரிசெய்ய முடியாது. டை மற்றும் மாண்ட்ரல் வடிவவியல், தலையை மையப்படுத்துதல், உருகும் வெப்பநிலை, பாரிசன் வீக்கம் மற்றும் அச்சு நேரம் ஆகியவை இன்னும் முக்கியம். பாரிஸன் அச்சு ஆஃப்-சென்டருக்குள் நுழைந்தால், எடை அதிகரிக்கும் போது பொருளைச் சேர்ப்பது அறிகுறியை மறைக்கக்கூடும்.
பகுதி கடந்து சென்றதும், முழுமையான செய்முறையை சேமிக்கவும். பொருள், நிறம், வெப்பநிலை, ஷாட் அமைப்பு, சுயவிவர கோப்பு, ஊதுதல், குளிர்வித்தல் மற்றும் அச்சு திருத்தம் ஆகியவை அடங்கும். திபாரிசன் நிரலாக்க வழிகாட்டிமுழுமையான டியூனிங் வரிசையை வழங்குகிறது.
குளிரூட்டல் மற்றும் ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டுடன் எக்ஸ்ட்ரூஷன் மீட்டெடுப்பைப் பொருத்தவும்
பொது அட்டவணை KGB110A HDPE உருகும் திறன் வரம்பாக 160 முதல் 200 கிலோ/மணி வரை பட்டியலிடுகிறது. உற்பத்தி கேள்வி என்னவென்றால், தேர்ந்தெடுக்கப்பட்ட திருகு நிலையான உருகும் தரத்தை பராமரிக்கும் அதே வேளையில் அடுத்த காட்சிக்கு முன் குவிப்பானை நிரப்ப முடியுமா என்பதுதான். ஒரு அதிகபட்ச சிற்றேடு வீதம் அதற்கு தானாகவே பதிலளிக்க முடியாது.
முழுமையான பாரிசனில் இருந்து மொத்த மணிநேர தேவையை கணக்கிடுங்கள். ஒரு மணிநேரத்திற்கு திட்டமிடப்பட்ட மோல்டிங் நிகழ்வுகள் மற்றும் செயலில் உள்ள விற்பனை நிலையங்களைப் பயன்படுத்தவும். பின்னர் உண்மையான பிசின், நிறம் மற்றும் ரீகிரைண்ட் நிலைக்கு சோதனை செய்யப்பட்ட உருகும் விகிதத்துடன் முடிவை ஒப்பிடவும்.
மொத்த பொருள் தேவை, கிலோ/எச் = மொத்த பாரிசன் மாஸ் x மோல்டிங் நிகழ்வுகள் ஒரு மணி நேரம் x ஒரு நிகழ்வுக்கு செயலில் உள்ள பாரிசன்கள்
KGB110A பக்கம் 320 pcs/h பட்டியலிடுகிறது, ஆனால் அதை உலர் சுழற்சி என்று லேபிளிடுகிறது. உலர் சுழற்சி என்பது இயந்திர இயக்கக் குறிப்பு. தயாரிப்பு வெளியீட்டில் குவிப்பான் மீட்பு, பாரிசன் உருவாக்கம், வீசுதல், குளிரூட்டல், வெளியேற்றம், திறப்பு, எடுத்துச்செல்லுதல், டிரிம்மிங் மற்றும் தர இழப்புகள் ஆகியவை அடங்கும்.
பெரிய பகுதிகள் பெரும்பாலும் சுழற்சியின் பெரும்பகுதியை குளிரூட்டுகின்றன. அந்த நேரம் எக்ஸ்ட்ரூடர் தலையை மீண்டும் நிரப்ப அனுமதிக்கும். சிறந்த அச்சு குளிர்ச்சி சுழற்சியை சுருக்கினால், தேவையான உருகும் விகிதம் உயரும். சுழற்சி உகப்பாக்கம் எனவே மீட்பு மற்றும் சுவர் தரம் சரிபார்க்க வேண்டும், அச்சு வெப்பநிலை மட்டும்.
ஒப்புக்கொள்ளப்பட்ட காசோலைகளுக்குப் பிறகு ஒரு மணிநேரத்திற்கு ஏற்றுக்கொள்ளப்பட்ட பகுதிகளைப் புகாரளிக்கவும். உலர் சுழற்சி, மொத்த சுழற்சிகள், நிராகரிப்புகள் மற்றும் நிறுத்தங்கள் ஆகியவற்றை தனி நெடுவரிசைகளில் வைக்கவும். திசுழற்சி நேர தேர்வுமுறை வழிகாட்டிஒரு கட்டம்-படி-நிலை பட்ஜெட்டை எவ்வாறு உருவாக்குவது என்பதைக் காட்டுகிறது.
திட்டமிடப்பட்ட பகுதி மற்றும் செயல்முறை அழுத்தத்திற்கு எதிராக 760 kN ஐ சரிபார்க்கவும்
KGB110A க்காக கிங்கிள் 760 kN கிளாம்பிங் சக்தியை வெளியிடுகிறது. அந்த எண் குழியின் திட்டமிடப்பட்ட பகுதி மற்றும் ஒப்புக்கொள்ளப்பட்ட உள் அழுத்தத்திற்கு அடுத்ததாக மட்டுமே பயனுள்ளதாக இருக்கும். திட்டமிடப்பட்ட பகுதி என்பது பிரியும் விமானத்தில் உள்ள குழி நிழல். இது கொள்கலன் அளவு அல்லது பரப்பளவு அல்ல.
ஒரு பரந்த தடை அல்லது டேபிள்டாப் ஆழமற்றதாக இருந்தாலும் குறிப்பிடத்தக்க பிரிக்கும் சுமையை உருவாக்கலாம். ஒரு ஆழமான ஆனால் குறுகிய மிதவை வித்தியாசமாக நடந்து கொள்ளலாம். மல்டி-கேவிட்டி அல்லது மல்டி-பார்ட் லேஅவுட்கள் கிளாம்ப் மூலம் காணப்பட்ட மொத்த திட்டமிடப்பட்ட பகுதியை அதிகரிக்கின்றன.
தயாரிப்பு பக்கத்தில் 0.8 MPa ப்ளோ பிரஷர் பட்டியலிடப்பட்டுள்ளது. கணக்கீட்டில் உண்மையான உற்பத்தி சாளரத்தைப் பயன்படுத்தவும். அச்சு காற்றோட்டம், உருகும் வெப்பநிலை, மேற்பரப்பு விவரம் மற்றும் சுவர் தடிமன் ஆகியவை தேவையான அழுத்தத்தை மாற்றலாம். தொழிற்சாலை சோதனையானது செட் பிரஷர் மற்றும் கிடைக்கக்கூடிய இயந்திர-இன்லெட் அழுத்தத்தை பதிவு செய்ய வேண்டும்.
ஃப்ளாஷ் நிலை பயனுள்ள சான்று. வளர்ந்து வரும் ஃபிளாஷ் அதிகப்படியான பிரிக்கும் சக்தி, தேய்ந்த பிஞ்ச் பகுதிகள், சீரமைப்பு சிக்கல்கள் அல்லது அதிகப்படியான பொருள் ஆகியவற்றைக் குறிக்கலாம். கிளாம்ப் ஃபோர்ஸை அதிகரிப்பதன் மூலம் ஒவ்வொரு ஃபிளாஷ் சிக்கலையும் சரிசெய்ய வேண்டாம். அச்சை ஆய்வு செய்து ஒன்றாகச் செயலாக்கவும்.
இயந்திர சப்ளையர் மற்றும் அச்சு சப்ளையர் ஒரு கணக்கீட்டை அங்கீகரிக்க வேண்டும். தொழில்நுட்ப கோப்பில் திட்டமிடப்பட்ட பகுதி, செயல்முறை அழுத்தம், கிளாம்ப் தேவை மற்றும் கருதப்படும் காரணி ஆகியவற்றை வைக்கவும். இது வெவ்வேறு அனுமானங்களை நம்பியிருக்கும் இரண்டு தனித்தனி ஒப்புதல்களைத் தடுக்கிறது.
குழி அமைப்பு மாறினால் கணக்கீட்டை மீண்டும் சரிபார்க்கவும். இரண்டாவது பகுதியைச் சேர்ப்பது, பிரிக்கும் கோட்டை நகர்த்துவது அல்லது பேனலை பெரிதாக்குவது ஆகியவை திட்டமிடப்பட்ட பகுதியை மாற்றலாம். செருகல்கள் மற்றும் பக்கச் செயல்கள் அச்சு எவ்வாறு செயல்படுகின்றன என்பதையும் மாற்றலாம். ஆரம்பகால தயாரிப்பு ஓவியத்தை விட இறுதி அச்சு வரைதல், இந்த காசோலையை மூட வேண்டும்.
அம்ச சொற்றொடரை நம்புவதற்கு பதிலாக பொருள் அடுக்குகளை வரையறுக்கவும்
KGB110A பக்கம், இயங்குதளமானது ஒற்றை அடுக்கு தயாரிப்புகளை வழங்க முடியும் மற்றும் இரட்டை அடுக்கு அல்லது பல அடுக்கு கட்டமைப்புகளை உருவாக்க முடியும் என்று கூறுகிறது. அதே பொது விவரக்குறிப்பு அட்டவணையில் ஒரு 110 மிமீ திருகு மற்றும் ஒரு 75 kW எக்ஸ்ட்ரூடர் மோட்டார் பட்டியலிடப்பட்டுள்ளது. பல அடுக்கு திட்டத்திற்கு நிலையான அட்டவணைக்கு அப்பால் உள்ளமைவு வரைதல் தேவை.
மற்றொரு அடுக்குக்கான தயாரிப்பு காரணத்துடன் தொடங்கவும். இது வண்ண இடம், மறுசுழற்சி செய்யப்பட்ட மையப் பொருள் அல்லது செயல்பாட்டுத் தடையாக இருக்கலாம். ஒவ்வொரு அடுக்கிலும் உள்ள பொருள் மற்றும் இலக்கு விகிதத்தைக் குறிப்பிடவும். இணக்கத்தன்மை, செயலாக்க வெப்பநிலை மற்றும் அனுமதிக்கப்பட்ட மாறுபாடு ஆகியவற்றைச் சரிபார்க்கவும்.
பின்னர் உருகும் பாதை வரைபடத்தைக் கோரவும். இது ஒவ்வொரு எக்ஸ்ட்ரூடர், அடாப்டர், ஹெட் சேனல் மற்றும் கண்ட்ரோல் பாயிண்ட் ஆகியவற்றை அடையாளம் காண வேண்டும். முன்மொழிவு மோட்டார் அளவுகள், வெப்பமூட்டும் சுமைகள், பொருள் கையாளுதல் மற்றும் திருத்தப்பட்ட பயன்பாட்டு மொத்தத்தையும் காட்ட வேண்டும். ஒரு பொதுவான "பல அடுக்கு" லேபிள் இந்த உபகரணத்தை வரையறுக்கவில்லை.
ஒவ்வொரு பொருள் பாதையிலும் மாற்றுதல் வேலை வளர்கிறது. பர்ஜ் வால்யூம், துப்புரவு அணுகல், வண்ண வரிசை மற்றும் ஸ்கிராப் பிரித்தல் ஆகியவை இயக்க நேரத்தை பாதிக்கிறது. தயாரிப்புக்கு பல அடுக்குகள் தேவையில்லை என்றால், கூடுதல் அமைப்பு வாங்குபவர் மதிப்பை உருவாக்காமல் வேலையைச் சேர்க்கலாம்.
ஒற்றை அடுக்கு திசை
தயாரிப்பு செயல்திறன், வண்ணம் மற்றும் மறுசுழற்சி திட்டம் ஆகியவை ஒரே சுவர் அமைப்பில் இருக்கும் போது, வரையறுக்கப்பட்ட பிசின் ஸ்ட்ரீமைப் பயன்படுத்தவும்.
பல அடுக்கு திசை
ஒவ்வொரு லேயரும் ஆவணப்படுத்தப்பட்ட செயல்பாடு மற்றும் ஏற்றுக்கொள்ளும் வரம்பைக் கொண்டிருக்கும்போது, திட்ட-குறிப்பிட்ட இணை-வெளியேற்ற கட்டமைப்பைக் கோரவும்.
கிங்கிள்ஸ்பல அடுக்கு இணை-வெளியேற்ற வழிகாட்டிஅடுக்கு பாத்திரங்கள் மற்றும் RFQ இல் உள்ள கேள்விகளை விளக்குகிறது.
22 t இயந்திரத்தைச் சுற்றி முழு கலத்தையும் திட்டமிடுங்கள்
வெளியிடப்பட்ட இயந்திர பரிமாணங்கள் 6.6 x 4.2 x 5.2 மீ. இயந்திரத்தின் எடை 22 டி. இந்த மதிப்புகள் ஆலை அமைப்பைத் தொடங்குகின்றன. சேவை அனுமதி, படிக்கட்டுகள், அச்சு கையாளுதல், பிசின் உபகரணங்கள், கம்ப்ரசர், கூலிங் சிஸ்டம், டேக்-அவுட் அல்லது டவுன்ஸ்ட்ரீம் ஃபினிஷிங் ஆகியவை அவற்றில் இல்லை.
முதலில் செங்குத்து பாதையை சரிபார்க்கவும். இயந்திரம், பிளாட்பார்ம் அணுகல் மற்றும் திட்டமிட்ட தூக்குதல் ஆகியவற்றிற்கு கட்டிடத்திற்கு போதுமான உயரம் தேவை. பராமரிப்புக்கு மேல்நிலை அகற்றுதல் தேவைப்பட்டால், டை ஹெட் மற்றும் எக்ஸ்ட்ரூடர் கூறுகளுக்கான வழியைக் குறிக்கவும். இறுதி வரைபடத்திலிருந்து கிரேன் கொள்ளளவு மற்றும் கொக்கி அடையலை உறுதிப்படுத்தவும்.
KGB110A பக்கம் 0.3 MPa மற்றும் 120 L/min குளிரூட்டும் நீருக்காக வெளியிடுகிறது. திட்ட தாளில் நுழைவு வெப்பநிலை, திரும்ப வரம்பு, நீரின் தரம், வடிகட்டுதல் மற்றும் சுற்று நோக்கம் ஆகியவையும் தேவை. வெப்பநிலை இல்லாத ஓட்ட எண் குளிரூட்டும் அமைப்பை அளவிட முடியாது.
சுருக்கப்பட்ட காற்றுக்கு, பக்கம் 0.8 MPa மற்றும் 1.8 m³/min பட்டியலிடுகிறது. உச்சநிலை மற்றும் சராசரி தேவை, ரிசீவர் அளவு, பனி புள்ளி, வடிகட்டுதல் மற்றும் இணைப்பு அளவு ஆகியவற்றை உறுதிப்படுத்தவும். தலைப்பைக் குறைக்கும் போது பெரிய ஊதுகுழல் நிகழ்வுகள் அழுத்தத்தைக் குறைக்கும்.
பக்கம் சராசரி ஆற்றல் நுகர்வு என 52 முதல் 60 kW வரை குறிப்பிடுகிறது. kW பவர் என்பதால், இதை வெளியிடப்பட்ட இயக்க-சக்தி குறிப்பாகக் கருதுங்கள். ஒரு பகுதிக்கு kWh ஆக மாற்ற வேண்டாம்.EUROMAP 46.2நிலையான நிலைமைகளின் கீழ் கொடுக்கப்பட்ட இயந்திரம், அச்சு மற்றும் தயாரிப்புடன் தயாரிப்பு தொடர்பான ஆற்றல் அளவீட்டை இணைக்கிறது.
திதொழிற்சாலை பயன்பாட்டு வழிகாட்டிமின்சார எல்லைகள், காற்று, நீர், சிவில் வேலை மற்றும் அணுகல் ஆகியவற்றை உள்ளடக்கியது. நிறுவல் ஒப்புதலுக்கு பொது உறைக்கு பதிலாக இறுதி பொது ஏற்பாட்டின் வரைபடத்தைப் பயன்படுத்தவும்.

கண்டுபிடிக்கக்கூடிய தயாரிப்பு சோதனை மூலம் உள்ளமைவை நிரூபிக்கவும்
மாதிரி கோப்பில் விவரிக்கப்பட்டுள்ள தயாரிப்பு வேலையை ஒரு தொழிற்சாலை சோதனை மீண்டும் உருவாக்க வேண்டும். அங்கீகரிக்கப்பட்ட அச்சு, பிசின் மற்றும் முக்கிய விருப்பங்கள் இருக்க வேண்டும். மாற்றீடு பயன்படுத்தப்பட்டால், வித்தியாசத்தைப் பதிவுசெய்து அதற்கேற்ப முடிவுகளை வரம்பிடவும்.
இயங்கும் முன் மாதிரி வரிசையை திட்டமிடுங்கள். மோல்டிங் வரிசையில் எண் பாகங்கள். நிலையான உற்பத்தி எப்போது தொடங்குகிறது மற்றும் அளவீட்டு சாளரம் எவ்வளவு காலம் நீடிக்கும் என்பதை வரையறுக்கவும். EUROMAP 46.2 க்கு அதன் தயாரிப்பு தொடர்பான ஆற்றல் முறைக்கு நிலையான இயந்திர நிலைமைகள் தேவை மற்றும் சோதனை சூழலின் ஒரு பகுதியாக தயாரிப்பு தரத்தை ஆவணப்படுத்துகிறது.
- கட்டமைப்பை அடையாளம் காணவும்.இயந்திர வரிசை எண், தலை விருப்பம், டை டூலிங், மோல்ட் திருத்தம், கட்டுப்படுத்தி மற்றும் நிறுவப்பட்ட ஆட்டோமேஷன் ஆகியவற்றை பதிவு செய்யவும்.
- சூத்திரத்தை சரிபார்க்கவும்.பிசின் தரம், சப்ளையர், நிறம், சேர்க்கைகள் மற்றும் உண்மையான சோதனைப் பொருட்களிலிருந்து உள்ளடக்கத்தை மீண்டும் அரைக்கவும்.
- செய்முறையைப் பிடிக்கவும்.வெப்பநிலை, ஷாட் அமைப்புகள், சுவர் சுயவிவரம், ஊதுகுழல் அமைப்புகள், குளிரூட்டும் நிலைகள் மற்றும் ஆட்டோமேஷன் நேரத்தைச் சேமிக்கவும்.
- வெகுஜன சமநிலையை மூடு.தயாரிப்பு, ஒவ்வொரு டிரிம் ஸ்ட்ரீம் மற்றும் முழுமையான மொத்த ஷாட் ஆகியவற்றை எடைபோடுங்கள். மேற்கோள் காட்டப்பட்ட தலை அடிப்படையுடன் ஒப்பிடுக.
- சுவர் வரைபடத்தை அளவிடவும்.எண்ணிடப்பட்ட இடங்கள் மற்றும் ஒப்புக்கொள்ளப்பட்ட முறையைப் பயன்படுத்தவும். ஒவ்வொரு மாதிரி எண்ணுடனும் அளவீடுகளை இணைக்கவும்.
- செயல்பாட்டு சோதனைகளை இயக்கவும்.அங்கீகரிக்கப்பட்ட தேவையில் எழுதப்பட்ட தயாரிப்பு சார்ந்த சோதனைகள் மற்றும் வரம்புகளை மட்டும் பயன்படுத்தவும்.
- வெளியீட்டை நேர்மையாக எண்ணுங்கள்.தனி உலர் சுழற்சி, மொத்த சுழற்சிகள், ஏற்றுக்கொள்ளப்பட்ட பாகங்கள், ஒப்புக்கொள்ளப்பட்ட காலத்தில் நிராகரித்து நிறுத்தப்படும்.
- பதிவு பயன்பாடுகள்.ஏற்றுக்கொள்ளப்பட்ட தயாரிப்பு தயாரிக்கப்படும் போது வரையறுக்கப்பட்ட எல்லைகளில் சக்தி, காற்று மற்றும் நீர் ஆகியவற்றை அளவிடவும்.
- திறந்த பொருட்களை மூடு.ஒவ்வொரு விலகலுக்கும் ஒரு உரிமையாளர், திருத்த நடவடிக்கை, சான்று தேவை மற்றும் நிலுவைத் தேதி ஆகியவற்றைக் கொடுங்கள்.
அறிக்கைக்கு சிறந்த பகுதியை மட்டும் தேர்ந்தெடுக்க வேண்டாம். மாறுபாட்டைக் காட்டும் ஒரு வரிசையை வைத்திருங்கள். செய்முறை மாறினால், புதிய மாதிரிக் குழுவைத் தொடங்கவும். இது செயல்முறை வளர்ச்சியை ஏற்றுக்கொள்ளும் சான்றுகளிலிருந்து பிரிக்கிறது.
சோதனைக்கு முன் அளவீட்டு கருவிகளை ஒப்புக்கொள். ரெக்கார்டு அளவு தெளிவுத்திறன், தடிமன் முறை மற்றும் அளவுத்திருத்த நிலை ஆகியவை முடிவைப் பாதிக்கின்றன. மாதிரி வரிசைக்கு அதே கருவிகளைப் பயன்படுத்தவும். வாங்குபவர் மற்றும் சப்ளையர் வெவ்வேறு முறைகளில் அளவீடு செய்தால், பாகங்கள் உடன்படவில்லை என்பதை தீர்மானிக்கும் முன் அந்த முறைகளை ஒப்பிடவும்.
தோல்வியடைந்த முடிவிற்கு சூழல் தேவை. தொடர்புடைய அமைப்புகள், அலாரம் வரலாறு, மாதிரி எண் மற்றும் ஆய்வுப் பதிவை வைத்திருங்கள். சரிசெய்யப்பட்ட பகுதி பழுதுபார்ப்பை நிரூபிக்க முடியும், ஆனால் அது முந்தைய விலகலை அழிக்கக்கூடாது. சரிசெய்தல் நிலையானதா அல்லது தற்காலிகமானதா என்பதை குழு தீர்மானிக்க இந்த வரலாறு உதவுகிறது.
மூல தரவு, புகைப்படங்கள், செய்முறை ஏற்றுமதிகள் மற்றும் கையொப்பமிடப்பட்ட சுருக்கங்கள் ஆகியவற்றை ஒன்றாகச் சேமிக்கவும். திதொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை வழிகாட்டிஇயந்திரம், தயாரிப்பு மற்றும் ஆவணச் சரிபார்ப்புகளுக்கான பரந்த நெறிமுறையை வழங்குகிறது.
KGB110A பொருந்துமா என்பதைத் தீர்மானிக்க நான்கு வாயில்களைப் பயன்படுத்தவும்
நான்கு சான்று வாயில்கள் மூடப்படும் போது KGB110A குறுகிய பட்டியலில் உள்ளது. முதலில், அச்சு தட்டு, உறை, தடிமன் வரம்பு மற்றும் இயக்கத்திற்கு பொருந்துகிறது. இரண்டாவதாக, தேர்ந்தெடுக்கப்பட்ட தலைவர் பயனுள்ள கட்டுப்பாட்டு வரம்புடன் மொத்த பாரிசனை வழங்க முடியும். மூன்றாவதாக, வெளியேற்ற மீட்பு உண்மையான பொருளுடன் இலக்கு சுழற்சியை ஆதரிக்கிறது. நான்காவதாக, தொழிற்சாலை தேவையான பயன்பாடுகள் மற்றும் கையாளுதலை வழங்க முடியும்.
160L லேபிள் எந்த வாயிலையும் மாற்ற முடியாது. ஒரு நீண்ட பகுதி அச்சு சோதனை தோல்வியடையலாம். ஒரு கனமான பகுதி ஷாட் சோதனையில் தோல்வியடையக்கூடும். ஒரு குறுகிய சுழற்சி மீட்பு சோதனையில் தோல்வியடையக்கூடும். குறைந்த உயரம் கொண்ட தொழிற்சாலை நிறுவல் சரிபார்ப்பில் தோல்வியடையலாம்.
தயாரிப்பு மற்றும் அச்சு மிகவும் சிறியதாக இருக்கும் போது இயந்திர வரம்பை கீழே நகர்த்தவும் மற்றும் பெரிய இயங்குதளம் எந்த பயனுள்ள திறனையும் சேர்க்கவில்லை. கிராஸ் ஷாட், மோல்ட் ஸ்பேஸ் அல்லது கிளாம்ப் தேவை நிரூபிக்கப்பட்ட வரம்பை மீறும் போது மேலே நகர்த்தவும் அல்லது மற்றொரு உள்ளமைவைக் கோரவும். திKGB100B 120L வழிகாட்டிஅருகில் உள்ள குறைந்த அளவிலான பொறியியல் சோதனைகளை வழங்குகிறது.
கையொப்பமிடப்பட்ட தேவை அணியுடன் தேர்வை முடிக்கவும். ஒவ்வொரு வரியும் வாங்குபவரின் உள்ளீடு, முன்மொழியப்பட்ட உள்ளமைவு மற்றும் இணக்கத்தை நிரூபிக்கும் சான்றுகளை பெயரிட வேண்டும். அறியப்படாத உருப்படிகள் சிற்றேடு அனுமானத்துடன் மாற்றப்படுவதற்குப் பதிலாக திறந்த நிலையில் இருக்க வேண்டும்.
இயந்திர மாதிரியானது தயாரிப்பு கோப்பின் விளைவாகும். அந்த ஆர்டர் அச்சு வடிவமைப்பாளர், இயந்திரத்தை உருவாக்குபவர் மற்றும் வாங்குபவர் ஆகியோருக்கு வேலை செய்ய ஒரு உண்மைகளை வழங்குகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
KGB110A 160L ப்ளோ மோல்டிங் மெஷின் எந்த தயாரிப்புகளுக்காக வடிவமைக்கப்பட்டுள்ளது?
Kinggle இன் தயாரிப்புப் பக்கம் பீப்பாய்கள், தளபாடங்கள், மிதவைகள், பொன்டூன்கள், பொம்மைகள், வாகன பாகங்கள் மற்றும் போக்குவரத்து தடைகளை பட்டியலிடுகிறது. இவை பயன்பாட்டுக் குடும்பங்கள். குறிப்பிட்ட தயாரிப்புக்கு இன்னும் மோல்ட் ஃபிட், கிராஸ் பாரிஸன் மாஸ், கிளாம்ப் டிமாண்ட், மெட்டீரியல், கூலிங் மற்றும் நீக்கம் ஆகியவற்றுக்கான காசோலைகள் தேவை.
நான் ஏன் ஒரு உடல் மாதிரியையும் ஒரு வரைபடத்தையும் அனுப்ப வேண்டும்?
வரைபடம் அங்கீகரிக்கப்பட்ட வடிவவியலை வரையறுக்கிறது, அதே சமயம் எடை, பிரித்தல் கோடு, டிரிம், சுவர் விநியோகம் மற்றும் கையாளுதல் ஆகியவற்றை ஆய்வு செய்ய மாதிரி பொறியியல் குழுவுக்கு உதவுகிறது. முடிந்தால் இரண்டையும் பயன்படுத்தவும். தற்போதைய வடிவமைப்பிலிருந்து மாதிரி வேறுபட்டால் வரைதல் மற்றும் எழுதப்பட்ட சோதனைகள் கட்டுப்படுத்த வேண்டும்.
KGB110A இன் உற்பத்தி வெளியீடு 320 pcs/h?
எண். KGB110A பக்கம் 320 pcs/h ஐ உலர் சுழற்சி என்று லேபிள் செய்கிறது. ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டில் உற்பத்தி அச்சு மற்றும் பிசினுடன் வெளியேற்றும் மீட்பு, பாரிசன் உருவாக்கம், ஊதுதல், குளிர்வித்தல், எடுத்துச் செல்லுதல், டிரிம் செய்தல், நிராகரித்தல் மற்றும் எண்ணப்பட்ட நிறுத்தங்கள் ஆகியவை இருக்க வேண்டும்.
15 கிலோ முடிக்கப்பட்ட PE பகுதி KGB110A இல் இயங்க முடியுமா?
பொது அட்டவணை 9(15) கிலோவை PE திரட்டி-எடைக் குறிப்பாகக் காட்டுகிறது, முடிக்கப்பட்ட தயாரிப்பு திறன் அல்ல. மொத்த பாரிசன் மாஸ் தயாரிப்பு மற்றும் அனைத்து ஃபிளாஷ் அல்லது டிரிம் ஆகியவை அடங்கும். தேர்ந்தெடுக்கப்பட்ட தலை, பிசின் அடிப்படை மற்றும் இயக்க விளிம்பு ஆகியவற்றை உறுதிசெய்து, பின்னர் தயாரிப்பு சோதனையில் முடிவை நிரூபிக்கவும்.
நிலையான KGB110A பல அடுக்கு தயாரிப்புகளை உருவாக்குகிறதா?
தயாரிப்பு விளக்கம் ஒற்றை அடுக்கு மற்றும் பல அடுக்கு தீர்வுகளைக் குறிப்பிடுகிறது, பொது அட்டவணையில் ஒரு திருகு மற்றும் ஒரு எக்ஸ்ட்ரூடர் மோட்டார் பட்டியலிடப்பட்டுள்ளது. ஒரு பல அடுக்கு திட்டத்திற்கு தனி உருகு பாதை வரைதல், வெளியேற்றும் பட்டியல், தலை உள்ளமைவு, அடுக்கு-விகித வரம்பு மற்றும் திருத்தப்பட்ட பயன்பாட்டு தாள் தேவை.
KGB110A விசாரணையில் என்ன சேர்க்கப்பட வேண்டும்?
தயாரிப்பு வரைதல், மாதிரி புகைப்படங்கள், பரிமாணங்கள், நிகர எடை, சுவர் வரைபடம், பிசின், டிரிம் மதிப்பீடு, தர சோதனைகள், ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டு இலக்கு, அச்சு தரவு மற்றும் தொழிற்சாலை பயன்பாடுகளை அனுப்பவும். கிங்கிள் பின்னர் தலை, அச்சு இடம், வெளியேற்ற ஏற்பாடு மற்றும் ஏற்றுக்கொள்ளும் திட்டத்தை உறுதிப்படுத்த முடியும்.
ஒரு தொகுதி மட்டுமல்ல, தயாரிப்பு ஆதாரத்தையும் அனுப்பவும்
மாதிரி கோப்பு, அச்சு தகவல், வெளியீட்டு இலக்கு மற்றும் தாவர நிலைமைகளை கிங்கிளுடன் பகிரவும். திட்டக் குழு அந்த உண்மைகளைப் பயன்படுத்தி KGB110A உள்ளமைவை உறுதிப்படுத்தவும், தயாரிப்பு அடிப்படையிலான சோதனையை வரையறுக்கவும் முடியும்.
KGB110A உள்ளமைவு மதிப்பாய்வைக் கோரவும்ஆதாரங்கள் மற்றும் மதிப்பாய்வு அடிப்படை
- கிங்கிள், 160L அக்குமுலேட் ப்ளோ மோல்டிங் மெஷின், மாடல் KGB110A. தயாரிப்பு நிலைப்படுத்தல், விவரக்குறிப்புகள் மற்றும் கூறப்பட்ட பயன்பாடுகள், செப்டம்பர் 15, 2026 அன்று சரிபார்க்கப்பட்டது.
- கிங்கிள் விற்பனை செயல்முறை. செப்டம்பர் 15, 2026 அன்று சரிபார்க்கப்பட்ட தயாரிப்பு-தகவல் கோரிக்கை மற்றும் ஆய்வு பணிப்பாய்வு.
- மூக் டிஜிபேக் III அறிவுறுத்தல் கையேடு கிங்கிளால் வழங்கப்படுகிறது. சேமிக்கப்பட்ட தயாரிப்பு கோப்புகள் மற்றும் திரட்டி அல்லது தொடர்ச்சியான இயந்திரங்களுக்கான திட்டமிடப்பட்ட சுவர் தடிமன் கட்டுப்பாடு.
- EUROMAP 46.2, Extrusion Blow Moulding Machines, தயாரிப்பு தொடர்பான ஆற்றல் நுகர்வு தீர்மானித்தல். பதிப்பு 1.0, ஜனவரி 2014.
தலையங்கக் குறிப்பு:கிங்கிள் இந்த வழிகாட்டியின் தயாரிப்பாளர் மற்றும் வெளியீட்டாளர். தயாரிப்பு தரவு முதல் தரப்பு வெளியிடப்பட்ட தகவலாக வழங்கப்படுகிறது. கையொப்பமிடப்பட்ட திட்ட விவரக்குறிப்பு மற்றும் சாட்சி விசாரணை ஆகியவை ஆர்டர் செய்யப்பட்ட இயந்திரத்தை கட்டுப்படுத்த வேண்டும்.