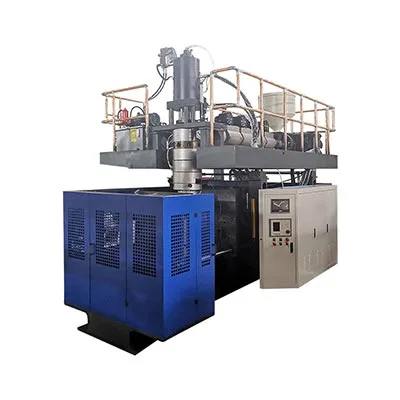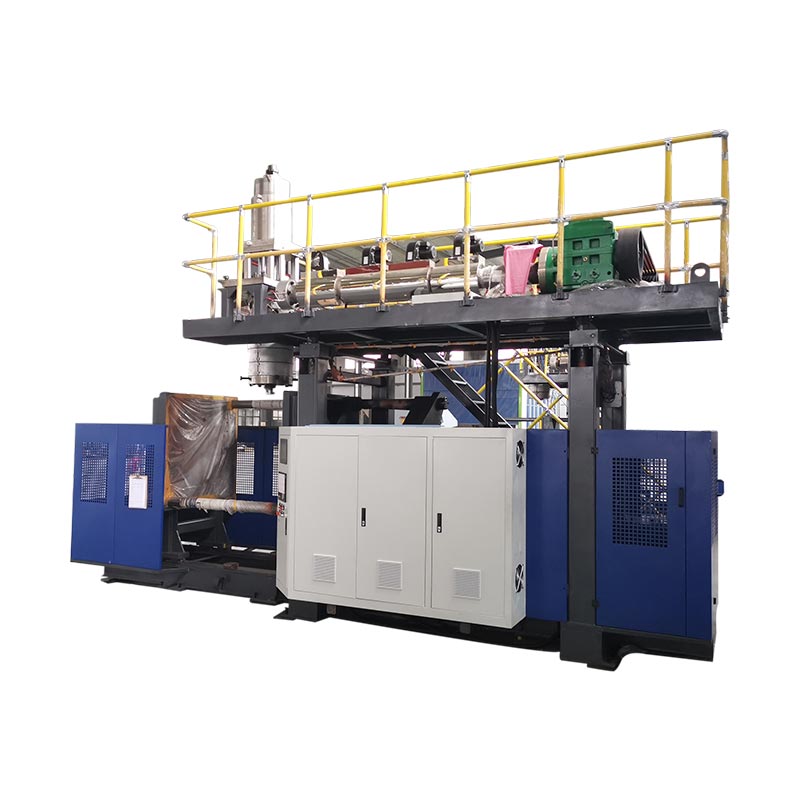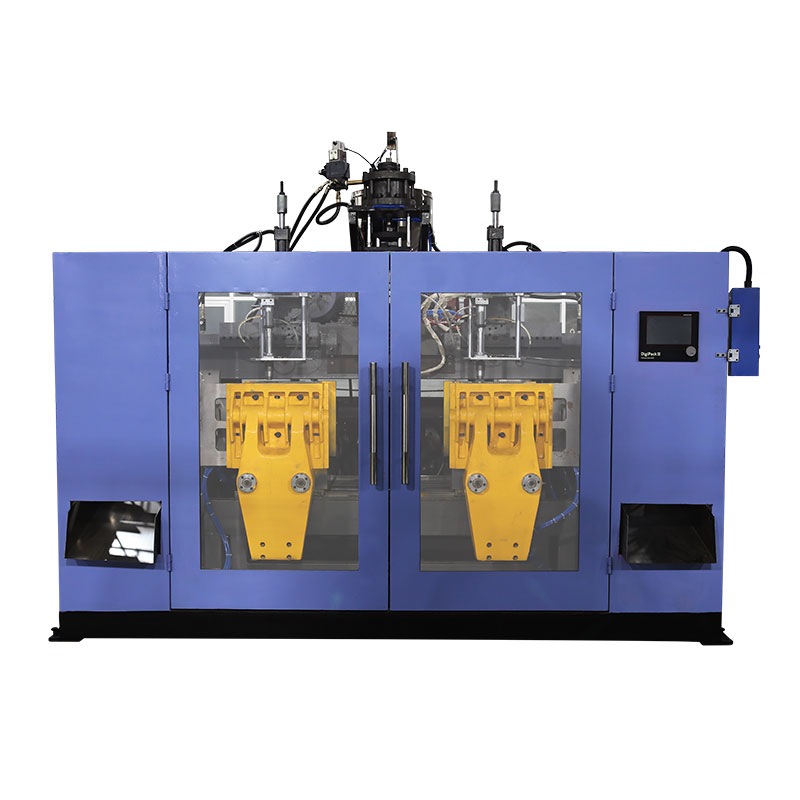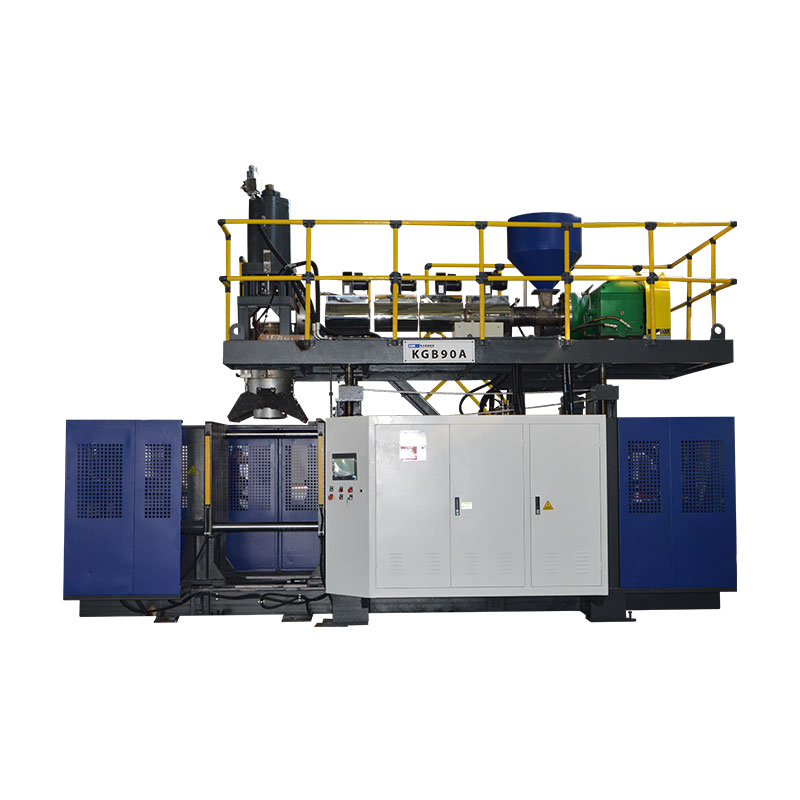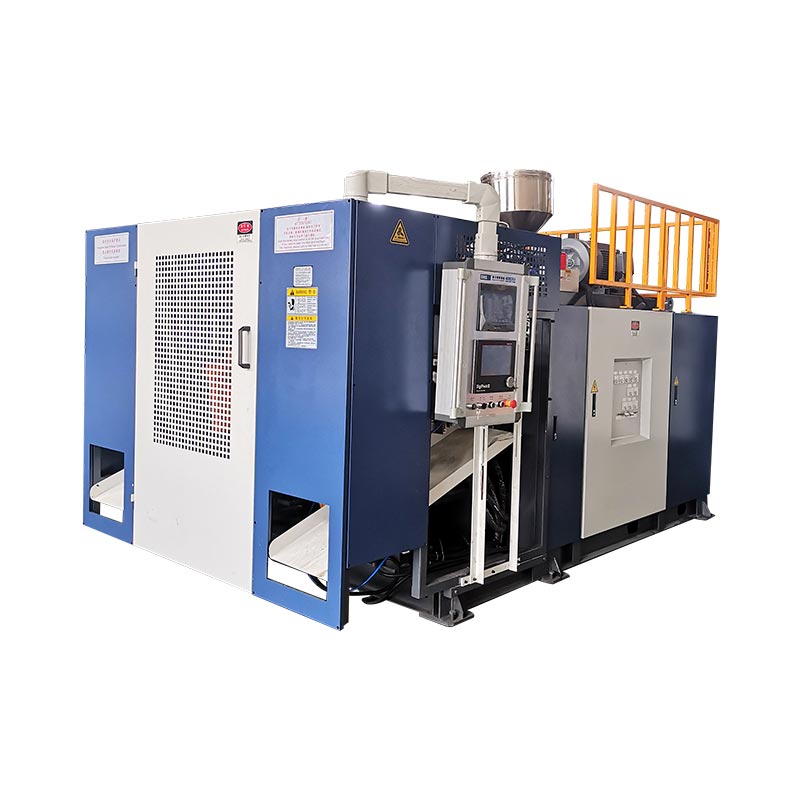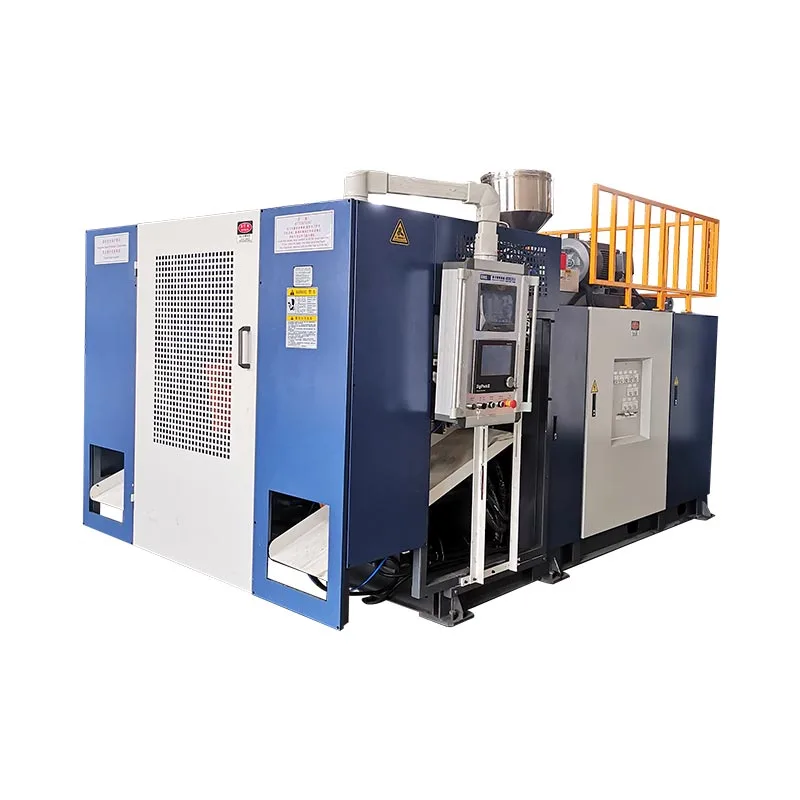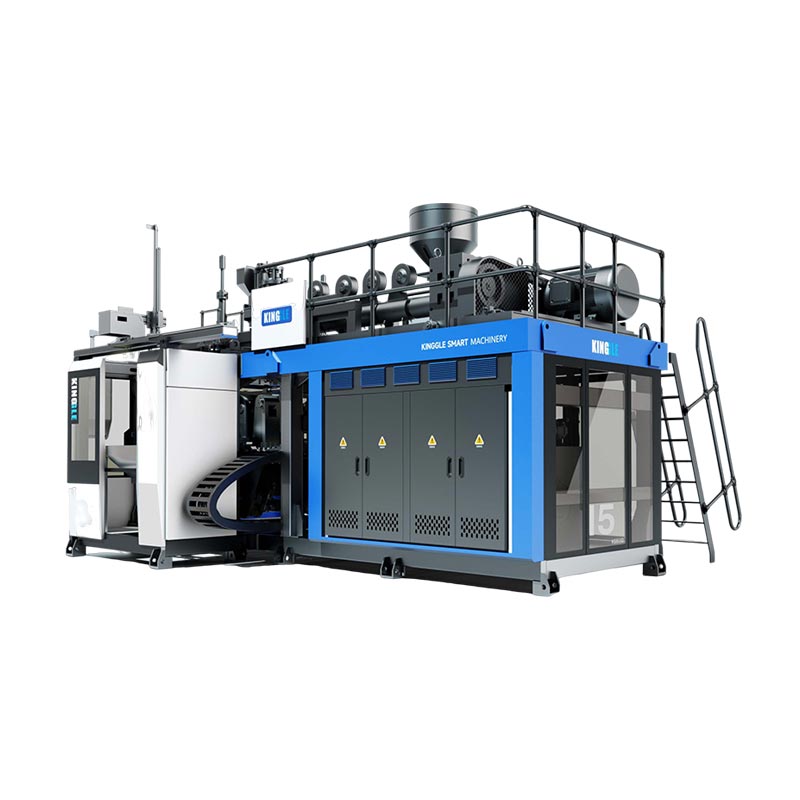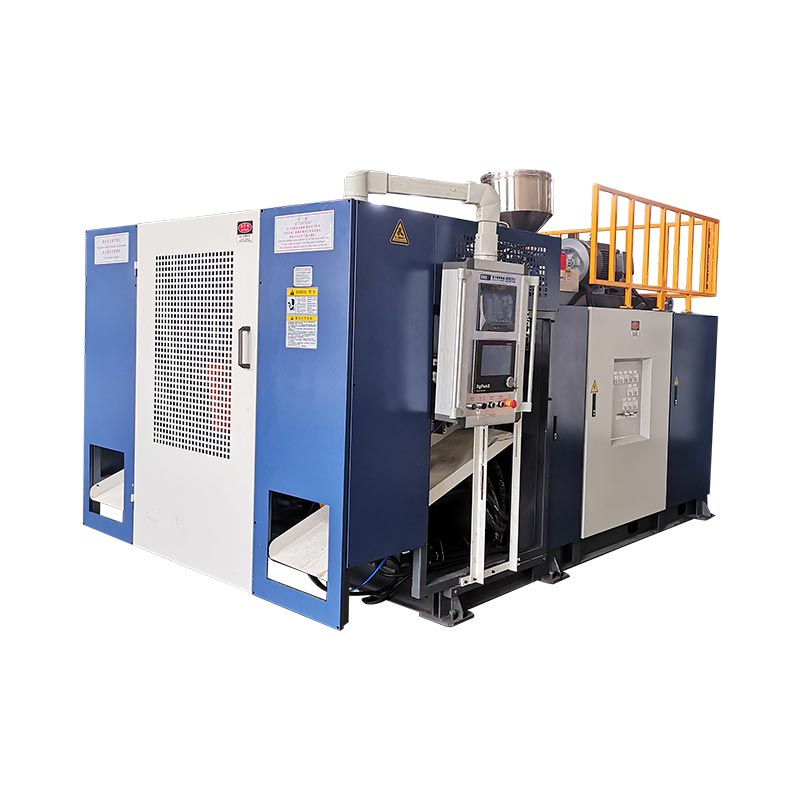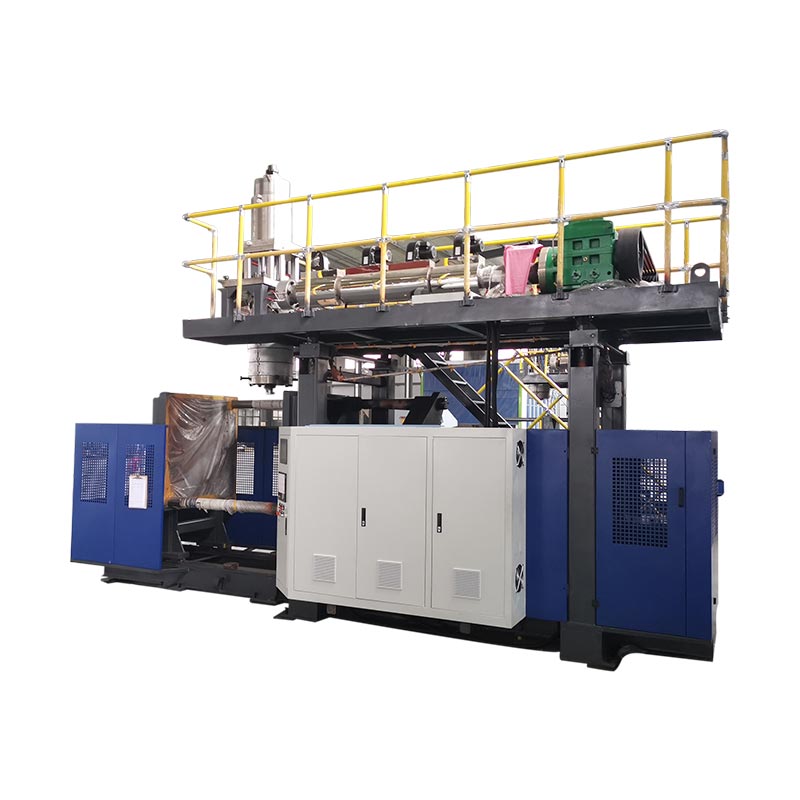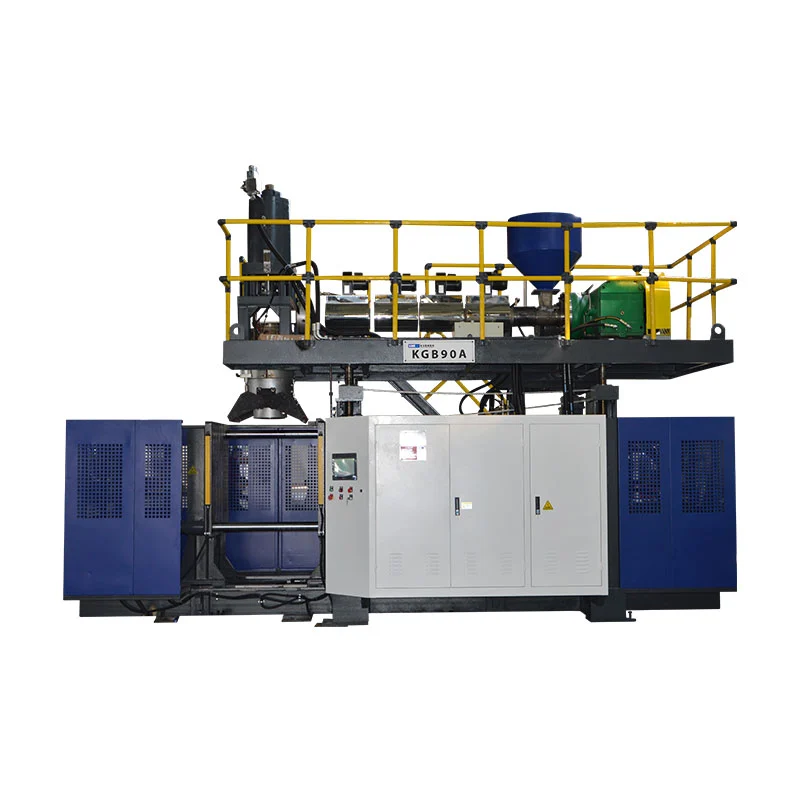
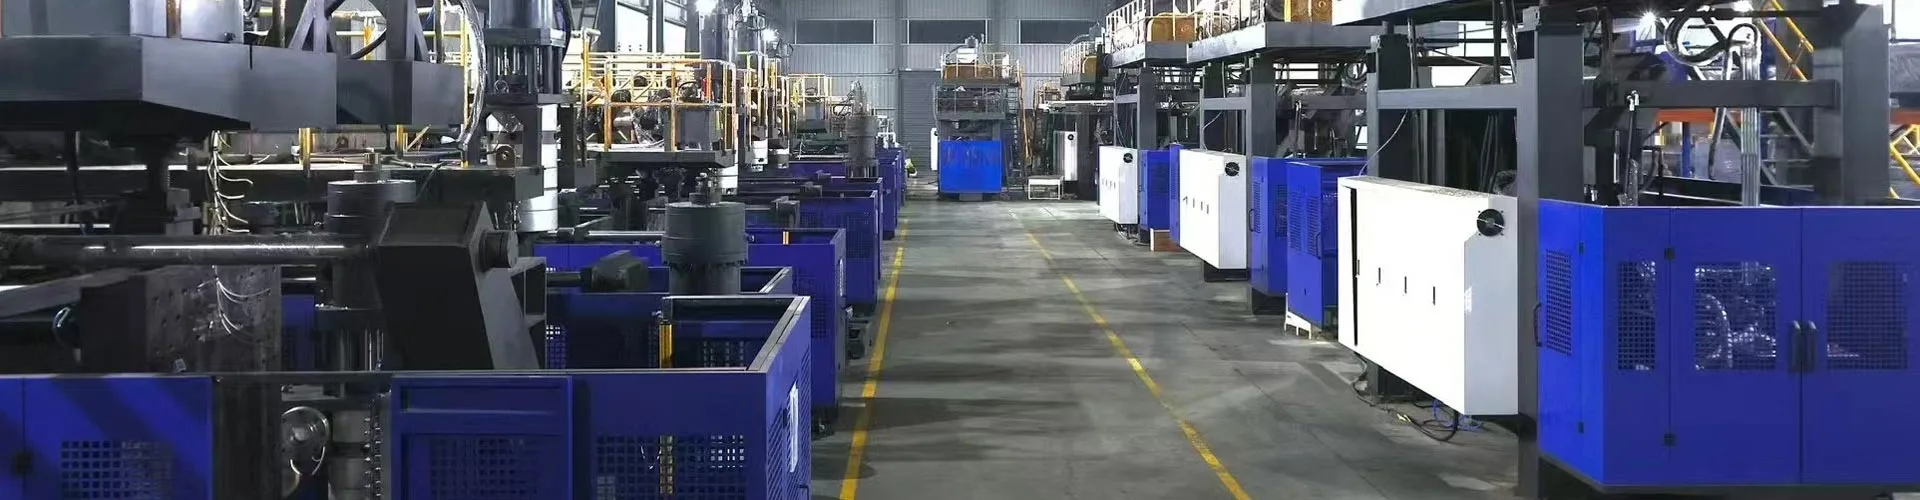
ப்ளோ மோல்டிங் இயந்திரத்தின் முக்கிய பகுதிகள் உணவு மற்றும் வெளியேற்ற அமைப்பு, டை ஹெட், மோல்ட் மற்றும் கிளாம்ப், ப்ளோயிங் சிஸ்டம், கூலிங் சர்க்யூட்கள், டிரைவ்கள் மற்றும் கன்ட்ரோல்கள் மற்றும் பகுதி அகற்றும் உபகரணங்கள். அவற்றின் ஏற்பாடு மோல்டிங் செயல்முறை மற்றும் இயந்திர உள்ளமைவைப் பொறுத்தது. எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கிற்கு, மாற்றீட்டைக் கருத்தில் கொள்வதற்கு முன், ஒவ்வொரு கூறுகளையும் அதன் செயல்பாடு மற்றும் அசெம்பிளி மூலம் அடையாளம் காணவும்.
ஒரு கூறுகளை அடையாளம் காண, அதன் அசெம்பிளியைக் கண்டறிந்து, அதன் செயல்பாட்டை உறுதிப்படுத்தவும் மற்றும் தொடர்புடைய தொழில்நுட்ப தகவலை சேகரிக்கவும். ஒரே கணினியில் இரண்டு மாற்று பாகங்கள் வேலை செய்யுமா என்பதை ஒரு புகைப்படம் அல்லது பழக்கமான பெயர் அரிதாகவே நிறுவுகிறது.
நான்கு வேறுபாடுகள் விலையுயர்ந்த கலவையைத் தடுக்கின்றன
- டை ஹெட் பிளாஸ்டிக் குழாயை உருவாக்குகிறது; அடி அச்சு கொள்கலனின் வெளிப்புறத்தை உருவாக்குகிறது.
- ஒரு டை முள் அல்லது மாண்ட்ரல் உருகும் பாதையை வடிவமைக்கிறது. ஒரு ஊதுகுழல் காற்றை வழங்குகிறது மற்றும் கழுத்து தொடர்பான செயல்பாடுகளைச் செய்யலாம்.
- ஒரு கட்டுப்படுத்தி கட்டளை, ஒரு ஆக்சுவேட்டர் நிலை மற்றும் அளவிடப்பட்ட பாட்டில் சுவர் ஆகியவை வெவ்வேறு சான்றுகள்.
- ஒரு கூறு பெயரைப் பொருத்துவது மாற்று-பகுதி அடையாளத்தின் ஆரம்பம் மட்டுமே.
அதன் பாகங்களை பெயரிடுவதற்கு முன் இயந்திர வகையை அடையாளம் காணவும்
இயந்திரத்தின் அடையாளம் மற்றும் தொழில்நுட்ப ஆவணங்களிலிருந்து செயல்முறையை உறுதிப்படுத்தவும். எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங், இன்ஜெக்ஷன் ப்ளோ மோல்டிங் மற்றும் ஸ்ட்ரெச் ப்ளோ மோல்டிங் ஆகியவை வெவ்வேறு கருவி ஏற்பாடுகள் மூலம் வெற்று தயாரிப்புகளை உருவாக்குகின்றன. மூன்றையும் இணைக்கும் ஒரு கூறு பட்டியல், நிறுவப்பட்ட இயந்திரம் பயன்படுத்தாத வன்பொருளைத் தேடும் வாங்குபவருக்கு அனுப்பலாம்.
எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் அல்லது ஈபிஎம் இல், ஒரு எக்ஸ்ட்ரூடர் ஒரு டை ஹெட்க்கு உருகிய பாலிமரை வழங்குகிறது. தலையானது பாரிஸன் எனப்படும் வெற்றுக் குழாயை உருவாக்குகிறது, அதை அச்சு கைப்பற்றி உயர்த்துகிறது. கிங்கிள்ஸ்ஊதி மோல்டிங் இயந்திர வழிகாட்டிசெயல்முறை வகைகளை விளக்குகிறது மற்றும் எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கை அதன் கருவி மையமாக அடையாளப்படுத்துகிறது.
அதற்குப் பதிலாக ஒரு ஊசி ஊதுபவை மோல்டிங் இயந்திரம், அதை ஊதும் நிலைக்கு மாற்றும் முன், ஒரு மையக் கம்பியைச் சுற்றி ஒரு முன்வடிவத்தை உருவாக்குகிறது. ஒரு PET ஸ்ட்ரெச்-ப்ளோ சிஸ்டம் ஒரு ப்ரீஃபார்ம் மற்றும் ஸ்ட்ரெச்சிங் செயல்பாட்டைப் பயன்படுத்துகிறது. கருவிகளை அடையாளம் காணும் போது அந்த வேறுபாடுகள் முக்கியம்: ஒரு IBM கோர்-ராட் அசெம்பிளி மற்றும் ஒரு PET ஸ்ட்ரெச் ராட் ஆகியவை பொதுவான EBM உதிரி பாகங்கள் பட்டியலில் தோன்றக்கூடாது.
அசெம்பிளிகள், பாகங்கள் மற்றும் செயல்முறைப் பொருட்களை தனித்தனியாக வைத்திருங்கள்
"ப்ளோ மோல்டிங் பாகங்கள்" என்பது இயந்திர கூறுகள் அல்லது செயல்முறையால் செய்யப்பட்ட பிளாஸ்டிக் பொருட்கள் என்று பொருள்படும். எந்த பொருள் பொருந்தும் என்பதைக் குறிப்பிடவும். பாரிஸன் என்பது பிளாஸ்டிக் பதப்படுத்தப்படுகிறது, மாற்றக்கூடிய இயந்திர பாகம் அல்ல. ஒரு குழி என்பது அச்சின் ஒரு அம்சமாகும். டை ஹெட் என்பது அதன் சொந்த அடையாளங்களுடன் பல கூறுகளைக் கொண்ட ஒரு சட்டசபை ஆகும்.
உதவி கோரும்போது சட்டசபை படிநிலையைப் பயன்படுத்தவும்: இயந்திரம், அமைப்பு, அசெம்பிளி, பின்னர் தனிப்பட்ட பகுதி. எடுத்துக்காட்டாக, "எக்ஸ்ட்ரூஷன் ஹெட், டூலிங் அசெம்பிளி, மாண்ட்ரல்" என்பது "ஹெட் பின்" என்பதை விட மிகவும் பயனுள்ளதாக இருக்கும். வரைபடக் குறிப்பு அல்லது அசல் பகுதி எண் கிடைக்கும் போதெல்லாம் சேர்க்கவும். இது உள்ளூர் புனைப்பெயரை நம்பாமல் சப்ளையருக்கு ஒரு தொடக்க புள்ளியை வழங்குகிறது.
| கூறு குழு | செயல்பாடு | பயனுள்ள அடையாளச் சான்று |
|---|---|---|
| உணவு மற்றும் வெளியேற்றம் | பிசின் வழங்கவும், அனுப்பவும், உருக்கவும் மற்றும் கலக்கவும் | எக்ஸ்ட்ரூடர் வரைதல், திருகு/பீப்பாய் விவரக்குறிப்பு, மோட்டார் தட்டு |
| டை ஹெட் மற்றும் பாரிசன் கருவி | உருகலை விநியோகிக்கவும் மற்றும் குழாயை உருவாக்கவும் | தலை மாதிரி, கருவி வரைதல், சட்டசபை திருத்தம் |
| பாரிசன் கட்டுப்பாடு | கருவி திறப்புக்கு கட்டளை மாற்றங்கள் | கன்ட்ரோலர் பதிப்பு, ஆக்சுவேட்டர் மற்றும் பின்னூட்ட அடையாளம் |
| அச்சு மற்றும் கிளம்ப | பாரிசனைப் பிடிக்கவும், கருவியைப் பிடித்து வெளிப்புற வடிவத்தை வரையறுக்கவும் | மோல்ட் ஐடி, இடைமுகம் வரைதல், கிளாம்ப் அசெம்பிளி குறிப்பு |
| ஊதுதல் மற்றும் குளிர்வித்தல் | பாரிசனை உயர்த்தி வெப்பத்தை அகற்றவும் | ப்ளோ-டூல் வரைதல், ஏர் சர்க்யூட் மற்றும் கூலிங்-சர்க்யூட் வரைபடம் |
| இயக்கவும் மற்றும் கட்டுப்படுத்தவும் | சக்தி, வரிசை மற்றும் மானிட்டர் செயல்பாடுகள் | திட்டங்கள், சாதன தட்டுகள், மென்பொருள் மற்றும் அளவுரு பதிப்புகள் |
| வெளியே எடுத்து முடித்தல் | அகற்றி, சேர்க்கப்பட்டுள்ள இடத்தில், தயாரிப்பை முடிக்கவும் | கிரிப்பர்/ஃபிக்சர் வரைதல் மற்றும் அங்கீகரிக்கப்பட்ட வரி கட்டமைப்பு |
பிசினை ஊட்டி உருகவும்: ஹாப்பர், ஸ்க்ரூ, பீப்பாய் மற்றும் டிரைவ்
ஊட்ட பாதை திருகு முன் தொடங்குகிறது
ஹாப்பர் எக்ஸ்ட்ரூடர் ஃபீட் பிரிவுக்கு பொருட்களை வழங்குகிறது. ஒரு திட்டத்தில் லோடர்கள், பிளெண்டர்கள், டோசிங் கருவிகள் அல்லது ஒரு ரீகிரைண்ட் ரிட்டர்ன் ஆகியவை அடங்கும். தனித்தனி இடைமுகங்களைக் கொண்ட அடையாளம் காணக்கூடிய உபகரணங்களாகக் கருதுங்கள். இயந்திர விநியோகத்தில் தானாக கடத்துதல், உலர்த்துதல் அல்லது கலத்தல் ஆகியவை அடங்கும் என்பதை ஹாப்பர் இருப்பு நிரூபிக்கவில்லை.
வெளியீடு ஒழுங்கற்றதாக இருக்கும் போது, திருகு மீது குற்றம் சாட்டுவதற்கு முன் பிசின் தரம், நிறைய, கலவை மற்றும் உணவு நடத்தை ஆகியவற்றை பதிவு செய்யவும். பொருள் விநியோகத்தில் ஒரு தடை அல்லது குறுக்கீடு தலையை அடைவதை பாதிக்கலாம். பராமரிப்புக் குழுவிற்கு உண்மையான ஓட்டத்துடன் தொடர்புடைய அவதானிப்புகள் தேவை, ஒரு பெரிய எக்ஸ்ட்ரூடருக்கான கோரிக்கை அல்ல.
திருகு, பீப்பாய் மற்றும் வெப்பநிலை அமைப்பு வெவ்வேறு வேலைகளைச் செய்கின்றன
சுழலும் திருகு பீப்பாயின் உள்ளே பிசினை வெளிப்படுத்துகிறது மற்றும் வேலை செய்கிறது. வெப்ப மண்டலங்கள் வெப்பநிலை கட்டுப்பாட்டின் கீழ் வெப்பத்தை சேர்க்கின்றன, அதே நேரத்தில் செயல்முறை இயந்திர வேலை மூலம் வெப்பத்தை உருவாக்குகிறது. வெப்பநிலை உணரிகள் அவற்றின் நிறுவப்பட்ட இடங்களில் கருத்துக்களை வழங்குகின்றன. காட்டப்படும் பீப்பாய்-மண்டல வெப்பநிலை, பாயும் உருகலின் ஒவ்வொரு பகுதியின் நேரடி அளவீடு அல்ல.
ஹீட்டர் மற்றும் சென்சார் அடையாளங்களை தனித்தனியாக வைத்திருங்கள். குறைந்த வெப்பநிலை அலாரமானது மின்சுற்று, ஹீட்டர், பின்னூட்ட சாதனம், வயரிங் அல்லது கட்டுப்பாட்டு அமைப்பு ஆகியவற்றை உள்ளடக்கியிருக்கும். தவறை உறுதிப்படுத்தாமல் ஒரு ஹீட்டரை மாற்றுவது அசல் சிக்கலை தீர்க்காமல் விட்டுவிடும். உலகளாவிய எதிர்ப்பு அல்லது வெப்பநிலை வரம்பை விட உண்மையான வயரிங் வரைபடம் மற்றும் தகுதியான மின் கண்டறிதலைப் பயன்படுத்தவும்.
இயக்கி சக்தி மதிப்பீட்டை விட அதிகமாக பொருந்த வேண்டும்
மோட்டார், கியர்பாக்ஸ் மற்றும் இணைப்பு ஆகியவை திருகுக்கு இயக்கத்தை கடத்துகின்றன. அவற்றின் இயந்திர இணைப்புகள் மற்றும் இயக்கத் தேவைகள் நிறுவப்பட்ட சட்டசபைக்கு சொந்தமானது. அதே மதிப்பிடப்பட்ட சக்தி கொண்ட மோட்டார் தானாகவே பொருத்தமான மாற்றாக இருக்காது, அதே பெயரளவு விட்டம் கொண்ட ஒரு திருகு வெவ்வேறு வடிவியல் அல்லது இணைப்பு விவரங்களைக் கொண்டிருக்கலாம்.
ஒரு திருகு அல்லது பீப்பாய் விசாரணைக்கு, அசல் வரைதல், இயந்திர வரிசை எண் மற்றும் பொருள் பயன்பாடு ஆகியவற்றை வழங்கவும். டிரைவ் விசாரணைக்கு, முழுமையான மோட்டார் மற்றும் கியர்பாக்ஸ் தகடுகள் மற்றும் தொடர்புடைய அசெம்பிளி குறிப்பு ஆகியவற்றைச் சேர்க்கவும். பாதுகாப்பான நிலையில் இருந்து எடுக்கப்பட்ட புகைப்படங்களில் அசல் நோக்குநிலை மற்றும் இணைப்புத் தகவலைப் பாதுகாக்கவும். இந்த பதிவுகள் தோல்வியுற்ற உருப்படியை அதைச் சுற்றியுள்ள பெரிய கூட்டத்திலிருந்து வேறுபடுத்த உதவுகின்றன.
பாரிசனை உருவாக்குங்கள்: டை ஹெட், டை டூலிங் மற்றும் சுவர் தடிமன் கட்டுப்பாடு
டை ஹெட் எக்ஸ்ட்ரூடரிலிருந்து உருகுவதைப் பெற்று அதை அவுட்லெட் கருவியை நோக்கி விநியோகம் செய்கிறது. டை மற்றும் மாண்ட்ரல், சில நேரங்களில் டை பின் அல்லது கோர் டூலிங் என விவரிக்கப்படுகிறது, குழாயை உருவாக்கும் வருடாந்திர பாதையை வரையறுக்கிறது. தலை வடிவமைப்பின் அடிப்படையில் சொற்கள் மாறுபடும், எனவே பெயரிடப்பட்ட கூறு எப்போதும் வரைபடத்துடன் இணைக்கப்பட வேண்டும்.
அடி அச்சு வேறு வேலை செய்கிறது. இது சூடான பாரிசனைச் சுற்றி மூடுகிறது மற்றும் காற்று குழிக்கு எதிராக பிளாஸ்டிக்கை விரிவுபடுத்துவதால் கொள்கலனின் வெளிப்புறத்தை வரையறுக்கிறது. "புதிய மோல்ட் ஹெட்" என்று ஆர்டர் செய்வது, எக்ஸ்ட்ரூஷன் ஹெட், அவுட்லெட் டூலிங் அல்லது ப்ளோ மோல்ட் தொடர்பான பிரச்சனையா என்பதை அடையாளம் காணாமல், தவிர்க்கக்கூடிய தெளிவின்மையை உருவாக்குகிறது.
தொடர்ச்சியான மற்றும் குவிக்கும் தலைகள் வெவ்வேறு பொருள் பாதைகளைக் கொண்டுள்ளன
தொடர்ச்சியான-வெளியேற்றும் ஏற்பாடு, தொடர்ந்து உருகும் விநியோகத்திலிருந்து பாரிசனை உருவாக்குகிறது. ஒரு குவிப்பான் தலையானது உருகிய அளவை சேமித்து சுழற்சியின் போது வெளியேற்றுகிறது. கூடுதல் சேமிப்பு மற்றும் டிஸ்சார்ஜ் செயல்பாடுகள் ஹெட் அசெம்பிளி மற்றும் அதன் கட்டுப்பாடுகளை மாற்றுகிறது. ஒரு உருகும் குவிப்பான் ஒரு ஹைட்ராலிக் குவிப்பானிலிருந்து வேறுபட்டது, இது ஒரு திரவ-சக்தி சுற்றுகளில் ஆற்றலைச் சேமிக்கிறது.
முத்திரைகள், கருவிகள், ஹீட்டர்கள் அல்லது ஆக்சுவேட்டர்களை ஒப்பிடும் முன் தலையின் கட்டமைப்பை அடையாளம் காணவும். கடையின் விட்டத்தை மட்டும் பொருத்துவது, சுற்றியுள்ள அசெம்பிளி, இயக்கம் அல்லது கட்டுப்பாட்டு இடைமுகம் இணக்கமானது என்பதை நிறுவ முடியாது.
கட்டுப்படுத்தி என்பது சுவர்-தடிமன் கட்டுப்பாட்டின் ஒரு பகுதி மட்டுமே
ஒரு பாரிசன்-கட்டுப்பாட்டு அமைப்பு ஒரு கட்டுப்படுத்தி, இயக்கி மற்றும் பின்னூட்ட ஏற்பாட்டின் மூலம் திட்டமிடப்பட்ட சுயவிவரத்தை கருவி இயக்கத்துடன் இணைக்கிறது. மூக்கின்ஊதி மோல்டிங் கூறு கண்ணோட்டம்கட்டுப்படுத்திகள், ஆக்சுவேட்டர்கள் மற்றும் சர்வோ கூறுகளை அதன் தீர்வுகளின் தனி கூறுகளாக விவரிக்கிறது. இந்த கூறு குடும்பங்கள் கட்டுப்பாடு மற்றும் இயக்க அமைப்பில் வெவ்வேறு வேலைகளைக் கொண்டுள்ளன.
நடைமுறை உட்குறிப்பு எளிமையானது: ஆக்சுவேட்டர், பின்னூட்டம் மற்றும் இயந்திர இடைமுகம் ஆகியவற்றிலிருந்து ஒரு மாற்றுத் திரை அல்லது கட்டுப்படுத்தியைத் தேர்ந்தெடுக்க முடியாது. மூக்கின் மேலோட்டம் கூறு குடும்பங்களை விவரிக்கிறது; ஒரு குறிப்பிட்ட கிங்கிள் இயந்திரத்தில் எந்த சாதனம் நிறுவப்பட்டுள்ளது என்பதை இது அடையாளம் காணவில்லை.
கருவியின் நிலை மற்றும் இறுதி சுவர் தடிமன் தனித்தனியாக இருக்க வேண்டும். பாட்டில் சுவர் இன்னும் பொருள் நடத்தை, பகுதி வடிவியல் மற்றும் செயல்முறை நிலைமைகளை சார்ந்துள்ளது. காட்டப்படும் சுயவிவரத்தை சுவர் அளவீட்டு அறிக்கையாகக் கருதுவதற்குப் பதிலாக வடிவமைக்கப்பட்ட பகுதியைச் சரிபார்க்கவும். திபாரிசன் நிரலாக்க வழிகாட்டிஅளவிடப்பட்ட தயாரிப்பு இருப்பிடங்களுடன் சுயவிவர மாற்றங்களை இணைக்கிறது.
பகுதியை வடிவமைத்து விடுங்கள்: அச்சு, கிளாம்ப், ப்ளோ சிஸ்டம் மற்றும் டேக்-அவுட்
அடி அச்சு மற்றும் கிளாம்பிங் அலகு தனித்தனியாக அடையாளம் காணப்பட வேண்டும். அச்சு என்பது தயாரிப்பு சார்ந்த கருவியாகும். கிளாம்பிங் அசெம்பிளி அந்த கருவியை ஆதரிக்கிறது மற்றும் நகர்த்துகிறது மற்றும் தேவையான கட்டங்களில் அதை மூடுகிறது. தட்டுகள், வழிகாட்டிகள், சிலிண்டர்கள் மற்றும் எந்த வண்டி பொறிமுறையும் இயந்திர கட்டமைப்பிற்கு சொந்தமானது, அச்சு வாங்குவதற்கு தானாகவே அல்ல.
மாற்று விசாரணைகளுக்கு, ஒரு குழி புகைப்படம் தயாரிப்பை அடையாளம் காணக்கூடும், ஆனால் பெருகிவரும் இடைமுகத்தைப் பற்றி சிறிதளவு வெளிப்படுத்துகிறது. கருவி ஐடி மற்றும் தொடர்புடைய இயந்திரம் அல்லது அச்சு வரைதல் ஆகியவற்றைச் சேர்க்கவும். திஎக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் அச்சு வடிவமைப்பு வழிகாட்டிகுழி, பிஞ்ச்-ஆஃப், கூலிங், ப்ளோயிங் இன்டர்ஃபேஸ் மற்றும் அகற்றும் முறை ஏன் ஒன்றாக வேலை செய்ய வேண்டும் என்பதை விளக்குகிறது.
ஒரு ஊதுகுழல் ஒரு இறக்கும் முள் அல்ல
டை முள் அல்லது மாண்ட்ரல் உருகும் கருவியைச் சேர்ந்தது. ஒரு ப்ளோ முள் காற்று விநியோகம் மற்றும் சில கட்டமைப்புகளில், கழுத்தை உருவாக்கும் அல்லது அளவுத்திருத்த ஏற்பாட்டிற்கு சொந்தமானது. இரண்டுமே கடைத் தளத்தில் "முள்" என்று அழைக்கப்படலாம், ஆனால் அவை வெவ்வேறு வேலைகளைச் செய்கின்றன மற்றும் வெவ்வேறு இடைமுகங்களைக் கொண்டுள்ளன.
சில தயாரிப்புகள் கீழே ஊதுதல் உட்பட வேறுபட்ட ஊதுதல் ஏற்பாட்டைப் பயன்படுத்துகின்றன. பாட்டில் வால்யூமிலிருந்து மட்டும் ஒரு ப்ளோ பின்னை ஆர்டர் செய்ய வேண்டாம். தயாரிப்பு பூச்சு, கருவி வடிவியல், மவுண்டிங், இயக்கம் மற்றும் காற்று இணைப்பு ஆகியவை அங்கீகரிக்கப்பட்ட வடிவமைப்புடன் பொருந்த வேண்டும். ஒரு முள் அல்லது ஊதுகுழலின் சரியான செயல்பாடுகள் அந்த வடிவமைப்பைப் பொறுத்தது.
பகுதி அகற்றுதல் அச்சு திறப்பதற்கு அப்பால் நீண்டுள்ளது
அகற்றும் அமைப்பு ஏற்றுக்கொள்ள முடியாத சேதம் அல்லது குறுக்கீடு இல்லாமல் உருவாக்கப்பட்ட தயாரிப்பு வெளியே எடுக்க வேண்டும். திட்டத்தைப் பொறுத்து, அகற்றுதல் ஒரு கிரிப்பர், ஒரு ரோபோ, மற்றொரு கையாளுதல் பொறிமுறை அல்லது வரையறுக்கப்பட்ட கையேடு செயல்பாட்டை உள்ளடக்கியிருக்கலாம். ஃபிளாஷ் அகற்றுதல், கைப்பிடி குத்துதல், கசிவு சோதனை மற்றும் அனுப்புதல் ஆகியவை தனி சாதனங்களாக இருக்கலாம்.
ஒரு பகுதி தவறாக அடுத்த இயந்திரத்தை அடையும் போது அந்த எல்லை முக்கியமானது. அச்சு திறந்த பிறகு ஒரு குறி அல்லது சிதைவு ஏற்படலாம். இது முதலில் எங்கு தோன்றுகிறது, எந்த நிலையம் அல்லது குழி அதை உருவாக்கியது மற்றும் கையாளுவதற்கு முன்பு அது இருந்ததா என்பதை பதிவு செய்யவும். டிரிம் செய்து அனுப்பிய பிறகு மட்டுமே பரிசோதிக்கப்பட்ட குறைபாட்டிலிருந்து அச்சு தேய்மானத்தை கண்டறிய வேண்டாம்.
மாற்று விரல்கள், சாதனங்கள் அல்லது சென்சார்களைக் கோருவதற்கு முன், ஆர்டர் செய்யப்பட்ட டேக்-அவுட் மற்றும் முடித்தல் நோக்கத்தை உறுதிப்படுத்தவும். திதானியங்கி இயந்திரம் மற்றும் முழுமையான வரி வழிகாட்டிஇயந்திர செயல்பாடுகளை கீழ்நிலை விநியோகத்திலிருந்து பிரிக்கிறது. தன்னியக்கமானது "தானியங்கி" என்ற வார்த்தையிலிருந்து ஊகிக்கப்படாமல், உண்மையான உள்ளமைவின் மூலம் அடையாளம் காணப்பட வேண்டும்.
சுழற்சியை ஆதரிக்கவும்: ஹைட்ராலிக்ஸ், கூலிங், சென்சார்கள் மற்றும் கட்டுப்பாடுகள்
சக்தி மற்றும் திரவ சுற்றுகள்
ஒரு ஹைட்ராலிக் இயந்திரத்தில், மோட்டார் மற்றும் பம்ப் ஹைட்ராலிக் சக்தியை வழங்குகின்றன. வால்வுகள் ஓட்டத்தை நேரடியாக அல்லது ஒழுங்குபடுத்துகின்றன, மேலும் ஆக்சுவேட்டர்கள் இயக்கத்தை உருவாக்குகின்றன. ஒரு சர்வோ-உந்துதல் எண்ணெய் பம்ப் ஒரு ஹைட்ராலிக் அமைப்பின் ஒரு பகுதியாக உள்ளது. இதை மின்சார மோட்டார் என்று அழைப்பது முழு இயந்திரத்தையும் முழுவதுமாக மின்சாரமாக மாற்றாது.
காற்று அமைப்பு குறிப்பிட்ட நியூமேடிக் மற்றும் வீசும் செயல்பாடுகளை ஆதரிக்கிறது. ரெகுலேட்டர்கள், வால்வுகள், வடிகட்டிகள், குழாய்கள் மற்றும் ஊதும் கருவி ஆகியவை வெவ்வேறு பாத்திரங்களைக் கொண்டுள்ளன. சரியானதாகத் தோன்றும் இணைப்பு அதன் சுற்றுத் தேவைகளைப் பொருத்த வேண்டும். ஹைட்ராலிக் மற்றும் நியூமேடிக் கூறுகளை ஸ்கேமடிக் மற்றும் முழுமையான சாதனக் குறியீட்டிலிருந்து அடையாளம் காணவும், உடல் அளவு அல்லது போர்ட் தோற்றம் மட்டுமல்ல.
குளிரூட்டலில் பல தனித்தனி சுமைகள் உள்ளன
அச்சுக்கு வெப்ப நீக்கம் தேவை, மேலும் இயந்திரம் ஹைட்ராலிக் எண்ணெய் அல்லது பிற குறிப்பிட்ட சுற்றுகள் போன்ற கூடுதல் குளிரூட்டும் சுமைகளைக் கொண்டிருக்கலாம். ஒரு குளிர்விப்பான், கோபுரம் அல்லது ஆலை நீர் அமைப்பு இயந்திர விநியோகத்திற்கு வெளியே உட்கார முடியும். காணாமல் போன ஆலை உபகரணங்களை காணாமல் போன இயந்திரக் கூறுகளாகக் கருதுவதற்கு முன் பொறுப்பு எல்லையை வரையவும்.
பிரதான நீர் விநியோகத்தில் ஒரு சாதாரண வாசிப்பு ஒவ்வொரு அச்சு கிளையிலும் போதுமான சுழற்சி இருப்பதை நிரூபிக்கவில்லை. ஒரு வரி-அகலமான அனுமானத்தை விட, சுற்று அடையாளம் மற்றும் உண்மையான இயக்க அவதானிப்புகள் மிகவும் பயனுள்ளதாக இருக்கும். திபயன்பாட்டு தேவைகள் வழிகாட்டிஇயந்திரம், அச்சு மற்றும் துணை தேவைகளை எவ்வாறு தனித்தனியாக வைத்திருப்பது என்பதை விளக்குகிறது.
HMI, PLC மற்றும் பின்னூட்டச் சாதனங்கள் ஒன்றுக்கொன்று மாற்ற முடியாது
HMI என்பது ஆபரேட்டர் இடைமுகம். PLC இயந்திரத்தின் கட்டுப்பாட்டு தர்க்கத்தை செயல்படுத்துகிறது, அதே நேரத்தில் புல சாதனங்கள் சமிக்ஞைகளை வழங்குகின்றன மற்றும் கட்டளைகளை செயல்படுத்துகின்றன. HMI இல் ஒரு செய்தி அறிக்கையிடப்பட்ட நிலையை அடையாளம் காட்டுகிறது; அது தானாகவே, திரை பழுதடைந்துள்ளது அல்லது காட்டப்பட்ட சாதனம் தோல்வியடைந்தது என்பதை நிறுவாது.
எதையும் அழிக்க அல்லது மாற்றும் முன் எச்சரிக்கை, சுழற்சி படி மற்றும் தொடர்புடைய அவதானிப்புகளைப் பாதுகாக்கவும். பயன்படுத்தவும்HMI அமைப்புகள் மற்றும் அலாரங்கள் வழிகாட்டிஅந்த பதிவை ஒழுங்கமைக்க. கன்ட்ரோலர், டிரைவ் அல்லது பின்னூட்ட மாற்றங்களுக்கு சரியான நிரல், அளவுருக்கள் மற்றும் அளவுத்திருத்தம் தேவைப்படலாம்.
பாதுகாப்பு தொடர்பான சாதனங்களுக்கு அவற்றின் குறிப்பிட்ட மாற்றீடு மற்றும் சரிபார்ப்பு செயல்முறை தேவைப்படுகிறது. அமெரிக்காவில்,OSHA இன் அபாயகரமான ஆற்றல் வழிகாட்டுதல்எதிர்பாராத ஆற்றல் அல்லது சேமிக்கப்பட்ட ஆற்றலின் சேவை அபாயங்களைக் குறிக்கிறது. அங்கீகரிக்கப்பட்ட பணியாளர்கள் மூலம் தளத்தின் இயந்திரம் சார்ந்த நடைமுறையைப் பின்பற்றவும். HMI நிறுத்தமோ அல்லது பொதுவான பாகங்கள் வழிகாட்டியோ பாதுகாப்பான அணுகலை நிறுவவில்லை.
கிங்கிள் தொடர்ச்சியான மற்றும் குவிக்கும் இயந்திரங்களில் பாகங்கள் எவ்வாறு வேறுபடுகின்றன என்பதைப் பார்க்கவும்
உண்மையான இயங்குதள எடுத்துக்காட்டுகள் கூறு வரைபடத்தை மிகவும் பயனுள்ளதாக்குகின்றன. கிங்கிள்ஸ்KGB5L தயாரிப்பு பக்கம்ஒரு ஒற்றை-நிலைய தொடர்ச்சியான இயந்திரத்தை ஒரு மொழிபெயர்ப்பு அச்சு-மாற்றும் பொறிமுறையுடன் விவரிக்கிறது. அதன் அட்டவணையில் 60 மிமீ திருகு பட்டியலிடப்பட்டுள்ளது மற்றும் மிட்சுபிஷி பிஎல்சி அம்ச விளக்கத்தில் பெயரிடப்பட்டுள்ளது.

திKGB100B 120L பக்கம்அதற்கு பதிலாக ஒரு குவிப்பான்-தலை தளத்தை விவரிக்கிறது. இது 100 மிமீ திருகு பட்டியலிடுகிறது மற்றும் ஹைட்ராலிக் சர்வோ செயல்பாடு, நேரடி அழுத்தம் அச்சு பூட்டுதல் மற்றும் சுவர் தடிமன் கட்டுப்பாடு ஆகியவற்றை விவரிக்கிறது. அதன் சேமிப்பு மற்றும் வெளியேற்ற ஏற்பாடு, கூறு விவாதத்திற்கு வேறுபட்ட கட்டமைப்பை அளிக்கிறது.

| பொருள் | KGB5L | KGB100B | என்ன வேறுபாடு மாறுகிறது |
|---|---|---|---|
| வெளியிடப்பட்ட கட்டிடக்கலை | ஒற்றை-நிலையம் தொடர்ச்சியான வெளியேற்றம் | திரட்டி-தலை வெளியேற்றம் | தலைமை சட்டசபை மற்றும் சுழற்சி உறவுகள் |
| வெளியிடப்பட்ட திருகு விட்டம் | 60 மி.மீ | 100 மி.மீ | வெவ்வேறு எக்ஸ்ட்ரூடர் குறிப்புகள்; விட்டம் ஒரு முழுமையான பகுதி விவரக்குறிப்பு அல்ல |
| அச்சு ஏற்பாடு வெளியிடப்பட்டது | மொழிபெயர்ப்பு அச்சு மாற்றுதல் | பக்கத்தில் விவரிக்கப்பட்டுள்ள நிலையான திறப்பு/மூடுதல் ஏற்பாடு | சரியான கிளாம்ப் மற்றும் இயக்க சட்டசபையை அடையாளம் காணவும் |
| மாற்று அடையாளம் | இந்த இயந்திரத்தின் உள்ளமைக்கப்பட்ட ஆவணங்களைப் பயன்படுத்தவும் | இந்த இயந்திரத்தின் உள்ளமைக்கப்பட்ட ஆவணங்களைப் பயன்படுத்தவும் | பகிரப்பட்ட கூறு பெயரில் இருந்து பரிமாற்றம் எதுவும் பின்பற்றப்படாது |
ஆதாரங்கள்: இணைக்கப்பட்ட இரண்டு கிங்கிள் தயாரிப்பு பக்கங்கள். உள்ளமைவு விளக்கங்கள் மற்றும் திருகு விட்டம் ஆகியவை பட்டியல் தகவலாகும், வாடிக்கையாளரின் நிறுவப்பட்ட இயந்திரத்திலிருந்து அளவீடுகள் அல்ல.
"ஒரு கிங்கிள் ஸ்க்ரூ", "ஒரு ஹைட்ராலிக் வால்வு" அல்லது "ஒரு சுவர் கட்டுப்படுத்தி" ஏன் ஒரு ஆர்டர் விளக்கம் மிகவும் விரிவானது என்பதை இந்த எடுத்துக்காட்டுகள் காட்டுகின்றன. ஒரு இயந்திரக் குடும்பத்தில் கூட, வரிசை எண், அங்கீகரிக்கப்பட்ட மாற்றங்கள் மற்றும் தற்போதைய அசெம்பிளி திருத்தம் முக்கியம். தயாரிப்பு-பக்கத் தரவு தளத்தைக் கண்டறிய முடியும், ஆனால் அது கட்டமைக்கப்பட்ட பொருட்களின் மசோதாவை மாற்ற முடியாது.
வாங்குவதற்கு, மூன்று பதிவுகளைப் பிரிக்கவும்: பட்டியல் என்ன விவரிக்கிறது, ஆர்டரில் என்ன சேர்க்கப்பட்டுள்ளது மற்றும் இப்போது நிறுவப்பட்டவை. பிந்தைய மாற்றம் ஒரு இயக்கி, சென்சார் அல்லது கருவியை மாற்றியிருக்கலாம். மாற்றீட்டைத் தேர்ந்தெடுப்பதற்கு முன் அந்தப் பதிவுகளை ஒத்திசைக்கவும், குறிப்பாக பழைய கூறு அசல் வரைபடத்துடன் பொருந்தாதபோது.
ஒரு சேவை விசாரணையின் போது, ஒரு மேலோட்டப் புகைப்படத்தில் பாதிக்கப்பட்ட துணை அமைப்பைக் குறிக்கவும் மற்றும் படிக்கக்கூடிய கூறு லேபிளைத் தனியாக இணைக்கவும். இரண்டு படங்களையும் இயந்திர வரிசை எண்ணுடன் இணைக்கவும். நிறுவல் சூழல் இல்லாத க்ளோஸ்-அப், உருப்படி எக்ஸ்ட்ரூஷன் டிரைவ், ஹைட்ராலிக் தொகுப்பு அல்லது துணைக்கு சொந்தமானதா என்பதை மறைக்க முடியும்.
ஆர்டர் செய்வதற்கு முன் சரியான மாற்றீட்டைக் கண்டறியவும்
கவனிக்கப்பட்ட சிக்கல் மற்றும் பகுதி அடையாளத்துடன் தொடங்குங்கள், ஒரு கூறு தோல்வியடைந்தது என்ற முடிவுக்கு அல்ல. சீரற்ற சுவர்கள், மெதுவான இயக்கம் அல்லது வெப்பநிலை எச்சரிக்கை பல காரணங்களைக் கொண்டிருக்கலாம். மாற்றீட்டை வாங்குவதற்கு முன், நிபந்தனைகளைப் பதிவுசெய்து, அங்கீகரிக்கப்பட்ட கண்டறியும் செயல்முறையின் மூலம் பிழையை உறுதிப்படுத்தவும்.
திஊதி மோல்டிங் குறைபாடுகள் வழிகாட்டிதயாரிப்பு அறிகுறிகளை ஒழுங்கமைக்க பயனுள்ளதாக இருக்கும். சேவை இடைவெளிகளுக்கு, பயன்படுத்தவும்தடுப்பு பராமரிப்பு சரிபார்ப்பு பட்டியல்நிறுவப்பட்ட இயந்திரத்தின் கையேட்டுடன். ஒரு கூறு மேலோட்டமானது ஒவ்வொரு பிசின், கடமை சுழற்சி மற்றும் இயக்க சூழலுக்கும் ஒரு மாற்று வயதை பரிந்துரைக்கக்கூடாது.
| பதிவு | அடங்கும் | அது ஏன் முக்கியம் |
|---|---|---|
| இயந்திர அடையாளம் | மாதிரி, வரிசை எண் மற்றும் அடையாளம் காணும் தட்டு புகைப்படம் | உருவாக்கம் மற்றும் அதன் ஆவணங்களைக் கண்டறிகிறது |
| சட்டசபை அடையாளம் | அமைப்பு, சட்டசபை வரைதல், அசல் பகுதி எண் மற்றும் திருத்தம் | ஒத்த பொருட்களிலிருந்து ஒரு கூறுகளை வேறுபடுத்துகிறது |
| சாதன தகவல் | முழுமையான உற்பத்தியாளர் குறியீடு மற்றும் படிக்கக்கூடிய மதிப்பீடுகள் | ஒரு பகுதி குறியீடு உள்ளமைவு வேறுபாட்டை தவிர்க்கலாம் |
| இணைப்புகள் | தொடர்புடைய மவுண்டிங், தண்டு, திரவம், மின் அல்லது சமிக்ஞை இடைமுகங்கள் | காட்சி ஒற்றுமையை விட அதிகமாக உறுதிப்படுத்துகிறது |
| வரலாற்றை மாற்றவும் | அங்கீகரிக்கப்பட்ட மாற்றீடுகள், மாற்றங்கள் மற்றும் மென்பொருள் மாற்றங்கள் | தற்போதைய இயந்திரத்துடன் அசல் வரைபடத்தை ஒத்திசைக்கிறது |
| தவறு சான்று | அலாரம், சுழற்சி படி, அளவீடுகள், குறிக்கப்பட்ட மாதிரிகள் மற்றும் பாதுகாப்பான புகைப்படங்கள் | தோல்வியுற்ற பொருளிலிருந்து புகாரளிக்கப்பட்ட அறிகுறியைப் பிரிக்க உதவுகிறது |
குறுகிய, கட்டுப்படுத்தப்பட்ட அடையாள வரிசையைப் பயன்படுத்தவும்
- இயந்திரத்தின் வரைதல் அல்லது பாகங்கள் பட்டியலில் உருப்படியைக் கண்டறிந்து அதன் அசெம்பிளி குறிப்பை பதிவு செய்யவும்.
- பாதுகாப்பான, அனுமதிக்கப்பட்ட நிலையில் இருந்து முழுமையான லேபிள் மற்றும் சுற்றியுள்ள நிறுவலைப் பிடிக்கவும்.
- சப்ளையர் விவரக்குறிப்புடன் தொடர்புடைய இயந்திர, மின் மற்றும் திரவ இடைமுகங்களை பொருத்தவும்.
- ஆவண மாற்றீடுகள் அல்லது திருத்தங்கள் மற்றும் நிறுவலுக்கு முன் தேவையான தொழில்நுட்ப ஒப்புதலைப் பெறவும்.
- அங்கீகரிக்கப்பட்ட மாற்றீட்டிற்குப் பிறகு, உற்பத்தியை வெளியிடுவதற்கு முன், தேவையான அமைப்பு, கருத்து, பாதுகாப்பு செயல்பாடுகள் மற்றும் தயாரிப்பு முடிவு ஆகியவற்றைச் சரிபார்க்கவும்.
வெவ்வேறு கூறு வகுப்புகளுக்கு வெவ்வேறு சான்றுகள் தேவை. ஒரு ஹீட்டருக்கு அதன் குறிப்பிட்ட மின் மற்றும் நிறுவல் விவரங்கள் தேவை. ஒரு வால்வுக்கு சரியான சுற்று செயல்பாடு மற்றும் சாதன கட்டமைப்பு தேவைப்படுகிறது. ஒரு இயந்திர கருவிக்கு அதன் வரைதல் மற்றும் இடைமுகங்கள் தேவை. ஒரு கட்டுப்பாட்டு மாற்றீட்டிற்கு பதிப்பு மற்றும் அளவுரு சோதனைகள் தேவை. ஒரு புகைப்படம் இந்த பதிவுகளை ஆதரிக்க முடியும் ஆனால் மறைக்கப்பட்ட ஒவ்வொரு தேவையையும் நிறுவ முடியாது.
வழங்கப்பட்ட சரியான பொருள் மற்றும் அங்கீகரிக்கப்பட்ட மாற்றீட்டின் எழுத்துப்பூர்வ உறுதிப்படுத்தலைக் கோரவும். சேவைப் பதிவில் பழைய மற்றும் புதிய அடையாளங்களைப் பாதுகாக்கவும். "ப்ளோ மோல்டிங் மெஷினரிக்கு ஒரு உதிரி பாகம்" என்று மட்டும் கூறும் கொள்முதல் விளக்கத்தை விட, அடுத்த தோல்வியின் போது அந்த பதிவு மிகவும் பயனுள்ளதாக இருக்கும்.
படிக்க முடியாத லேபிளுக்கு கூடுதல் ஆதாரம் தேவை, யூகிக்கப்பட்ட பகுதி எண் அல்ல. அடையாளத்தைத் தீர்க்க வரைதல் நிலை, நிறுவல் புகைப்படங்கள் மற்றும் இயந்திரப் பதிவு ஆகியவற்றைப் பயன்படுத்தவும். அருகிலுள்ள கணினியிலிருந்து குறியீட்டை நகலெடுக்க வேண்டாம், ஏனெனில் அதன் கூறு ஒரே மாதிரியாகத் தெரிகிறது.
ப்ளோ மோல்டிங் இயந்திர பாகங்கள் பற்றி அடிக்கடி கேட்கப்படும் கேள்விகள்
ப்ளோ மோல்டிங் இயந்திரத்தின் முக்கிய பாகங்கள் யாவை?
வெளியேற்றும் இயந்திரத்திற்கு, முக்கிய குழுக்கள் உணவு மற்றும் வெளியேற்றம், டை ஹெட் மற்றும் டூலிங், பாரிசன் கண்ட்ரோல், மோல்ட் மற்றும் கிளாம்ப், ப்ளோயிங், கூலிங், டிரைவ்கள் மற்றும் கன்ட்ரோல்கள் மற்றும் தயாரிப்புகளை அகற்றுதல். சரியான ஏற்பாடு தளம் மற்றும் திட்டத்தைப் பொறுத்தது. முதலில் செயல்முறையை அடையாளம் காணவும், பின்னர் நிலையான உபகரணங்கள், தேர்ந்தெடுக்கப்பட்ட விருப்பங்கள் மற்றும் தனி துணைப்பொருட்களை வேறுபடுத்துவதற்கு அதன் சட்டசபை ஆவணங்களைப் பயன்படுத்தவும்.
டை ஹெட் மற்றும் ப்ளோ மோல்டுக்கு என்ன வித்தியாசம்?
டை ஹெட் உருகிய பாலிமரைக் கையாளுகிறது மற்றும் அதன் அவுட்லெட் கருவி மூலம் பாரிசனை உருவாக்குகிறது. ப்ளோ மோல்ட் அந்த பாரிசனைச் சுற்றி மூடி, பணவீக்கத்தின் போது தயாரிப்பின் வெளிப்புறத்தை வரையறுக்கிறது. ஒரு அச்சு குழி, இறக்க அல்லது முழுமையான தலை அசெம்பிளி எனவே வேறு வரிசை உருப்படி. "அச்சு" என்ற வார்த்தையை மட்டும் நம்பாமல், சட்டசபை குறிப்பைக் கொடுங்கள்.
ஒரு ப்ளோ முள் ஒரு டை பின் அல்லது மாண்ட்ரலுக்கு சமமா?
எண். ஒரு டை முள் அல்லது மாண்ட்ரல் உருகும் கருவிக்கு சொந்தமானது மற்றும் வளைய கடையை வரையறுக்க உதவுகிறது. ஒரு ப்ளோ முள் காற்றை அறிமுகப்படுத்துகிறது மற்றும் குறிப்பிட்ட வடிவமைப்பில் கழுத்தை உருவாக்கும் அல்லது அளவுத்திருத்தக் கடமைகளைக் கொண்டிருக்கலாம். "பின்" என்ற பகிரப்பட்ட வார்த்தையானது கூறுகளை ஒன்றுக்கொன்று மாற்றக்கூடியதாக மாற்றாது. எந்தவொரு பொருளையும் அடையாளம் காண உண்மையான கருவி வரைபடத்தைப் பயன்படுத்தவும்.
வெவ்வேறு ப்ளோ மோல்டிங் இயந்திரங்களுக்கு இடையில் பாகங்கள் ஒன்றுக்கொன்று மாறக்கூடியதா?
பொதுவான பெயர், ஒத்த தோற்றம் அல்லது பொருத்தமான தலைப்பு மதிப்பீட்டில் இருந்து பரிமாற்றம் செய்ய வேண்டாம். முழுமையான சாதனக் குறியீடு, அசெம்பிளி திருத்தம், மவுண்டிங், இணைப்புகள் மற்றும் இயக்கச் செயல்பாடு ஆகியவை பொருந்த வேண்டும். கட்டுப்பாடுகள் மென்பொருள், அளவுரு மற்றும் பின்னூட்ட இணக்கத்தன்மையையும் சார்ந்து இருக்கலாம். பட்டியல் புகைப்படத்திலிருந்து ஊகிக்கப்படுவதற்குப் பதிலாக நிறுவப்பட்ட உள்ளமைவுக்கு எந்த மாற்றீடும் அங்கீகரிக்கப்பட வேண்டும்.
மாற்று பகுதியை அடையாளம் காண என்ன தகவல் தேவை?
இயந்திர மாதிரி மற்றும் வரிசை எண், அசல் பகுதி எண், சட்டசபை வரைதல் குறிப்பு, திருத்தம் மற்றும் தெளிவான லேபிள் புகைப்படங்களை அனுப்பவும். தொடர்புடைய இடைமுகங்கள், அங்கீகரிக்கப்பட்ட மாற்றங்கள் மற்றும் கவனிக்கப்பட்ட தவறு ஆகியவை அடங்கும். கட்டுப்பாட்டு சாதனங்களுக்கு, பதிப்பு மற்றும் உள்ளமைவு பதிவுகளையும் பாதுகாக்கவும். இது ஒரு பரந்த வகை கூறுகளைக் காட்டிலும் ஒரு குறிப்பிட்ட பொருளை அடையாளம் காண விசாரணையை அனுமதிக்கிறது.
ஒரு குறிப்பிட்ட பகுதி விசாரணையைத் தயாரிக்கவும்
கிங்கிள் இயந்திரத்திற்கு, இயந்திரத் தகடு, அசெம்பிளி குறிப்பு மற்றும் படிக்கக்கூடிய கூறு லேபிளுடன் தொடங்கவும். சிக்கல் பதிவு மற்றும் தொடர்புடைய வரைபடங்களைச் சேர்க்கவும், பின்னர் தொகுப்பை அனுப்பவும்கிங்கிள் தொடர்பு பக்கம். நிறுவப்பட்ட பகுதியை அடையாளம் காண்பது சரியான மாற்றீட்டை உறுதிப்படுத்துவதற்கான முதல் படியாகும்.