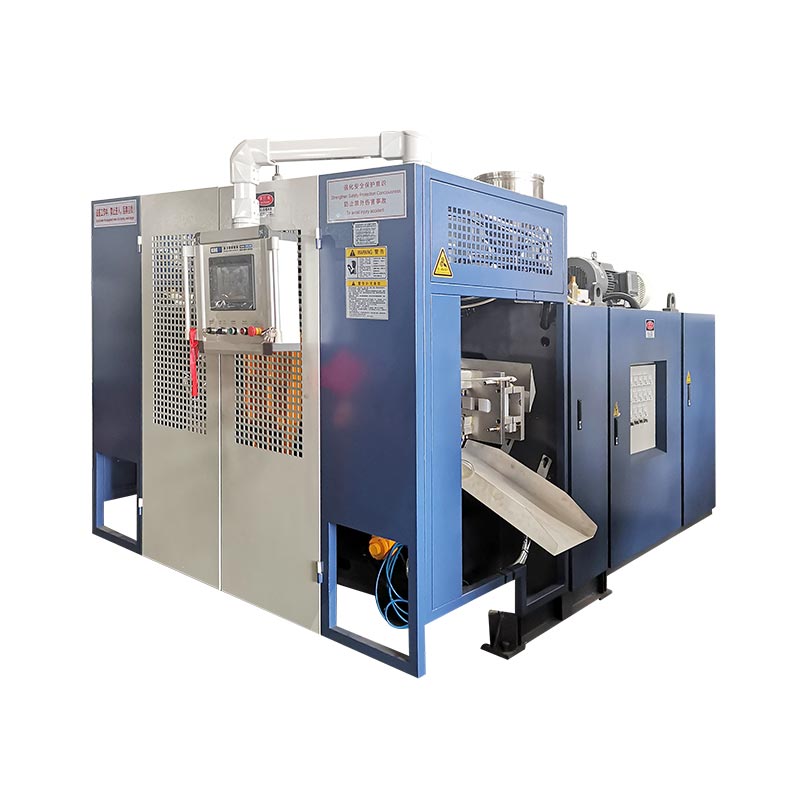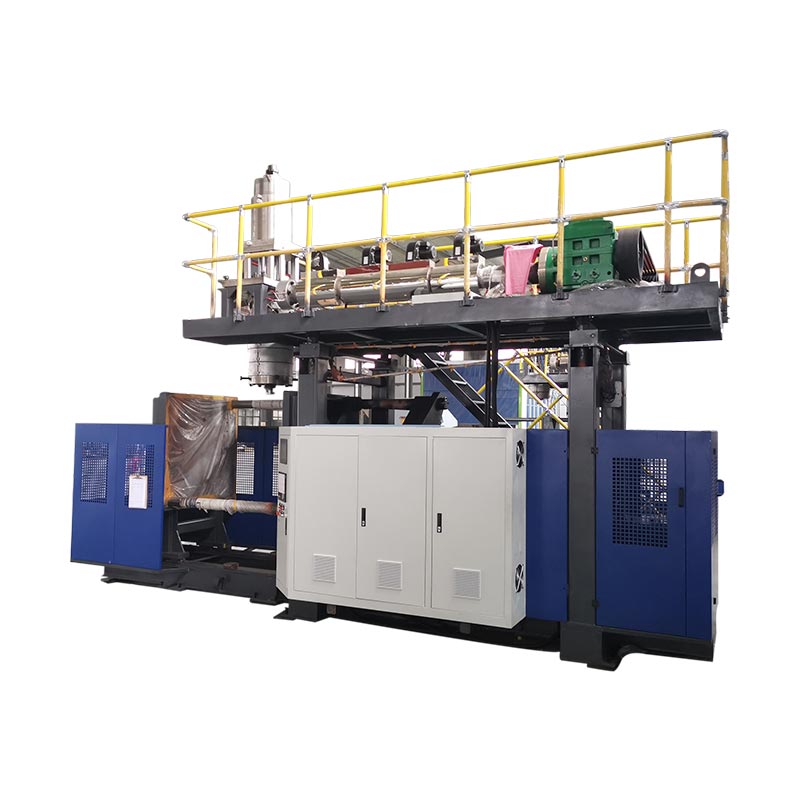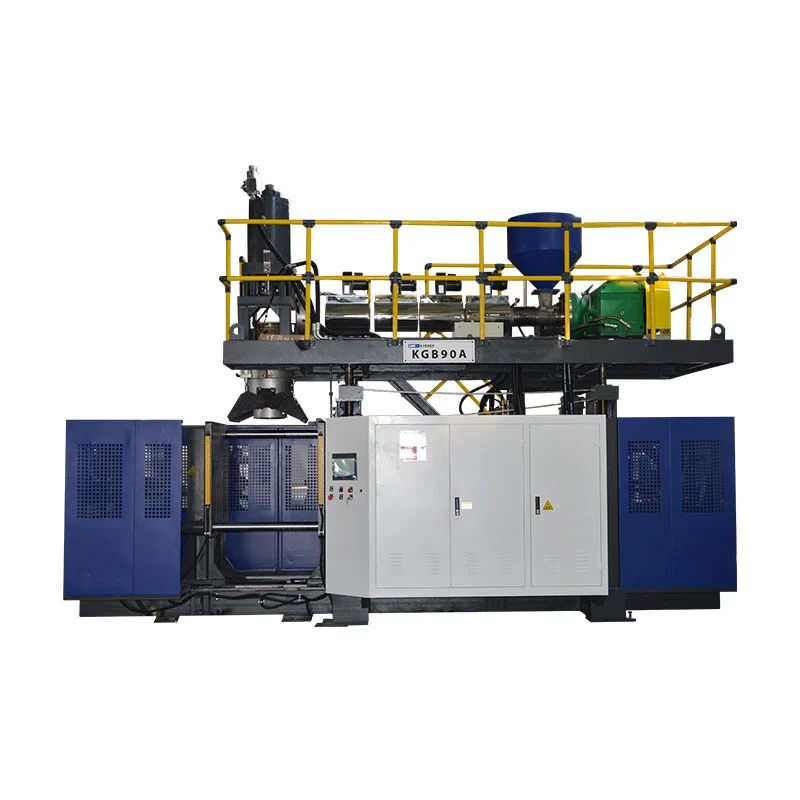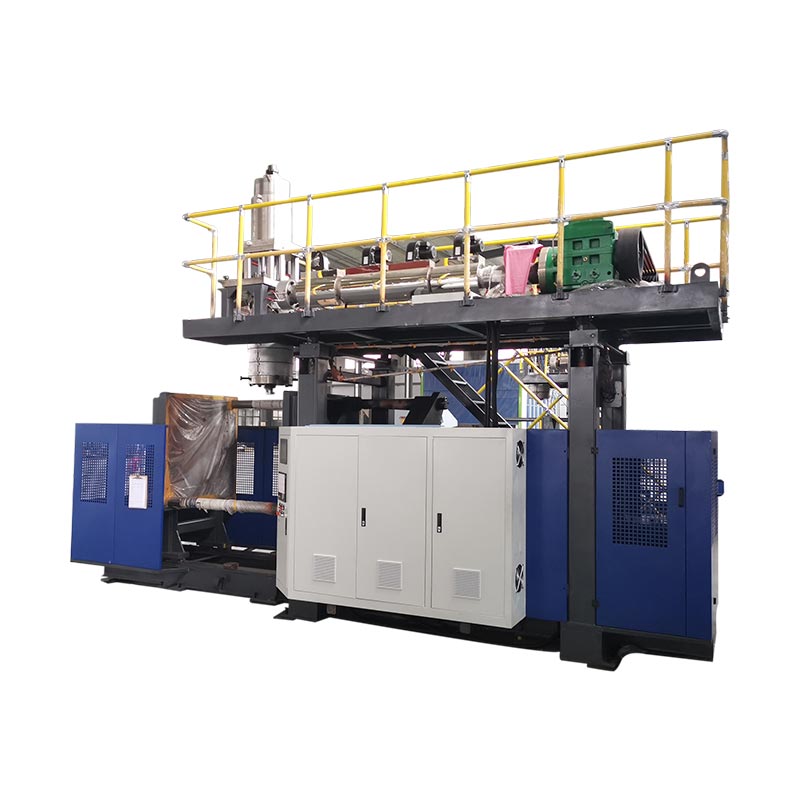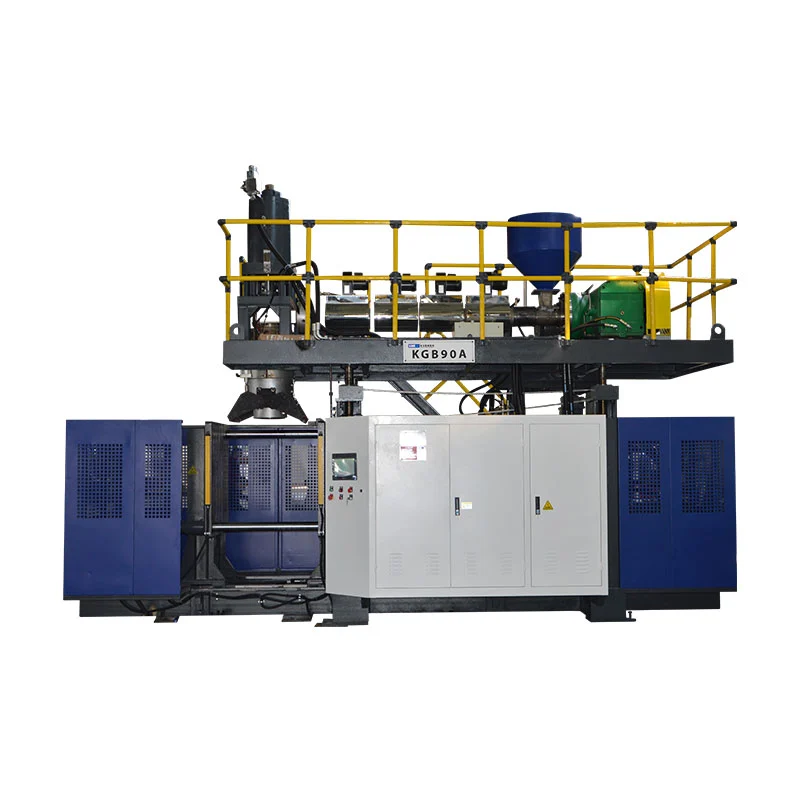
அங்கீகரிக்கப்பட்ட தயாரிப்பு வெளியிடப்பட்ட சிங்கிள்-எக்ஸ்ட்ரூடர் தளவமைப்பைப் பயன்படுத்தும் போது Kinggle KGB90A ஐத் தேர்வுசெய்யவும் மற்றும் KGB90AP இன் இரண்டு மெல்ட் ஸ்ட்ரீம்கள் தேவையில்லை, அதன் பொருள், வெளியீடு மற்றும் தயாரிப்பு சோதனைகள் வரையறுக்கப்பட்ட பிறகு.தயாரிப்பு விவரக்குறிப்பு இரட்டை அடுக்கு அல்லது இரட்டை நிறத்தை வெளியேற்றும் போது KGB90AP ஐத் தேர்ந்தெடுக்கவும், ஏனெனில் அதன் தற்போதைய தயாரிப்புப் பக்கத்தில் இரண்டு 70 மிமீ திருகுகள் பட்டியலிடப்பட்டுள்ளன, மேலும் இரண்டு மெட்டீரியல் ஸ்ட்ரீம்களும் தனித்தனியாக ஆய்வு செய்யப்பட வேண்டும். தேர்வுக்கு முன், 60L திறன் லேபிளை மட்டும் நம்பாமல், முடிக்கப்பட்ட பகுதிக்கு எதிராக அச்சு உறை, மொத்த பாரிசன் நிறை, பிசின், சுவர் அமைப்பு, ஏற்றுக்கொள்ளப்பட்ட வெளியீடு மற்றும் தொழிற்சாலை பயன்பாடுகள் ஆகியவற்றை உறுதிப்படுத்தவும்.

மேற்கோள் கேட்பதற்கு முன் எடுக்க வேண்டிய ஐந்து முடிவுகள்
- ஒன்று உருகும் நீரோடை அல்லது இரண்டு
- அதிகபட்ச மொத்த பரிசன் நிறை
- முடிக்கப்பட்ட அச்சு அளவு மற்றும் இடைமுகங்கள்
- உண்மையான தயாரிப்புடன் ஏற்றுக்கொள்ளப்பட்ட வெளியீடு
- இயந்திரம் மற்றும் முழு வரி பயன்பாட்டு நோக்கம்
KGB90A
ஒரு 90 மிமீ திருகு மற்றும் 45 kW எக்ஸ்ட்ரூடர் மோட்டார் மூலம் வெளியிடப்பட்டது. திட்ட உறுதிப்படுத்தலுக்கு உட்பட்டு, ஒரு ஸ்ட்ரீம் தயாரிப்புக் கருத்துக்காக இங்கே தொடங்கவும்.
KGB90AP
இரண்டு 70 மிமீ திருகுகள் மற்றும் இரண்டு 22 kW எக்ஸ்ட்ரூடர் மோட்டார்கள் மூலம் வெளியிடப்பட்டது. அதன் கூறப்பட்ட நோக்கம் இரட்டை அடுக்கு அல்லது இரட்டை வண்ண உற்பத்தி ஆகும்.
| வெளியிடப்பட்ட உருப்படி | KGB90A | KGB90AP | தேர்வின் பொருள் |
|---|---|---|---|
| அதிகபட்ச கொள்கலன் திறன் | 60 எல் | 60 எல் | பெயரளவு திறன் ஒரு குறிப்பிட்ட பகுதி பொருந்துகிறது என்பதை நிரூபிக்கவில்லை. |
| எக்ஸ்ட்ரூடர் ஏற்பாடு | ஒரு 90 மிமீ திருகு | இரண்டு 70 மிமீ திருகுகள் | சுவர் மற்றும் வண்ண அமைப்பிற்கான முக்கிய மாதிரி வேறுபாடு இதுவாகும். |
| எக்ஸ்ட்ரூடர் மோட்டார் சக்தி | 45 கி.வா | 2 x 22 kW | நிறுவப்பட்ட மோட்டார் மதிப்பீடுகள் தயாரிப்பு ஆற்றல் முடிவுகள் அல்ல. |
| வெளியிடப்பட்ட HDPE உருகும் திறன் | 130 முதல் 160 கி.கி./ம | 130 முதல் 160 கி.கி./ம | உண்மையான பிசின் மற்றும் மொத்த பாரிசன் தேவையுடன் திறனை உறுதிப்படுத்தவும். |
| குவிப்பான் திறன் | 6.6 எல் | 6.6 எல் | முழுமையான பாரிசனுக்கு எதிராக ஷாட் வால்யூம் மற்றும் வெகுஜனத்தை சரிபார்க்கவும். |
| வெளியிடப்பட்ட PE அக்யூமுலேட்டர் எடை | 4.95 கிலோ | 4.95 கிலோ | பகுதி எடை மட்டும் ஃபிளாஷ், டெயில்கள் மற்றும் செயல்முறை கொடுப்பனவுகளை விலக்குகிறது. |
| கிளாம்பிங் படை | 280 கி.என் | 280 கி.என் | திட்டமிடப்பட்ட பகுதி மற்றும் செயல்முறை தேவை இன்னும் மதிப்பாய்வு தேவை. |
| அதிகபட்ச அச்சு அளவு, W x H | 700 x 980 மிமீ | 700 x 980 மிமீ | முடிக்கப்பட்ட அச்சு சட்டசபை இரு பரிமாணங்களுக்கும் பொருந்த வேண்டும். |
| அச்சு தடிமன் வரம்பு | 460 முதல் 550 மி.மீ | 460 முதல் 550 மி.மீ | செருகல்கள், பின் தட்டுகள் மற்றும் பெருகிவரும் விவரங்களைச் சேர்க்கவும். |
| இயந்திர அளவு, L x W x H | 5.45 x 3.5 x 4.2 மீ | 5.45 x 3.5 x 4.2 மீ | இது இயந்திர உறை, முழு உற்பத்தி செல் அல்ல. |
| இயந்திர எடை | 14 டி | 15 டி | அடித்தளம் மற்றும் கையாளுதலுக்கான இறுதி பொது ஏற்பாட்டைப் பயன்படுத்தவும். |
ஆதாரம்: தற்போதைய கிங்கிள்KGB90A தயாரிப்புப் பக்கம்மற்றும்KGB90AP தயாரிப்புப் பக்கம், செப்டம்பர் 9, 2026 அன்று சரிபார்க்கப்பட்டது. புள்ளிவிவரங்கள் வெளியிடப்பட்ட குறிப்புகள், ஒவ்வொரு உள்ளமைவுக்கும் உத்தரவாதம் அல்ல.
முதல் முடிவு சுவர் அமைப்பு, 60L லேபிள் அல்ல
இரண்டு மாடல்களும் ஒரே பெயரளவு 60L திறன் கொண்டவை. அந்த பகிரப்பட்ட லேபிள் அவற்றை ஒன்றுக்கொன்று மாற்றக்கூடியதாக மாற்றாது. KGB90A தயாரிப்பு அட்டவணையில் ஒரு 90 மிமீ திருகு பட்டியலிடப்பட்டுள்ளது. KGB90AP அட்டவணையில் இரண்டு 70 மிமீ திருகுகள் உள்ளன. இரட்டை-வெளியேற்ற அமைப்பு இரட்டை-அடுக்கு அல்லது இரட்டை-வண்ண உற்பத்திக்காக வடிவமைக்கப்பட்டுள்ளது என்று கிங்கிள் கூறுகிறது.
தயாரிப்பு வரைபடத்துடன் தொடங்கவும். தேவையான ஒவ்வொரு சுவர் அடுக்கு, வண்ணப் பகுதி மற்றும் பொருள் ஸ்ட்ரீம் ஆகியவற்றைக் குறிக்கவும். ஒவ்வொன்றும் ஏன் உள்ளன என்பதைக் குறிப்பிடவும். இரண்டாவது எக்ஸ்ட்ரூடர் ஒரு தயாரிப்பு தேவையால் நியாயப்படுத்தப்படுகிறது. மிகவும் சிக்கலான இயந்திரம் அதிக திறன் கொண்டதாக இருப்பதால் மட்டுமே அதைச் சேர்க்கக்கூடாது.
ஒரு ஸ்ட்ரீம் தயாரிப்புக்கு, KGB90A என்பது எளிமையான வெளியிடப்பட்ட கட்டமைப்பாகும். இறுதி முன்மொழிவுக்கு இன்னும் பொருள் மற்றும் கருவி மதிப்பாய்வு தேவை. PE, PP மற்றும் ABS ஆகியவை பொருள் குடும்பங்களாக பக்கம் பட்டியலிடுகிறது, ஆனால் அந்த பட்டியல் ஒவ்வொரு தரமும் ஒரே வெளியீட்டில் செயலாக்கப்படும் என்பதை நிரூபிக்கவில்லை. உருகும் நடத்தை, தயாரிப்பு வடிவியல் மற்றும் ஏற்றுக்கொள்ளும் சோதனைகள் ஆகியவை திட்ட உள்ளீடுகளாகவே இருக்கும்.
ஒரு குறிப்பிட்ட இரட்டை அடுக்கு அல்லது இரட்டை வண்ண தயாரிப்புக்கு, KGB90AP இரண்டு வெளியிடப்பட்ட எக்ஸ்ட்ரூஷன் ஸ்ட்ரீம்களை வழங்குகிறது. மேற்கோள் மேலும் செல்ல வேண்டும். ஒவ்வொரு ஸ்ட்ரீமையும் எந்த பிசின் அல்லது வண்ணம் ஊட்டுகிறது என்பதை இது அடையாளம் காண வேண்டும். இலக்கு அடுக்கு உறவு, தொடக்க முறை மற்றும் ஆய்வுத் திட்டம் ஆகியவற்றைக் குறிப்பிட வேண்டும். இரண்டு எக்ஸ்ட்ரூடர்கள் திறனை உருவாக்குகின்றன. அவர்கள் தாங்களாகவே முடிக்கப்பட்ட சுவர் விவரக்குறிப்பை வரையறுக்கவில்லை.
டை அவுட்லெட்டுகள் அல்லது அச்சு துவாரங்களுடன் குழப்பமான அடுக்குகளைத் தவிர்க்கவும். ஒரு அடுக்கு தயாரிப்பு சுவர் வழியாக செல்கிறது. ஒரு டை அவுட்லெட் ஒரு பாரிசனை உருவாக்குகிறது. ஒரு குழி ஒரு பகுதியை உருவாக்குகிறது. கிங்கிள்ஸ்தலை, குழி மற்றும் அடுக்கு வழிகாட்டிஅந்த எண்ணிக்கைகளை பிரிக்கிறது. ஒவ்வொரு எண்ணிக்கையையும் அதன் சொந்த RFQ வரியில் வைக்கவும்.
பகிரப்பட்ட தளத்தைப் பற்றி வெளியிடப்பட்ட இரண்டு அட்டவணைகள் என்ன சொல்கின்றன
தற்போதைய மாதிரி அட்டவணைகள் பொதுவான உருவாக்கும் உறையைக் காட்டுகின்றன. இரண்டும் 280 kN கிளாம்பிங் ஃபோர்ஸ் மற்றும் 960 x 980 மிமீ மோல்ட் பிளேட்டனைப் பட்டியலிடுகின்றன. இரண்டுமே அதிகபட்ச அச்சு அளவை 700 x 980 மிமீ காட்டுகின்றன. வெளியிடப்பட்ட அச்சு தடிமன் வரம்பு 460 முதல் 550 மிமீ ஆகும். பட்டியலிடப்பட்ட குவிப்பான் திறன் 6.6 எல், PE அக்யூமுலேட்டர் எடை 4.95 கிலோ.
இந்த ஒற்றுமைகள் எக்ஸ்ட்ரூடர் ஏற்பாட்டை மேலும் காணக்கூடியதாக ஆக்குகிறது. KGB90A ஆனது பட்டியலிடப்பட்ட 45 kW எக்ஸ்ட்ரூடர் மோட்டாருடன் 90 மிமீ ஸ்க்ரூவைப் பயன்படுத்துகிறது. KGB90AP இரண்டு 22 kW மோட்டார்கள் கொண்ட இரண்டு 70 mm திருகுகளைப் பயன்படுத்துகிறது. இரண்டு பக்கங்களும் 130 முதல் 160 கிலோ/மணி வரை HDPE உருகும் திறன் வரம்பை வெளியிடுகின்றன.
இரண்டு KGB90AP திறன் புள்ளிவிவரங்களை அட்டவணையில் தனித்தனி வெளியீடுகள் காட்டாத வரையில் சேர்க்க வேண்டாம். அது இல்லை. வெளியிடப்பட்ட வரம்பு ஏற்கனவே மாதிரியை விவரிக்கிறது. டபுள்-எக்ஸ்ட்ரூடர் தளவமைப்பு ஸ்ட்ரீம்களுக்கு இடையே மொத்த உருகலைப் பிரிக்கலாம், ஆனால் அங்கீகரிக்கப்பட்ட அடுக்கு விகிதம் ஒவ்வொரு ஸ்ட்ரீமின் உண்மையான தேவையையும் தீர்மானிக்கிறது. பிசின் கையாளுதலை அளவிடுவதற்கும் சோதனையை இயக்குவதற்கும் முன் தொழிற்சாலைக்கு அந்த விகிதம் தேவை.
இயந்திர பரிமாணங்களும் 5.45 x 3.5 x 4.2 மீ சமமாக வெளியிடப்படுகின்றன. பட்டியலிடப்பட்ட எடை மாற்றங்கள் KGB90A க்கு 14 டன் இலிருந்து KGB90AP க்கு 15 டன். அந்த ஒரு டன் வித்தியாசம் ஆரம்ப திட்டமிடலுக்கு பயனுள்ளதாக இருக்கும். இறுதி அடித்தளம், தூக்குதல் அல்லது கப்பல் திட்டத்திற்கு இது போதாது.
இரண்டு அட்டவணைகளும் ஒரே உலர் சுழற்சி லேபிளைக் கொண்டுள்ளன. அதை ஒரு இயந்திர இயக்கக் குறிப்பாக மட்டும் கருதுங்கள். இது சோதனைக் கொள்கலன், பிசின், பகுதி எடை, குளிரூட்டும் நேரம் அல்லது நிராகரிப்பு விதியை அடையாளம் காணவில்லை. ஒரு தயாரிப்பு கட்டுரை ஒரு அட்டவணை வரியை உற்பத்தி வாக்குறுதியாக மாற்றுவதற்குப் பதிலாக அந்த வரம்பை தெளிவாக்க வேண்டும்.
KGB90A என்பது நேரடியான தொடக்கப் புள்ளியாகும்
இந்த ஒப்பீட்டில் KGB90A ஒற்றை-எக்ஸ்ட்ரூடர் மாடலாகும். அதன் வெளியிடப்பட்ட பக்கத்தில் ஒரு 90 மிமீ திருகு, 24 எல்/டி விகிதம் மற்றும் 45 கிலோவாட் எக்ஸ்ட்ரூடர் மோட்டார் ஆகியவை பட்டியலிடப்பட்டுள்ளன. நிலையான மாதிரி விளக்கத்தின் ஒரு பகுதியாக, MOOG 100 தடிமன் கட்டுப்படுத்தி, ரோபோ கை மற்றும் கீழே வீசும் அமைப்பு ஆகியவற்றை கிங்கிள் பட்டியலிடுகிறது.
அங்கீகரிக்கப்பட்ட தயாரிப்பு ஒரு மெல்ட் ஸ்ட்ரீமைப் பயன்படுத்தும் போது இந்த தளவமைப்பு ஒரு நடைமுறை தொடக்க புள்ளியாகும். கிங்கிளால் பட்டியலிடப்பட்ட சாத்தியமான பயன்பாடுகளில் கெமிக்கல் பேக்கேஜிங் பீப்பாய்கள், ஸ்டேக்கிங் பக்கெட்டுகள், வெளிப்புற நீர் தொட்டிகள், கார் தொட்டிகள், பொம்மைகள், வாகன பாகங்கள், கருவிப்பெட்டிகள் மற்றும் போக்குவரத்து தடைகள் ஆகியவை அடங்கும். பட்டியல் தயாரிப்பு அகலத்தைக் காட்டுகிறது. அந்த குழுக்களில் உள்ள ஒவ்வொரு பொருளும் ஒரு அச்சு அல்லது ஒரு செய்முறைக்கு பொருந்துகிறது என்பதை இது சான்றளிக்கவில்லை.
பொருத்தமாக கருதும் முன் உண்மையான பகுதியை அனுப்பவும். ஒரு 60L குறுகிய தொட்டி மற்றும் 60L அகலமான கருவிப்பெட்டி மிகவும் வேறுபட்ட திட்டமிடப்பட்ட பகுதிகளைக் கொண்டிருக்கலாம். அவற்றின் அச்சுகளும் அகலம், உயரம் மற்றும் தடிமன் ஆகியவற்றில் வேறுபடலாம். கைப்பிடிகள், ஆழமான டிராக்கள், செருகல்கள் மற்றும் பிரித்தல் கோடுகள் தேவையான பாரிசன் மற்றும் கிளாம்ப் சுமைகளை பாதிக்கின்றன. அதிகபட்ச தயாரிப்பு அளவு ஒரு திரையிடல் மதிப்பு மட்டுமே.
ஒற்றை-எக்ஸ்ட்ரூடர் ஏற்பாடு பொருள் பாதையை வரையறுக்க எளிதாக்குகிறது. உலர்த்தவும், உணவளிக்கவும், வண்ணம் மற்றும் சுத்தப்படுத்தவும் ஒரு முக்கிய பிசின் ஸ்ட்ரீம் உள்ளது. இது செயல்முறை வேலையை அகற்றாது. பிசின் மாற்றங்கள், வண்ண மாற்றங்கள் மற்றும் ரீகிரைண்ட் விதிகள் இன்னும் தொடக்க மற்றும் மாற்றத்தை பாதிக்கின்றன. திHDPE மற்றும் PP வழிகாட்டிபொருள் பெயர்கள் மட்டும் செய்முறையை ஏன் அமைக்கவில்லை என்பதை விளக்குகிறது.
தயாரிப்பு தேவை அதை ஆதரித்த பின்னரே KGB90A ஐ தேர்வு செய்யவும். வாங்குபவர் பின்னர் இரண்டாவது லேயர் அல்லது தனித்தனியாகத் தெரியும் வண்ண ஸ்ட்ரீமைச் சேர்த்தால், அந்த மாற்றம் முழுமையான வெளியேற்றம் மற்றும் டை-ஹெட் தொகுப்பைப் பாதிக்கலாம். இயந்திர வடிவமைப்பு உறைந்திருக்கும் முன் சுவர் கட்டமைப்பை தீர்த்து வைப்பது மலிவானது.
KGB90AP என்ன சேர்க்கிறது மற்றும் வாங்குபவரிடமிருந்து அதற்கு இன்னும் என்ன தேவை
KGB90AP ஐ இரட்டை அடுக்கு அல்லது இரட்டை வண்ண வேலைக்கான இரட்டை-வெளியேற்ற மாதிரியாக கிங்கிள் விவரிக்கிறது. அதன் தற்போதைய அட்டவணையில் இரண்டு 70 மிமீ திருகுகள் மற்றும் இரண்டு 22 kW எக்ஸ்ட்ரூடர் மோட்டார்கள் உள்ளன. வெளியிடப்பட்ட அதிகபட்ச கொள்கலன் திறன், கிளாம்பிங் தரவு, அச்சு உறை மற்றும் குவிப்பான் புள்ளிவிவரங்கள் KGB90A அட்டவணையுடன் பொருந்துகின்றன.
கூடுதல் வெளியேற்ற ஸ்ட்ரீம் வரையறுக்கும் வேறுபாடு. டை-ஹெட் அமைப்பில் குறிப்பிட்ட இரண்டு மெல்ட் ஸ்ட்ரீம்களை ஊட்ட இது திட்டத்தை அனுமதிக்கிறது. அந்த நீரோடைகள் இரண்டு வண்ணங்கள் அல்லது வடிவமைக்கப்பட்ட அடுக்கு அமைப்பைக் குறிக்கலாம். வாங்குபவர் பொருள் ஜோடி மற்றும் அவற்றுக்கிடையே தேவையான உறவை வழங்க வேண்டும். "இரட்டை அடுக்கு" என்ற வார்த்தைகளிலிருந்து பொருந்தக்கூடிய தன்மையைக் கருதக்கூடாது.
லேயர் கட்டுப்பாட்டுக்கு ஒரு ஆய்வு முறையும் தேவை. மொத்த சுவர் தடிமன், தனி அடுக்கு விநியோகம், வண்ண எல்லை, தோற்றம் அல்லது தயாரிப்பு சார்ந்த செயல்திறன் சோதனை ஆகியவற்றை தொழிற்சாலை சரிபார்க்குமா என்பதை முடிவு செய்யுங்கள். பகுதி எங்கு பிரிக்கப்படும் அல்லது அளவிடப்படும் என்பதைக் குறிப்பிடவும். பாஸ் முடிவுக்கு ஒரு வரைதல் அல்லது கட்டுப்பாட்டுத் திட்டம் தேவை, இயந்திரத்தில் காட்சி கருத்து அல்ல.
வெளியிடப்பட்ட KGB90AP பக்கம் கருவிப்பெட்டிகள், இரசாயன பேக்கேஜிங் மற்றும் பொம்மைகளை பயன்பாடுகளாக பெயரிடுகிறது. ஒவ்வொன்றும் சுவர் வடிவம் மற்றும் வண்ண வேலைவாய்ப்பில் வெவ்வேறு கோரிக்கைகளை வைக்கலாம். ஒரு கருவிப்பெட்டியில் ஆழமான அம்சங்கள் மற்றும் பரந்த திட்டமிடப்பட்ட பகுதி இருக்கலாம். இரசாயன பேக்கேஜிங்கிற்கு வரையறுக்கப்பட்ட பொருள் மற்றும் செயல்திறன் விவரக்குறிப்பு தேவைப்படலாம். பொம்மை பாகங்கள் தோற்றம் மற்றும் வண்ண எல்லை தேவைகளை கொண்டு வர முடியும். இயந்திர முன்மொழிவு உண்மையான பகுதியைப் பின்பற்ற வேண்டும்.
கிங்கிள் நடத்தியதுMOOG DigiPack III கையேடுகுவிப்பு-இயந்திர சுவர் சுயவிவரங்கள் புஷ்-அவுட்டின் போது குவிப்பான் நிலையுடன் தொடர்புடையவை என்பதை விளக்குகிறது. இது பாரிசனில் சுயவிவரத்தை வைப்பதை ஆதரிக்கிறது. வாங்குபவரின் அடுக்கு விகிதத்தை இது தானாகவே கட்டுப்படுத்தாது. எக்ஸ்ட்ரஷன் மற்றும் டை-ஹெட் வடிவமைப்பு அந்த தனித் தேவையை நிவர்த்தி செய்ய வேண்டும்.
60L தயாரிப்பு இன்னும் அச்சு மற்றும் குவிப்பான் பொருத்த வேண்டும்
பெயரளவு வால்யூம் என்பது மோசமான இறுதிப் பொருத்தம் சோதனை. இரண்டு வெற்று தயாரிப்புகள் ஒரே அளவை வைத்திருக்க முடியும், அதே நேரத்தில் மிகவும் வேறுபட்ட அச்சுகளை கோரும். பகுதியின் அதிகபட்ச அகலம், உயரம் மற்றும் ஆழத்துடன் தொடங்கவும். பார்ட்டிங் லைன், பிஞ்ச்-ஆஃப், ஃபிளாஷ் பாக்கெட்டுகள், நெக் அல்லது பாட்டம்-ப்ளோ இடைமுகம், செருகல்கள், கூலிங் இணைப்புகள் மற்றும் மவுண்டிங் பிளேட்களைச் சேர்க்கவும்.
வெளியிடப்பட்ட இயந்திர சாளரத்துடன் முடிக்கப்பட்ட அச்சு சட்டசபையை ஒப்பிடுக. இரண்டு 60L பக்கங்களும் அதிகபட்ச அச்சு அளவு 700 x 980 மிமீ மற்றும் தடிமன் வரம்பு 460 முதல் 550 மிமீ வரை இருக்கும். தட்டு 960 x 980 மிமீ என பட்டியலிடப்பட்டுள்ளது. இந்த புள்ளிவிவரங்கள் முன்கூட்டியே திரையிட அனுமதிக்கின்றன. அங்கீகரிக்கப்பட்ட இயந்திரம் மற்றும் அச்சு வரைபடங்கள் இறுதி இடைமுகத்தை உறுதிப்படுத்த வேண்டும்.
அடுத்து பாரிசனை சரிபார்க்கவும். மொத்த பாரிஸன் வெகுஜனமானது முடிக்கப்பட்ட தயாரிப்பு, ஃபிளாஷ், டெயில்கள் மற்றும் உருவாக்கும் போது கைப்பற்றப்பட்ட எந்தவொரு செயல்முறைப் பொருளையும் உள்ளடக்கியது. இரண்டு தயாரிப்பு பக்கங்களும் 4.95 கிலோ PE அக்யூமுலேட்டர் எடையை பட்டியலிடுகின்றன. அந்த எண்ணை முடிக்கப்பட்ட பகுதி எடையுடன் மட்டும் ஒப்பிட வேண்டாம். முழுமையான மொத்த ஷாட்டைப் பயன்படுத்தி, உண்மையான பிசினை உறுதிப்படுத்தவும்.
ஈர்ப்பு விசை அல்லது குளிர்ச்சி அதை சிதைக்கும் முன் பாரிஸன் தேவையான நீளம் மற்றும் வடிவத்தை அடைய வேண்டும். சுவர் நிரலாக்கமானது அந்த நீளத்தில் பொருட்களை விநியோகம் செய்கிறது. ஆழமான மூலைகள், கைப்பிடிகள் மற்றும் பரந்த பிரிவுகள் பாரிசனை வித்தியாசமாக நீட்டலாம். கிங்கிள்ஸ்பாரிசன் நிரலாக்க வழிகாட்டிஅளவிடப்பட்ட சுவர் இடங்களுக்கு எதிராக சுயவிவரம் எவ்வாறு சரிபார்க்கப்பட வேண்டும் என்பதைக் காட்டுகிறது.
இறுதியாக, கிளாம்ப் தேவை மற்றும் அச்சு திறப்பை மதிப்பாய்வு செய்யவும். திட்டமிடப்பட்ட பகுதி, ஊதுகுழல் அழுத்தம் மற்றும் பகுதி வடிவியல் ஆகியவை சுமைகளை உருவாக்குவதை பாதிக்கின்றன. செருகல்கள் மற்றும் பகுதி அகற்றுதல் திறப்பு இடத்தை பாதிக்கிறது. திஎக்ஸ்ட்ரூஷன் அடி அச்சு வடிவமைப்பு வழிகாட்டிமுழுமையான இடைமுக சரிபார்ப்பு பட்டியலை வழங்குகிறது.
உலர் சுழற்சி உருவத்தை முடிக்கப்பட்ட தயாரிப்பு வெளியீட்டாக விற்க வேண்டாம்
தற்போதைய இரண்டு தயாரிப்பு பக்கங்களும் "500 PC/HR" ஐ உலர் சுழற்சி வெளியீட்டாக பட்டியலிடுகின்றன. முத்திரை முக்கியமானது. உலர் சுழற்சியானது, எந்த மாடலும் ஒரு மணி நேரத்திற்கு 500 ஏற்றுக்கொள்ளப்பட்ட 60L தயாரிப்புகளை உருவாக்க முடியும் என்பதை நிரூபிக்கவில்லை. இதில் அடையாளம் காணப்பட்ட பகுதி, மொத்த பாரிசன் எடை, பொருள், சுவர் தடிமன், குளிரூட்டும் தேவை அல்லது கீழ்நிலை செயல்முறை ஆகியவை இல்லை.
உண்மையான வெளியீடு முழு உற்பத்தி சுழற்சியுடன் தொடங்குகிறது. குவிப்பு மற்றும் பாரிசன் புஷ்-அவுட் அச்சு மூடுதலுடன் பொருந்த வேண்டும். ஊதுதல், குளிர்வித்தல், வெளியேற்றுதல், திறப்பு மற்றும் பகுதி அகற்றுதல் ஆகியவற்றை முடிக்க வேண்டும். டிரிம்மிங் மற்றும் கீழ்நிலை கையாளுதலும் வேகத்தில் இருக்க வேண்டும். நிராகரிக்கப்பட்ட பகுதி ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டில் இல்லை.
வெளியிடப்பட்ட HDPE உருகும் திறன் வரம்பு மற்றொரு எல்லை. இரண்டு பக்கங்களும் 130 முதல் 160 கிலோ/மணி வரை பட்டியலிடப்பட்டுள்ளன. அந்த வரம்பை மொத்தப் பொருள் தேவையுடன் ஒப்பிடுங்கள், பகுதி எடையை மட்டும் முடிக்கவில்லை. மொத்த மணிநேர தேவை ஒவ்வொரு பாரிஸன் கூறுகளையும் திட்டமிடப்பட்ட நிகழ்வு வீதத்தையும் உள்ளடக்கியது. உண்மையான பிசின் மற்றும் செயல்முறை நிலை முடிவை மாற்றலாம்.
கிங்கிளைப் பயன்படுத்தவும்சுழற்சி நேர வழிகாட்டிகட்டுப்படுத்தும் நிகழ்வை அடையாளம் காண. பின்னர் நிலையான ஓட்டத்தில் ஏற்றுக்கொள்ளப்பட்ட பகுதிகளை எண்ணுங்கள். பகுதி எடை, சுவர் விநியோகம், பரிமாணங்கள் மற்றும் தேவையான செயல்பாட்டு சோதனைகளை பதிவு செய்யவும். தயாரிப்புக்கு அதிக குளிர்ச்சி தேவைப்படும்போது அல்லது கோடு பகுதிகளை நிராகரிக்கும் போது வேகமான இயந்திர இயக்கம் சிறிய மதிப்பைக் கொண்டுள்ளது.
ஆற்றல் அதே ஏற்றுக்கொள்ளப்பட்ட-வெளியீட்டு வகுப்பினைப் பயன்படுத்த வேண்டும். இரண்டு பொது அட்டவணைகள் சராசரி ஆற்றல் நுகர்வு என 35 முதல் 45 kW வரம்பைக் குறிக்கின்றன. கிலோவாட்ஸ் சராசரி சக்தியை விவரிக்கிறது, ஒரு பகுதிக்கு ஆற்றல் அல்ல. திஆற்றல் அளவீட்டு வழிகாட்டிஏற்றுக்கொள்ளப்பட்ட தயாரிப்பு ஒன்றுக்கு kWh ஐ எவ்வாறு அளவிடுவது என்பதை விளக்குகிறது. அந்த முடிவை உண்மையான சோதனையுடன் இணைக்கவும்.
வெளியிடப்பட்ட இயந்திர உறையை விட உற்பத்தி செல் பெரியது
இரண்டு 60L பக்கங்களும் ஒரே இயந்திர பரிமாணங்களை வெளியிடுகின்றன: 5.45 மீ நீளம், 3.5 மீ அகலம் மற்றும் 4.2 மீ உயரம். இது பயனுள்ள முதல் சோதனை. இது சேவை இடைகழிகள், பொருள் அமைப்புகள், ஆபரேட்டர் நிலைகள், அச்சு கையாளுதல், பகுதி வெளியேற்றம் அல்லது கீழ்நிலை உபகரணங்களைக் காட்டாது.
தயாரிப்பு ஓட்டத்தைச் சுற்றி கலத்தை உருவாக்கவும். பிசின் எங்கு நுழைகிறது மற்றும் முடிக்கப்பட்ட பாகங்கள் வெளியேறும் இடத்தைக் குறிக்கவும். ரோபோ, டிரிம்மிங், ஆய்வு மற்றும் நிராகரிக்கப்பட்ட பொருட்களுக்கு இடத்தை அனுமதிக்கவும். அச்சு-மாற்ற வழியைக் காட்டு. ஹீட்டர்கள், ஹைட்ராலிக்ஸ், டை ஹெட் மற்றும் கட்டுப்பாட்டு அமைச்சரவைக்கான அணுகலை வைத்திருங்கள். இறுதி பொது ஏற்பாடு இந்த இடைமுகங்களை அடையாளம் காண வேண்டும்.

பயன்பாடுகளும் தேர்ந்தெடுக்கப்பட்ட உள்ளமைவைச் சேர்ந்தவை. இறுதி இணைக்கப்பட்ட சுமை, விநியோக மின்னழுத்தம், இயந்திரம்-இன்லெட் காற்று தேவை மற்றும் குளிரூட்டும்-நீர் தேவை ஆகியவற்றைக் கேட்கவும். ஒவ்வொரு உள்ளூர் துணையையும் சேர்க்கவும். ஒத்த மாதிரியின் அட்டவணையில் இருந்து ஆலை வடிவமைக்க வேண்டாம். விருப்பங்கள் மற்றும் உள்ளூர் மின் வடிவமைப்பு இறுதி தொகுப்பை மாற்றலாம்.
கிங்கிள்ஸ்பயன்பாட்டு தேவைகள் வழிகாட்டிஇயக்க தேவையிலிருந்து இணைக்கப்பட்ட சுமைகளை பிரிக்கிறது. இது அழுத்தப்பட்ட-காற்று ஓட்டம், குளிர்ச்சி மற்றும் தளவமைப்பு ஆகியவற்றை உள்ளடக்கியது. திட்ட பயன்பாட்டு தாள் மற்றும் இறுதி இயந்திர வரைபடத்துடன் இதைப் பயன்படுத்தவும். இயந்திரம் அனுப்பப்படுவதற்கு முன் தளத் திட்டம் அங்கீகரிக்கப்பட வேண்டும்.
தரையைப் போலவே செங்குத்து வழியையும் கவனமாகச் சரிபார்க்கவும். வெளியிடப்பட்ட உயரம் ஒவ்வொரு தூக்கும் செயலையும் அல்லது தளத் தடையையும் உள்ளடக்காது. கதவுகள், கூரை அமைப்பு, கிரேன் அணுகல் மற்றும் அச்சு கையாளுவதற்குப் பயன்படுத்தப்படும் பாதை ஆகியவற்றை மதிப்பாய்வு செய்யவும். தளவமைப்பில் பராமரிப்பு தளங்கள் மற்றும் திறந்த காவலர்களைக் காட்டு. ஒரு இயந்திரம் கட்டிடத்தின் உள்ளே பொருத்த முடியும் மற்றும் இன்னும் நிறுவ அல்லது சேவை செய்ய கடினமாக இருக்கும்.
கீழ்நிலை வரியுடன் மதிப்பாய்வை முடிக்கவும். ஒரு பெரிய பகுதி நிலைப்படுத்த, ஒழுங்கமைக்க மற்றும் சேதமடையாமல் நகர்த்துவதற்கு அறை தேவை. ரோபோ டிராப் பாயிண்ட், கன்வேயர் அகலம் மற்றும் ஆய்வு நிலை ஆகியவற்றை உறுதிப்படுத்தவும். செயல்முறை ஒரு கிரைண்டருக்கு ஃபிளாஷ் திரும்பினால், அந்த வழியையும் குறிக்கவும். இயந்திரம் எங்கு உட்காரலாம் என்பதை இந்த விவரங்கள் பெரும்பாலும் தீர்மானிக்கின்றன.
தயாரிப்பு சான்றுகளின் எட்டு துண்டுகளை சுற்றி RFQ ஐ உருவாக்கவும்
ஒரு பகுதி தொகுப்பு இல்லாத மாதிரி கோரிக்கையானது மிகப்பெரிய முடிவுகளைத் திறக்கும். கிங்கிள்ஸ்விற்பனை செயல்முறைதயாரிப்பு புகைப்படங்கள் அல்லது வரைபடங்கள், எடை, அளவு, பொருள், தடிமன், வெளியீடு மற்றும் இரசாயன எதிர்ப்புத் தேவைகளைக் கேட்கிறது. KGB90A மற்றும் KGB90AP முடிவுகளுக்கு, அந்தத் தகவலை இந்த வரிசையில் ஒழுங்கமைக்கவும்.
- கட்டுப்படுத்தப்பட்ட பகுதி வரைபடத்தை அனுப்பவும்.ஒட்டுமொத்த பரிமாணங்கள், கழுத்து அல்லது இடைமுக விவரங்கள், பிரித்தல்-வரி வரம்புகள் மற்றும் சமீபத்திய திருத்தம் ஆகியவை அடங்கும்.
- மொத்த மற்றும் முடிக்கப்பட்ட வெகுஜனத்தைக் குறிப்பிடவும்.ஃபிளாஷ், வால்கள் மற்றும் பிற செயல்முறைப் பொருட்களிலிருந்து முடிக்கப்பட்ட தயாரிப்பு எடையை பிரிக்கவும்.
- ஒவ்வொரு பொருள் நீரோட்டத்தையும் வரையறுக்கவும்.பிசின் கிரேடு, சப்ளையர், நிறம், ரீகிரைண்ட் விதி மற்றும் ஸ்ட்ரீம்களுக்கு இடையே தேவையான எந்த உறவையும் கொடுங்கள்.
- சுவர் அமைப்பை விவரிக்கவும்.ஒரு ஸ்ட்ரீம், இரட்டை அடுக்கு அல்லது இரட்டை நிறத்தைக் குறிக்கவும். ஆய்வு முறை மற்றும் ஏற்றுக்கொள்ளும் வரம்புகளைச் சேர்க்கவும்.
- அச்சு தொகுப்பை வழங்கவும்.இறுதி அகலம், உயரம், தடிமன், எடை, குளிரூட்டும் தளவமைப்பு, பெருகிவரும் புள்ளிகள், செருகல்கள் மற்றும் ஊதுகுழல் இடைமுகம் ஆகியவற்றைச் சமர்ப்பிக்கவும்.
- ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டை அமைக்கவும்.ஒரு மணி நேரத்திற்கு விற்பனை செய்யக்கூடிய பகுதிகளை வரையறுக்கவும், திட்டமிடப்பட்ட ஷிப்ட்கள், சிகிச்சையை நிராகரிக்கவும் மற்றும் வேகத்தை வைத்திருக்க வேண்டிய கீழ்நிலை செயல்முறை.
- தொழிற்சாலை நிலைமைகளை பட்டியலிடுங்கள்.மின்னழுத்தம், அதிர்வெண், அழுத்தப்பட்ட காற்று, குளிரூட்டும் நீர், உச்சவரம்பு உயரம், தூக்கும் அணுகல் மற்றும் கிடைக்கக்கூடிய தரைப் பகுதி ஆகியவை அடங்கும்.
- விசாரணைக்கு உடன்படுங்கள்.பிசின், அச்சு, சோதனை காலம், தர சோதனைகள், வெளியீட்டு எண்ணிக்கை, ஆற்றல் எல்லை மற்றும் ஏற்றுக்கொள்ளும் முன் தேவைப்படும் ஆவணங்களை பெயரிடவும்.
திட்ட-குறிப்பிட்ட தரவிலிருந்து நிலையான மாதிரித் தரவைப் பிரிக்கும் பதிலைக் கேட்கவும். நிலையான அட்டவணை தளத்தை ஒப்பிட உதவுகிறது. தொழில்நுட்ப ஒப்பந்தம் ஆர்டர் செய்யப்பட்ட கட்டமைப்பை விவரிக்க வேண்டும். தயாரிப்பு வரைதல், அச்சு வரைதல், பயன்பாட்டுத் தாள் மற்றும் ஏற்றுக்கொள்ளும் திட்டத்தில் திருத்த எண்களை வைத்திருங்கள்.
பயன்படுத்தவும்தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை வழிகாட்டிஓட்டத்தை வரையறுக்க. தயாரிப்பு தொடர்பான ஆற்றல் முடிவின் ஒரு பகுதியாக இருந்தால், கொடுக்கப்பட்ட இயந்திரம், அச்சு மற்றும் குறிப்பிட்ட தயாரிப்புக்கான அளவீட்டு முறையை EUROMAP 46.2 வழங்குகிறது. இந்த முறைக்கு வாடிக்கையாளர் தேவைகளைப் பூர்த்தி செய்ய தயாரிப்பு தேவைப்படுகிறது.
கிங்கிள்ஸ்பதிவிறக்க பக்கம்மதிப்பாய்வுக்கான அளவுரு அட்டவணைகள் மற்றும் கட்டுப்படுத்தி ஆவணங்களை வழங்குகிறது. ஒவ்வொரு ஆவணமும் இறுதி மாதிரி மற்றும் கட்டுப்பாட்டு தொகுப்புடன் பொருந்துகிறது என்பதை உறுதிப்படுத்தவும். இதேபோன்ற இயந்திரத்திற்கான கையேடு பயனுள்ள பின்னணியாகும், ஆனால் அது ஆர்டர் செய்யப்பட்ட தொழில்நுட்ப கோப்பை மீறாது.
உற்பத்தி தொடங்கும் முன் ஒரே தரவு தொகுப்பில் கையெழுத்திட இரு தரப்பையும் கேளுங்கள். மாற்றப்பட்ட சுவர் அமைப்பு எக்ஸ்ட்ரூடர் தேர்வை மாற்றும். ஒரு கனமான பாரிஸன் ஷாட் மதிப்பாய்வை மாற்றலாம். ஒரு பெரிய அச்சு இயந்திர பொருத்தத்தை மாற்றும். தற்செயலாக ஒரு ஆரம்ப மேற்கோள் இறுதி ஏற்றுக்கொள்ளல் அடிப்படையாக மாறுவதைத் திருத்தக் கட்டுப்பாடு தடுக்கிறது.
எந்தெந்த பொருட்கள் திறந்த நிலையில் உள்ளன என்பதையும் RFQ குறிப்பிட வேண்டும். வழக்கமான எடுத்துக்காட்டுகளில் இறுதி பிசின் தரம், அச்சு குளிரூட்டும் இணைப்புகள் அல்லது கீழ்நிலை ஆட்டோமேஷன் ஆகியவை அடங்கும். ஒவ்வொரு திறந்த புள்ளிக்கும் ஒரு உரிமையாளரையும் நிலுவைத் தேதியையும் கொடுங்கள். தொழிற்சாலையானது உறுதிசெய்யப்பட்ட இயந்திர வடிவமைப்பு உள்ளீடுகளை வாங்குபவரின் அனுமதி தேவைப்படும் தகவலிலிருந்து பிரிக்கலாம்.
அங்கீகரிக்கப்பட்ட தயாரிப்புடன் பொருந்தக்கூடிய மாதிரியைத் தேர்ந்தெடுக்கவும்
KGB90A மற்றும் KGB90AP ஆகியவை வெளியிடப்பட்ட பல வரம்புகளைப் பகிர்ந்து கொள்கின்றன. எனவே மாதிரித் தேர்வு எக்ஸ்ட்ரூஷன் ஆர்கிடெக்சருடன் தொடங்குகிறது. அங்கீகரிக்கப்பட்ட ஒரு ஸ்ட்ரீம் கருத்தாக்கத்திற்கான தொடக்கப் புள்ளியாக KGB90A ஐப் பயன்படுத்தவும். குறிப்பிட்ட லேயர் அல்லது வண்ண அமைப்பிற்கு இரண்டு எக்ஸ்ட்ரூஷன் ஸ்ட்ரீம்கள் தேவைப்படும்போது KGB90APஐப் பயன்படுத்தவும்.
தயாரிப்பு வரையறைக்கு மாற்றாக மாதிரி சிக்கலைப் பயன்படுத்த வேண்டாம். இரட்டை வெளியேற்ற இயந்திரத்திற்கு இரண்டு பொருள் கையாளும் பாதைகள், வரையறுக்கப்பட்ட தொடக்க முறை மற்றும் ஒரு அடுக்கு அல்லது வண்ண ஆய்வுத் திட்டம் தேவை. தயாரிப்புக்கு அந்தச் செயல்பாடுகள் தேவையில்லை என்றால், அவை ஏற்றுக்கொள்ளப்பட்ட தயாரிப்புப் பலனை உருவாக்காமல் வேலையைச் சேர்க்கின்றன.
பட்டியலிடப்பட்ட இயந்திர எடை குறைவாக இருப்பதால் மட்டும் KGB90A ஐ தேர்வு செய்ய வேண்டாம். மோல்ட் பொருத்தம், மொத்த பாரிசன் தேவை மற்றும் ஏற்றுக்கொள்ளப்பட்ட வெளியீடு அதிகம். ஒரு ஸ்ட்ரீம் தயாரிப்புக்கு இன்னும் கவனமாக சுவர் நிரலாக்கம், குளிரூட்டல் மற்றும் பகுதி கையாளுதல் தேவை. தயாரிப்பு சோதனை முழுமையான முடிவை நிரூபிக்க வேண்டும்.
வாங்குபவர் எதிர்கால தயாரிப்புகளை எதிர்பார்க்கிறார் என்றால், அவற்றை இப்போது பட்டியலிடுங்கள். மிகப்பெரிய அச்சு மற்றும் கனமான மொத்த பாரிசனை சரிபார்க்கவும். எதிர்காலத்தில் இரட்டை அடுக்கு அல்லது இரட்டை வண்ணத் தேவையைக் குறிக்கவும். கூடுதல் கட்டிடக்கலை முதல் வாங்குதலில் உள்ளதா அல்லது பிற்பகுதியில் உள்ளதா என்பதை முடிவு செய்யுங்கள். உறுதிப்படுத்தப்படாத எதிர்கால யோசனைகளை தற்போதைய ஏற்றுக்கொள்ளும் சோதனையிலிருந்து தனித்தனியாக வைத்திருங்கள்.
ஏற்றுமதிக்கு முன், ஒப்புக்கொள்ளப்பட்ட பொருளுடன் ஒப்புக்கொள்ளப்பட்ட பகுதியை இயக்கவும். செய்முறை, தரமான முடிவுகள், ஏற்றுக்கொள்ளப்பட்ட வெளியீடு மற்றும் பயன்பாட்டு நிலைமைகளை பதிவு செய்யவும். பயன்படுத்தவும்தொடக்க சரிபார்ப்பு பட்டியல்ஆணையிடுவதற்கு மற்றும்மாற்றம் வழிகாட்டிதயாரிப்பு குடும்பம் பல அச்சுகள் அல்லது வண்ணங்களை உள்ளடக்கியிருக்கும் போது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
KGB90A மற்றும் KGB90AP இடையே உள்ள முக்கிய வேறுபாடு என்ன?
தற்போதைய KGB90A அட்டவணையில் ஒரு 90 மிமீ திருகு மற்றும் 45 kW எக்ஸ்ட்ரூடர் மோட்டார் உள்ளது. KGB90AP அட்டவணையில் இரண்டு 70 மிமீ திருகுகள் மற்றும் இரண்டு 22 kW மோட்டார்கள் உள்ளன. KGB90AP ஆனது இரட்டை அடுக்கு அல்லது இரட்டை வண்ண தயாரிப்புகளுக்கான இரட்டை-வெளியேற்ற விருப்பமாக கிங்கிள் விவரிக்கிறது. வெளியிடப்பட்ட பல வடிவ பரிமாணங்கள் மற்றபடி ஒரே மாதிரியானவை.
60L திறன் மதிப்பீடு என்பது ஒவ்வொரு 60L தயாரிப்பும் பொருந்துமா?
இல்லை. வால்யூம் என்பது ஒரு ஆரம்ப ஸ்கிரீனிங் மதிப்பு மட்டுமே. முடிக்கப்பட்ட அச்சு தட்டு, அதிகபட்ச அச்சு பரிமாணங்கள், தடிமன் வரம்பு மற்றும் திறப்பு ஏற்பாட்டிற்கு பொருந்த வேண்டும். மொத்த பாரிசன் திரட்டி தேவைக்கு பொருந்த வேண்டும். திட்டமிடப்பட்ட பகுதி, கிளாம்ப் தேவை, செருகல்கள், குளிரூட்டல் மற்றும் பகுதி அகற்றுதல் ஆகியவையும் மதிப்பாய்வு தேவை.
ஒரு மணி நேரத்திற்கு வெளியிடப்பட்ட 500 துண்டுகளை உற்பத்தி வெளியீட்டாகப் பயன்படுத்த முடியுமா?
இல்லை. இரண்டு பக்கங்களும் அந்த உருவத்தை உலர் சுழற்சி வெளியீடு என்று லேபிளிடுகின்றன. இது வடிவமைக்கப்பட்ட தயாரிப்பு, பிசின், எடை, குளிரூட்டும் நேரம், நிராகரிப்பு விதி அல்லது கீழ்நிலை அமைப்பு ஆகியவற்றை அடையாளம் காணவில்லை. உண்மையான தயாரிப்பு மற்றும் பொருளுடன் ஒப்புக் கொள்ளப்பட்ட சோதனையின் போது உற்பத்தி வெளியீடு ஏற்றுக்கொள்ளப்பட்ட பகுதிகளாக அளவிடப்பட வேண்டும்.
KGB90AP இரட்டை-வெளியேற்ற மாதிரியை வாங்குபவர் எப்போது தேர்வு செய்ய வேண்டும்?
அங்கீகரிக்கப்பட்ட தயாரிப்புக்கு குறிப்பிட்ட இரட்டை அடுக்கு அல்லது இரட்டை வண்ண அமைப்பிற்கு இரண்டு மெல்ட் ஸ்ட்ரீம்கள் தேவைப்படும்போது KGB90APஐத் தேர்வு செய்யவும். இரண்டு பொருட்களையும் வரையறுக்கவும், ஸ்ட்ரீம்கள் மற்றும் ஆய்வு முறை ஆகியவற்றுக்கு இடையே உள்ள நோக்கம். இரண்டாவது எக்ஸ்ட்ரூடரை ஒரு பொதுவான மேம்படுத்தலாக மட்டும் சேர்க்க வேண்டாம்.
60L இயந்திர முன்மொழிவுக்கு கிங்கிளுக்கு என்ன தயாரிப்புத் தகவல் தேவை?
தயாரிப்பு வரைதல் அல்லது புகைப்படங்கள், பரிமாணங்கள், முடிக்கப்பட்ட மற்றும் மொத்த நிறை, பிசின் தரம், சுவர் அமைப்பு, தடிமன் தேவைகள், வெளியீட்டு இலக்கு மற்றும் செயல்பாட்டு சோதனைகளை அனுப்பவும். அச்சு விவரங்கள் மற்றும் தொழிற்சாலை பயன்பாடுகள் கிடைக்கும் போது சேர்க்கவும். இந்தத் தகவல் இயந்திரம், டை ஹெட், அச்சு மற்றும் சோதனைத் திட்டத்தை ஒரே தயாரிப்பு அடிப்படையில் பயன்படுத்த அனுமதிக்கிறது.
இரண்டு மாடல்களுக்கு இடையே ஆற்றல் நுகர்வு எவ்வாறு ஒப்பிடப்பட வேண்டும்?
அதே ஏற்றுக்கொள்ளப்பட்ட தயாரிப்பை சமமான நிபந்தனைகளின் கீழ் உருவாக்கும் போது ஒவ்வொரு மாதிரியையும் அளவிடவும். பதிவு இயந்திரம் kWh, ஏற்றுக்கொள்ளப்பட்ட வெளியீடு, வெளியேற்றப்பட்ட நிறை மற்றும் அதே நேரப்படுத்தப்பட்ட சாளரத்தில் இருந்து துணைப்பொருட்களை உள்ளடக்கியது. இணைக்கப்பட்ட மோட்டார் மதிப்பீடுகளையோ அல்லது உலர் சுழற்சியையோ தயாரிப்பு ஆற்றல் முடிவுகளாக ஒப்பிட வேண்டாம்.
மாதிரியைத் தேர்ந்தெடுப்பதற்கு முன் தயாரிப்பை அனுப்பவும்
வரைதல், பிசின், மொத்த பாரிசன் மாஸ், சுவர் அமைப்பு, அச்சு தகவல், ஏற்றுக்கொள்ளப்பட்ட வெளியீடு மற்றும் தொழிற்சாலை பயன்பாடுகள் ஆகியவற்றைப் பகிரவும். KGB90A, KGB90AP அல்லது வேறொரு இயங்குதளம் திட்டத்திற்குப் பொருந்துமா என்பதை கிங்கிள் உறுதிசெய்ய முடியும்.
தயாரிப்பு அடிப்படையிலான திட்டத்தைக் கோரவும்இந்த வழிகாட்டிக்கான ஆதாரங்கள் சரிபார்க்கப்பட்டன
- கிங்கிள் கேஜிபி90ஏ 60எல் அகுமுலேட் ப்ளோ மோல்டிங் மெஷின், தற்போதைய தயாரிப்பு விளக்கம் மற்றும் வெளியிடப்பட்ட அட்டவணை, செப்டம்பர் 9, 2026 அன்று சரிபார்க்கப்பட்டது.
- கிங்கிள் KGB90AP 60L அக்யூமுலேட்டர் ப்ளோ மோல்டிங் மெஷின், இரட்டை வெளியேற்ற விளக்கமும் வெளியிடப்பட்ட அட்டவணையும், செப்டம்பர் 9, 2026 அன்று சரிபார்க்கப்பட்டது.
- Moog DigiPack III அறிவுறுத்தல் கையேடு, குவிப்பான்-நிலை சுயவிவரம்-கட்டுப்பாட்டு முறை, கிங்கிள் மூலம் அணுகப்பட்டது.
- EUROMAP 46.2, பதிப்பு 1.0, ஜனவரி 2014, குறிப்பிட்ட தயாரிப்பு மற்றும் அச்சுக்கான தயாரிப்பு தொடர்பான ஆற்றல் அளவீடு.
- கிங்கிள் விற்பனை செயல்முறை, இயந்திர முன்மொழிவுகளுக்கு தயாரிப்புத் தகவல் கோரப்பட்டது, செப்டம்பர் 9, 2026 அன்று சரிபார்க்கப்பட்டது.