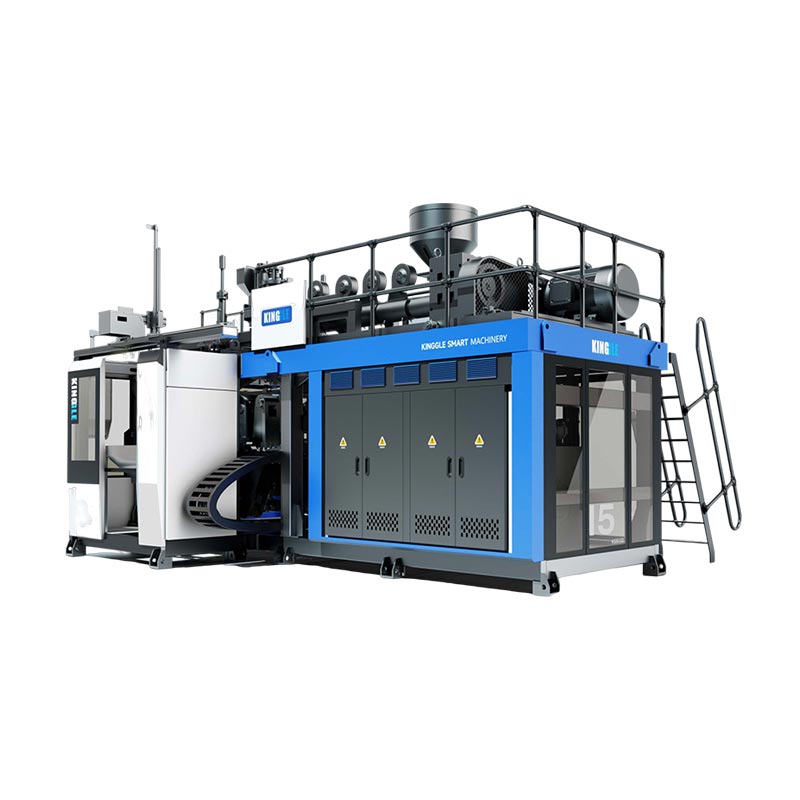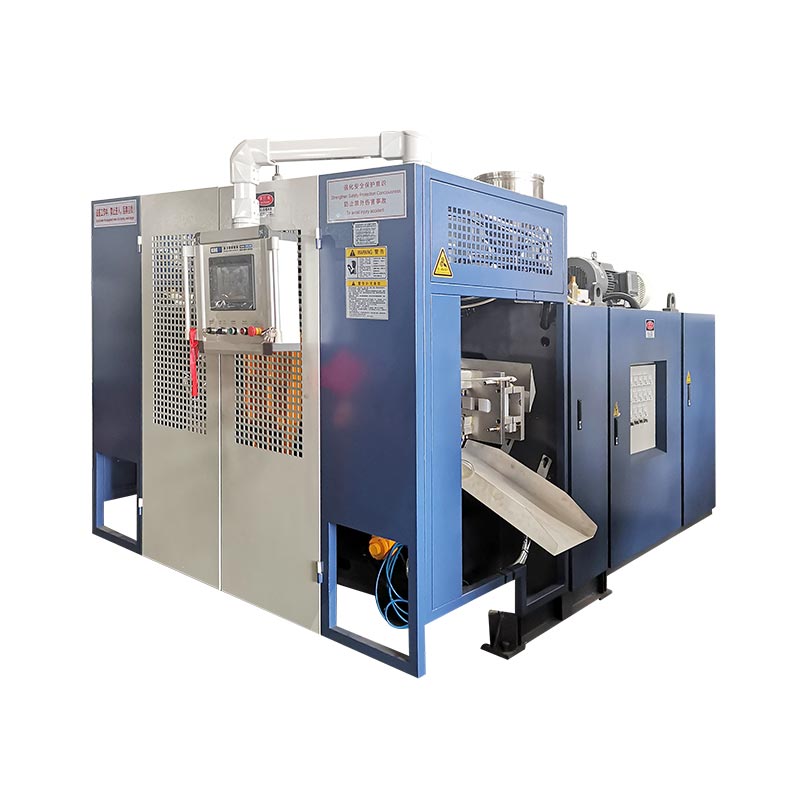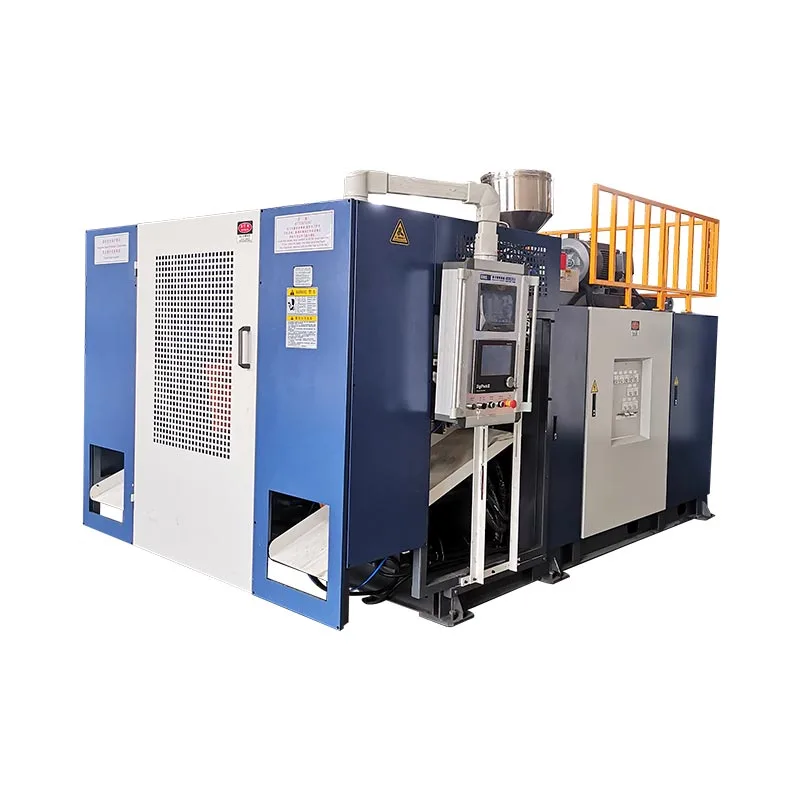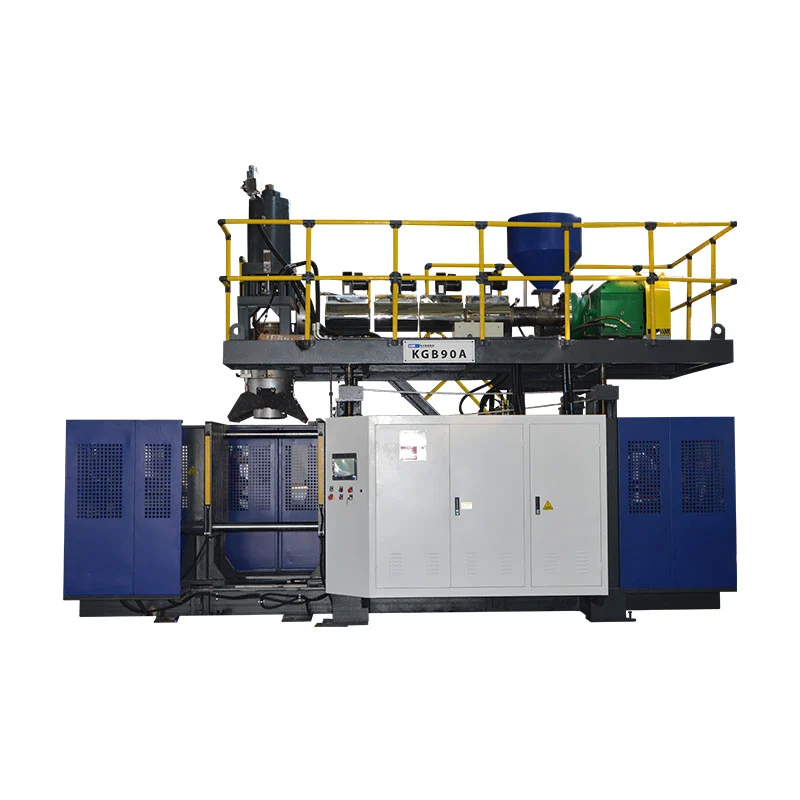
பாட்டில் வரைதல், பிசின் தரம், அச்சு அமைப்பு மற்றும் தேவையான நல்ல பகுதி வெளியீடு ஆகியவற்றைப் பொருத்துவதன் மூலம் HDPE பாட்டில் ப்ளோ மோல்டிங் இயந்திரத்தைத் தேர்வு செய்யவும். எக்ஸ்ட்ரூஷன் பாட்டில் திட்டத்திற்கு, இயந்திரத்தின் கூறப்பட்ட லிட்டர் கொள்ளளவு ஆரம்ப வடிகட்டி மட்டுமே; இறுதி விவரக்குறிப்பு கழுத்து, சுவர் விநியோகம், கருவி மற்றும் கீழ்நிலை கையாளுதல் ஆகியவற்றை உள்ளடக்கியதாக இருக்க வேண்டும்.
வரைதல் மற்றும் எடை இலக்கை உள்ளடக்கிய போது பாட்டில் இயந்திரத்திற்கான கோரிக்கை மிகவும் பயனுள்ளதாக இருக்கும். அந்த விவரங்கள் உபகரணங்கள் விவாதத்தை இயந்திர அளவைத் தாண்டி செல்ல அனுமதிக்கின்றன. அச்சு கட்டப்பட்ட பிறகு கண்டுபிடிப்பதற்கு விலையுயர்ந்த கேள்விகளையும் அவை அம்பலப்படுத்துகின்றன.
யாராவது மேற்கோள் காட்டக்கூடிய ஒரு பாட்டில் வரைபடத்துடன் தொடங்கவும்
ஒரு பாட்டிலின் பெயரளவு அளவு பல முடிவுகளைத் திறந்து விடுகிறது. ஒரு உயரமான, குறுகிய கொள்கலன் மற்றும் ஒரு குறுகிய, அகலமான கொள்கலன் அதே அளவு வைத்திருக்க முடியும். அவற்றின் அச்சு உறைகள், கழுத்து நிலைகள் மற்றும் கையாளுதல் ஏற்பாடுகள் இன்னும் தனி மதிப்பாய்வு தேவை. ஒரு சப்ளையரைக் கேட்பதற்குப் பதிலாக முழு வரைபடத்தையும் அனுப்பவும்.
அதிகபட்ச வெளிப்புற பரிமாணங்கள், இலக்கு முடிக்கப்பட்ட எடை மற்றும் மூடல் வரைதல் ஆகியவற்றைச் சேர்க்கவும். லேபிள் பேனல், தோள்பட்டை, அடிப்படை மற்றும் எந்த கைப்பிடியையும் அடையாளம் காணவும். நிரப்புதல், மூடுதல் அல்லது பேக்கிங் செய்ய வேண்டிய பரிமாணங்களைக் குறிக்கவும். ஒரு மாதிரி பாட்டில் மட்டுமே குறிப்பதாக இருந்தால், எந்த அம்சங்கள் இருக்க வேண்டும், எது மாறக்கூடும் என்பதைக் கூறவும்.
ப்ரிம்ஃபுல் வால்யூமிலிருந்து பெயரளவு நிரப்பு அளவைப் பிரிக்கவும். குறிப்பிடப்பட்ட எடையில் ஏதேனும் நீக்கக்கூடிய ஃபிளாஷ் உள்ளதா என்பதையும் வரையறுக்கவும். ஒரு தெளிவற்ற எடை அடிப்படையிலான ஒரு வரைபடம், அச்சு தயாரிப்பாளரையும் இயந்திர சப்ளையரையும் வெவ்வேறு இலக்குகளை நோக்கிச் செயல்பட வழிவகுக்கும்.
| உள்ளீடு | உபகரணங்கள் மதிப்பாய்வுக்கு என்ன தேவை |
|---|---|
| பாட்டில் உடல் | பரிமாணங்கள், தொகுதி அடிப்படை, வடிவம், கைப்பிடி மற்றும் அங்கீகரிக்கப்பட்ட எடை வரம்பு. |
| கழுத்து மற்றும் மூடல் | வரைதல், தொப்பி அல்லது பம்ப் விவரங்கள், சீல் மேற்பரப்பு மற்றும் ஆய்வு முறை ஆகியவற்றை முடிக்கவும். |
| பொருள் | பிசின் தரம், நிறம், சேர்க்கைகள் மற்றும் முன்மொழியப்பட்ட ரீகிரைண்ட் அல்லது PCR உள்ளடக்கம். |
| உற்பத்தி திட்டம் | தேவையான ஏற்றுக்கொள்ளப்பட்ட வெளியீடு, மாற்றங்கள், தயாரிப்பு கலவை மற்றும் திட்டமிட்ட மாற்றங்கள். |
| தரமான தேவைகள் | முக்கியமான சுவர்கள், பரிமாணங்கள், தோற்றம் மற்றும் பொருந்தக்கூடிய தொகுப்பு சோதனைகள். |
இயந்திரத்தை உருவாக்கும் பக்கத்திலிருந்து, ஒரு ஒப்புக்கொள்ளப்பட்ட அமைப்பு இந்தத் தேவைகள் அனைத்தையும் ஒன்றாகச் சந்திக்க முடியுமா என்பது பயனுள்ள கேள்வி. நிரப்பும் குழுவிற்கு வேறு கழுத்து உயரம் தேவைப்படும் போது வாங்குபவர் பாட்டிலின் தோற்றத்தை அங்கீகரிக்கலாம். அந்தச் சிக்கலைச் சீக்கிரம் தீர்த்து வைப்பது, உபகரணங்களை ஏற்றுக்கொள்ளும் நிலையிலிருந்து விலக்கி வைக்கிறது.
ஏற்கனவே உள்ள பாட்டிலுக்கு, அதன் தற்போதைய வரைதல் திருத்தம் மற்றும் பிரதிநிதி மாதிரிகளை ஒன்றாக அனுப்பவும். கடினமான கேப்பிங் அல்லது பலவீனமான அடிப்பகுதி தையல் போன்ற ஏதேனும் தெரிந்த பிரச்சனையை விளக்குங்கள். சரியான அம்சங்களைப் பாதுகாப்பதே குறிக்கோள்.
கிங்கிள்ஸ்எக்ஸ்ட்ரூஷன் அடி அச்சு வடிவமைப்பு வழிகாட்டிஇந்த தயாரிப்பு உள்ளீடுகளை அச்சு, பிஞ்ச்-ஆஃப், கூலிங் மற்றும் மெஷின் இடைமுகங்களுடன் இணைக்கிறது. மேற்கோளுடன் அந்த வரைதல் தொகுப்பை இணைக்கவும், எனவே பின்னர் உள்ளமைவு மாற்றங்கள் தெரியும் குறிப்பைக் கொண்டிருக்கும்.
பாலிமர் பெயரை மட்டும் குறிப்பிடாமல், HDPE தரத்தைக் குறிப்பிடவும்
HDPE ஒரு பொருள் குடும்பத்தை விவரிக்கிறது. இது முழுமையான செயலாக்க விவரக்குறிப்பை அடையாளம் காணவில்லை. எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங், இன்ஜெக்ஷன் மோல்டிங் மற்றும் ரோட்டேஷனல் மோல்டிங் உள்ளிட்ட பல செயல்முறைகளுக்கான HDPE தரங்களை LyondellBasell பட்டியலிடுகிறது. "HDPE" என்று மட்டும் கூறும் வாங்குதல் குறிப்பு, உண்மையான தரம் தீர்க்கப்படாமல் இருக்கும்.ஆதாரம்: LyondellBasell HDPE கண்ணோட்டம்.
பிசின் சப்ளையரின் தற்போதைய தொழில்நுட்பத் தரவுத் தாளை பாட்டில் வரைபடத்துடன் அனுப்பவும். கிரேடு பதவி மற்றும் சோதனை நிலைமைகளை அதன் உருகும்-ஓட்டம் மதிப்புக்கு அருகில் பதிவு செய்யவும். இயந்திர சப்ளையர் முன்மொழியப்பட்ட வண்ண மாஸ்டர்பேட்ச் மற்றும் சேர்க்கும் தகவலையும் வழங்கவும். பாட்டில் எளிமையானதாகத் தோன்றினாலும், இந்த உள்ளீடுகள் சோதனைத் திட்டத்தில் இருக்கும்.
ஒரு சோப்பு அல்லது வீட்டு இரசாயன பாட்டிலுக்கு, பிசின் மற்றும் பேக்கேஜிங் குழுக்களுடன் சுற்றுச்சூழல் அழுத்த விரிசல் எதிர்ப்பைப் பற்றி விவாதிக்கவும். ExxonMobil அதன் HDPE தொழில்நுட்ப திட்டத்தில் ESCR, செயலாக்கத்திறன், விறைப்பு மற்றும் பிற பாட்டில் பண்புகளுக்கு இடையேயான வர்த்தக பரிமாற்றங்களை விவரிக்கிறது. ஒரு பிசின் தேர்வு என்பது ஒரு பொருள் சொத்தை விட முடிக்கப்பட்ட தொகுப்பின் தேவைகளை பிரதிபலிக்க வேண்டும்.ஆதாரம்: ExxonMobil PE இன்னோவேஷன் வீக், HDPE பாட்டில் மற்றும் கொள்கலன் அமர்வு.
மறுசுழற்சி மற்றும் நுகர்வோர் மறுசுழற்சி செய்யப்பட்ட பொருட்களுக்கும் தெளிவான வரையறைகள் தேவை. ஆதாரம், திட்டமிடப்பட்ட விகிதம் மற்றும் கையாளும் முறை ஆகியவற்றைக் குறிப்பிடவும். ஒப்புதலுக்குப் பயன்படுத்தப்பட்ட பொருள் தொகுப்பின் பதிவை வைத்திருங்கள். ஒரு மேற்கோள் விர்ஜின் பிசினைக் கருதி, உற்பத்தி வேறுபட்ட கலவையைப் பயன்படுத்தினால், அசல் சோதனையானது முழு உற்பத்தி நிலையைக் குறிக்காது.
ஒரு பயனுள்ள கோரிக்கையானது, அதன் வெளியீட்டுத் திட்டத்திற்குப் பயன்படுத்தப்படும் பொருளை ஆவணப்படுத்துமாறு சப்ளையரைக் கேட்கிறது. இது பிற்கால மாற்றங்களை மதிப்பிடுவதை எளிதாக்குகிறது. ஆணையிடும் போது எடை, தோற்றம் அல்லது செயல்முறை நிலைத்தன்மை மாறினால், இது இரு தரப்புக்கும் பொதுவான குறிப்பை வழங்குகிறது.
பொருள் தேர்வு மற்றும் இயந்திர தேர்வு எனவே ஒன்றாக நகர வேண்டும். HDPE மற்றும் PP ஆகியவற்றுக்கு இடையேயான தேர்வு இன்னும் திறந்திருந்தால், முதலில் தயாரிப்பு தேவைகளுடன் அதைத் தீர்க்கவும். திHDPE மற்றும் PP ஒப்பீடுமுந்தைய முடிவை விளக்குகிறது; இந்த வழிகாட்டியானது HDPE பாட்டில் திட்டம் உத்தேசிக்கப்பட்ட பாதை என்று கருதுகிறது.
இயந்திரத்தின் பெயர் சரியான செயல்முறையை விவரிக்கிறது என்பதை உறுதிப்படுத்தவும்
இதே போன்ற உபகரணங்களுக்கு வாங்குபவர்கள் பல பெயர்களைப் பயன்படுத்துகின்றனர்: HDPE பாட்டில் தயாரிக்கும் இயந்திரம், HDPE பாட்டில் ஊதும் இயந்திரம் மற்றும் HDPE ப்ளோ மோல்டிங் இயந்திரம். அந்த சொற்கள் உத்தேசிக்கப்பட்ட தயாரிப்பை விவரிக்க உதவுகின்றன. மேற்கோள் இன்னும் உண்மையான மோல்டிங் செயல்முறை மற்றும் உபகரணங்கள் ஏற்பாட்டைக் கண்டறிய வேண்டும்.
எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கில், எக்ஸ்ட்ரூஷன் சிஸ்டம் பாரிசன் எனப்படும் உருகிய குழாயை உருவாக்குகிறது. அச்சு அதை கைப்பற்றுகிறது, காற்று அதை குழிக்கு எதிராக விரிவுபடுத்துகிறது, மற்றும் பகுதி அகற்றப்படுவதற்கு முன் குளிர்கிறது. டிரிம்மிங் மற்றும் ஆய்வு பின்னர் அதன் அடுத்த செயல்பாட்டிற்கு பாட்டிலை தயார் செய்யவும். கிங்கிள் அதன் உபகரண வரிசையை விளக்குகிறார்தொடர்ச்சியான அடி மோல்டிங் இயந்திர வழிகாட்டி.
இங்கே விவாதிக்கப்பட்ட பாட்டில் திட்டங்களுக்கு, மதிப்பாய்வைத் தொடங்கவும்தொடர்ச்சியான வெளியேற்ற இயந்திர வரம்பு. பின்னர் அச்சு மற்றும் தலை அமைப்பைப் பகுதிக்கு பொருத்தவும். ஒரு கைப்பிடி, ஒரு அசாதாரண தோள்பட்டை அல்லது ஒரு பெரிய கழுத்து இருப்பது ஒரு பொதுவான இயந்திர விளக்கத்தின் கீழ் மறைந்துவிடாமல், ஒரு கருவி கேள்வியாக மாற வேண்டும்.
ஒரு பிளாஸ்டிக் பாட்டில் தயாரிக்கும் இயந்திரத்தைத் தேடினால், முன் வடிவ அடிப்படையிலான அமைப்புகளையும் திரும்பப் பெறலாம். அந்த முடிவுகள் எக்ஸ்ட்ரூஷன் பாட்டில் திட்டத்துடன் இணக்கத்தை ஏற்படுத்தவில்லை. முன்மொழியப்பட்ட அமைப்பு பிசின் துகள்களுடன் தொடங்கி ஒரு பாரிசனை உருவாக்குகிறதா அல்லது ஒரு தனி முன்வடிவத்துடன் தொடங்குகிறதா என்று கேட்கவும். தொழில்நுட்ப சலுகையில் பதிலை வைக்கவும்.
அதே காரணத்திற்காக, ஒரு ஆர்ப்பாட்ட வீடியோவில் இருந்து மட்டும் இயந்திரங்களைத் தேர்ந்தெடுக்க வேண்டாம். காட்டப்பட்டுள்ள பிசின், பாட்டில் எடை, தலை அமைப்பு மற்றும் முடிக்கப்பட்ட தயாரிப்பு ஆகியவற்றைக் கண்டறியவும். உங்கள் பாட்டிலுக்குத் தேவையான சுழற்சியையோ தரத்தையோ நிரூபிக்காமல், வேறுபட்ட தொகுப்பை உருவாக்கும் இயந்திரம் அதன் வரிசையை நிரூபிக்க முடியும்.
செயல்முறை தேர்வு திறந்த நிலையில் இருந்தால், பரந்ததைப் பயன்படுத்தவும்ஊதி மோல்டிங் இயந்திர வழிகாட்டிவிவரக்குறிப்பைக் குறைக்கும் முன். பாதை ஒப்புக் கொள்ளப்பட்டவுடன், மேற்கோள் மாதிரி, கருவி, பொருள் அமைப்பு மற்றும் சேர்க்கப்பட்ட செயல்பாடுகளை பெயரிட வேண்டும். இது வாங்குபவருக்கு தேடல் சொற்களின் தொகுப்பிற்குப் பதிலாக பயன்படுத்தக்கூடிய உபகரண விளக்கத்தை வழங்குகிறது.
மூன்று கிங்கிள் குறிப்புகள் லிட்டர்கள் ஏன் ஒரு தொடக்க புள்ளியாக மட்டுமே உள்ளன என்பதைக் காட்டுகின்றன
கீழே உள்ள அட்டவணை மூன்று Kinggle தயாரிப்புப் பக்கங்களிலிருந்து தேர்ந்தெடுக்கப்பட்ட மதிப்புகளைக் கொண்டுவருகிறது. இவை வெளியிடப்பட்ட இயந்திர குறிப்புகள், செப்டம்பர் 29, 2026 அன்று சரிபார்க்கப்பட்டது. அவை உபகரண முன்மொழிவைத் திரையிட உதவுகின்றன; பாட்டில் மற்றும் கருவிக்கு இன்னும் திட்ட மதிப்பாய்வு தேவைப்படுகிறது.
| வெளியிடப்பட்ட களம் | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| நிலைய ஏற்பாடு | ஒற்றை | ஒற்றை | இரட்டை |
| அதிகபட்ச கொள்கலன் திறன் | 2 எல் | 5 எல் | 5 எல் |
| HDPE உருகும் திறன் | 30 கிலோ/ம | 55 கிலோ/ம | 80 கிலோ/ம |
| திருகு விட்டம் | 50 மி.மீ | 60 மி.மீ | 70 மி.மீ |
| கிளாம்பிங் படை | 40 கி.என் | 65 கி.என் | 65 கி.என் |
| அதிகபட்ச அச்சு அளவு, W × H | 360 × 380 மிமீ | 410 × 450 மிமீ | 410 × 450 மிமீ |
| அச்சு தடிமன் | 160 முதல் 300 மி.மீ | 200 முதல் 310 மி.மீ | 200 முதல் 310 மி.மீ |
| இரட்டை தலை மைய தூரம் | 130 மி.மீ | 150 முதல் 180 மி.மீ | 150 முதல் 180 மி.மீ |
ஆதாரங்கள்: இணைக்கப்பட்ட மூன்று கிங்கிள் தயாரிப்பு பக்கங்கள். வெளியிடப்பட்ட உருகும் திறன் என்பது பொருள்-செயல்திறன் குறிப்பு. இது உத்தரவாதமான முடிக்கப்பட்ட பாட்டில் விலை அல்ல. டை-ஹெட் ஸ்பேசிங் வரிசை அந்த உள்ளமைவை விவரிக்கிறது; ஒவ்வொரு அடிப்படை மேற்கோளிலும் இரட்டைத் தலை சேர்க்கப்பட்டுள்ளது என்பதை அது நிறுவவில்லை.
இரண்டு 5 L உள்ளீடுகளையும் ஒப்பிடுக. இரண்டும் ஒரே அதிகபட்ச அச்சு பரிமாணங்களையும் இறுக்கும் சக்தியையும் வெளியிடுகின்றன. அவற்றின் திருகு விட்டம் மற்றும் HDPE உருகும் திறன் வேறுபடுகின்றன. இரட்டை-நிலைய இயங்குதளத்தைத் தேர்ந்தெடுப்பது, இல்லையெனில் ஒரே மாதிரியான விவரக்குறிப்பிற்கு மற்றொரு அச்சு நிலையைச் சேர்ப்பதை விட அதிகம்.
ஒரு வாங்குபவருக்கு, அந்த ஒப்பீடு ஒரு நடைமுறை கோரிக்கைக்கு வழிவகுக்கிறது: தேர்ந்தெடுக்கப்பட்ட மாதிரிக்கு அருகில் முன்மொழியப்பட்ட அச்சு அமைப்பையும் பொருள்-தேவை கணக்கீட்டையும் காட்டவும். முன்மொழியப்பட்ட குழி அமைப்பை இன்னும் சரிசெய்தல் தேவைப்படும் போது, ஒரு இயந்திரம் பெயரளவு பாட்டில்-வால்யூம் சரிபார்ப்பை அனுப்ப முடியும்.
சிறிய KGB2L குறிப்பு வேறுபட்ட கருவி உறை மற்றும் வெளியிடப்பட்ட இரட்டை-தலை இடைவெளியைக் கொண்டுள்ளது. ஒரு மோல்டிங் நிகழ்விற்கு வாங்குபவர் பல பாகங்களைக் கோரும் போது, அந்தத் தளத்திற்குப் பொருத்தமான ஒரு பாட்டிலுக்கு ஒரு தனியான மதிப்பாய்வு தேவைப்படலாம். பாட்டில் அளவு மட்டும் அந்தக் கேள்வியைத் தீர்க்க முடியாது.

தயாரிப்புடன் இணைக்கப்பட்ட மாதிரி ஒப்பீட்டை சுருக்கமாக வைத்திருங்கள். பாட்டில் அகலமாக வளர்ந்தால், அதன் எடை மாறினால் அல்லது உற்பத்தி இலக்கு அதிகரித்தால், பாதிக்கப்பட்ட துறைகளை மீண்டும் பார்வையிடவும். பட்டியலில் உள்ள மிகப்பெரிய இயந்திரத்தைத் தேர்ந்தெடுத்து ஒவ்வொரு சிறிய பாட்டில் அதன் நிலையான கட்டமைப்பிற்கு ஏற்றதாக இருக்கும் என்று கருதுவதை விட இது மிகவும் பயனுள்ளதாக இருக்கும்.
அதே வரைபடத்தில் அச்சு, டை ஹெட்ஸ் மற்றும் நிலையங்களைச் சரிபார்க்கவும்
நிலைய எண்ணிக்கை, தலை எண்ணிக்கை மற்றும் குழி எண்ணிக்கை ஆகியவை உற்பத்தி ஏற்பாட்டின் வெவ்வேறு பகுதிகளை விவரிக்கின்றன. இரண்டாவது நிலையம் மற்றொரு அச்சு நிலையை வழங்குகிறது. மல்டிபிள் டை அவுட்லெட்டுகள் பல பாரிசன்களை வழங்குகின்றன. மோல்டிங் நிகழ்வின் போது உருவாக்கப்பட்ட தயாரிப்புகளை அச்சு துவாரங்கள் வரையறுக்கின்றன. இந்த பகுதிகள் எவ்வாறு இணைந்து செயல்படுகின்றன என்பதை முன்மொழிவு காட்ட வேண்டும்.
கிங்கிள்ஸ்பல-தலை மற்றும் பல-குழி வழிகாட்டிகலைச்சொற்களை விளக்குகிறது. தளவமைப்பு வரைபடத்தைப் படிக்க அதைப் பயன்படுத்தவும், பின்னர் உண்மையான அவுட்லெட் எண்ணிக்கை மற்றும் இடைவெளியைக் கேட்கவும். "இரட்டை இயந்திரம்" என்ற வார்த்தைகள் தவறான புரிதலுக்கு அதிக இடமளிக்கின்றன.
உடல் பொருத்தத்துடன் தொடங்குங்கள்
அங்கீகரிக்கப்பட்ட இயந்திர வரைபடத்துடன் அச்சு பரிமாணங்களை ஒப்பிடுக. மவுண்டிங் விவரங்கள், தடிமன், திறப்பு அனுமதி மற்றும் இணைப்புகள் ஆகியவை அடங்கும். இறுதி அனுமதி மதிப்பாய்வை உபகரணங்கள் மற்றும் அச்சு சப்ளையர்களிடம் விடுங்கள்; ஒரு அட்டவணை அதிகபட்சம் ஒவ்வொரு குழாய், பொருத்துதல் அல்லது நகரும் கூறுகளைக் காட்டாது.
தலை இடைவெளி என்பது ஒரு தனி சரிபார்ப்பு. பல குறுகிய பாட்டில்கள் ஒரே எண்ணிக்கையிலான பரந்த பாட்டில்கள் பொருந்தாத அச்சுக்கு குறுக்கே பொருந்தக்கூடும். கேவிட்டி சென்டர்கள் மற்றும் டை அவுட்லெட்டுகளை ஒரு பார்வையில் கேளுங்கள். கருவி தொகுப்பு வெளியிடப்படுவதற்கு முன், சப்ளையர்கள் ஏற்பாட்டைச் சரிபார்க்க இது உதவுகிறது.
பின்னர் உற்பத்தி வரிசையை மதிப்பாய்வு செய்யவும்
திட்டமிடப்பட்ட பணிச்சுமை மற்றும் முன்மொழியப்பட்ட சுழற்சியில் இருந்து நிலைய எண்ணிக்கையைத் தேர்ந்தெடுக்கவும். இரட்டை-நிலைய இயந்திரம் அச்சு நிலைகளை மாற்றலாம், ஆனால் வெளியேற்ற அமைப்பு மற்றும் கீழ்நிலை உபகரணங்கள் அந்த வரிசையை ஆதரிக்க வேண்டும். கிங்கிள்ஸ்ஒற்றை-இரட்டை-நிலையம் ஒப்பீடுபரந்த கட்டமைப்பு விவாதத்தை அளிக்கிறது.
தயாரிப்பு கலவையையும் கருத்தில் கொள்ளுங்கள். ஒரு பாட்டிலுக்கு மீண்டும் மீண்டும் ஆர்டர் செய்யும் தொழிற்சாலை, அச்சுகளையும் வண்ணங்களையும் அடிக்கடி மாற்றும் தொழிற்சாலையிலிருந்து வேறுபட்ட திட்டமிடல் சிக்கலைக் கொண்டுள்ளது. முன்மொழியப்பட்ட தயாரிப்புகளுக்கு இடையில் என்ன உபகரணங்கள் மாறுகின்றன என்பதை விளக்க சப்ளையரிடம் கேளுங்கள். வேகமான ஆர்ப்பாட்ட சுழற்சியில் இருந்து அந்த பதிலை தனித்தனியாக வைத்திருங்கள்.
ஒரு புதிய உற்பத்தி கலத்திற்கு, உருவாக்கும் கருவி மற்றும் அகற்றும் பாதை இரண்டையும் அடையாளம் காணும் ஒரு அமைப்பைக் கோரவும். ஒவ்வொரு அச்சு திறந்த பிறகும் பாட்டில்கள் மற்றும் ஃபிளாஷ் எங்கு செல்கின்றன என்பதைக் காட்டு. ஒரு தெளிவான வரைபடம் வாங்குதல், உற்பத்தி மற்றும் கருவி குழுக்களுக்கு மதிப்பாய்வு செய்ய அதே ஏற்பாட்டைக் கொடுக்கிறது.
எக்ஸ்ட்ரூடர் செயலாக்க வேண்டிய பொருளுடன் ஒரு மணி நேரத்திற்கு பாட்டில்களை இணைக்கவும்
வரையறுக்கப்பட்ட அளவீட்டு காலத்துடன், உற்பத்தி இலக்கை ஒரு மணி நேரத்திற்கு ஏற்றுக்கொள்ளப்பட்ட பாட்டில்களாக எழுதவும். பின்னர் நிராகரிப்புகள், மொத்த வார்ப்பு பொருள் மற்றும் இயந்திர வரிசை மூலம் பின்னோக்கி வேலை செய்யுங்கள். இது விவரிக்கப்படாத வேகக் கோரிக்கைக்கு பதிலாக மதிப்பிடுவதற்கான கோரிக்கையை வழங்குநருக்கு வழங்குகிறது.
முடிக்கப்பட்ட பாட்டில் எடை மற்றும் மொத்த வார்ப்பட எடை ஆகியவை வெவ்வேறு உள்ளீடுகள். எக்ஸ்ட்ரூடர் நீக்கக்கூடிய ஃபிளாஷ் மாறும் பொருளையும் செயலாக்குகிறது. அந்த பொருளை மீட்டெடுப்பது பொருள் சமநிலை மற்றும் வாங்கும் செலவை பாதிக்கலாம், ஆனால் அது ஆரம்ப வெளியேற்ற வேலையை அகற்றாது.
எடுத்துக்காட்டு திட்டமிடல் உதாரணம், கிங்கிள் தயாரிப்பு சோதனை அல்ல
ஒரு மணி நேரத்திற்கு 600 ஏற்றுக்கொள்ளப்பட்ட பாட்டில்கள், 95% ஏற்றுக்கொள்ளும் வீதம் மற்றும் ஒரு பாட்டில் நிலைக்கு 90 கிராம் மொத்த வார்ப்படப் பொருள் ஆகியவற்றை இலக்காகக் கொள்ளுங்கள். முடிக்கப்பட்ட பாட்டிலின் எடை 70 கிராம் என்று வைத்துக்கொள்வோம்.
தேவையான உருவாக்கப்பட்ட பாட்டில்கள்: ஒரு மணி நேரத்திற்கு 600 ÷ 0.95 ≈ 632
மொத்த உருகும் தேவை: (600 ÷ 0.95) × 0.090 ≈ 56.8 கிலோ/ம
ஏற்றுக்கொள்ளப்பட்ட பாட்டில்களில் உள்ள பொருள்: 600 × 0.070 = 42.0 கிலோ/ம
வேறுபாடு ஏற்றுக்கொள்ளப்பட்ட முடிக்கப்பட்ட பாட்டில்களுக்கு வெளியே உள்ள பொருட்களை உள்ளடக்கியது. இது நிரந்தர பொருள் இழப்பு அல்லது வாங்க வேண்டிய கன்னி பிசின் அளவு ஆகியவற்றின் கணக்கீடு அல்ல.
இந்த அனுமானங்கள் KGB5L இன் வெளியிடப்பட்ட 55 kg/h குறிப்பை விட மொத்த உருகும் தேவையை உருவாக்குகின்றன. அதுவே முன்மொழிவை மறுபரிசீலனை செய்ய ஒரு காரணம். KGB5D இன் வெளியிடப்பட்ட 80 kg/h இந்த ஆரம்ப வெகுஜன ஓட்ட ஒப்பீட்டை அழிக்கிறது, ஆனால் ஒரு பாட்டில் சோதனை இன்னும் சுழற்சி நேரம், தரம் மற்றும் கீழ்நிலை திறன் ஆகியவற்றை நிறுவ வேண்டும்.
அந்த ஒப்பீட்டை ஒரு மணி நேரத்திற்கு 600 நல்ல பாட்டில்கள் என்ற வாக்குறுதியாக மாற்ற வேண்டாம். உதாரணம் அனுமானிக்கப்பட்ட உள்ளீடுகளைப் பயன்படுத்தி ஒரு திரையிடல் கணக்கீடு ஆகும். உண்மையான உற்பத்திக்கு அங்கீகரிக்கப்பட்ட பிசின், அச்சு, எடை, குளிரூட்டும் நிலைகள் மற்றும் இயந்திர கட்டமைப்பு தேவை.
வெளியீட்டு பதிவில் நிறுத்தங்கள் எவ்வாறு கையாளப்படுகின்றன என்பதைக் குறிப்பிடவும். ஒரு நிலையான இயங்கும் இடைவெளி மற்றும் ஒரு முழுமையான மாற்றம் ஆகியவை வெவ்வேறு அளவீட்டு சாளரங்கள். வாடிக்கையாளருக்கு ஷிப்ட் அர்ப்பணிப்பு தேவைப்பட்டால், ஸ்டார்ட்அப், ஆய்வு, திட்டமிடப்பட்ட இடைவெளிகள் மற்றும் மாறுதல்கள் ஆகியவற்றின் ஒப்புக்கொள்ளப்பட்ட சிகிச்சையைச் சேர்க்கவும்.
கிங்கிலின் தயாரிப்பு அட்டவணைகள் அவற்றின் வேகக் குறிப்பை உலர் சுழற்சி என்று பெயரிடுகின்றன. அந்த லேபிளைத் துல்லியமாகப் பதிவுசெய்து, உங்கள் பாட்டிலுக்கான தனி ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டுத் திட்டத்தைக் கேட்கவும். வாங்குபவர் மேற்கோள் காட்டப்பட்ட முடிவை ஒரு சோதனை நிலை மற்றும் எண்ணும் முறைக்கு மீண்டும் கண்டுபிடிக்க முடியும்.
பாட்டில் கழுத்து, சுவர் மற்றும் அடித்தளத்தில் செல்ல வேண்டும்
ஒரு பயனுள்ள ஒப்புதல் மாதிரியானது வாடிக்கையாளர் நிரப்பி அனுப்பும் தொகுப்பைக் குறிக்கிறது. பாட்டிலையும் அதன் நோக்கம் மூடுவதையும் ஒன்றாகத் தொடங்குங்கள். சீல் செய்யும் அம்சங்கள், பரிமாணங்கள் மற்றும் ஏற்றுக்கொள்வதைத் தீர்மானிக்கும் சோதனை முறைகளை அடையாளம் காண பேக்கேஜிங் குழுவிடம் கேளுங்கள்.
கழுத்தில், பூச்சு வரைதல் மற்றும் அங்கீகரிக்கப்பட்ட தொப்பி, பம்ப் அல்லது பிற மூடல் ஆகியவை அடங்கும். எந்த அளவீடுகள் அல்லது அளவீடுகள் முடிவைச் சரிபார்க்கும் என்பதை பதிவு செய்யவும். பாட்டில் உடலின் காட்சி ஆய்வு, மூடல் இடைமுகம் அதன் வரைபடத்தை சந்திக்கிறதா என்பதற்கு பதிலளிக்க முடியாது.
சுவரைப் பொறுத்தவரை, முக்கியமான இடங்கள் மற்றும் அவை எவ்வாறு அளவிடப்படும் என்பதை வரையறுக்கவும். சராசரி பாட்டில் எடை உற்பத்திக் கட்டுப்பாட்டிற்கு உதவியாக இருக்கும், ஆனால் அது பகுதிக்குள் உள்ள பொருளைக் கண்டறியாது. ஒப்புக்கொள்ளப்பட்ட சுவர் வரைபடம், தோள்பட்டை, கைப்பிடி பகுதி மற்றும் தளத்தை சோதனையின் போது விவாதிக்க எளிதாக்குகிறது.
திparison நிரலாக்க மற்றும் சுவர் தடிமன் வழிகாட்டிசுயவிவரக் கட்டுப்பாடு எவ்வாறு பொருள் விநியோகத்துடன் தொடர்புடையது என்பதை விளக்குகிறது. தேவையான முடிவை வரையறுக்க அந்த விவாதத்தைப் பயன்படுத்தவும். கட்டுப்படுத்தி புள்ளிகளின் எண்ணிக்கை மட்டும் அளவிடப்பட்ட பாட்டில்களுக்கு மாற்றாக இல்லை.
அடிவாரத்தில், தொடர்புடைய மடிப்பு, நிற்கும் மேற்பரப்பு மற்றும் தோற்றம் காசோலைகளை ஒப்புக்கொள்கிறேன். ஏற்றுக்கொள்ளும் திட்டத்தில், அதன் முறை மற்றும் அளவுகோல்களுடன் தேவையான கசிவு, வீழ்ச்சி அல்லது டாப்-லோட் சோதனையைச் சேர்க்கவும். பொருந்தக்கூடிய தேவைகள் தொகுப்பின் பயன்பாடு மற்றும் வாடிக்கையாளர் விவரக்குறிப்பிலிருந்து வருகின்றன.
மாதிரிகளை அவற்றின் தோற்றம் தெரியும் வகையில் எடுக்கவும். குழி மற்றும் நிலையத்தைக் கண்டறிந்து, அமைப்புகளைப் பதிவுசெய்து, பொருள் தொகுதி விவரங்களைப் பாதுகாக்கவும். நிலைகளுக்கு இடையில் முடிவு வேறுபட்டால், குழு அதை அமைப்பின் ஒரு குறிப்பிட்ட பகுதியில் கண்டறிய முடியும்.
இறுதி வரைதல் திருத்தத்துடன் அங்கீகரிக்கப்பட்ட மாதிரிகள் மற்றும் ஆய்வுப் பதிவுகளை வைத்திருங்கள். அவை ஆணையிடும் குழுக்களுக்கு இனப்பெருக்கம் செய்வதற்கு புகைப்படத்தை விட துல்லியமான ஒன்றை வழங்குகின்றன. திஇயந்திர தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை வழிகாட்டிரன் மற்றும் ஏற்றுக்கொள்வதற்குப் பின்னால் உள்ள ஆதாரங்களை ஆவணப்படுத்துவதற்கான ஒரு கட்டமைப்பை வழங்குகிறது.
வரையறுக்கப்பட்ட நோக்கத்துடன் பாட்டில் உற்பத்தி கலத்தைக் கோரவும்
ஒரு அடிப்படை இயந்திர மேற்கோள் அதன் விலைக்கு வெளியே பல திட்டப் பொருட்களை விட்டுவிடலாம். அச்சு, ஹெட் டூலிங், மெட்டீரியல் கையாளுதல் மற்றும் கீழ்நிலை செயல்பாடுகளை அடையாளம் காண சப்ளையரிடம் கேளுங்கள். வாங்குபவர் வழங்கிய உபகரணங்களை அதே பட்டியலில் வைக்கவும், இதனால் நிறுவல் குழு முழு எல்லையையும் பார்க்க முடியும்.
முன்மொழியப்பட்ட கட்டமைப்பிற்கு எதிராக காற்று மற்றும் நீர் தேவைகளை சரிபார்க்கவும். திட்ட ஆவணங்களில் தேவையான விநியோக நிலைமைகள் மற்றும் இணைப்பு இடங்களை பதிவு செய்யவும். கிங்கிள்ஸ்பயன்பாடு மற்றும் தொழிற்சாலை தளவமைப்பு வழிகாட்டிதள தயாரிப்புக்குத் தேவையான தகவல்களை உள்ளடக்கியது.
டிரிம்மிங் மற்றும் லீக் சோதனை எங்கு நடக்கும் என்பதை முடிவு செய்யுங்கள். பாட்டில்கள் எவ்வாறு நிரப்புதல் அல்லது பேக்கிங் செயல்பாட்டை அடைகின்றன, மற்றும் நிராகரிக்கப்பட்ட பாகங்கள் எவ்வாறு வரியை விட்டு வெளியேறுகின்றன என்பதை விளக்குங்கள். ஒரு தானியங்கி செயல்பாடு கோரப்பட்டால், அதைச் செய்யும் கருவி மற்றும் அதன் இடைமுகத்தை மோல்டிங் இயந்திரத்துடன் பெயரிட சப்ளையரிடம் கேளுங்கள்.
மேற்கோளுக்கான கோரிக்கையைத் தயாரிக்க பின்வரும் வரிசையைப் பயன்படுத்தவும். ஒவ்வொரு அடியும் வேகமான அல்லது முழு தானியங்கி இயந்திரத்திற்கான பொதுவான விருப்பத்தை விட, சப்ளையர் மதிப்பாய்வு செய்யக்கூடிய ஒன்றை உருவாக்குகிறது.
- பாட்டில் மற்றும் மூடல் வரைபடங்களை இணைக்கவும் அல்லது தெளிவாக அடையாளம் காணப்பட்ட மாதிரிகளை அனுப்பவும்.
- பிசின் தரம், முடிக்கப்பட்ட எடை மற்றும் முன்மொழியப்பட்ட பொருள் கலவையை பட்டியலிடுங்கள்.
- ஏற்றுக்கொள்ளப்பட்ட-வெளியீட்டு இலக்கை அமைத்து, மாற்றம் மற்றும் தயாரிப்பு-மாற்ற அட்டவணையை விளக்குங்கள்.
- புதிய உபகரணங்கள் பயன்படுத்த வேண்டிய தற்போதைய அச்சுகள், துணை பொருட்கள் மற்றும் தொழிற்சாலை சேவைகளை விவரிக்கவும்.
- தேவையான ஆய்வு, சோதனை பதிவுகள் மற்றும் விநியோகத்தில் சேர்க்கப்பட்டுள்ள உபகரணங்களை வரையறுக்கவும்.
ஒவ்வொரு உருப்படிக்கும் பதிலளிக்க தொழில்நுட்ப சலுகையைக் கேளுங்கள். இது முன்மொழியப்பட்ட மாதிரி மற்றும் கருவி அமைப்பைக் கண்டறிந்து, அதன் உற்பத்தி முன்மொழிவின் பின்னணியில் உள்ள நிலைமைகளை விளக்க வேண்டும். எந்தவொரு திறந்த உள்ளீடும் ஒப்புக்கொள்ளப்படும் வரை தெரியும்.
பல பாட்டில்களைக் கொண்ட திட்டத்திற்கு, தொடக்கத்தில் முழு வரம்பைச் சமர்ப்பிக்கவும். எந்த தயாரிப்பு அடிக்கடி இயங்கும் மற்றும் எது மிகப்பெரிய கருவித் தேவையை அமைக்கிறது என்பதைக் குறிக்கவும். இது உபகரண உறையுடன் உற்பத்தி அட்டவணையை மதிப்பாய்வு செய்ய சப்ளையருக்கு உதவுகிறது.
HDPE பாட்டில் லைனை திட்டமிடுகிறீர்களா?
உங்கள் பாட்டில் வரைதல் மற்றும் உற்பத்தி இலக்கை கிங்கிளுக்கு அனுப்பவும்.பிசின் தரம், மூடல் விவரங்கள் மற்றும் ஏற்கனவே உள்ள அச்சு தகவலைச் சேர்க்கவும். இந்த உள்ளீடுகள் உள்ளமைவு மதிப்பாய்வு மற்றும் உங்கள் உண்மையான தயாரிப்புடன் இணைக்கப்பட்ட மேற்கோளை ஆதரிக்கின்றன.
அடிக்கடி கேட்கப்படும் கேள்விகள்
HDPE பாட்டில்களுக்கு நான் எந்த இயந்திரத்தைக் கருத்தில் கொள்ள வேண்டும்?
எக்ஸ்ட்ரூஷன் பாட்டில் திட்டத்திற்கு, தொடர்ச்சியான எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் இயந்திரத்துடன் தொடங்கி, பாட்டில் வரைதல், பிசின், அச்சு மற்றும் தேவையான வெளியீடு ஆகியவற்றை ஒன்றாக மதிப்பாய்வு செய்யவும். Kingle's KGB2L, KGB5L மற்றும் KGB5D ஆகியவை சிறிய கொள்கலன் குறிப்பு புள்ளிகளை வழங்குகின்றன. இறுதித் தேர்வு அங்கீகரிக்கப்பட்ட கருவி மற்றும் உற்பத்தி நிலைமைகளைப் பொறுத்தது.
5 எல் ப்ளோ மோல்டிங் இயந்திரம் சிறிய பாட்டில்களை உருவாக்க முடியுமா?
ஒருவேளை, மோல்டு, டை டூலிங், இடைவெளி மற்றும் அகற்றும் ஏற்பாடு ஆகியவை அந்த பாட்டில்களுக்கு ஏற்றதாக இருந்தால். அதிகபட்ச கொள்கலன் திறன் ஒவ்வொரு இணக்கமான தயாரிப்பையும் வரையறுக்காது. சிறிய பாட்டில் வரைபடங்கள் மற்றும் உற்பத்தி இலக்குகளை அனுப்பவும், பின்னர் ஒவ்வொரு தயாரிப்புக்கும் முழுமையான உள்ளமைவை உறுதிப்படுத்த சப்ளையரிடம் கேட்கவும்.
டபுள் ஸ்டேஷன் மெஷினுக்கு டபுள் டை ஹெட் தேவையா?
எண். நிலையங்கள் அச்சு நிலைகளாகும், அதே நேரத்தில் ஒரு மோல்டிங் நிகழ்வில் எத்தனை பாரிசன்கள் வழங்கப்படுகின்றன என்பதை டை அவுட்லெட்டுகள் தீர்மானிக்கின்றன. மேற்கோள் இரண்டையும் தனித்தனியாக அடையாளப்படுத்த வேண்டும். இரண்டு இயந்திர சலுகைகளை ஒப்பிடும் முன் முன்மொழியப்பட்ட கேவிட்டி லேஅவுட், டை-ஹெட் ஸ்பேசிங் மற்றும் மோல்ட் செட் ஆகியவற்றைச் சரிபார்க்கவும்.
இயந்திரம் ஒரு மணி நேரத்திற்கு எத்தனை HDPE பாட்டில்களை உருவாக்க முடியும்?
பதில் பாட்டில், மொத்த வார்ப்பட எடை, பொருள், கருவி, சுழற்சி மற்றும் ஏற்றுக்கொள்ளும் அளவுகோல்களைப் பொறுத்தது. ஒப்புக்கொள்ளப்பட்ட நிபந்தனைகளின் கீழ் ஒரு மணிநேரத்திற்கு ஏற்றுக்கொள்ளப்பட்ட பாட்டில்களாக இலக்கைக் குறிப்பிடவும். தொடக்கப் பொருள்-தேவை சரிபார்ப்புக்கு வெளியிடப்பட்ட உருகும் திறனைப் பயன்படுத்தவும், பின்னர் சோதனையில் முடிக்கப்பட்ட-பாட்டில் விகிதத்தை சரிபார்க்கவும்.
இயந்திரம் மறுசுழற்சி செய்யப்பட்ட HDPE ஐ இயக்க முடியுமா?
உண்மையான பொருள் மூலத்தையும், சப்ளையருடன் கலப்பதையும் உறுதிப்படுத்தவும். சோதனையில் அந்தப் பொருளைச் சேர்த்து, அங்கீகரிக்கப்பட்ட தேவைகளுக்கு எதிராக பெறப்பட்ட பாட்டில்களை மதிப்பிடவும். ஒரு பொதுவான HDPE இயந்திர விவரம் ஒவ்வொரு தொகுப்பிற்கும் ஏற்றுக்கொள்ளக்கூடிய மறுசுழற்சி-உள்ளடக்க சதவீதத்தை நிறுவவில்லை.
HDPE பாட்டில் இயந்திர மேற்கோளுக்கு என்ன தகவல் தேவை?
பாட்டில் மற்றும் மூடல் வரைபடங்கள், பிசின் தரம், இலக்கு எடை, ஏற்றுக்கொள்ளப்பட்ட வெளியீடு தேவை மற்றும் தயாரிப்பு-மாற்ற அட்டவணை ஆகியவற்றை வழங்கவும். ஏற்கனவே உள்ள அச்சு விவரங்கள், தள பயன்பாடுகள் மற்றும் தேவையான கீழ்நிலை உபகரணங்களைச் சேர்க்கவும். சோதனை மற்றும் ஆய்வு அளவுகோல்களை ஒப்புக்கொள், எனவே மேற்கோள் இரு தரப்பினரும் மதிப்பீடு செய்யக்கூடிய உற்பத்தி முடிவை விவரிக்கிறது.
இயந்திர குறிப்புகள் கிங்கிளின் வெளியிடப்பட்ட தயாரிப்பு பக்கங்களுடன் இணைக்கப்பட்டுள்ளன. எண் உற்பத்தி உதாரணம் கூறப்பட்ட அனுமானங்களைப் பயன்படுத்துகிறது மற்றும் அளவிடப்பட்ட இயந்திர முடிவு அல்ல. ஒரு குறிப்பிட்ட ஆர்டருக்கு, ஒப்புக் கொள்ளப்பட்ட தொழில்நுட்ப விவரக்குறிப்பு, கருவி வரைபடங்கள் மற்றும் ஏற்றுக்கொள்ளும் பதிவுகளைப் பயன்படுத்தவும்.