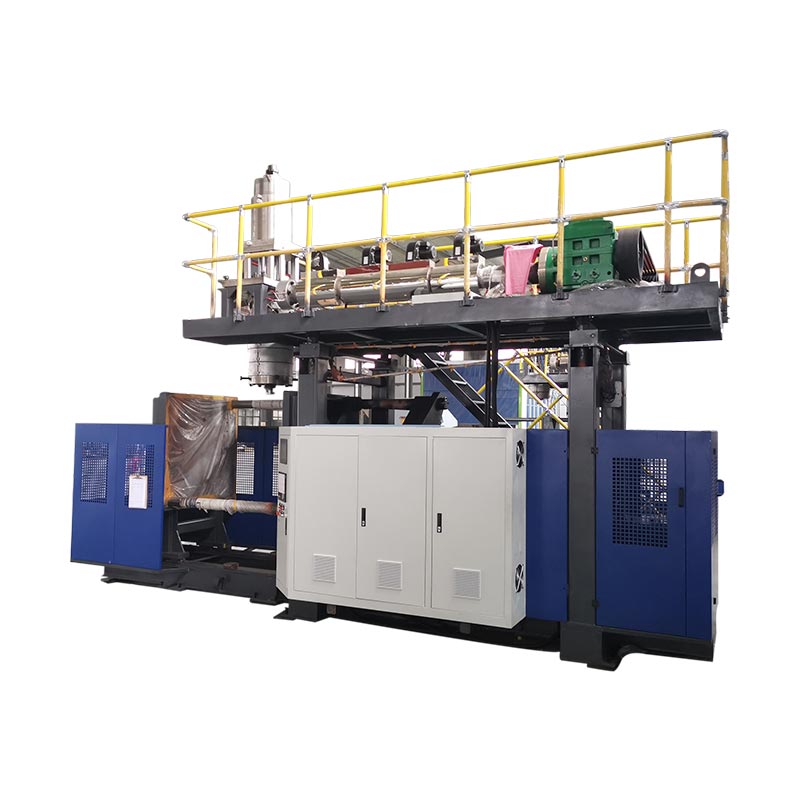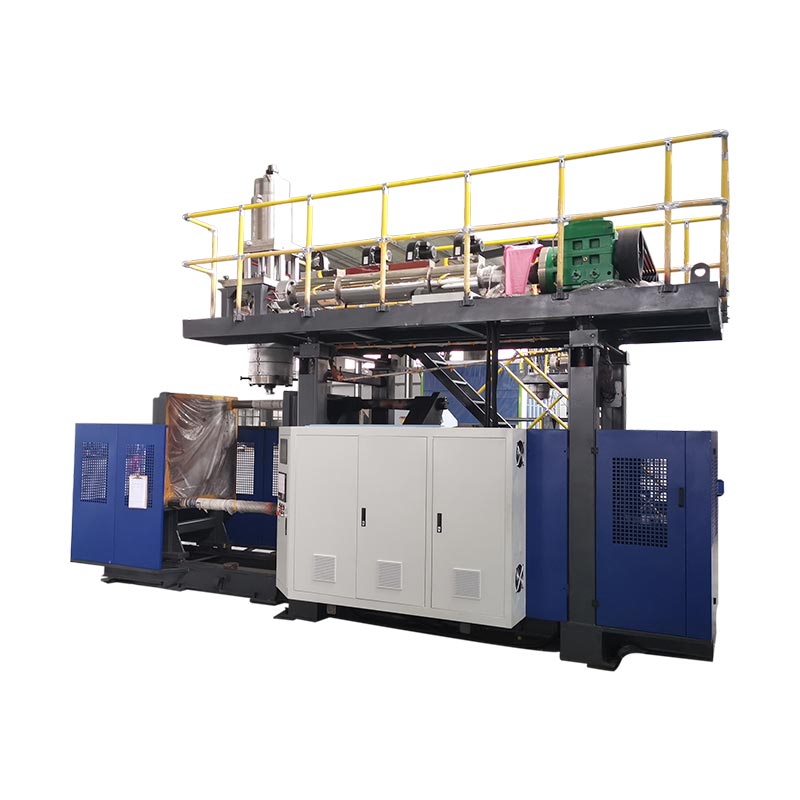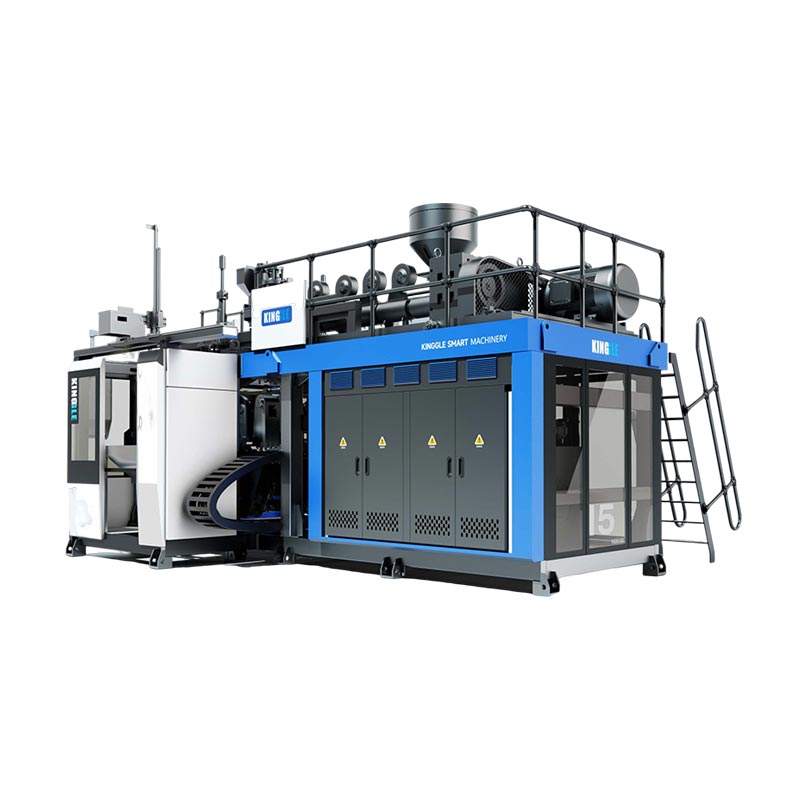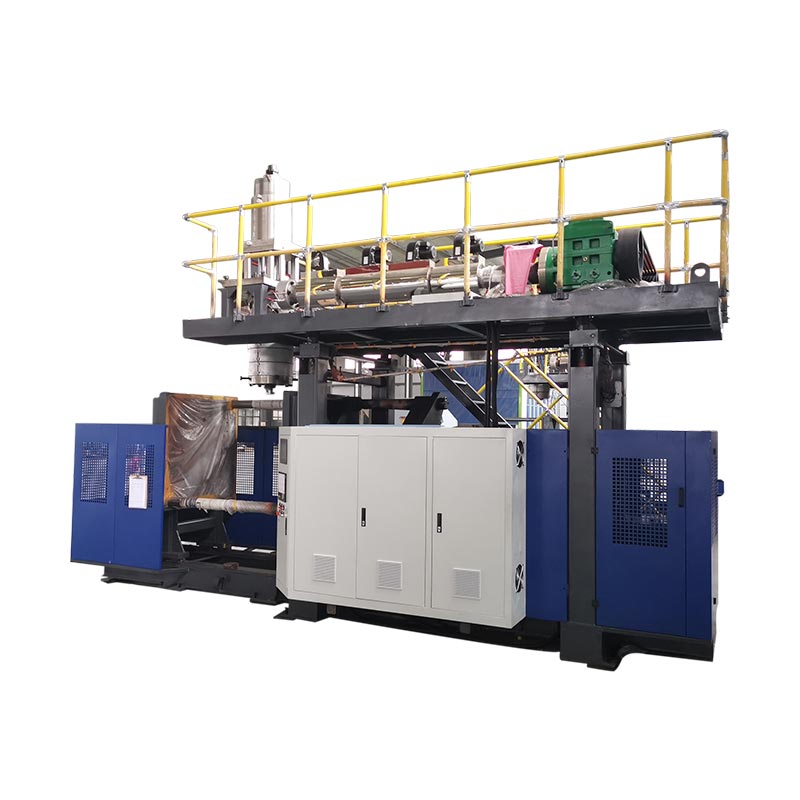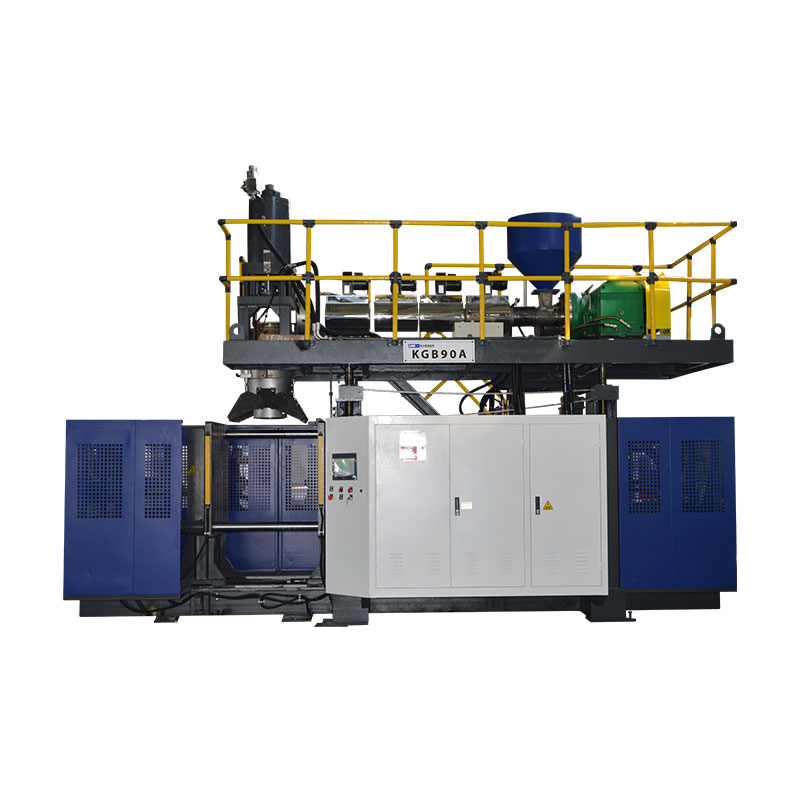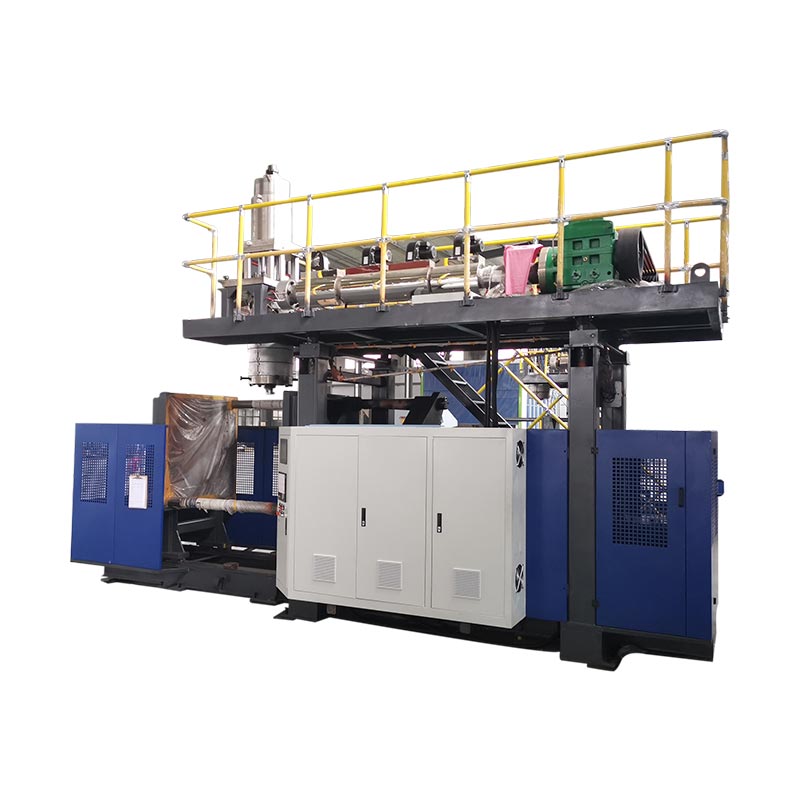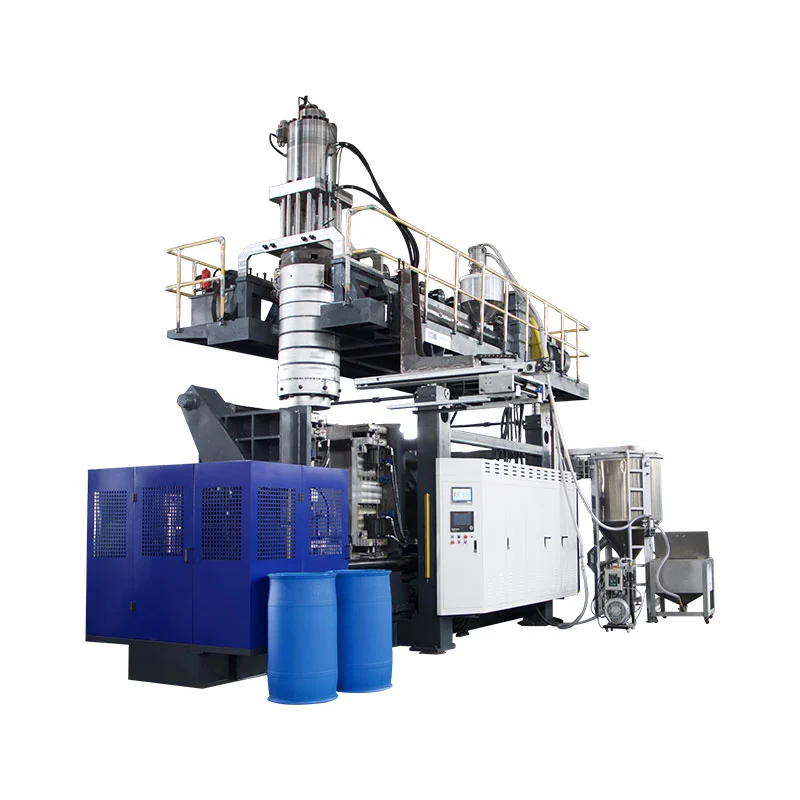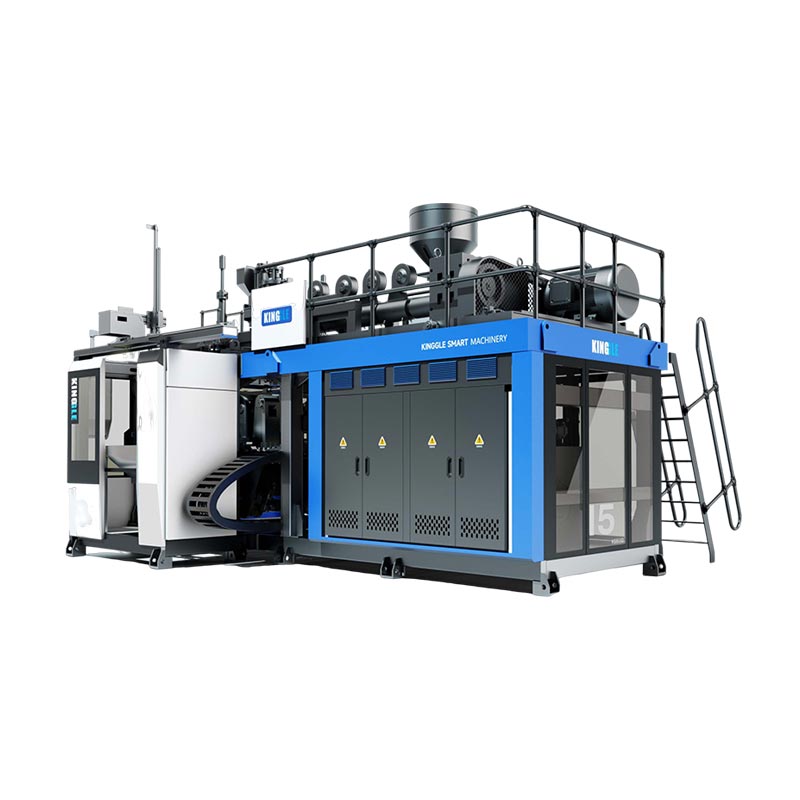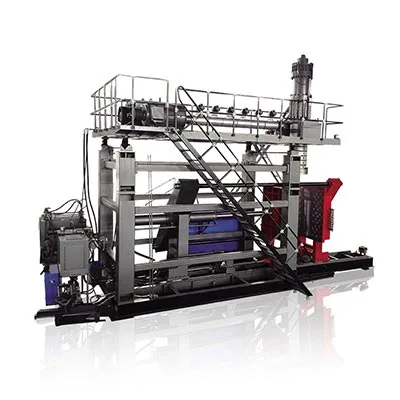
இயந்திரம் வெளியேற்றம், குளிரூட்டல் மற்றும் அச்சு-கையாளுதல் நேரத்தை எவ்வாறு பயன்படுத்துகிறது என்பதை இரண்டாவது நிலையம் மாற்றுகிறது. இது தானாகவே விற்பனை செய்யக்கூடிய வெளியீட்டை இரட்டிப்பாக்காது, ஒரு பாட்டிலுக்கு குறைந்த ஆற்றல் அல்லது பெரிய தயாரிப்பை உருவாக்காது. மூன்று ஜோடி கிங்கிள் இயந்திர அளவுகள் உண்மையான வேறுபாடுகள் எங்கு தோன்றும் என்பதைக் காட்டுகிறது.
உண்மையானசிங்கிள் vs டபுள் ஸ்டேஷன் ப்ளோ மோல்டிங் மெஷின்எனவே ஒப்பீடு என்பது ஒரு முழுமையான செல் ஆய்வு, வண்டி எண்ணிக்கை அல்ல. முடிவு பாட்டில், உற்பத்தி அட்டவணை, மொத்த உருகும் தேவை, இரண்டு-நிலைய வரிசை மற்றும் ஏற்றுக்கொள்ளப்பட்ட பகுதி தேவை ஆகியவற்றை இணைக்க வேண்டும்.
ஒரு நிலையத்திற்கும் இரண்டிற்கும் இடையே என்ன மாற்றங்கள்?
ஒற்றை-நிலைய தொடர்ச்சியான எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் இயந்திரத்தில், ஒரு அச்சு மற்றும் கிளாம்ப் நிலை பாரிசனைப் பிடித்து, பகுதியை உருவாக்கி, அதை குளிர்வித்து வெளியிடுகிறது. அடுத்த மோல்டிங் நிகழ்வு அந்த ஒரு நிலையத்தின் வரிசையைச் சுற்றி பொருந்த வேண்டும்.
ஒரு இரட்டை-நிலையம்-அல்லது இரட்டை-நிலையம்-எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் இயந்திரம், பகிரப்பட்ட எக்ஸ்ட்ரூஷன் அமைப்பைச் சுற்றி இரண்டு அச்சு நிலைகளை மாற்றுகிறது. ஒரு நிலையம் ஊதுதல், குளிரூட்டல் அல்லது பகுதி அகற்றும் படிநிலையில் இருக்கலாம், மற்றொன்று அடுத்த பாரிசனைப் பிடிக்கத் தயாராகிறது. இதனால்தான் இரட்டை-நிலைய உபகரணங்கள் சில சந்தைகளில் இரட்டை பக்க அல்லது ஷட்டில் ப்ளோ மோல்டிங் இயந்திரம் என்றும் விவரிக்கப்படுகிறது.
இந்த எளிமைப்படுத்தப்பட்ட வரிசையானது வாய்ப்பை விளக்குகிறது, இறுதி உற்பத்தி விகிதம் அல்ல. ஸ்டேஷன் டிராவல், பாரிசன் உருவாக்கம், மோல்ட் க்ளோஸ், ப்ளோயிங், எக்ஸாஸ்ட், கூலிங், எஜெக்ஷன், டிரிம்மிங் மற்றும் டவுன்ஸ்ட்ரீம் டிரான்ஸ்ஃபர் இன்னும் ஒன்றாகப் பொருந்த வேண்டும். சுயாதீன ஷட்டில்-மெஷின் இலக்கியம் ஒற்றை மற்றும் இரட்டை பக்க கட்டமைப்புகளை தனித்தனியாக பட்டியலிடுகிறது, இது வெவ்வேறு உபகரணத் தேர்வுகள் என்பதை வலுப்படுத்துகிறது.
நிலைய எண்ணிக்கை, தலை எண்ணிக்கை, குழி எண்ணிக்கை மற்றும் அடுக்கு எண்ணிக்கை ஆகியவற்றை குழப்ப வேண்டாம்
பல மேற்கோள் தவறுகள் தொடங்குகின்றன, ஏனெனில் "இரட்டை" என்பது இரட்டிப்பாக இருப்பதைக் கூறாமல் பயன்படுத்தப்படுகிறது. இரட்டை-நிலைய இயந்திரம் என்பது இரட்டை-தலை இயந்திரம், இரண்டு-குழிவு அச்சு அல்லது இரண்டு-அடுக்குக் கோடு என்பது அவசியமில்லை.
| கால | அது என்ன எண்ணுகிறது | அது என்ன மாறுகிறது | சப்ளையருக்கான கேள்வி |
|---|---|---|---|
| ஒற்றை அல்லது இரட்டை நிலையம் | வரிசையாக வேலை செய்யும் அச்சு மற்றும் கிளாம்ப் நிலைகள் | இயந்திர வரிசை, அச்சு-செட் தேவை, வெளியீட்டு திறன், தடம் மற்றும் கையாளுதல் | இந்த இயந்திரத்தில் எத்தனை முழுமையான அச்சு நிலையங்கள் மாறி மாறி உள்ளன? |
| ஒற்றை அல்லது பல தலை இறக்கும் | ஒரு மோல்டிங் நிகழ்வில் பாரிஸன்ஸ் வெளியேற்றப்பட்டது | ஒரே நேரத்தில் எத்தனை அச்சு குழிகளை உண்ணலாம் மற்றும் தேவையான அவுட்லெட் சுருதி | எத்தனை விற்பனை நிலையங்கள் சேர்க்கப்பட்டுள்ளன, அவற்றின் மைய தூரம் என்ன? |
| ஒற்றை அல்லது பல குழி அச்சு | ஒரு அச்சில் உருவான பாகங்கள் மூடப்படும் | ஒரு மோல்டிங் நிகழ்வுக்கான பாகங்கள், அச்சு அளவு, கூலிங் பேலன்ஸ் மற்றும் டிரிம்மிங் | ஒரு அச்சு நிகழ்வு எத்தனை விற்பனையான பாகங்களை உருவாக்க வேண்டும்? |
| ஒற்றை அல்லது பல அடுக்கு | பகுதி சுவரில் உள்ள பொருள் அடுக்குகள் | எக்ஸ்ட்ரூடர்கள், டை-ஹெட் கட்டிடக்கலை, பொருள் கையாளுதல் மற்றும் செயல்முறை கட்டுப்பாடு | மேற்கோளில் என்ன பொருட்கள் மற்றும் அடுக்கு அமைப்பு சேர்க்கப்பட்டுள்ளது? |
திR&B தொடர்ச்சியான எக்ஸ்ட்ரூஷன் ஷட்டில் தரவு தாள், எடுத்துக்காட்டாக, ஒன்று அல்லது இரண்டு-நிலைய கிளாம்ப் உள்ளமைவுகளிலிருந்து தனித்தனியாக ஒற்றை மற்றும் பல-பாரிசன் டை ஹெட்களை பட்டியலிடுகிறது. மல்டி-பாரிசன் கருவி ஒரு வெளியீட்டு நெம்புகோல்; இரண்டாவது அச்சு நிலையம் மற்றொன்று. ஒரு முன்மொழிவு நெம்புகோலைப் பயன்படுத்தலாம் அல்லது இரண்டையும் இணைக்கலாம், எனவே மேற்கோள் ஒவ்வொன்றையும் தனித்தனியாக அடையாளம் காண வேண்டும்.
பிராந்தியத்திற்கு ஏற்ப சொற்களும் மாறுகின்றன. வாங்குபவர்கள் தேடலாம்இரட்டை நிலையம் ஊதி மோல்டிங் இயந்திரம், இரட்டை நிலைய ஊதுபத்தி இயந்திரம், இரண்டு-நிலைய பாட்டில் ஊதும் இயந்திரம்அல்லதுஇரட்டை பக்க விண்கலம் ஊதுபத்தி. பெயரால் மட்டும் தேர்ந்தெடுப்பதை விட உடல் வரிசையை உறுதிப்படுத்தவும்.
அசல் ஒப்பீடு: மூன்று ஜோடி கிங்கிள் இயந்திர அளவுகள்
பின்வரும் பகுப்பாய்வு ஆறு தற்போதைய Kinggle தயாரிப்பு பக்கங்களில் வெளியிடப்பட்ட விவரக்குறிப்புகளைப் பயன்படுத்துகிறது. ஒவ்வொரு ஜோடியும் ஒரே பெயரளவு அதிகபட்ச கொள்கலன் திறனைக் கொண்டுள்ளது, இது நிலைய வேறுபாட்டை எளிதாகப் பார்க்க உதவுகிறது. புள்ளிவிவரங்கள் பட்டியல் குறிப்புகள், ஒவ்வொரு பாட்டில், பிசின், டை ஹெட் அல்லது விருப்பத் தொகுப்புக்கான உற்பத்தி உத்தரவாதம் அல்ல.
| திறன் மற்றும் மாதிரி | நிலையங்கள் | வெளியீட்டு லேபிள் வெளியிடப்பட்டது | HDPE உருகும் திறன் | இயந்திர பரிமாணங்கள் (L×W×H) | எளிய L×W உறை* | எடை | கிளாம்பிங் படை |
|---|---|---|---|---|---|---|---|
| 2லிKGB2L | ஒற்றை | 600 பிசிக்கள் / ம உலர் சுழற்சி | 30 கிலோ/ம | 3.1 × 1.7 × 2.5 மீ | 5.3 மீ² | 2.5 டி | 40 கி.என் |
| 2லிKGB2D | இரட்டை | 600 × 2 pcs/h உலர் சுழற்சி | 55 கிலோ/ம | 3.1 × 2.2 × 2.5 மீ | 6.8 மீ² | 4.5 டி | 40 கி.என் |
| 5லிKGB5L | ஒற்றை | 500 பிசிக்கள் / ம உலர் சுழற்சி | 55 கிலோ/ம | 3.1 × 2.2 × 2.5 மீ | 6.8 மீ² | 3.0 டி | 65 கி.என் |
| 5லிKGB5D | இரட்டை | 500 × 2 pcs/h உலர் சுழற்சி | 80 கிலோ/ம | 3.2 × 2.2 × 2.5 மீ | 7.0 m² | 5.2 டி | 65 கி.என் |
| 15லிKGB15L | ஒற்றை | 450 பிசிக்கள் / ம உலர் சுழற்சி | 100 கிலோ/ம | 4.5 × 2.2 × 2.8 மீ | 9.9 மீ² | 7.5 டி | 165 கி.என் |
| 15லிKGB15D | இரட்டை | 450 × 2 pcs/h உலர் சுழற்சி | 120 கிலோ/ம | 4.8 × 2.9 × 2.8 மீ | 13.9 மீ² | 12.5 டி | 165 கி.என் |

இணைக்கப்பட்ட தரவு என்ன வெளிப்படுத்துகிறது
1. நிலைய எண்ணிக்கை அதிகபட்ச பகுதி அளவை வரையறுக்கவில்லை
ஒவ்வொரு கிங்கிள் ஜோடியிலும், பெயரளவு கொள்கலன் திறன் மற்றும் வெளியிடப்பட்ட கிளாம்பிங் விசை ஒரே மாதிரியாக இருக்கும்: 2L மற்றும் 40 kN, 5L மற்றும் 65 kN, அல்லது 15L மற்றும் 165 kN. இரண்டாவது நிலையம் உற்பத்தி வரிசையை மாற்றுகிறது; இது 5L இயங்குதளத்தை 15L இயங்குதளமாக மாற்றாது.
இயந்திரத்தைத் தேர்ந்தெடுக்கும்போது இந்த வேறுபாடு முக்கியமானது. பகுதி அளவு, திட்டமிடப்பட்ட பகுதி, அச்சு பரிமாணங்கள் மற்றும் தேவையான கிளாம்ப் இன்னும் மேடையில் பொருத்த வேண்டும். கிங்கிள்ஸ்ஊதி மோல்டிங் இயந்திரம் தேர்வு வழிகாட்டிநிலைய எண்ணிக்கையைத் தேர்ந்தெடுப்பதற்கு முன் கொள்கலனில் இருந்து தொடங்குகிறது.
2. இரட்டை-நிலைய ஜோடிகள் உருகும் திறனைச் சேர்க்கின்றன, ஆனால் ஒரு நிலையான விகிதத்தில் அல்ல
வெளியிடப்பட்ட HDPE உருகும் திறன் 2L ஜோடியில் 30 முதல் 55 கிலோ/மணி வரையிலும், 5L ஜோடியில் 55 முதல் 80 kg/h வரையிலும், 15L ஜோடியில் 100 முதல் 120 kg/h வரையிலும் உயர்கிறது. அந்த அதிகரிப்புகள் ஒரே மாதிரியானவை அல்ல மேலும் உலகளாவிய "இரட்டை நிலையப் பெருக்கியாக" மாற்றப்படக்கூடாது.
இது தரவுகளில் மிக முக்கியமான திறன் பாடமாகும். இரண்டு நிலையங்கள் அதிக மோல்டிங் வாய்ப்புகளை உருவாக்க முடியும், ஆனால் எக்ஸ்ட்ரூடர் இன்னும் மொத்த பாரிசன் வெகுஜனத்தை வழங்க வேண்டும். ஒரு கனமான பாட்டில், அதிக ஃபிளாஷ், அதிக டை அவுட்லெட்டுகள் அல்லது குறுகிய நிகழ்வு இடைவெளி உருகும் தேவையை அதிகரிக்கிறது. வெளியேற்றம் இடையூறாக மாறும் போது, நிலையத்தின் கிடைக்கும் தன்மையைச் சேர்ப்பதால் அதைத் தீர்க்க முடியாது.
3. எடை மற்றும் நிறுவல் உறை அளவு வித்தியாசமாக அதிகரிக்கும்
சிங்கிளிலிருந்து இரட்டை மாடலுக்கு நகர்வது, வெளியிடப்பட்ட இயந்திரத்தின் எடையை 2L இல் 2.5 முதல் 4.5 டன்கள், 5L இல் 3.0 முதல் 5.2 டன்கள் மற்றும் 15L இல் 7.5 முதல் 12.5 டன்கள் வரை உயர்த்துகிறது. கணக்கிடப்பட்ட L×W இயந்திர உறை முறையே 5.3 முதல் 6.8 m², 6.8 முதல் 7.0 m² மற்றும் 9.9 முதல் 13.9 m² வரை மாறுகிறது.
எனவே தரைப் பகுதி "கிட்டத்தட்ட ஒரே மாதிரி" அல்லது "இரண்டு மடங்கு பெரியது" என்று பாதுகாப்பாக விவரிக்கப்படவில்லை. முடிவு மேடையைப் பொறுத்தது. இயந்திர-உறை கணக்கீடும் ஒரு தொழிற்சாலை அமைப்பு அல்ல: சேவை அணுகல், பொருள் வழங்கல், குளிரூட்டும் பன்மடங்கு, கட்டுப்பாட்டு அலமாரிகள், பகுதி வெளியேற்றம் மற்றும் அச்சு கையாளுதல் ஆகியவற்றிற்கு இன்னும் இடம் தேவை. கிங்கிளைப் பயன்படுத்தவும்சக்தி, காற்று, நீர் மற்றும் தளவமைப்பு வழிகாட்டிதளத் திட்டத்தை முடக்குவதற்கு முன்.
4. உலர்-சுழற்சி லேபிள் ஒரு ஒப்பீட்டு சமிக்ஞையாகும், விநியோக வாக்குறுதி அல்ல
ஒரு உலர் சுழற்சி ஒரு முடிக்கப்பட்ட பகுதியின் உற்பத்தி நிலைமைகளை நிரூபிக்காமல் இயந்திர இயக்கத்தை பதிவு செய்கிறது. உண்மையான வெளியீட்டில் பாரிசன் உருவாக்கம், அடி மற்றும் வெளியேற்றும் நேரம், குளிரூட்டல், வெளியேற்றம், டிரிம்மிங், தர இழப்பு மற்றும் திட்டமிட்ட நிறுத்தங்கள் ஆகியவை அடங்கும். ஒரு தடிமனான 15L ஜெர்ரிகான் மற்றும் ஒரு லேசான 500ml பாட்டிலுக்கு ஒரே மாதிரியான வெளியீட்டை ஒதுக்க முடியாது, ஏனெனில் அவை ஒரே ஸ்டேஷன் எண்ணிக்கையைக் கொண்ட இயந்திரத்தில் இயங்குகின்றன.
மோல்டிங் நிகழ்வுகள் மற்றும் வெகுஜன சமநிலையிலிருந்து வெளியீட்டைக் கணக்கிடுங்கள்
தயாரிப்பில் தொடங்கி பின்நோக்கி வேலை செய்யுங்கள். அட்டவணை எண்ணை ஷிப்ட் மணிநேரத்தால் பெருக்கி தொடங்க வேண்டாம்.
படி 1: தேவையான நல்ல வெளியீட்டை வரையறுக்கவும்
திட்டமிடப்பட்ட உற்பத்தி நேரம், திட்டமிடப்பட்ட மாற்றங்கள் மற்றும் ஆலையின் சொந்த கிடைக்கும் அனுமானங்களைப் பயன்படுத்தி உறுதிப்படுத்தப்பட்ட தேவையை ஒரு மணி நேரத்திற்கு நல்ல பகுதிகளாக மாற்றவும். தேவை காட்சிகளை தனித்தனியாக வைத்திருங்கள்-அடிப்படை, பருவகால உச்சம் மற்றும் எதிர்கால வளர்ச்சி-எனவே அதிகப்படியான திறன் ஒரு நம்பிக்கையான இலக்குக்குள் மறைந்து விடாமல் தெரியும்.
படி 2: ஒரு முழுமையான மோல்டிங் நிகழ்வை அளவிடவும்
முன்மொழியப்பட்ட அச்சுக்கு, பாரிசன்களின் எண்ணிக்கை, உருவான பாகங்கள், மொத்த பாரிசன் நிறை, முடிக்கப்பட்ட பகுதி நிறை, ஃபிளாஷ்/ரீகிரைண்ட் பாதை, நிலையான நிகழ்வு இடைவெளி மற்றும் ஏற்றுக்கொள்ளப்பட்ட தர முடிவு ஆகியவற்றை பதிவு செய்யவும். ஒரு மோல்டிங் நிகழ்வு என்பது ஒரு அச்சு பாரிசன் பொருளைப் பிடித்து அதன் பகுதிகளின் தொகுப்பை உருவாக்குகிறது.
நல்ல பாகங்கள்/h = மோல்டிங் நிகழ்வுகள்/h × ஒரு நிகழ்வுக்கான பாகங்கள் × ஏற்றுக்கொள்ளப்பட்ட பின்னம்
மொத்த உருகும் தேவை (கிலோ/எச்) = மோல்டிங் நிகழ்வுகள்/எச் × ஒரு நிகழ்வின் மொத்த பாரிசன் மாஸ் (கிலோ)
ஏற்றுக்கொள்ளப்பட்ட பகுதியானது ஒப்புக்கொள்ளப்பட்ட சோதனை அல்லது நேர்மையான ஆலை அனுமானத்தில் இருந்து வர வேண்டும். மொத்த பாரிசன் வெகுஜனமானது, முடிக்கப்பட்ட பாட்டில் மட்டுமல்ல, மோல்டிங் நிகழ்வில் நுழையும் பொருளை உள்ளடக்கியது. ஃபிளாஷ் மீண்டும் கிரவுண்ட் என்றால், அதன் கையாளுதல் மற்றும் மறு அறிமுகம் இன்னும் வரியை பாதிக்கிறது.
படி 3: தடைகளை ஒரு வரியாக சோதிக்கவும்
உண்மையான பொருளின் கீழ் முன்மொழியப்பட்ட எக்ஸ்ட்ரூடருடன் மொத்த உருகும் தேவையை ஒப்பிடுக. பின்னர் அச்சு குளிர்ச்சி, காற்று வீசுதல், பகுதி அகற்றுதல், டிரிம்மிங், கசிவு சோதனை, அனுப்புதல், பேக்கிங் மற்றும் கிரைண்டர் திறன் ஆகியவற்றை உறுதிப்படுத்தவும். மிகக் குறைந்த நிலையான நிலை வரி வெளியீட்டை அமைக்கிறது.
பரந்த தொடர்ச்சியான-இயந்திர வெளியீட்டு தர்க்கத்திற்கு, கிங்கிள்ஸைப் பார்க்கவும்தொடர்ச்சியான அடி மோல்டிங் இயந்திர வழிகாட்டி. வேக சோதனைகளின் போது பகுதி எடை அல்லது சுவர் விநியோகம் மாறினால், பயன்படுத்தவும்பாரிசன் நிரலாக்க வழிகாட்டிஒவ்வொரு நிலையிலும் ஒரே சுவர் இருப்பிடங்களைச் சரிபார்க்கவும்.
உற்பத்தித் திட்டத்திற்கு எந்த அமைப்பு பொருந்துகிறது?
ஒற்றை நிலையம் பொதுவாக தூய்மையான ஷார்ட்லிஸ்டாக இருக்கும் போது…
- சரிபார்க்கப்பட்ட தேவை ஏற்றுக்கொள்ளக்கூடிய இயக்க விளிம்புடன் ஒரு அச்சு நிலையத்திற்கு பொருந்துகிறது;
- தயாரிப்பு மாற்றங்கள் அடிக்கடி நிகழ்கின்றன அல்லது உற்பத்தி ரன்கள் குறைவாக இருக்கும்;
- பட்ஜெட், பராமரிப்பு அல்லது சரிபார்ப்பு காரணங்களுக்காக ஒரு அச்சு தொகுப்பு விரும்பப்படுகிறது;
- பகுதி, அச்சு அல்லது அகற்றும் முறை மாற்று அமைப்பை குறைவான நடைமுறைக்கு மாற்றுகிறது;
- தொழிற்சாலை இடம், தூக்கும் அணுகல் அல்லது கீழ்நிலை ஆட்டோமேஷன் குறைவாக உள்ளது;
- திட்டம் இன்னும் தேவை நிரூபிக்கப்படாத சந்தையில் நுழைகிறது.
டபுள் ஸ்டேஷன் ஒரு முழு வரி ஆய்வுக்கு தகுதியானது...
- நிலையான தொடர்ச்சியான தேவை யதார்த்தமான ஒற்றை-நிலைய வெளியீட்டை மீறுகிறது;
- இரண்டு பொருந்தும் அச்சு நிலையங்கள் மீண்டும் மீண்டும் செயல்முறையை இயக்க முடியும்;
- எக்ஸ்ட்ரூடர் மற்றும் டை ஹெட் தேவையான மொத்த உருகும் விகிதத்தை வழங்க முடியும்;
- குளிர்ச்சியானது அச்சு வேலைகளை மாற்றுவதற்கு பயனுள்ள நேரத்தை விட்டுச்செல்கிறது;
- டிரிம்மிங், சோதனை மற்றும் பொருள் கையாளுதல் அதிகரித்த ஓட்டத்தை ஏற்றுக்கொள்ளலாம்;
- கூடுதல் அச்சு, இயந்திரம் மற்றும் பயன்பாட்டு நோக்கம் ஒரு தற்காப்பு வணிக வழக்கு உள்ளது.
எந்தவொரு பட்டியலிலும் தயாரிப்பு சோதனையை மாற்ற முடியாது. இது பொதுவான கொள்முதல் பிழையைத் தடுக்கிறது: இரண்டாவது நிலையத்தை ஒரு முழுமையான வெளியீட்டு துணைப் பொருளாகக் கருதுகிறது. இது ஒரு அமைப்பு முடிவாகும், இது கருவிகள், கட்டுப்பாடுகள், ஆணையிடுதல் மற்றும் தொழிற்சாலை வழியாக பாகங்களின் ஓட்டத்தை மாற்றுகிறது.
பயன்பாடுகள் மற்றும் கீழ்நிலை உபகரணங்கள் நிலைய நன்மையை அழிக்க முடியும்
இரட்டை-நிலையக் கோடு அதிக வெப்பத்தை அச்சு-குளிரூட்டும் அமைப்பிற்கு அனுப்பலாம் மற்றும் மோல்டிங் நிகழ்வுகளை நெருக்கமாக உருவாக்கலாம். சுருக்கப்பட்ட காற்று அழுத்தத்தை வைத்திருக்க வேண்டும் மற்றும் கோடு கோரும் போது ஓட்டத்தை வழங்க வேண்டும், செயலற்ற நிலையில் மட்டுமல்ல. குளிர்ந்த நீர் நிலையான நிலைமைகளுடன் இரண்டு அச்சு சுற்றுகளையும் அடைய வேண்டும். மின் விநியோகம், ஹைட்ராலிக் குளிரூட்டல் மற்றும் அமைச்சரவை சூழல் ஆகியவை இறுதி கட்டத்துடன் பொருந்த வேண்டும்.
ஒப்பீட்டு அட்டவணையில் இருந்து தாவர சேவைகளை கணக்கிட வேண்டாம். சில தற்போதைய கிங்கிள் வலை விவரக்குறிப்புகள் சீரற்ற யூனிட் அச்சுக்கலையைப் பயன்படுத்துகின்றன, மேலும் சராசரி ஆற்றல் புள்ளிவிவரங்கள் ஒரே மாதிரியான தயாரிப்பு சோதனையை விவரிக்கவில்லை. ஆர்டர் செய்யப்பட்ட உள்ளமைவுக்கான திட்ட-குறிப்பிட்ட பயன்பாட்டு தாள், மின் வரைதல் மற்றும் பொது ஏற்பாடு வரைதல் ஆகியவற்றைக் கோரவும்.
அச்சு திறந்த பிறகு ஒவ்வொரு செயல்முறையையும் சரிபார்க்கவும்
- எடுத்துச்செல்லும் கருவிகள் மாற்று நிலையங்களில் இருந்து பாகங்களைப் பெற முடியுமா?
- டிரிம்மிங் உண்மையான ஃபிளாஷ் மற்றும் கழுத்து/கீழ் வடிவவியலைக் கையாள முடியுமா?
- கசிவு சோதனையாளர் ஒவ்வொரு குழியையும் தேவையான வரி விகிதத்தில் ஆய்வு செய்ய முடியுமா?
- கன்வேயர்களால் மோதல், குவிப்பு மற்றும் பகுதி சிதைவைத் தடுக்க முடியுமா?
- கிரைண்டர் மற்றும் பிளெண்டர் கைப்பிடி ரீகிரைண்ட் விகிதத்தை சீர்குலைக்காமல் ப்ளாஷ் செய்ய முடியுமா?
- அங்கீகரிக்கப்பட்ட ஆய்வு மற்றும் மாற்றும் பணிக்காக ஆபரேட்டர்கள் இரு நிலையங்களையும் பாதுகாப்பாக அடைய முடியுமா?
வேகமாக ஓடுவது நிலையற்ற சுவர் தடிமன், ஃபிளாஷ், குளிரூட்டும் சிதைவு அல்லது மீண்டும் மீண்டும் அலாரங்களை உருவாக்கினால், இணைக்கவும்தடுப்பு பராமரிப்பு பதிவுகிங்கிள் உடன்HMI சரிசெய்தல் முறைசெய்முறை மாற்றங்களுடன் உடல் ரீதியான தடையை மறைப்பதற்கு முன்.

மொத்த நிறுவப்பட்ட செலவை ஒப்பிடவும், இயந்திரத்தின் விலை மட்டும் அல்ல
ஒரு பிளாஸ்டிக் பாட்டில் தயாரிக்கும் இயந்திரத்தின் விலையைத் தேடும் வாங்குபவர் சமமானதாக இல்லாத இரண்டு மேற்கோள்களைப் பெறலாம். இரண்டாவது அச்சு செட், டேக்-அவுட் மற்றும் கசிவு சோதனை ஆகியவை அடங்கும்; மற்றொன்று அடிப்படை மோல்டிங் இயந்திரத்தை மட்டுமே காட்ட முடியும். குறைந்த தலைப்பு விலை எனவே குறைவான முழுமையான உற்பத்தி கலத்தை விவரிக்கலாம்.
| செலவு அடுக்கு | ஒற்றை-நிலைய கேள்வி | இரட்டை நிலைய கேள்வி |
|---|---|---|
| இயந்திர தளம் | எந்த எக்ஸ்ட்ரூடர், கிளாம்ப், கட்டுப்பாடுகள் மற்றும் நிலையான துணைகள் சேர்க்கப்பட்டுள்ளன? | எந்த கூடுதல் வண்டி, கிளாம்ப், ப்ளோ மற்றும் கட்டுப்பாட்டு உபகரணங்கள் சேர்க்கப்பட்டுள்ளன? |
| அச்சு மற்றும் இறக்க தலை | ஒரு முழுமையான அச்சு மற்றும் சரியான டை அவுட்லெட் தொகுப்பு சேர்க்கப்பட்டுள்ளதா? | இரண்டு பொருந்திய அச்சு நிலையங்கள் சேர்க்கப்பட்டுள்ளனவா, மேலும் கருவித் திட்டத்துடன் தலை எண்ணிக்கை மற்றும் அவுட்லெட் சுருதி ஒரே மாதிரியாக உள்ளதா? |
| தொழிற்சாலை சேவைகள் | என்ன சக்தி, காற்று, நீர் மற்றும் தரை/ஏற்றுதல் வேலை தேவை? | தற்போதுள்ள சேவைகள் ஒரே நேரத்தில் தொழிற்சாலை தேவையின் கீழ் விரைவான நிகழ்வு வரிசையை ஆதரிக்க முடியுமா? |
| கீழ்நிலை செல் | கைமுறையாகவோ அல்லது தானாகவோ எடுத்துச் செல்லுதல், டிரிம் செய்தல், சோதனை செய்தல், அனுப்புதல் மற்றும் அரைத்தல் படிகள் யாவை? | ஒவ்வொரு கீழ்நிலை நிலைகளும் குவிப்பு இல்லாமல் மாற்று நிலையங்களில் இருந்து பாகங்களை ஏற்றுக்கொள்ள முடியுமா? |
| மாற்றம் மற்றும் சரிபார்ப்பு | வாங்குபவரின் நடைமுறையின் கீழ் ஒரு அச்சு மற்றும் செய்முறை மாற்றம் எவ்வளவு காலம் எடுக்கும்? | தயாரிப்பு மாற்றத்திற்குப் பிறகு இரண்டு நிலையங்கள் எவ்வாறு சீரமைக்கப்படுகின்றன, தகுதிபெறுகின்றன மற்றும் மீட்டமைக்கப்படுகின்றன? |
| இயக்க ஆபத்து | ஒற்றை அச்சு நிலையம் நிறுத்தப்பட்டால் என்ன வெளியீடு இழக்கப்படுகிறது? | எந்தவொரு நிலையத்தையும் பாதுகாப்பாக தனிமைப்படுத்த முடியுமா, பகிரப்பட்ட வெளியேற்ற வரிசைக்கு என்ன நடக்கும்? |
ஒரு பயனுள்ள பொருளாதார ஒப்பீடு இருபுறமும் ஒரே திட்ட எல்லையைப் பயன்படுத்துகிறது. மோல்டிங் மெஷின், அச்சுகள், டை ஹெட், துணைப் பொருட்கள், நிறுவுதல், ஆணையிடுதல், பயிற்சி மற்றும் தொழிற்சாலை மாற்றங்கள் ஆகியவை அடங்கும். வாங்குபவரின் சொந்த இயக்க அனுமானங்களைப் பயன்படுத்தி உழைப்பு, பயன்பாடுகள், திட்டமிடப்பட்ட பராமரிப்பு, மாற்றம் இழப்பு, தர இழப்பு மற்றும் வேலையில்லா நேரத்தை மதிப்பிடுங்கள்.
ஒரு நல்ல பகுதிக்கான செலவு = ஒப்பீட்டு காலத்தில் மொத்த செலவு ÷ அதே காலகட்டத்தில் தயாரிக்கப்பட்ட ஏற்றுக்கொள்ளப்பட்ட பாகங்கள்
எண் மற்றும் வகுப்பானது ஒரே நேர சாளரத்தையும் நோக்கத்தையும் பயன்படுத்த வேண்டும். ஒற்றை-நிலைய உலர்-சுழற்சி வெளியீட்டிற்கு மேலே இரட்டை-நிலைய மூலதன உருவத்தை வைக்க வேண்டாம் அல்லது டிரிம்மிங் மற்றும் டெஸ்டிங் இல்லாத அடிப்படை ஒற்றை இயந்திரத்துடன் தானியங்கு இரட்டை வரியை ஒப்பிட வேண்டாம். தேவை சேர்க்கப்பட்ட வெளியீட்டைப் பயன்படுத்த முடியாவிட்டால், செயலற்ற திறன் செலவாகவே இருக்கும். தேவை ஒற்றை-நிலையத் திறனை விட அதிகமாக இருந்தால், உற்பத்தியைத் தவறவிட்டது மற்றும் கூடுதல் நேரமும் செலவாகும்.
விலை இன்னும் செல்லுபடியாகும் கொள்முதல் தடையாக உள்ளது, ஆனால் இது தொழில்நுட்ப பொருத்தத்திற்குப் பிறகு உள்ளது. சேர்க்கப்பட்டுள்ள ஒவ்வொரு கூறுகளையும் மற்றும் வாங்குபவர் வழங்கிய ஒவ்வொரு பொருளையும் அடையாளம் காண கிங்கிளிடம் கேளுங்கள், இதனால் மேற்கோளை வரிக்கு வரி ஒப்பிடலாம்.
ஒரு சிறந்த RFQ உத்தரவாதமான நிபந்தனைகளை பட்டியல் குறிப்புகளிலிருந்து பிரிக்கிறது
ஒவ்வொரு சப்ளையருக்கும் ஒரே உள்ளீட்டு தாளை அனுப்பவும். இல்லையெனில், இரண்டு மேற்கோள்கள் வெவ்வேறு அனுமானங்களைப் பயன்படுத்தலாம் மற்றும் இன்னும் ஒப்பிடக்கூடியதாகத் தோன்றலாம்.
| RFQ புலம் | தேவையான உள்ளீடு | அது ஏன் நிலைய முடிவை மாற்றுகிறது |
|---|---|---|
| பகுதி | வரைதல் அல்லது மாதிரி, அதிகபட்ச பரிமாணங்கள், கழுத்து/முடிவு, கைப்பிடி, பிரித்தல் வரி மற்றும் டிரிம்மிங் தேவை | அச்சு பொருத்தம், இயக்கம் மற்றும் கீழ்நிலை வேலையை வரையறுக்கிறது |
| பொருள் | துல்லியமான பிசின் தரம், நிறம், சேர்க்கைகள், regrind/PCR திட்டம் மற்றும் சப்ளையர் தரவு | மாற்றங்கள் உருகும் நடத்தை, மொத்த செயல்திறன் மற்றும் குளிர்ச்சி |
| நிறை மற்றும் சுவர் | முடிக்கப்பட்ட எடை, மொத்த பாரிசன்/ஃபிளாஷ் மதிப்பீடு, முக்கியமான சுவர் இடங்கள் மற்றும் சகிப்புத்தன்மை | சுழற்சி இலக்குகளை உருகும் தேவை மற்றும் தர ஆதாரமாக மாற்றுகிறது |
| கோரிக்கை | ஒரு மணி நேரத்திற்கு நல்ல பாகங்கள், மாற்றம், ஆண்டு மற்றும் உச்ச பருவம்; SKU/மாற்ற திட்டம் | இரண்டாவது நிலையத்தை உற்பத்தி ரீதியாக ஏற்றி வைக்க முடியுமா என்பதைக் காட்டுகிறது |
| கருவியாக்கம் | நிலைய எண்ணிக்கை, டை அவுட்லெட்டுகள், குழிவுகள், மைய தூரம், மோல்ட் செட் மற்றும் கூலிங் லேஅவுட் | "இரட்டை நிலையம்" வேறு தலை அல்லது குழி அனுமானத்தை மறைப்பதைத் தடுக்கிறது |
| தரம் | எடை, பரிமாணம், சுவர், கசிவு, வீழ்ச்சி, மேல்-சுமை அல்லது பிற ஒப்புக்கொள்ளப்பட்ட சோதனைகள் | இயக்க வேகத்திற்கு பதிலாக நல்ல வெளியீட்டை வரையறுக்கிறது |
| தொழிற்சாலை | சக்தி தரநிலை, காற்று/நீர் நிலைகள், தரை மற்றும் கூரை வரம்புகள், தூக்கும் பாதை மற்றும் கீழ்நிலை உபகரணங்கள் | முழு இரட்டை-நிலைய கலத்தை நிறுவி ஆதரிக்க முடியுமா என்பதை சோதிக்கிறது |
ஏற்றுக்கொள்ளும் சோதனையின் போது இந்த உருப்படிகளை பதிவு செய்யவும்
- இயந்திரம், அச்சு, இறக்கும் தலை, பிசின் மற்றும் செய்முறை அடையாளம்.
- ஒவ்வொரு நிலையத்திற்கும் நிலையான மோல்டிங்-நிகழ்வு இடைவெளி-ஒரு வேகமான நிகழ்வு அல்ல.
- மொத்த பாரிசன் மாஸ், முடிக்கப்பட்ட பகுதி எடை மற்றும் ஃபிளாஷ் பாதை.
- ஒப்புக்கொள்ளப்பட்ட சோதனை சாளரத்தின் மீது குழி மற்றும் நிலையத்தின் மூலம் ஏற்றுக்கொள்ளப்பட்ட பாகங்கள்.
- முக்கியமான சுவர், பரிமாண மற்றும் செயல்பாட்டு முடிவுகள்.
- நிரூபிக்கப்பட்ட சுமையின் கீழ் உண்மையான காற்று, நீர் மற்றும் மின்சார நிலைமைகள்.
- சோதனையின் போது அலாரம், நிறுத்தம் மற்றும் கையேடு தலையீடு பதிவு.
இந்த பதிவு "ஒற்றை மற்றும் இரட்டை நிலையம்" என்பதை வாங்குபவரின் தயாரிப்பின் அடிப்படையில் முடிவாக மாற்றுகிறது. இது எதிர்கால சரிசெய்தல் மற்றும் தடுப்பு பராமரிப்புக்கான ஆணையிடும் அடிப்படையையும் வழங்குகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
எது வேகமானது: ஒற்றை-நிலையம் அல்லது இரட்டை-நிலைய ப்ளோ மோல்டிங் இயந்திரம்?
ஒரு இரட்டை-நிலைய இயந்திரம் அதிக வெளியீட்டு திறனைக் கொண்டுள்ளது, ஏனெனில் இரண்டு அச்சு நிலையங்கள் பகிரப்பட்ட வெளியேற்ற அமைப்பைச் சுற்றி மாறி மாறி வருகின்றன. உண்மையான நல்ல வெளியீடு இன்னும் உருகும் திறன், பாரிசன் எண்ணிக்கை, குளிரூட்டல், பகுதி அகற்றுதல், கீழ்நிலை உபகரணங்கள் மற்றும் ஏற்றுக்கொள்ளப்பட்ட தரத்தை சார்ந்துள்ளது.
இரட்டை நிலைய ஊதுபத்தி இயந்திரம் உற்பத்தியை இரட்டிப்பாக்குகிறதா?
தானாக இல்லை. வெளியிடப்பட்ட உலர்-சுழற்சி புள்ளிவிவரங்கள் இரண்டு மாற்று நிலையங்களைக் காட்டலாம், ஆனால் மொத்த உருகும் தேவை, குளிரூட்டல், டிரிம்மிங், சோதனை, நிறுத்தங்கள் அல்லது நிராகரிப்பு ஆகியவற்றால் விற்கக்கூடிய வெளியீட்டை மட்டுப்படுத்தலாம். உண்மையான தயாரிப்பு மற்றும் பொருளுடன் இயந்திரத்தை சரிபார்க்கவும்.
இரட்டை-நிலைய இயந்திரம் இரட்டை-தலை இயந்திரம் ஒன்றா?
எண். நிலைய எண்ணிக்கை அச்சு மற்றும் கிளாம்ப் நிலைகளை விவரிக்கிறது. ஒரு மோல்டிங் நிகழ்வுக்காக எத்தனை பாரிசன்கள் வெளியேற்றப்படுகின்றன என்பதை ஹெட் எண்ணிக்கை விவரிக்கிறது. ஒரு இயந்திரம் ஒன்று அல்லது பல டை அவுட்லெட்டுகளுடன் இரண்டு நிலையங்களை இணைக்க முடியும்.
இரண்டு நிலையங்களும் வெவ்வேறு வடிவங்களை இயக்க முடியுமா?
அவர்கள் தொடர்பில்லாத தயாரிப்புகளை திறமையாக இயக்க முடியும் என்று நினைக்க வேண்டாம். நிலையங்கள் வெளியேற்றம் மற்றும் செயல்முறை நிலைமைகளைப் பகிர்ந்து கொள்கின்றன, எனவே தயாரிப்பு நிறை, பாரிசன் நேரம், குளிரூட்டல் மற்றும் கீழ்நிலை வேலை ஆகியவை இணக்கமாக இருக்க வேண்டும். பொறியியலின் போது சரியான ஏற்பாட்டை உறுதிப்படுத்தவும்.
5L கொள்கலன்களுக்கு ஒற்றை அல்லது இரட்டை நிலையத்தை நான் தேர்வு செய்ய வேண்டுமா?
கொள்கலன் அளவு மேடையை மட்டுமே அடையாளம் காட்டுகிறது. சரிபார்க்கப்பட்ட நல்ல பாகங்கள் தேவை, தயாரிப்பு எடை, ரன் நீளம், மோல்ட் மற்றும் டை-ஹெட் திட்டம், கிடைக்கும் பயன்பாடுகள், தொழிற்சாலை தளவமைப்பு மற்றும் கீழ்நிலை திறன் ஆகியவற்றிலிருந்து நிலைய எண்ணிக்கையைத் தேர்வு செய்யவும்.
ஊதுபத்தி இயந்திரத்தின் வெளியீட்டை எவ்வாறு கணக்கிட வேண்டும்?
ஒரு மணி நேரத்திற்கு மோல்டிங் நிகழ்வுகளைப் பயன்படுத்தவும், ஒரு நிகழ்வின் பகுதிகள் மற்றும் ஏற்றுக்கொள்ளப்பட்ட பகுதியால் பெருக்கப்படுகிறது. மொத்த உருகும் தேவை, குளிரூட்டல் மற்றும் ஒவ்வொரு கீழ்நிலைப் படிக்கும் எதிராக முடிவைச் சரிபார்க்கவும். உலர் சுழற்சியை உற்பத்தி வெளியீட்டாக மட்டும் பயன்படுத்த வேண்டாம்.
ஒற்றை-எதிர்-இரட்டை-நிலைய மேற்கோளுக்கு என்ன தகவல் தேவை?
பகுதி வரைதல், பொருள் தரம், முடிக்கப்பட்ட மற்றும் மொத்த பாரிசன் நிறை, சுவர் மற்றும் தரத் தேவைகள், நல்ல பாகங்கள் இலக்கு, SKU திட்டம், அச்சு மற்றும் குழி கருத்து, பயன்பாடுகள், தளவமைப்பு மற்றும் கீழ்நிலை உபகரணங்களை வழங்கவும்.