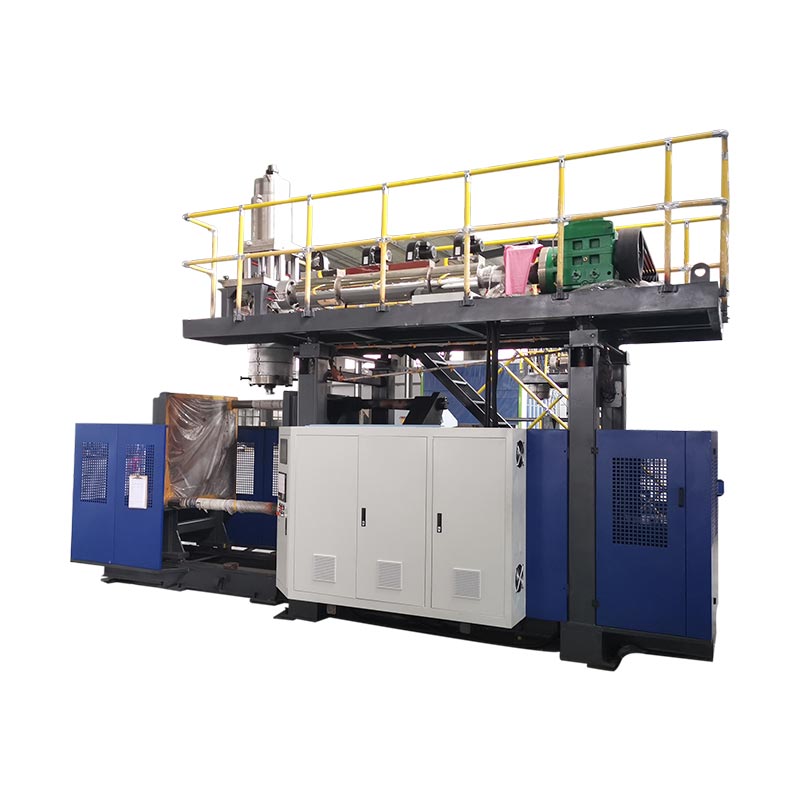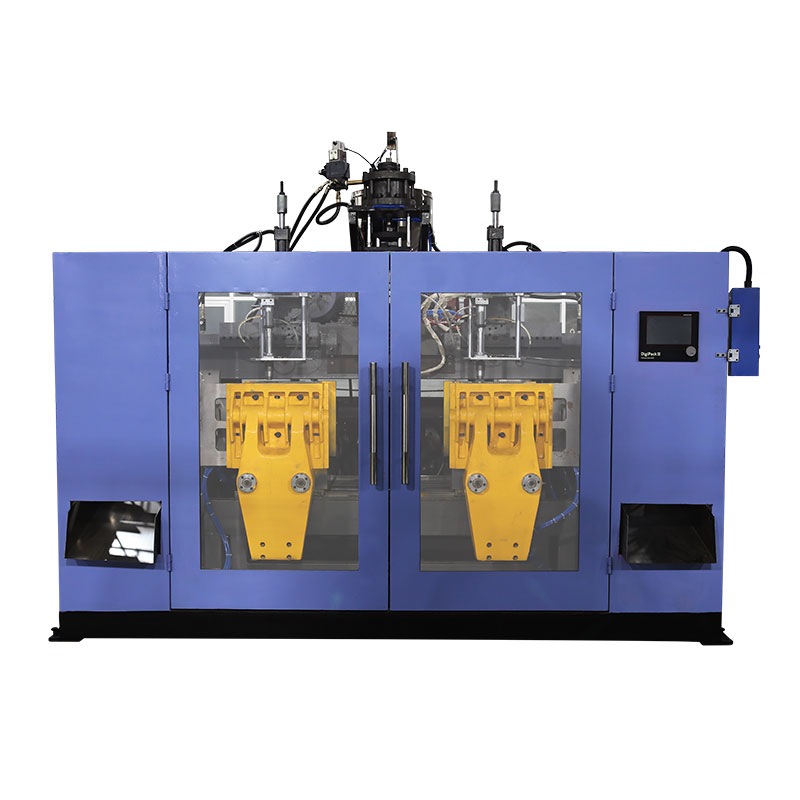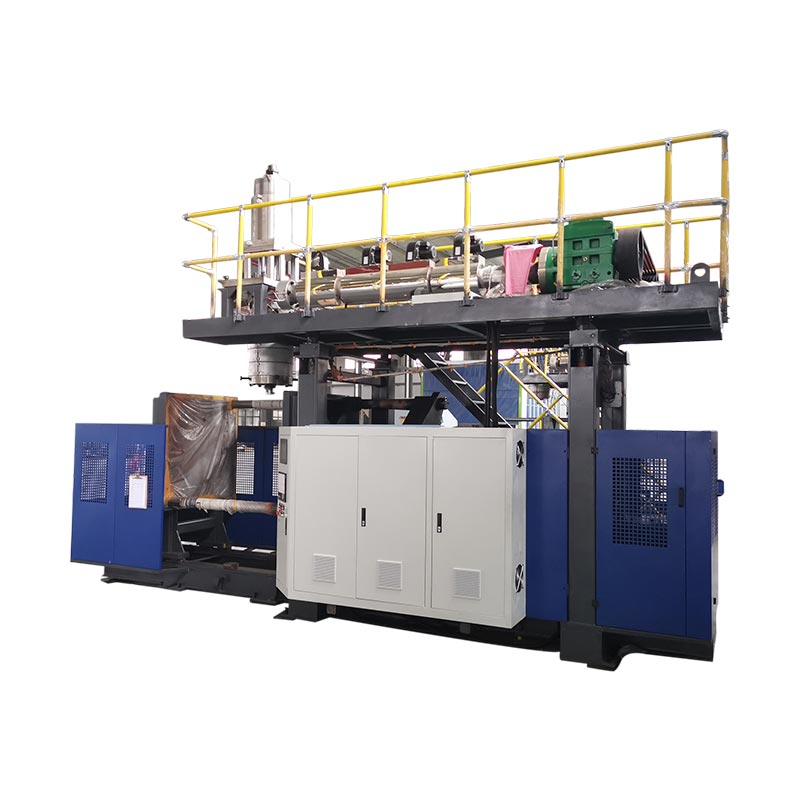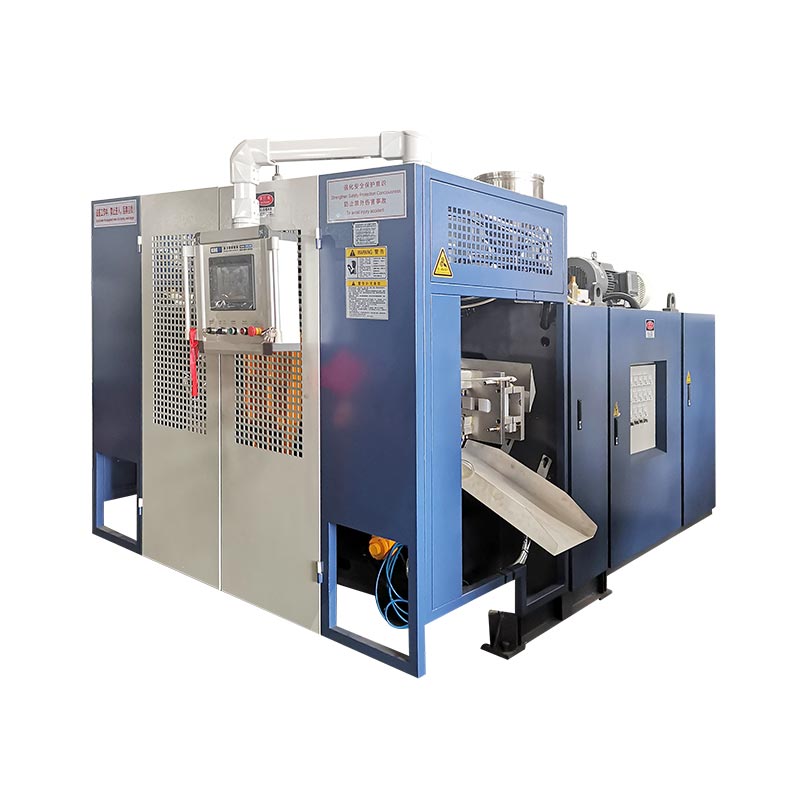
ஒவ்வொரு அடுக்கின் செயல்பாட்டையும் கொள்கலன் விவரக்குறிப்புடன் பொருத்துவதன் மூலம் பல அடுக்கு ப்ளோ மோல்டிங் இயந்திரத்தைத் தேர்வு செய்யவும். மேற்கோள் காட்டப்பட்ட வெளியேற்ற அமைப்பு செய்முறையை தேவையான வெளியீட்டில் வைத்திருக்க முடியுமா என்பதைச் சரிபார்த்து, ஏற்றுக்கொள்ளப்பட்ட கொள்கலனுக்கான விலையை ஒப்பிடவும். நோக்கம் கொண்ட பொருட்கள் மற்றும் அச்சுடன் உள்ளமைவை சரிபார்க்கவும்; கூடுதல் அடுக்குகள் வரையறுக்கப்பட்ட தயாரிப்பு அல்லது உற்பத்தித் தேவையால் மட்டுமே நியாயப்படுத்தப்படுகின்றன.
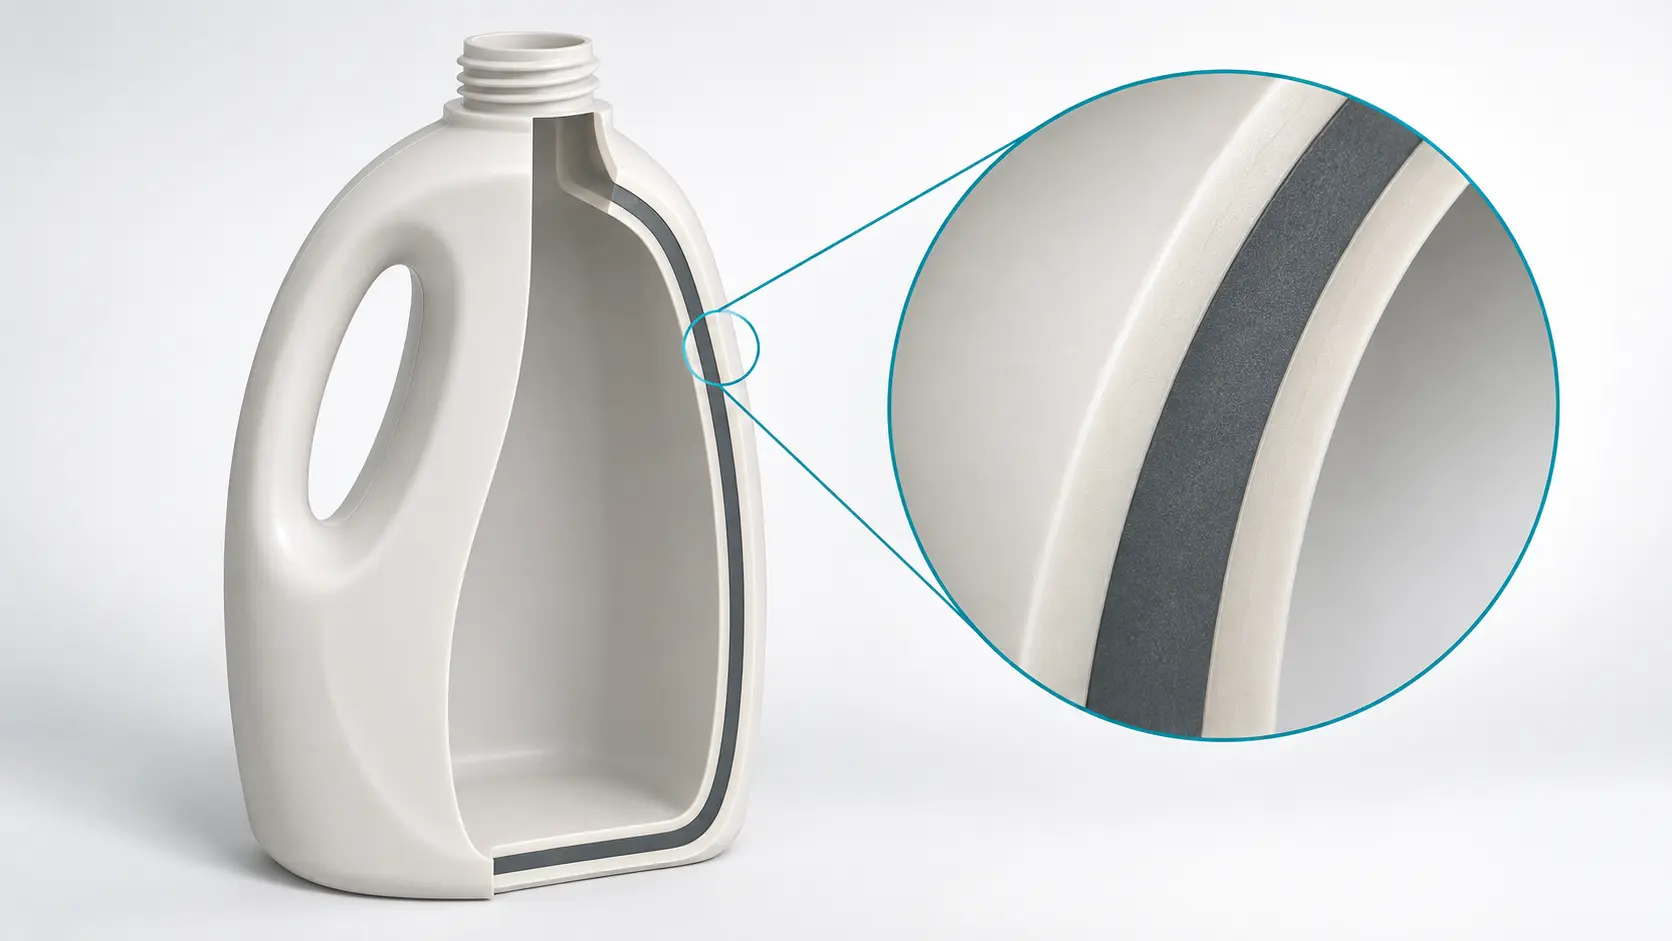
ஒரு பயனுள்ள கொள்முதல் முடிவு நான்கு காசோலைகளைப் பின்பற்றுகிறது:
- அடுக்கு எண்ணிக்கையைத் தேர்ந்தெடுக்கும் முன் கொள்கலன் விவரக்குறிப்பை எழுதவும்.
- ஒவ்வொரு மெட்டீரியல் ஸ்ட்ரீமையும் அதன் லேயருக்கு மேப் செய்து அதன் இயக்க வரம்பை சரிபார்க்கவும்.
- உண்மையான அடுக்கு விநியோகம் மற்றும் முடிக்கப்பட்ட கொள்கலன் செயல்திறனை சரிபார்க்கவும்.
- செலவு ஒப்பீடு மற்றும் சோதனைப் பதிவில் உற்பத்தி இழப்புகளைச் சேர்க்கவும்.
கொள்கலன் விவரக்குறிப்புடன் தொடங்கவும், அடுக்கு எண்ணிக்கை அல்ல
"மூன்று-அடுக்கு பாட்டில் இயந்திரத்திற்கான" கோரிக்கை பல முடிவுகளைத் திறக்கும். இது உள்ளடக்கங்கள், கொள்கலன் வடிவியல், பிசின் தரங்கள், தேவையான வெளியீடு அல்லது சுவரை அடுக்குகளாகப் பிரிப்பதற்கான காரணத்தை அடையாளம் காணவில்லை. தவறான பொருள் அமைப்பை மேற்கோள் காட்டும்போது ஒரு சப்ளையர் அந்த கோரிக்கைக்கு இயந்திர வகையுடன் பதிலளிக்க முடியும்.
முடிக்கப்பட்ட கொள்கலனுடன் தொடங்கவும். அதன் வரைதல், கழுத்து பூச்சு, கைப்பிடி ஏற்பாடு, பெயரளவு திறன் மற்றும் முடிக்கப்பட்ட எடை ஆகியவற்றை வழங்கவும். தேவையான தோற்றம், சேவை நிலைமைகள் மற்றும் செயல்திறன் சரிபார்ப்புகளைச் சேர்க்கவும். வெளிர் நிற சவர்க்காரம் பாட்டில் மற்றும் ஆக்ஸிஜன் உணர்திறன் பேக்கேஜ் ஆகியவை அவற்றின் கன அளவும் மொத்த எடையும் பொருந்தினாலும் வெவ்வேறு சான்றுகள் தேவை.
தேவைகளை ஏற்றுக்கொள்ளும் பொருட்களாக மாற்றவும்
"நல்ல தடை" அல்லது "அதிக வலிமை" போன்ற தளர்வான சொற்களை வரையறுக்கப்பட்ட சோதனை மற்றும் ஏற்றுக்கொள்ளும் வரம்புடன் மாற்றவும். பாட்டில் ஒரு குறிப்பிட்ட கையாளுதல் வரிசையைத் தாங்க வேண்டுமா, குறிப்பிட்ட தோற்றத்தை வைத்திருக்க வேண்டுமா அல்லது தயாரிப்பு-பாதுகாப்பு இலக்கை அடைய வேண்டுமா என்பதைக் குறிப்பிடவும். சோதனை நிலை வரம்பிற்கு அப்பாற்பட்டது, உள்ளடக்கங்கள் அல்லது தொடர்புடைய போது சிமுலண்ட் உட்பட.
| தேவை | தேர்வு கேள்வி | கோருவதற்கான ஆதாரம் |
|---|---|---|
| நிலையான மேற்பரப்பு நிறம் | எந்த அடுக்கு நிறத்தைக் கொண்டுள்ளது, எந்த உள்ளீட்டு மாறுபாடு அனுமதிக்கப்படுகிறது? | ரன் முழுவதும் அங்கீகரிக்கப்பட்ட தோற்ற மாதிரி மற்றும் சோதனை மாதிரிகள் |
| மையத்தில் மறுசுழற்சி செய்யப்பட்ட பொருள் | எந்த ஆதாரம், தரம் மற்றும் பொருள் பங்கை கணினி கையாள வேண்டும்? | பொருள் விவரக்குறிப்பு, ஊட்ட மேப்பிங் மற்றும் முடிக்கப்பட்ட பகுதி முடிவுகள் |
| தயாரிப்பு பாதுகாப்பு | சுவர் எந்தப் பொருளை உள்ளே அல்லது வெளியே வைக்க வேண்டும்? | தடை இலக்கு, சோதனை நிலைமைகள் மற்றும் தொகுப்பு நிலை சரிபார்ப்பு |
| கையாளுதல் மற்றும் ஸ்டாக்கிங் | எந்த கொள்கலன் இருப்பிடங்கள் மற்றும் சுமைகள் செயல்திறனைக் கட்டுப்படுத்துகின்றன? | வரைதல் வரம்புகள் மற்றும் ஒப்புக்கொள்ளப்பட்ட இயந்திர சோதனைகள் |
| உற்பத்தி வெளியீடு | வரையறுக்கப்பட்ட நேரத்திற்குள் எத்தனை ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்கள் தேவை? | மொத்த உருகும் தேவை, ஏற்றுக்கொள்ளப்பட்ட எண்ணிக்கைகள், நிராகரிப்புகள் மற்றும் நிறுத்த பதிவு |
கட்டாயத் தேவைகளை விருப்பங்களிலிருந்து தனித்தனியாக வைத்திருங்கள். ஒரு ஒற்றை அடுக்கு அமைப்பு ஏற்கனவே விவரக்குறிப்பை கடந்து சென்றால், அதை குறிப்பு விருப்பமாக பயன்படுத்தவும். பல அடுக்கு முன்மொழிவுக்கு ஒரு தெளிவான காரணம் தேவை: வேறுபட்ட மேற்பரப்பு, வரையறுக்கப்பட்ட மையப் பொருள், ஒரு தடைச் செயல்பாடு அல்லது குறிப்பு பொருளாதார ரீதியாக பூர்த்தி செய்ய முடியாத மற்றொரு தேவை.
தயாரிப்பு கலவையையும் குறிப்பிடவும். நீண்ட ரிப்பீட் ஆர்டர்களை வழங்கும் ஒரு வரியானது, பல வண்ணங்களில் குறுகிய தொகுதிகளை உருவாக்கும் ஒரு வித்தியாசமான மாற்றச் சுமையைக் கொண்டுள்ளது. எளிதான பாட்டிலை மட்டும் சோதிப்பதை விட, சிறிய மற்றும் பெரிய திட்டமிடப்பட்ட தயாரிப்புகளைச் சேர்க்கவும். இது உபகரண விவாதத்திற்கு பயன்படுத்தக்கூடிய எல்லையை வழங்குகிறது.
கட்டமைப்பைத் தேர்ந்தெடுப்பதற்கு முன் ஒவ்வொரு அடுக்குக்கும் ஒரு வேலையைக் கொடுங்கள்
கோ-எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங், அச்சு வெற்றுப் பகுதியை உருவாக்குவதற்கு முன், மெட்டீரியல் ஸ்ட்ரீம்களை ஒரு அடுக்கு பாரிசனாக இணைக்கிறது. அந்த அடுக்குகள் கொள்கலனுக்கு எவ்வாறு சேவை செய்கின்றன என்பது தேர்வு கேள்வி. கிங்கிள்ஸ்பல அடுக்கு இணை-வெளியேற்றம் கண்ணோட்டம்அடிப்படை செயல்முறை மற்றும் பொதுவான அடுக்கு செயல்பாடுகளை விளக்குகிறது.
உள் மற்றும் வெளிப்புற மேற்பரப்புகளுக்கு வெவ்வேறு சூத்திரங்கள் தேவைப்படும்போது இரட்டை அடுக்கு ப்ளோ மோல்டிங் இயந்திரம் பொருத்தமானதாக இருக்கும். மூன்று அடுக்கு ப்ளோ மோல்டிங் இயந்திரம் அந்த மேற்பரப்புகளுக்கு இடையில் ஒரு தனி மையத்தை சேர்க்கிறது. எந்த விளக்கமும் வலிமை, இரசாயன இணக்கத்தன்மை அல்லது தடை செயல்திறன் ஆகியவற்றை நிறுவவில்லை. அந்த பண்புகளுக்கு இன்னும் தேர்ந்தெடுக்கப்பட்ட பொருட்கள், வடிவியல் மற்றும் சோதனை முடிவுகள் தேவை.
| கட்டமைப்பு கருத்து | அதை மதிப்பிடுவதற்கான காரணம் | எஞ்சியிருக்கும் கேள்வி |
|---|---|---|
| ஒற்றை அடுக்கு | ஒரு சூத்திரம் முழுமையான தயாரிப்பு தேவையை பூர்த்தி செய்கிறது | முடிக்கப்பட்ட கொள்கலன் முன்மொழியப்பட்ட எடையைக் கடந்து செல்கிறதா? |
| இரண்டு அடுக்குகள் | தனித்தனி உள் மற்றும் வெளிப்புற சூத்திரங்கள் | மேற்பரப்புகள் மற்றும் இடைமுகம் ஏற்றுக்கொள்ளத்தக்கதா? |
| மூன்று அடுக்குகள் | இரண்டு தோல்களிலிருந்தும் சுயாதீனமாக ஒரு முக்கிய உருவாக்கத்தை ஒதுக்கவும் | ஏற்றுக்கொள்ளக்கூடிய தோல்கள் மற்றும் செயல்திறனுடன் நோக்கம் கொண்ட முக்கிய பங்கு இயங்க முடியுமா? |
| டை அடுக்குகள் கொண்ட தடுப்பு அமைப்பு | தேர்ந்தெடுக்கப்பட்ட தடை பிசினை கட்டமைப்பு பொருட்களுடன் இணைக்கவும் | பிசின் தரங்கள், இடைமுகங்கள் மற்றும் தொகுப்பு செயல்திறன் சரிபார்க்கப்பட்டதா? |
பொருட்களை ஒரு அமைப்பாகக் குறிப்பிடவும்
தோல்/மையம்/தோல் அமைப்புக்கு, ஒவ்வொரு நிலையிலும் பிசின் மற்றும் சேர்க்கை தொகுப்பை அடையாளம் காணவும். வாங்கிய மறுசுழற்சி செய்யப்பட்ட மூலப்பொருட்களை ஒரு கிரைண்டர் மூலம் திரும்பப்பெறும் உற்பத்தி டிரிமிலிருந்து வேறுபடுத்துங்கள். "புதிய/பழைய/புதிய" என எளிமையாக விவரிக்கப்படும் ஒரு செய்முறையானது நிலைத்தன்மை மற்றும் பொருள் கையாளுதலை மதிப்பிடுவதற்குத் தேவையான தகவலை மறைக்கிறது.
புதைக்கப்பட்ட மறுசுழற்சி செய்யப்பட்ட மையத்தை உள்ளடக்கங்களுக்குப் பொருந்தக்கூடிய தானியங்கு ஆதாரமாக கருத வேண்டாம். நோக்கம் கொண்ட பயன்பாட்டிற்குத் தேவையான பொருள் ஆவணங்கள் மற்றும் தயாரிப்பு-குறிப்பிட்ட மதிப்பீட்டைக் கோரவும். அதேபோல், மறுசுழற்சி செய்யப்பட்ட உள்ளடக்கம் மற்றும் மறுசுழற்சி ஆகியவை தனித்தனி கேள்விகள். கொள்கலனுக்குள் என்ன நுழைகிறது என்பது பற்றி ஒருவர் கவலைப்படுகிறார்; மற்றது முழுமையான தொகுப்பிற்கு பிறகு என்ன நடக்கும் என்பது பற்றியது.
ஒரு தடை அடுக்கு பொருள் அமைப்பை மாற்றுகிறது
குராரே அடையாளம் காட்டுகிறார்EVAL EVOH ஒரு வாயு-தடை பொருளாகபேக்கேஜிங் மற்றும் பிற பயன்பாடுகளில் பயன்படுத்தப்படுகிறது. அதன்தொழில்நுட்ப விளக்கக்காட்சிபாலியோல்ஃபின் மற்றும் EVOH இடையே உள்ள டை லேயர்களையும் விளக்குகிறது. அந்த பிசின் நிலைகள் கட்டமைப்பு மற்றும் உபகரண மதிப்பாய்வுக்கு உட்பட்டவை, அடுக்கு எண்ணிக்கைக்கு வெளியே அல்ல.
பிசின் கிரேடுகள், கையாளும் வழிமுறைகள் மற்றும் ஒப்புக்கொள்ளப்பட்ட தடை நிலைமைகள் உட்பட முழுமையான பிசின் கலவையைக் கேட்கவும். ஒரு பொருள் ஊடுருவல் மதிப்பு என்பது முடிக்கப்பட்ட பாட்டிலுக்கான அடுக்கு வாழ்க்கை முடிவு அல்ல. கொள்கலன், மூடல், உள்ளடக்கங்கள் மற்றும் பயன்பாட்டு நிபந்தனைகளுக்கு அவற்றின் சொந்த சரிபார்ப்பு தேவை. அந்த விவரக்குறிப்பு இல்லாமல் தடை பிசினைச் சேர்ப்பது கொள்முதல் முடிவை முடிக்காமல் விடுகிறது.
மேற்கோள் காட்டப்பட்ட இயந்திரம் லேயர் செய்முறையை இயக்க முடியுமா என்பதைச் சரிபார்க்கவும்
ஒரு மல்டிலேயர் எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் இயந்திரம் அதன் தலைக்கு உணவளிக்கும் கொள்கலன் மற்றும் மெட்டீரியல் ஸ்ட்ரீம்கள் இரண்டையும் பொருத்த வேண்டும். ஒவ்வொரு எக்ஸ்ட்ரூடர், ஃபீடர், மெட்டீரியல் பாதை மற்றும் லேயர் நிலையை பெயரிடும் ஒரு உபகரண அட்டவணையை கோரவும். வரைதல் இறக்கும் கடைகள், நிலையங்கள் மற்றும் அச்சு துவாரங்களையும் அடையாளம் காண வேண்டும். இந்த எண்ணிக்கைகள் அமைப்பின் பல்வேறு பகுதிகளை விவரிக்கின்றன.
ஒரு மல்டி-ஹெட் இயந்திரம் ஒரு மோல்டிங் நிகழ்வுக்காக பல பாரிசன்களை உருவாக்குகிறது. பல அடுக்கு டை ஹெட் ஒரு பாரிசன் சுவரில் அடுக்குகளை உருவாக்குகிறது. மேற்கோள் இந்த அம்சங்களை இணைக்கலாம், ஆனால் ஒன்று மற்றொன்றை நிறுவாது. அதேபோல், அடுக்கு எண்ணிக்கை மட்டும் நம்பகமான எக்ஸ்ட்ரூடர் எண்ணிக்கையை வழங்காது. உண்மையான ஊட்ட வரைபடத்தைப் படிக்கவும்.
முழுமையான அலகுகளுடன் மெட்டீரியல் ஸ்ட்ரீம்களை அளவிடவும்
எக்ஸ்ட்ரூஷன் அளவுக்காக மொத்த பாரிசன் தேவையைப் பயன்படுத்தவும். முடிக்கப்பட்ட பாட்டில் நிறை மட்டும் டிரிம் ஆக இருக்கும் பொருளை விட்டு விடுகிறது. வடிவமைக்கப்பட்ட கொள்கலனுக்கான மொத்த நிறை மற்றும் ஒரு மணி நேரத்திற்கு உருவாக்கப்பட்ட கொள்கலன்களின் எண்ணிக்கையை வரையறுக்கவும். மல்டி-அவுட்லெட் ஏற்பாட்டிற்கு, அந்த உற்பத்தி விகிதத்தில் அனைத்து கொள்கலன்களையும் சேர்க்கவும்.
40 கிராம் முடிக்கப்பட்ட நிறை மற்றும் 55 கிராம் மொத்த பாரிசன் ஒதுக்கீட்டைக் கொண்ட ஒரு கற்பனையான பாட்டிலைக் கவனியுங்கள். தரம் நிராகரிப்பதற்கு முன், வரி ஒரு மணி நேரத்திற்கு 1,200 பாட்டில்களை உருவாக்குகிறது என்று வைத்துக்கொள்வோம். இந்த எடுத்துக்காட்டில் 15 கிராம் வித்தியாசம் டிரிம் ஆகும், நிலையான ஸ்கிராப் அலவன்ஸ் அல்ல. இந்த உள்ளீடுகள் முறையை விளக்குகின்றன; அவை கிங்கிள் உற்பத்தி முடிவுகள் அல்ல.
பொருள்-ஸ்ட்ரீம் தேவை = மொத்த உருகும் தேவை × ஒதுக்கப்பட்ட நிறை பின்னம்
| பதவி | ஒதுக்கப்பட்ட வெகுஜன பங்கு | தேவையான ஓட்டம் |
|---|---|---|
| வெளிப்புற தோல் | 20% | 13.2 கிலோ/ம |
| கோர் | 60% | 39.6 கிலோ/ம |
| உள் தோல் | 20% | 13.2 கிலோ/ம |
| மொத்தம் | 100% | 66.0 கிலோ/ம |
20/60/20 செய்முறை என்பது ஒரு கணக்கீட்டு அனுமானம், பரிந்துரைக்கப்பட்ட மறுசுழற்சி-உள்ளடக்க விகிதம் அல்ல. ஒரு மெட்டீரியல் ஸ்ட்ரீம் பல நிலைகளுக்கு உணவளித்தால், அந்த ஸ்ட்ரீமின் சுமையைக் கணக்கிடும்போது அந்த நிலைகளை இணைக்கவும். திட்டமிடப்பட்ட சிறிய பாட்டில் மற்றும் அடுக்குப் பங்கையும் சரிபார்க்கவும். அதிகபட்ச-வெளியீட்டு எண்ணிக்கை குறைந்த ஊட்ட விகிதத்தில் நிலையான செயல்பாட்டை நிறுவாது.
தொடக்கப் புள்ளியாக Kingle's தயாரிப்பு விருப்பங்களைப் பயன்படுத்தவும்
கிங்கிள்ஸ்KGB2L 2L ஒற்றை-நிலைய இயந்திரம்ஒற்றை, இரட்டை மற்றும் மூன்று அடுக்கு விருப்பங்களை பட்டியலிடுகிறது. திKGB5D 5L இரட்டை-நிலைய இயந்திரம்ஒரே அடுக்கு விருப்பங்களை வேறு தளத்தில் பட்டியலிடுகிறது. இரண்டு பக்கங்களும் தனித்தனியாக மல்டி-டை-ஹெட் உள்ளமைவுகளை விவரிக்கின்றன, இது அடுக்கு எண்ணிக்கை மற்றும் அவுட்லெட் எண்ணிக்கைக்கு மேற்கோளில் தனித்தனி உள்ளீடுகள் ஏன் தேவை என்பதை வலுப்படுத்துகிறது.

வெளியிடப்பட்ட திறன் வகுப்புகள் தளத்தை சுருக்குவதற்கு பயனுள்ளதாக இருக்கும். அவை பிசின்-குறிப்பிட்ட உள்ளமைவு மதிப்பாய்வை மாற்றாது. முன்மொழியப்பட்ட செய்முறையை எந்த ஸ்க்ரூ டிசைன்கள், ஃபீட் சிஸ்டம்ஸ் மற்றும் ஹெட் ஆப்ஷன்கள் வழங்குகின்றன என்று கேளுங்கள். ஒரு அடிப்படை HDPE பிளாஸ்டிசிங் உருவத்தை குறிப்பிடப்படாத பல அடுக்கு அமைப்பின் ஒருங்கிணைந்த திறனாகக் கருத வேண்டாம்.
கோ-எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் மெஷின் மேற்கோளுக்கு, ஒவ்வொரு மெட்டீரியல் ஸ்ட்ரீம், தயாரிப்புத் தேவைகள், தேவைப்படும் இடங்களில் வடிகட்டுதல், செய்முறை கட்டுப்பாடுகள் மற்றும் சுத்திகரிப்பு செயல்முறை ஆகியவற்றிற்கான ஒப்புக்கொள்ளப்பட்ட ஓட்ட வரம்பை பதிவு செய்யவும். விலையில் எந்த துணை பொருட்கள் உள்ளன என்பதைக் குறிப்பிடவும். ஒரு ஆர்ப்பாட்டத்தில் செயல்படும் ஒரு பொருள் சுற்றுக்கு மேற்கோள் காட்டப்பட்ட இயந்திர எல்லைக்கு வெளியே இன்னும் உபகரணங்கள் தேவைப்படலாம்.
செய்முறைத் திரையில் மட்டும் இல்லாமல், வடிவமைக்கப்பட்ட கொள்கலனில் உள்ள அடுக்குகளைச் சரிபார்க்கவும்
அடுக்கு விகிதக் கட்டுப்பாடு பொருள் விநியோகத்துடன் தொடங்குகிறது, ஆனால் ஏற்றுக்கொள்ளுதல் முடிக்கப்பட்ட கொள்கலனுக்கு சொந்தமானது. சரியான சதவீதங்களைக் காட்டும் திரையானது தோள்பட்டை அல்லது மூலையில் உள்ள அடுக்கு தடிமனைக் காட்டாது. மொத்த எடையும் போதுமானதாக இல்லை: இது முழு கொள்கலனையும் விவரிக்கிறது, ஒவ்வொரு பொருளும் முடிவடையும் இடத்தில் அல்ல.
மூன்று பதிவுகளை தனித்தனியாக வைத்திருங்கள்: வெகுஜன செய்முறை, மொத்த சுவர்-தடிமன் சுயவிவரம் மற்றும் பகுதியில் அளவிடப்பட்ட அடுக்கு விநியோகம். ஒரு சிறந்த பிரிவில் கூட, வெவ்வேறு பொருள் அடர்த்தி என்பது ஒரு நிறை பின்னம் தானாக ஒரு தடிமன் பின்னம் அல்ல. ஒரு செய்முறை சதவீதத்தை சுவர் உத்தரவாதமாக மாற்றுவதற்குப் பதிலாக, கன்டெய்னரை ஆய்வு செய்வதற்கு உள்ளூர் உருவாக்கம் மற்றும் ஓட்டம் மற்றொரு காரணத்தைச் சேர்க்கிறது.
இருப்பிட அடிப்படையிலான மாதிரித் திட்டத்தை உருவாக்கவும்
உண்மையான வரைபடத்திலிருந்து அளவீட்டு இடங்களைத் தேர்ந்தெடுக்கவும். வடிவியல் அல்லது பயன்பாடு ஒரு மெல்லிய பகுதியை அதன் விளைவாக உருவாக்கும் பகுதிகளைச் சேர்க்கவும், பின்னர் விநியோக வடிவத்தைக் காட்ட போதுமான உடல் இருப்பிடங்களைச் சேர்க்கவும். ஒவ்வொரு மாதிரியிலும் நிலையம், விற்பனை நிலையம், நேரம் மற்றும் செய்முறை திருத்தம் ஆகியவற்றைக் கண்டறியவும். இல்லையெனில், பாட்டில்களின் கலவையான தட்டு ஒரு நிலை-குறிப்பிட்ட சிக்கலை மறைக்க முடியும்.
பொருட்களுக்கு பொருத்தமான பிரித்தல் மற்றும் அளவீட்டு முறையைப் பயன்படுத்தவும். சாதாரண காட்சி ஆய்வு ஒரே மாதிரியான பிசின் அடுக்குகளை வேறுபடுத்தாது. ஒரு மெல்லிய செயல்பாட்டு அடுக்கு செயல்திறனைக் கட்டுப்படுத்தும் போது, ஆய்வகம் அதை எவ்வாறு அடையாளம் காணும் மற்றும் தொடர்புடைய தொகுப்பு பண்பு எவ்வாறு சோதிக்கப்படும் என்பதை ஒப்புக்கொள்கிறேன். வெட்டப்பட்ட சுவரின் புகைப்படம் மட்டும் முழுமையான தடையாக இருக்காது.
செய்முறையை மாற்றுவதற்கு முன் அறிகுறியைக் கண்டறியவும்
வெளிப்புற நிறம் சீரற்றதாகத் தோன்றினால், அங்கீகரிக்கப்பட்ட பொருள் நிறைய, வண்ண உருவாக்கம் மற்றும் அளவிடப்பட்ட தோல் விநியோகத்தை முதலில் ஒப்பிடவும். விலை மற்றும் செயல்முறை நிலைமைகளை மாற்றும் போது வண்ணத்தை உடனடியாக அதிகரிப்பது ஒரு அறிகுறியை மறைக்க முடியும். வெளிப்படையாகப் பிரிப்பதற்கு, ஒவ்வொரு எக்ஸ்ட்ரூடரையும் ஒரே நேரத்தில் சரிசெய்வதற்கு முன், பொருள் இணைத்தல், பிசின் தேவை மற்றும் செயலாக்கப் பதிவு ஆகியவற்றை மதிப்பாய்வு செய்யவும்.
ஒரு உள்ளூர் மெல்லிய பகுதிக்கு, அடுக்கு அளவீடுகளுடன் பாரிசன் பொருத்துதல் மற்றும் மொத்த சுவர் விநியோகத்தை ஆய்வு செய்யவும். கிங்கிள்ஸ்பாரிசன் நிரலாக்க வழிகாட்டிசுயவிவர நேரம், கருவி சீரமைப்பு மற்றும் வெளியேற்ற நிலைப்புத்தன்மை ஏன் முக்கியம் என்பதை விளக்குகிறது. ஒரு அடிப்படையை சேமித்து, ஒரு நேரத்தில் ஒரு கட்டுப்படுத்தப்பட்ட மாறியை மாற்றவும், இதன் மூலம் அடுத்த மாதிரி விளைவை விளக்குகிறது.
செயல்திறன் சரிபார்ப்புகளை அவற்றின் நோக்கத்துடன் பொருத்தவும்.ASTM D2463-23நீர் நிரப்பப்பட்ட ப்ளோ-மோல்டட் தெர்மோபிளாஸ்டிக் கொள்கலன்களின் துளி தாக்க எதிர்ப்பைக் குறிக்கிறது.ASTM D2659-16(2023)நெடுவரிசை-நொறுக்கு பண்புகளை முகவரிகள். எந்தவொரு சோதனையும் தடை செயல்திறன் அல்லது நோக்கம் கொண்ட உள்ளடக்கங்களுடன் பொருந்தக்கூடிய தன்மையை நிறுவவில்லை. சோதனைக்கு முன் பொருந்தக்கூடிய முறைகள் மற்றும் தயாரிப்பு வரம்புகளை ஏற்கவும்.
ஏற்றுக்கொள்ளப்பட்ட கொள்கலனுக்கான விலையை ஒப்பிடுங்கள், பிசின் விலை மட்டும் அல்ல
குறைந்த கோர்-ரெசின் விலை பல அடுக்கு முதலீட்டை ஆதரிக்கும், ஆனால் நிதி ஒப்பீட்டிற்கு இறுதியில் அதே ஏற்றுக்கொள்ளப்பட்ட தயாரிப்பு தேவைப்படுகிறது. இரண்டும் கொள்கலன் விவரக்குறிப்பைச் சந்தித்த பின்னரே கட்டமைப்புகளை ஒப்பிடுக. இல்லையெனில், வெளிப்படையாக மலிவான விருப்பத்தேர்வில் தேர்வில் தேர்ச்சி பெற தேவையான பொருள் குறைவாக இருக்கலாம்.
உள் புழக்கத்தில் இருந்து கொள்முதல் செலவை தனித்தனியாக வைத்திருங்கள். ஒரு கிரைண்டர் மூலம் அனுப்பப்பட்ட டிரிம் மற்றும் லைன் திரும்ப இன்னும் கையாளுதல், ஆற்றல் மற்றும் கட்டுப்பாடு தேவை. இருப்பினும், இது அதே பாலிமரின் மற்றொரு கொள்முதல் அல்ல. ஒவ்வொரு பாஸிலும் புதிதாக வாங்கிய பிசின் என மொத்த எக்ஸ்ட்ரஷன் வெகுஜனத்தைக் கணக்கிடுவது பொருள் செலவை மிகைப்படுத்தலாம்.
தெளிவான எல்லையுடன் ஒரு தொகுதி லெட்ஜரைப் பயன்படுத்தவும்
வாங்கப்பட்ட உள்ளீடுகள், உட்கொள்ளப்பட்ட, ஏற்றுக்கொள்ளப்பட்ட வெளியீடு, மீட்கப்படாத ஸ்கிராப், பர்ஜ் மெட்டீரியல் மற்றும் சரக்கு மாற்றங்களை அதே காலகட்டத்தில் பதிவு செய்யவும். அக வருமானத்தை தனித்தனியாக கண்காணிக்கவும். மறுசுழற்சி செய்யப்பட்ட டிரிம் இருமுறை எண்ணக்கூடிய உலகளாவிய ஸ்கிராப் சதவீதத்தைப் பயன்படுத்துவதை விட, உண்மையில் அந்த எல்லையை விட்டு வெளியேறும் பொருள் இழப்புகளை வசூலிக்கவும்.
கீழேயுள்ள எடுத்துக்காட்டு, அனுமான செலவு அலகுகளைப் பயன்படுத்துகிறது, சந்தை விலைகள் அல்லது கிங்கிள் மேற்கோள் அல்ல. இரண்டு விருப்பங்களும் 40 கிராம் எடையுள்ள 10,000 ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களை உற்பத்தி செய்கின்றன. சரக்கு மாற்றம் இல்லை என்று வைத்துக்கொள்வோம். ஒற்றை அடுக்கு பிசின் விலை 100 அலகுகள்/கிலோ. பல அடுக்கு விருப்பத்திற்கு, வாங்கப்பட்ட-உள்ளீடு கலவையானது 100 இல் 20% வெளிப்புறப் பொருளாகவும், 75 இல் 60% மையமாகவும் மற்றும் 100 அலகுகள்/கிலோவில் 20% உள் பொருள்களாகவும் இருக்கும்.
= 85 விலை அலகுகள்/கிலோ
| உள்ளீடு அல்லது முடிவு | ஒற்றை அடுக்கு | மூன்று அடுக்கு அனுமானம் |
|---|---|---|
| ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்கள் | 10,000 | 10,000 |
| ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களில் நிறை | 400 கிலோ | 400 கிலோ |
| வாங்கப்பட்ட உள்ளீடு, ஈடுசெய்யப்படாத இழப்புகள் உட்பட | 410 கிலோ | 430 கிலோ |
| எடையிடப்பட்ட வாங்கிய-உள்ளீடு செலவு | 100 அலகுகள்/கிலோ | 85 அலகுகள்/கிலோ |
| வாங்கிய பொருள் செலவு | 41,000 அலகுகள் | 36,550 அலகுகள் |
| ஏற்றுக்கொள்ளப்பட்ட கொள்கலனுக்கான பொருள் செலவு | 4.10 அலகுகள் | 3.655 அலகுகள் |
கணக்கிடப்பட்ட கலவையின் விலை அனைத்து வாங்கப்பட்ட உள்ளீடுகளுக்கும் பொருந்தும் என்று கணக்கிடுகிறது. இது வேண்டுமென்றே பல அடுக்கு விருப்பத்திற்கு மேலும் மீட்கப்படாத இழப்பை வழங்குகிறது. இருப்பினும், அதன் பொருள்-செலவு நன்மை ஆர்டருக்கு 4,450 யூனிட்கள் ஆகும். அந்தத் தொகையானது, நன்மை மறைவதற்கு முன், கூடுதல் செயல்பாட்டு மற்றும் உரிமைச் செலவுகளுக்குக் கிடைக்கும் கொடுப்பனவாகும்.
பல அடுக்கு விருப்பமானது ஆர்டருக்காக 2,000 யூனிட்களைச் சேர்த்தால், இந்த வரையறுக்கப்பட்ட ஒப்பீட்டில் அதன் கூட்டுச் செலவு 38,550 யூனிட்கள் அல்லது ஏற்றுக்கொள்ளப்பட்ட ஒரு கொள்கலனுக்கு 3.855 ஆக இருக்கும். உண்மையான மேற்கோள்களுக்கு ஒரு முழுமையான எல்லை தேவை: உழைப்பு, பயன்பாடுகள், பராமரிப்பு மற்றும் கூடுதல் உபகரணங்களின் உரிமைச் செலவு. ஒவ்வொரு அனுமான உள்ளீட்டையும் தொழிற்சாலையின் சொந்த லெட்ஜருடன் மாற்றவும்.
சேமிப்பிற்குப் பின்னால் உள்ள உற்பத்தி அட்டவணையைச் சரிபார்க்கவும்
அடிக்கடி செய்முறை அல்லது வண்ண மாற்றங்கள், சுத்திகரிப்பு இழப்புகள் மற்றும் அமைவு நேரத்தை தீர்க்கமானதாக மாற்றும். நிலையான ரன் மட்டுமின்றி, தொகுதி நீளம் மற்றும் திட்டமிட்ட வரிசை வரிசையை ஒப்பிடவும். ஒரு நீண்ட வரிசையில் நிரூபிக்கப்பட்ட பொருள் சேமிப்பு பல குறுகிய தொகுதிகளின் இழப்புகளை ஈடுகட்டாது. தொழிற்சாலை உண்மையில் திட்டமிடும் மாற்றங்களை முயற்சிக்கவும்.
பொருள் விலைகள் மாறினாலும் கணக்கீட்டைத் தக்க வைத்துக் கொள்ளுங்கள். ஒரு பயனுள்ள விலை மாதிரியானது, வாங்குபவருக்கு முக்கிய விலை, ஏற்றுக்கொள்ளப்பட்ட மகசூல் மற்றும் தொகுதி அளவு ஆகியவற்றை தயாரிப்பு தேவைகளை மாற்றாமல் மாற்ற உதவுகிறது. ஒரு கவர்ச்சிகரமான சேமிப்பு சதவீதத்தை உருவாக்குவதற்குப் பதிலாக, முன்மொழிவு பணம் செலுத்துவதை நிறுத்தும் இடத்தை இது வெளிப்படுத்த வேண்டும்.
பொருள் சார்ந்த இயந்திர சோதனையில் உள்ளமைவை நிரூபிக்கவும்
நோக்கம் கொண்ட கொள்கலன் மற்றும் பொருட்களை சுற்றி சோதனை ஏற்பாடு. ஒரு எளிதான செயல்விளக்க பிசின் இயந்திரம் இயங்குகிறது என்பதை நிறுவ முடியும், ஆனால் மேற்கோள் காட்டப்பட்ட அமைப்பு கோரும் மைய உருவாக்கம் அல்லது மெல்லிய செயல்பாட்டு அடுக்கு ஆகியவற்றைக் கொண்டிருக்கிறதா என்று பதிலளிக்க முடியாது. சோதனைத் திட்டத்தில் வாங்கிய உருவாக்கம், தலை அமைப்பு, துணை மற்றும் கீழ்நிலை செயல்பாடுகளை அடையாளம் காணவும்.
பொருளை இயக்கும் முன், மாதிரித் திட்டம், அளவீட்டு முறைகள், தயாரிப்பு வரம்புகள் மற்றும் வெளியீட்டு வரையறை ஆகியவற்றை ஒப்புக்கொள்ளவும். தேவையான கால அளவு சோதனை என்ன காட்ட வேண்டும் என்பதைப் பொறுத்தது. அந்த நிகழ்வுகள் ஏற்றுக்கொள்ளும் கேள்வியின் ஒரு பகுதியாக இருக்கும்போது உறுதிப்படுத்தல், பொருள் நிரப்புதல் அல்லது தொடர்புடைய மறுதொடக்கம் ஆகியவை அடங்கும். ஒரு தன்னிச்சையான ரன் நீளம் வரையறுக்கப்பட்ட சோதனைக்கு மாற்றாக இல்லை.
- அங்கீகரிக்கப்பட்ட கொள்கலன் வரைதல், அச்சு திருத்தம் மற்றும் துல்லியமான பிசின் தரங்களுடன் சோதனையைப் பொருத்தவும். பொருட்கள் மற்றும் தயாரிப்பு நிலைமைகளை பதிவு செய்யவும்.
- எக்ஸ்ட்ரூடர்-டு-லேயர் மேப்பிங், மாஸ் ரெசிபி மற்றும் உள்ளடக்கிய பொருள்-கையாளுதல் உபகரணங்களை உறுதிப்படுத்தவும். ஆரம்ப கட்டுப்பாட்டு அமைப்புகளைச் சேமிக்கவும்.
- ஒப்புக்கொள்ளப்பட்ட நிலையான நிலையை நிறுவவும். சோதனையின் போது உண்மையான செயல்முறை மதிப்புகள், தலையீடுகள் மற்றும் எந்த செய்முறை மாற்றத்தையும் பதிவு செய்யவும்.
- ஸ்டேஷன், அவுட்லெட் மற்றும் நேரம் ஆகியவற்றின் அடிப்படையில் கண்டுபிடிக்கக்கூடிய மாதிரிகளை சேகரிக்கவும். சிறந்த பாட்டில்களை மட்டும் வழங்குவதை விட, தோல்வியுற்ற மாதிரிகளை தர பதிவில் வைக்கவும்.
- குறிப்பிட்ட இடங்களை அளவிடவும் மற்றும் ஒப்புக்கொள்ளப்பட்ட செயல்பாட்டு சோதனைகளை செய்யவும். ஒவ்வொரு ஏற்றுக்கொள்ளும் முடிவையும் அதன் மாதிரி மற்றும் முறையுடன் இணைக்கவும்.
- ஏற்றுக்கொள்ளப்பட்ட வெளியீடு, மீட்கப்படாத இழப்புகள் மற்றும் தொடர்புடைய மாற்றம் அல்லது முடிவுகளை மீண்டும் தொடங்கவும். கடந்து வந்த உள்ளமைவு மற்றும் செய்முறையை முடக்கவும்.
ஒரு கவர்ச்சிகரமான மாதிரியிலிருந்து செயல்முறை திறனைப் பிரிக்கவும்
செயல்முறை இன்னும் நகர்ந்து கொண்டிருக்கும் போது ஒரு மாதிரி அனுப்பப்படலாம். ஒப்புக்கொள்ளப்பட்ட கண்காணிப்பு சாளரம் மற்றும் சேர்க்கப்பட்ட நிகழ்வுகளுக்குப் பிறகு மாதிரிகளை ஒப்பிடுக. ஒரு பொருள் நிறைய அல்லது ரீஃபில் தோற்றத்தை அல்லது அடுக்கு விநியோகத்தை மாற்றினால், ஆதாரங்களை பாதுகாத்து, காரணத்தை ஆராயவும். சராசரிகள் மட்டுமே ஒரு கடையில் அல்லது ஒரு கட்டத்தில் தோல்விகளை மறைக்க முடியும்.
வெளியீட்டிற்கு, ஒப்புக்கொள்ளப்பட்ட உற்பத்தி நேரத்தால் வகுக்கப்பட்ட ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களைப் பயன்படுத்தவும். கணக்கீட்டில் நிறுத்தங்கள், நிராகரிப்புகள் மற்றும் கீழ்நிலை ஹோல்டுகள் எவ்வாறு நுழைகின்றன என்பதைக் குறிப்பிடவும். இலக்கு முழுமையான வரியைப் பற்றியதாக இருந்தால், சோதனை செய்யப்பட்ட எல்லையில் டிரிம்மிங் மற்றும் ஆய்வு ஆகியவற்றைச் சேர்க்கவும். ஒரு இயந்திர கவுண்டர் மற்றும் முடிக்கப்பட்ட, ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களின் பெட்டி வெவ்வேறு விளைவுகளை அளவிடுகின்றன.
கிங்கிள்ஸ்தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை வழிகாட்டிஇயந்திரம், தயாரிப்பு, முறை மற்றும் வரம்பு ஆகியவற்றுடன் முடிவை எவ்வாறு இணைப்பது என்பதை விளக்குகிறது. மல்டிலேயர் தேர்வுக்கு, மெட்டீரியல் ஸ்ட்ரீம் அட்டவணை, லேயர் அளவீடுகள் மற்றும் செய்முறைத் திருத்தம் ஆகியவற்றை அந்தப் பதிவில் சேர்க்கவும். திறந்த பொருட்கள் மற்றும் அவற்றை மூடுவதற்கு தேவையான ஆதாரங்களை ஆவணப்படுத்தவும்.
பெறும் தொழிற்சாலையில் மீண்டும் உருவாக்கக்கூடிய உள்ளமைவைக் கோரவும்: ஏற்றுக்கொள்ளப்பட்ட பொருள் தரங்கள், விநியோக பாதைகள், தலை மற்றும் கருவி அடையாளங்காட்டிகள், செய்முறை கோப்புகள், பயன்பாட்டு நிலைமைகள் மற்றும் மாதிரி முடிவுகள் இயந்திரத்துடன் பயணிக்க வேண்டும்.
பொருள் சார்ந்த சோதனையானது, தரப்பினர் உண்மையில் சோதித்த நிபந்தனைகளுக்கு வாங்கும் அபாயத்தைக் குறைக்கிறது. இது ஒவ்வொரு எதிர்கால பிசின் அல்லது தயாரிப்பின் செயல்திறனை உறுதியளிக்காது. பொருள் அமைப்பு அல்லது கொள்கலன் விவரக்குறிப்பில் ஏற்படும் எந்த மாற்றத்திற்கும், அதே அடுக்கு எண்ணிக்கை அதே முடிவுக்கு உத்தரவாதம் அளிக்கிறது என்ற அனுமானத்தை விட, வரையறுக்கப்பட்ட மதிப்பாய்வு தேவை.
கொள்கலன் வரைதல், உள்ளடக்கங்கள், பிசின் கிரேடுகள், உத்தேசிக்கப்பட்ட லேயர் செயல்பாடுகள் மற்றும் ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டு இலக்கு ஆகியவற்றை கிங்கிளுக்கு அனுப்பவும். தயாரிப்பு கலவை மற்றும் தேவையான சோதனைகளைச் சேர்க்கவும், இதன் மூலம் உபகரணங்கள் முன்மொழிவு உண்மையான வேலையைச் செய்ய முடியும்.
பல அடுக்கு இயந்திர கட்டமைப்பைப் பற்றி விவாதிக்கவும்
நிங்போ கிங்கிள் மெஷினரி கோ., லிமிடெட். ·sales@kinggle.com · +86-574-87103665
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஒற்றை அடுக்கு இயந்திரத்தை விட பல அடுக்கு ப்ளோ மோல்டிங் இயந்திரம் எப்போதும் சிறந்ததா?
எண். ஒற்றை அடுக்கு இயந்திரம் என்பது ஒரு கலவையானது கொள்கலன் விவரக்குறிப்பை சந்திக்கும் போது ஒரு நியாயமான குறிப்பு ஆகும். பல அடுக்கு உபகரணங்கள் வரையறுக்கப்பட்ட மேற்பரப்பு, மைய அல்லது தடை தேவை மற்றும் வேலை செய்யக்கூடிய செலவு வழக்கு ஆகியவற்றால் நியாயப்படுத்தப்படுகின்றன. கூடுதல் அடுக்குகளை தரமான தரமாகக் கருதுவதற்குப் பதிலாக, ஏற்றுக்கொள்ளப்பட்ட தயாரிப்பு செயல்திறன் மற்றும் இயக்கச் செலவை ஒப்பிடுக.
மூன்று அடுக்கு அமைப்புக்கு மூன்று வெவ்வேறு பொருட்கள் தேவையா?
எண். மூன்று அடுக்கு அமைப்பு சுவரில் மூன்று நிலைகளை அடையாளம் காட்டுகிறது, மூன்று வெவ்வேறு பாலிமர் குடும்பங்கள் அவசியமில்லை. இரண்டு தோல்களும் ஒரே சூத்திரத்தைப் பயன்படுத்தலாம், அதே சமயம் கோர் மற்றொன்றைப் பயன்படுத்துகிறது. உண்மையான பொருள் அட்டவணை மற்றும் ஊட்ட மேப்பிங்கைக் கோரவும்; தேர்ந்தெடுக்கப்பட்ட தலை மற்றும் எக்ஸ்ட்ரூடர்கள் எவ்வாறு கட்டமைப்பை உருவாக்குகின்றன என்பதை அந்த ஆவணங்கள் நிறுவுகின்றன.
மல்டி-ஹெட் ப்ளோ மோல்டிங் மெஷினும், மல்டிலேயர் மெஷினும் ஒன்றா?
எண். மல்டிபிள் டை அவுட்லெட்டுகள் ஒரு மோல்டிங் நிகழ்வுக்காக பல பாரிசன்களை உருவாக்குகின்றன. பல அடுக்கு உபகரணங்கள் ஒரு பாரிசன் சுவரில் பொருள் அடுக்குகளை உருவாக்குகின்றன. ஒரு இயந்திரம் இரண்டு அம்சங்களையும் இணைக்கலாம். அவுட்லெட் எண்ணிக்கை, அடுக்கு அமைப்பு, நிலையங்கள் மற்றும் துவாரங்களை தனித்தனியாக பதிவு செய்யவும், எனவே மேற்கோள் ஒரு தயாரிப்பு ஏற்பாட்டுடன் பொருள் ஏற்பாட்டுடன் குழப்பமடையாது.
ஏற்கனவே உள்ள ஒற்றை அடுக்கு இயந்திரத்தை பல அடுக்கு உற்பத்திக்காக மேம்படுத்த முடியுமா?
பதில், தற்போதுள்ள வெளியேற்ற அமைப்பு, கிடைக்கும் இடம், தலை இடைமுகம், கட்டுப்பாடுகள், பயன்பாடுகள் மற்றும் தேவையான செயல்திறன் ஆகியவற்றைப் பொறுத்தது. மாற்றத்தை பட்ஜெட் செய்வதற்கு முன் உண்மையான கட்டமைப்பின் பொறியியல் மதிப்பாய்வைப் பெறவும். முன்மொழியப்பட்ட செய்முறைக்குத் தேவையான கூடுதல் மெட்டீரியல் சர்க்யூட்கள் அல்லது இயக்க வரம்பை ஒரு தலை மாற்றுதல் மட்டுமே வழங்குகிறது என்று கருத வேண்டாம்.
மல்டிலேயர் ப்ளோ மோல்டிங் மெஷின் மேற்கோளுக்கு என்ன தகவல் தேவை?
கொள்கலன் வரைதல் மற்றும் முடிக்கப்பட்ட நிலை, உள்ளடக்கங்கள், பிசின் தரங்கள், முன்மொழியப்பட்ட அடுக்கு செயல்பாடுகள், ஏற்றுக்கொள்ளப்பட்ட-வெளியீட்டு இலக்கு மற்றும் தயாரிப்பு கலவை ஆகியவற்றை வழங்கவும். தெரிந்திருந்தால், தேவையான சோதனைகள், கிடைக்கக்கூடிய பயன்பாடுகள் மற்றும் கீழ்நிலை நோக்கம் இருந்தால் மொத்த பாரிசன் மாஸ் ஆகியவற்றைச் சேர்க்கவும். லேயர் செய்முறை தீர்க்கப்படவில்லை என்றால், செயல்திறன் தேவையை முதலில் வரையறுக்கவும், அதனால் சப்ளையர் பொருத்தமான உள்ளமைவுகளை மதிப்பிட முடியும்.