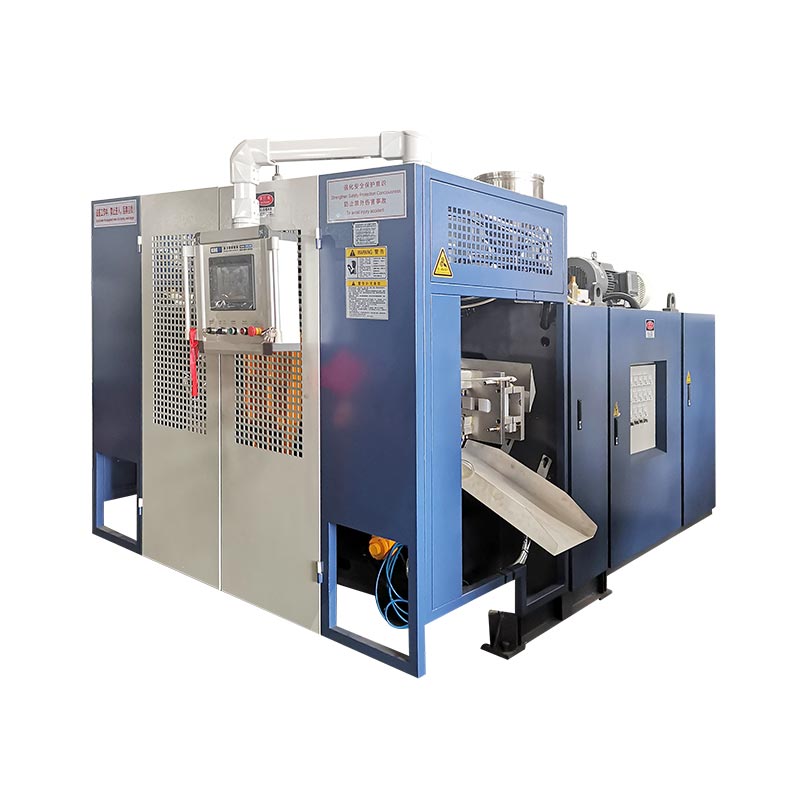
HMI என்பது செயல்பாட்டின் ஆபரேட்டரின் பார்வையே தவிர, செயல்முறையே அல்ல. செய்முறையை மாற்றும் முன் செட் மதிப்புகள், உண்மையான கருத்து, இயந்திர நிலை மற்றும் அலாரம் வரலாறு ஆகியவற்றை ஒன்றாகப் படிக்கவும்.

முக்கிய HMI திரைகள் எதைக் காண்பிக்க வடிவமைக்கப்பட்டுள்ளன
திரைப் பெயர்கள் மற்றும் தளவமைப்புகள் இயந்திரம், PLC நிரல், விருப்பங்கள் மற்றும் கட்டுப்படுத்தி பதிப்பின் அடிப்படையில் மாறுபடும். அடிப்படை வேலைகள் ஒரே மாதிரியானவை: ஒரு பயன்முறையைத் தேர்ந்தெடுக்கவும், ஒரு செயலைக் கட்டளையிடவும், இலக்கை அமைக்கவும், கருத்தைக் காட்டவும், வரிசை நிலையைக் காட்டவும், அடுத்த செயல் ஏன் தடுக்கப்பட்டது என்பதை ஆபரேட்டரிடம் தெரிவிக்கவும்.
| திரை குழு | வழக்கமான தகவல் | ஆபரேட்டர் கேள்வி |
|---|---|---|
| முதன்மை / நிலை | பயன்முறை, சுழற்சி நிலை, செயலில் உள்ள அலாரங்கள், முக்கிய நிலைகள் மற்றும் உற்பத்தி நிலை | இயந்திரம் இப்போது என்ன செய்கிறது? |
| கைமுறை செயல்பாடு | மோல்ட், ப்ளோ பின், கோர் புல், கேரேஜ், ரோபோ, எக்ஸ்ட்ரூஷன் மற்றும் துணை கட்டளைகள் | இந்த பொறிமுறையானது பாதுகாப்பாக செல்ல முடியுமா மற்றும் அது பதிலளிக்குமா? |
| வெப்பநிலை | மதிப்பு, உண்மையான மதிப்பு, ஹீட்டர் நிலை, உயர்/குறைந்த விலகல் ஆகியவற்றை அமைக்கவும் | உருகும் அமைப்பு நிலையானது மற்றும் தயாராக உள்ளதா? |
| நேர அமைப்புகள் | தாமதங்கள், அடிக்கும் நேரம், குளிரூட்டும் நேரம், இயக்க நேரம் மற்றும் வரிசை ஜன்னல்கள் | அடியெடுத்து வைக்கும் புள்ளியில் தொடங்கி முடிகிறதா? |
| அழுத்தம் மற்றும் வேகம் | தேர்ந்தெடுக்கப்பட்ட ஹைட்ராலிக் இயக்கங்களுக்கான கட்டளை அழுத்தம் அல்லது வேகம் | மோஷன் ரெசிபி இந்த அச்சு மற்றும் படிக்கு ஏற்றதா? |
| செயல்பாடு தேர்வு | நிறுவப்பட்ட அல்லது இயக்கப்பட்ட விருப்பங்கள் மற்றும் தானியங்கி வரிசை தேர்வுகள் | பயன்பாட்டில் இல்லாத ஒரு விருப்பத்திற்காக நிரல் காத்திருக்கிறதா? |
| உள்ளீடு / வெளியீடு | சென்சார் மற்றும் சுவிட்ச் நிலைகள்; PLC வெளியீடு கட்டளைகள் | கட்டுப்படுத்தி தேவையான நிபந்தனையைப் பார்த்து கட்டளையை வழங்குகிறதா? |
| அலாரம் வரலாறு | நேரம் அல்லது வரிசையுடன் செயலில் மற்றும் முந்தைய அலாரங்கள் | முதலில் என்ன தவறு ஏற்பட்டது? |
| நிலை / அளவுத்திருத்தம் | தட்டு அல்லது குவிப்பான் நிலை, குறிப்பு மதிப்புகள் மற்றும் அளவுத்திருத்த புலங்கள் | காட்டப்படும் நிலை உடல் நிலைக்கு பொருந்துமா? |
| சுவர் தடிமன் கட்டுப்பாடு | சுயவிவர புள்ளிகள், டை-கேப் கட்டளை, கோப்பு செயல்பாடுகள் மற்றும் கண்காணிப்பு | சுயவிவரம் பாரிசன் மற்றும் பகுதியுடன் ஒத்துப்போகிறதா? |
பயன்படுத்தவும்பாரிசன் நிரலாக்க வழிகாட்டிசுவர் தடிமன் திரைக்கு. இந்த கட்டுரை பரந்த இயந்திர வரிசையில் கவனம் செலுத்துகிறது.
தொகுப்பு மதிப்பு மற்றும் உண்மையான மதிப்பை ஒரு ஜோடியாக படிக்கவும்
ஒரு செட் மதிப்பு ஒரு கோரிக்கை. ஒரு உண்மையான மதிப்பு கருத்து. அவர்கள் ஒப்புக்கொள்ளாதபோது, கோரிக்கையை மாற்றுவது, தவறைக் கண்டறியாமல் அறிகுறியை மறைக்கக்கூடும்.
வெப்பநிலை மண்டலத்திற்கு, ஹீட்டர் வெளியீடு கட்டளையிடப்படுகிறதா என்பதை முதலில் சரிபார்க்கவும். செட் மதிப்பு உண்மையான மதிப்பை விட அதிகமாக இருந்தாலும், வெளியீடு முடக்கப்பட்டிருந்தால், அனுமதிகள், அலாரம் நிலை, வெளியீட்டு தர்க்கம், வயரிங், கான்டாக்டர் அல்லது சாலிட்-ஸ்டேட் ரிலே ஆகியவற்றைச் சரிபார்க்கவும். வெளியீடு இயக்கத்தில் இருந்தாலும் வெப்பநிலை உயரவில்லை என்றால், ஹீட்டர் சர்க்யூட் மற்றும் சென்சார் இருப்பிடத்தை ஆய்வு செய்யவும். உண்மையான வெப்பநிலை அதிகமாக இருந்தால், டியூனிங், சென்சார் தொடர்பு, மாறுதல் வன்பொருள், குளிர்ச்சி மற்றும் சமீபத்திய செய்முறை மாற்றங்கள் ஆகியவற்றைச் சரிபார்க்கவும்.
அதே தர்க்கம் பதவிக்கும் பொருந்தும். அச்சு-திறந்த கட்டளை தட்டு நகர்ந்ததற்கான ஆதாரம் அல்ல. கட்டளை நிலை, சென்சார் கருத்து, ஹைட்ராலிக் அழுத்தம், இன்டர்லாக்ஸ் மற்றும் இயற்பியல் பொறிமுறையை ஒப்பிடுக.

ஏழு-படி அலாரம் சரிசெய்தல் வரிசை
- அப்பகுதியை பாதுகாப்பானதாக ஆக்குங்கள்.நிலைமை உபகரணங்களை சேதப்படுத்தும் அல்லது ஒரு நபரை வெளிப்படுத்தினால், தானியங்கி இயக்கத்தை நிறுத்துங்கள். ஆலையின் அங்கீகரிக்கப்பட்ட நடைமுறையைப் பின்பற்றவும்.
- முதல் அலாரத்தை பதிவு செய்யவும்.செய்தி, நேரம், பயன்முறை, தயாரிப்பு, செய்முறை, சுழற்சி படி மற்றும் முந்தைய நிகழ்வுகளை புகைப்படம் எடுக்கவும் அல்லது எழுதவும். பிந்தைய அலாரங்கள் விளைவுகளாக இருக்கலாம்.
- உடனடியாக மீட்டமைக்க வேண்டாம்.ஒரு மீட்டமைப்பு சிறந்த குறிப்பை அழிக்க முடியும். அலார வரலாற்றைப் படித்து, எந்த நிலை முதலில் தோல்வியடைந்தது என்பதைக் கவனியுங்கள்.
- விடுபட்ட நிலையை அடையாளம் காணவும்.வெப்பநிலை தயாராக உள்ளதா, மூடிய பாதுகாப்பு, அச்சு நிலை, குவிப்பான் நிலை, காற்றழுத்தம், ஹைட்ராலிக் அழுத்தம், பொருள், ரோபோ வீடு அல்லது மற்றொரு அனுமதிக்காக வரிசை காத்திருக்கிறதா என்பதைத் தீர்மானிக்கவும்.
- இயந்திரத்துடன் HMI நிலையை ஒப்பிடுக.வரம்பு சுவிட்ச் ஆஃப் என்று திரை கூறினால், சாதனம், இலக்கு, கேபிள் மற்றும் சீரமைப்பு ஆகியவற்றை ஆய்வு செய்யவும். திரை இயக்கத்தில் இருப்பதாகச் சொன்னாலும் உடல் நிலை ஒத்துக்கொள்ளவில்லை என்றால், நிறுத்தி விசாரிக்கவும்.
- செயல்முறைக்குள் மட்டுமே கைமுறை பயன்முறையைப் பயன்படுத்தவும்.ஒரு நேரத்தில் ஒரு பொறிமுறையை இயக்கவும், சரியான பகுதி தெளிவானது மற்றும் தேவையான அனைத்து பாதுகாப்புகளும் செயலில் உள்ளன. தீர்க்கப்படாத இன்டர்லாக்கை தோற்கடிக்க கையேடு கட்டளைகளைப் பயன்படுத்த வேண்டாம்.
- பழுதுபார்ப்பை சரிபார்க்கவும்.காரணத்தை அழிக்கவும், ஒரு முறை மீட்டமைக்கவும், கட்டுப்படுத்தப்பட்ட கையேடு சரிபார்ப்பை இயக்கவும், பின்னர் இயந்திரத்தை சாதாரண உற்பத்திக்கு திரும்புவதற்கு முன் பல தானியங்கி சுழற்சிகளைக் கவனிக்கவும்.
உள்ளீடு மற்றும் வெளியீட்டுத் திரைகள் எவ்வாறு பிழையைக் குறைக்கின்றன
சென்சார்கள், சுவிட்சுகள் மற்றும் வெளிப்புற அமைப்புகளிலிருந்து PLC என்ன பெறுகிறது என்பதை உள்ளீட்டுத் திரை காட்டுகிறது. PLC என்ன கட்டளையிடுகிறது என்பதை வெளியீட்டுத் திரை காட்டுகிறது. ஒன்றாக, புலம்-சாதனச் சிக்கலில் இருந்து வரிசைச் சிக்கலைப் பிரிக்க உதவுகின்றன.
| கவனிப்பு | அது என்ன பரிந்துரைக்கிறது | அடுத்த ஆய்வு |
|---|---|---|
| இயற்பியல் சென்சார் மாறுகிறது, உள்ளீடு இல்லை | சென்சார், சீரமைப்பு, வழங்கல், வயரிங் அல்லது உள்ளீடு சேனல் சிக்கல் | மின் வரைபடத்தைப் பயன்படுத்தி சாதனம் மற்றும் சுற்றுகளை ஆய்வு செய்யவும் |
| தேவையான உள்ளீடு உள்ளது, வெளியீடு எப்போதும் இயங்காது | மற்றொரு அனுமதி, முறை, டைமர், அலாரம் அல்லது வரிசை நிலை கட்டளையைத் தடுக்கிறது | வரிசை நிலை மற்றும் தொடர்புடைய அனைத்து நிபந்தனைகளையும் மதிப்பாய்வு செய்யவும் |
| வெளியீடு இயக்கப்பட்டது, ஆக்சுவேட்டர் நகராது | வெளியீட்டு சாதனம், வால்வு, டிரைவ், ஹைட்ராலிக்/நியூமேடிக் சப்ளை அல்லது மெக்கானிக்கல் கட்டுப்பாடு | புல சாதனத்தில் கட்டளையைச் சரிபார்த்து ஆற்றல் பாதையை ஆய்வு செய்யவும் |
| இயக்கம் ஏற்படுகிறது, நிலை ஒருபோதும் உறுதிப்படுத்தாது | வரம்பு சுவிட்ச், டிரான்ஸ்யூசர், இலக்கு, அளவுத்திருத்தம் அல்லது உள்ளீடு பின்னூட்டச் சிக்கல் | உடல் நிலையை பின்னூட்ட மதிப்புடன் ஒப்பிடுக |
| அதே சுழற்சி புள்ளியில் அலாரம் மீண்டும் நிகழ்கிறது | மீண்டும் மீண்டும் செய்யக்கூடிய நேரம், நிலை அல்லது செயல்முறை நிலை | தொடர்புடைய மதிப்பை டிரெண்ட் செய்து, சரியான வரிசை மாற்றத்தை ஆய்வு செய்யவும் |
ஃபோர்ஸ்-அவுட்புட் செயல்பாடுகள் இருந்தால், பயிற்சி பெற்ற பராமரிப்பு பணியாளர்களுக்கு சொந்தமானது. இயல்பான வரிசைக்கு வெளியே ஒரு வெளியீட்டை உற்சாகப்படுத்துவது எதிர்பாராத இயக்கத்தை உருவாக்கலாம் அல்லது செயல்முறை இன்டர்லாக்ஸை தோற்கடிக்கலாம்.
தொழிற்சாலை காட்சி: செய்முறையை கட்டுப்படுத்தவும், இயந்திரம் மட்டுமல்ல
பல தொடர்ச்சியான "இயந்திர தவறுகள்" ஆவணப்படுத்தப்படாத செய்முறை மாற்றங்களாகத் தொடங்குகின்றன. இரண்டாவது மாற்றமானது வேறுபட்ட வெப்பநிலை, தாமதம், வேகம், அழுத்தம் அல்லது சுயவிவரத்தைப் பெறுகிறது ஆனால் அது ஏன் மாறியது என்பதற்கான பதிவு இல்லை. அலாரம் முதல் புலப்படும் விளைவு ஆகும்.
ஒரு நடைமுறை தொழிற்சாலை பதிவேட்டில் தயாரிப்பு மற்றும் அச்சு எண், இயந்திர மாதிரி, பொருள் தரம், அங்கீகரிக்கப்பட்ட செய்முறை திருத்தம், ஆபரேட்டர், தேதி, மாற்றம் காரணம், பழைய மதிப்பு, புதிய மதிப்பு, அளவிடப்பட்ட முடிவு மற்றும் ஒப்புதல் ஆகியவை அடங்கும். முதன்மை சமையல் குறிப்புகளைப் பாதுகாத்து, ஆபரேட்டர்கள் தங்கள் பங்கிற்குத் தேவையான புலங்களை மட்டும் சரிசெய்ய அனுமதிக்கவும்.
செயல்பாட்டிற்குப் பிறகு மற்றும் அங்கீகரிக்கப்பட்ட செயல்முறை மாற்றத்திற்குப் பிறகு நிலையான கோப்புகளை காப்புப் பிரதி எடுக்கவும். ஒரு மதிப்பில் ஆவணப்படுத்தப்பட்ட அலகு, பாதுகாப்பான வரம்பு அல்லது செயல்பாடு இல்லை என்றால், அதைத் திருத்துவதற்கு முன் மின் மற்றும் செயல்முறை ஆவணங்களுடன் அதை உறுதிப்படுத்தவும். கிங்கிலின் மின்னோட்டம்விற்பனைக்குப் பிந்தைய சேவை பக்கம்பயிற்சி மற்றும் தடுப்பு-பராமரிப்பு ஆதரவையும் விவரிக்கிறது; இயந்திரம் சார்ந்த ஆதரவு வரிசை எண் மற்றும் உண்மையான மென்பொருள் பதிப்பைப் பயன்படுத்த வேண்டும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
இயந்திரம் ஏன் தானியங்கி முறையில் இயங்காது?
பாதுகாப்பு, வெப்பநிலை, நிலை, அழுத்தம், பொருள், ரோபோ அல்லது பயன்முறை நிலை ஆகியவற்றிற்காக வரிசை காத்திருக்கலாம். முதல் செயலில் உள்ள அலாரத்தைப் படித்து, ஸ்டார்ட் என்பதை மீண்டும் மீண்டும் அழுத்துவதற்குப் பதிலாக தொடர்புடைய உள்ளீடுகளைச் சரிபார்க்கவும்.
அலாரத்தை மீட்டமைத்து தயாரிப்பைத் தொடர முடியுமா?
காரணம் புரிந்து கொள்ளப்பட்ட பின்னரே, அந்த பகுதி பாதுகாப்பாக உள்ளது, மேலும் தொடர்புடைய நிலை மீட்டெடுக்கப்பட்டது. மீண்டும் மீண்டும் மீட்டமைக்கப்படுவது இடைப்பட்ட பிழையை மறைக்கலாம் அல்லது உபகரணங்கள் சேதமடையலாம்.
உள்ளீடு மற்றும் வெளியீடு இடையே உள்ள வேறுபாடு என்ன?
உள்ளீடு என்பது வரம்பு சுவிட்ச் அல்லது அழுத்தம் நிலை போன்ற PLC பெறும் சமிக்ஞையாகும். வெளியீடு என்பது வால்வு, ஹீட்டர் அல்லது டிரைவ் கன்ட்ரோலைச் செயல்படுத்துவது போன்ற PLC அனுப்பும் கட்டளையாகும்.
ஏன் உண்மையான வெப்பநிலை அமைக்கப்பட்ட வெப்பநிலையிலிருந்து வேறுபட்டது?
மண்டலம் இன்னும் வெப்பமடைந்து, குளிர்ச்சியாக இருக்கலாம், பொருள் ஓட்டத்தால் தொந்தரவு செய்யப்படலாம், ஒரு குறைபாட்டால் வரையறுக்கப்பட்டிருக்கலாம் அல்லது சென்சார், ஹீட்டர், மாறுதல் அல்லது டியூனிங் பிரச்சனையால் பாதிக்கப்படலாம். தொகுப்பு மதிப்பை மாற்றுவதற்கு முன் வெளியீட்டு நிலை மற்றும் இயற்பியல் மண்டலத்தை சரிபார்க்கவும்.
அனைத்து கிங்கிள் எச்எம்ஐ திரைகளும் ஒரே மாதிரியானதா?
எண். திரைகள் மற்றும் கிடைக்கும் செயல்பாடுகள் இயந்திர மாதிரி, விருப்பங்கள், PLC நிரல், சுவர்-தடிமன் கட்டுப்படுத்தி மற்றும் மென்பொருள் திருத்தம் ஆகியவற்றுடன் மாறுபடும்.