தானாக ப்ளோ மோல்டிங் இயந்திரத்தை அது வழங்க வேண்டிய தயாரிப்பு மற்றும் மோல்டிங்கிற்குப் பிறகு சேர்க்கப்பட்டுள்ள செயல்பாடுகளின் அடிப்படையில் தேர்வு செய்யவும் - மேற்கோளில் உள்ள "தானியங்கி" என்ற வார்த்தையால் அல்ல. எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கிற்கு, பிசின், டூலிங், டேக்-அவுட், டிரிம்மிங், இன்ஸ்பெக்ஷன் மற்றும் டிரான்ஸ்ஃபர் ஆகியவற்றை ஒரு உற்பத்தி அமைப்பாகக் குறிப்பிடவும். இறுதி டிஸ்சார்ஜ் புள்ளியில் ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களுக்கு எதிரான உள்ளமைவை அங்கீகரிக்க பரிந்துரைக்கிறோம், பட்டியல் உலர்-சுழற்சி எண்ணிக்கை அல்ல.
ஒரு மோல்டிங் இயந்திரம் ஒரு தானியங்கி சுழற்சியை இயக்க முடியும், மக்கள் இன்னும் ஃபிளாஷ் அகற்றும் போது, பாட்டில்களை சரிபார்க்கவும் அல்லது அட்டைப்பெட்டிகளை நிரப்பவும். சிறிய, மாறும் தயாரிப்பு வரம்பிற்கு இது சரியான ஏற்பாடாக இருக்கலாம். அந்த வேலைகள் மறைந்துவிட்டதாக முதலீட்டு வழக்கு கருதினால் அது தவறான ஏற்பாடு. விலைகளை ஒப்பிடும் முன் எல்லையை வரையறுக்கவும்.
ஒரு உத்தரவுக்கு முன் முக்கியமான ஐந்து முடிவுகள்
- ஆட்டோமேஷன் நிலைகளை ஒப்பிடும் முன், பகுதியுடன் மோல்டிங் செயல்முறையை பொருத்தவும்.
- கைமுறையாக இருக்கும் வேலை உட்பட, ஒவ்வொரு பரிமாற்றம் மற்றும் முடிக்கும் செயல்பாட்டை வரையறுக்கவும்.
- டிரிம்மிங், இன்ஸ்பெக்ஷன் மற்றும் பேக்கிங் திறன் ஆகியவற்றுடன் மோல்டிங் வீதத்தை சமப்படுத்தவும்.
- சோதனை தவறு மீட்பு மற்றும் மாற்றம், தடையற்ற உற்பத்தி மட்டும்.
- அதே நிபந்தனைகளின் கீழ் ஏற்றுக்கொள்ளப்பட்ட கொள்கலனுக்கான மொத்த வரி செலவை ஒப்பிடுக.
ப்ளோ மோல்டிங்கில் "தானியங்கி" எதை மறைக்கிறது?
செயல்பாடுகள் எவ்வாறு கட்டுப்படுத்தப்படுகின்றன என்பதை "தானியங்கி" விவரிக்கிறது. பிளாஸ்டிக் பகுதி எவ்வாறு உருவாகிறது என்பதை இது அடையாளம் காணவில்லை. ஒரு தானியங்கி எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் மெஷின் மற்றும் ஒரு PET பாட்டில் ஊதும் இயந்திரம் இரண்டும் நிரல்படுத்தப்பட்ட காட்சிகளை இயக்க முடியும், இருப்பினும் அவற்றுக்கு வெவ்வேறு பொருள் தயாரிப்பு, கருவி மற்றும் முடித்தல் ஏற்பாடுகள் தேவை. முழு தானியங்கி ப்ளோ மோல்டிங் இயந்திரத்தைத் தேடும் வாங்குபவர், செயல்முறை கேள்வியை முதலில் தீர்க்க வேண்டும்.
எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கில், இயந்திரம் பாரிசன் எனப்படும் உருகிய குழாயை உருவாக்குகிறது. அச்சு அந்தக் குழாயைப் பிடிக்கிறது, மேலும் காற்று வெற்றுப் பகுதியை உருவாக்குகிறது. PET ஸ்ட்ரெச் ப்ளோ மோல்டிங் நீட்டிக்கப்பட்ட மற்றும் உயர்த்தப்பட்ட ஒரு முன் வடிவத்தைப் பயன்படுத்துகிறது. ஒரு HDPE டிடர்ஜென்ட் பாட்டில் லைனுக்கான முழுமையான கொள்முதல் வழிகாட்டியாக PET ப்ரீஃபார்ம்-லோடிங் வழிகாட்டி ஏன் இல்லை என்பதை அந்த வெவ்வேறு தொடக்கப் படிவங்கள் விளக்குகின்றன.
| முடிவு | எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் | PET நீட்டிப்பு ஊதி மோல்டிங் |
|---|---|---|
| தொடக்க வடிவம் | வெளியேற்றப்பட்ட உருகிய பாரிசன் | PET முன்வடிவம் |
| பொதுவான கொள்முதல் சூழல் | HDPE பாட்டில்கள், கையாளப்பட்ட கொள்கலன்கள் மற்றும் தொழில்துறை வெற்று பாகங்கள் | முன்வடிவங்களிலிருந்து தயாரிக்கப்பட்ட தெளிவான பான பாட்டில்கள் |
| ஆட்டோமேஷன் கேள்விகள் | பகுதி வெளியீடு, ஃபிளாஷ் அகற்றுதல், டிரிம்மிங், சோதனை மற்றும் பரிமாற்றம் | ப்ரீஃபார்ம் கையாளுதல், சூடாக்குதல்/நீட்டுதல்-வீசும் வரிசை மற்றும் பாட்டில் பரிமாற்றம் |
செயல்முறை குறிப்பு:கிங்கிளின் ப்ளோ மோல்டிங் இயந்திர வழிகாட்டி. தயாரிப்பு வடிவியல் மற்றும் பிசின் தரம் இறுதி செயல்முறை தேர்வை தீர்மானிக்கிறது.
இயந்திரம், செல் மற்றும் வரியை பிரிக்கவும்
ஒரு இயந்திர-நிலை தானியங்கி சுழற்சி ஒப்புக்கொள்ளப்பட்ட மோல்டிங் வரிசையை உள்ளடக்கியது. ஒரு தானியங்கி செல் அந்த இயந்திரத்தைச் சுற்றி வரையறுக்கப்பட்ட கையாளுதல் அல்லது முடித்தல் சேர்க்கிறது. ஒரு உற்பத்தி வரியானது, ஒப்புக் கொள்ளப்பட்ட தயாரிப்பு எல்லையின் மூலம் அடுத்தடுத்த செயல்பாடுகளை இணைக்கிறது. பேக்கிங் அந்த எல்லைக்குள் இருக்கலாம் அல்லது அது ஒரு தனி தொழிற்சாலை செயல்பாடாக இருக்கலாம்.
இவை பயனுள்ள வாங்குதல் வேறுபாடுகள், ஒவ்வொரு சப்ளையரும் ஒரே சொற்களைப் பயன்படுத்துகிறார்கள் என்ற வாக்குறுதி அல்ல. உண்மையான செயல்பாடுகளை விவரக்குறிப்பில் வைக்கவும். உபகரணங்களின் பட்டியல் இல்லாமல் "முழு தானியங்கி" என்பது வெவ்வேறு விளக்கங்களுக்கு அதிக இடமளிக்கிறது.
பரந்த லேபிளில் "தானியங்கி மோல்டிங், ஓரியண்டட் டேக்-அவுட், டிஃப்ளாஷிங் மற்றும் லீக்-டெஸ்ட் டிஸ்சார்ஜ்" போன்ற குறிப்பிட்ட விளக்கத்தை நாங்கள் விரும்புகிறோம். முடிக்கப்பட்ட தயாரிப்பு எங்கு தோன்றுகிறது மற்றும் இன்னும் கவனம் தேவை என்பதை வாங்குபவருக்கு இது கூறுகிறது. பொருள் நிரப்புதல், மாதிரிகள், ஸ்கிராப் கையாளுதல் மற்றும் அட்டைப்பெட்டி மாற்றங்களுக்கு உரிமையாளர்கள் தேவை, சாதாரண மோல்டிங் வரிசை மீண்டும் மீண்டும் கைமுறை கையாளுதல் இல்லாமல் இயங்கும் போதும்.
அதேபோல், தானியங்கி கட்டுப்பாடு என்பது அனைத்து மின்சார இயக்கிக்கு சமமானதல்ல. டிரைவ் வகை, ஸ்டேஷன் ஏற்பாடு, ஹெட் கவுண்ட் மற்றும் ஆட்டோமேஷன் ஸ்கோப் ஆகியவை தனித் தேர்வுகள். ஒவ்வொன்றையும் ஒரு பிரீமியம் விவரக்குறிப்பாகக் கருதுவதற்குப் பதிலாக வேலைக்கு எதிராக மதிப்பாய்வு செய்யவும்.
பகுதி மற்றும் உற்பத்தி அட்டவணையுடன் தொடங்கவும்
ஒரு பாட்டிலின் பெயரளவு அளவு அதன் உற்பத்தி வரிசையைக் குறிப்பிட போதுமானதாக இல்லை. ஒரு குறுகிய சுற்று பாட்டில் மற்றும் ஒரு பரந்த கையாளப்பட்ட கொள்கலன் ஒரே திரவ அளவை கொண்டு செல்ல முடியும் ஆனால் வெவ்வேறு அச்சுகள், எடுத்து-அவுட் கருவி மற்றும் ஆதரவு தேவை. கோடு உண்மையான வெளிப்புற வடிவத்தைக் கையாள வேண்டும், சுருக்கமான "2 எல் தயாரிப்பு" அல்ல.
பகுதி வரைதல் மற்றும் வெளியேற்றத்தில் எதிர்பார்க்கப்படும் முடிக்கப்பட்ட நிலையில் தொடங்கவும். கழுத்து பூச்சு, கைப்பிடி திறப்பு, உடல் பரிமாணங்கள், இலக்கு எடை மற்றும் முக்கியமான தரத் தேவைகளைப் பதிவு செய்யவும். சரியான பிசின் தரம், வண்ணத் தொகுப்பு மற்றும் ஒப்புக்கொள்ளப்பட்ட மறுசுழற்சி செய்யப்பட்ட அல்லது மீண்டும் அரைக்கும் நிலையை உறுதிப்படுத்தவும். இந்த விவரங்கள் உத்தேசித்துள்ள வேலைக்குப் பொருத்தமான ஒரு முன்மொழியப்பட்ட சோதனையை உருவாக்குகின்றன.
விற்பனைத் திட்டத்தை உற்பத்தித் தேவையாக மொழிபெயர்க்கவும்
மாற்றங்களின் எண்ணிக்கை, தொகுதி அளவுகள் மற்றும் மாற்ற அதிர்வெண் ஆகியவற்றுடன் ஒரு ஷிப்டுக்கு ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களை வரையறுக்கவும். பெரும்பாலான ஆர்டர்களுக்கு குறுகிய ரன்கள் மற்றும் விரிவான கருவி மாற்றங்கள் தேவைப்பட்டால், அதிக மணிநேர விகிதம் குறைவாக பயனுள்ளதாக இருக்கும். மெதுவான ஆனால் எளிதாக மாற்றக்கூடிய செல் அந்த உற்பத்தி கலவையை சிறப்பாகப் பொருத்தலாம். அதிகபட்ச பட்டியல் வெளியீட்டில் இருந்து மட்டும் எந்த முடிவுக்கும் வர முடியாது.
முதல் வெளியீட்டு பாட்டில் மட்டுமல்ல, தயாரிப்பு குடும்பத்தையும் பட்டியலிடுங்கள். அகலமான பகுதி, கனமான பகுதி மற்றும் பிடி அல்லது ஒழுங்கமைக்க கடினமான பகுதியை அடையாளம் காணவும். இவை வெவ்வேறு SKUகளாக இருக்கலாம். எந்த தயாரிப்புகள் ஆரம்ப உருவாக்கத்தில் இயங்க வேண்டும் மற்றும் எதிர்கால கருவி அல்லது தனி உபகரணங்கள் தேவை என்பதை முடிவு செய்யுங்கள்.
- சோதனைக் கட்டுரையை முடக்கு:வரைதல் திருத்தம், பிசின், முடிக்கப்பட்ட எடை மற்றும் தேவையான சோதனைகள்.
- விநியோக நிலையை அமைக்கவும்:ஒழுங்கமைக்கப்பட்ட, பரிசோதிக்கப்பட்ட, சார்ந்த, எண்ணப்பட்ட அல்லது நிரம்பிய.
- அட்டவணையை வரையறுக்கவும்:ஒரு ஷிப்டுக்கு நல்ல கொள்கலன்கள், இயக்க நேரம் மற்றும் திட்டமிடப்பட்ட SKU மாற்றங்கள்.
- கருவி குடும்பத்தைச் சரிபார்க்கவும்:அச்சுகள், தலை சுருதி, பிடிப்பு சாதனங்கள், டிரிம்மிங் கூடுகள் மற்றும் சோதனை முத்திரைகள்.
- செல் உறையை அங்கீகரிக்கவும்:பயன்பாடுகள், பாதுகாப்பு, சேவை அணுகல் மற்றும் தயாரிப்பு ஓட்டம்.
நிலைய எண்ணிக்கை, இறக்கும் நிலையங்கள் மற்றும் துவாரங்களுக்கு தனி மதிப்பாய்வு தேவை. இரண்டு நிலையங்கள் என்பது இரண்டு விற்பனை நிலையங்களைக் குறிக்காது. மல்டி-ஹெட் ப்ளோ மோல்டிங் மெஷின் ஒவ்வொரு பாட்டில் வடிவத்தையும் அவுட்லெட் இடைவெளியுடன் இணக்கமாக மாற்றாது. பல அடுக்கு தலை சுவர் கட்டுமானத்தை விவரிக்கிறது, ஒரு நிகழ்வுக்கு முடிக்கப்பட்ட கொள்கலன்களின் எண்ணிக்கை அல்ல.
கிங்கிள்ஸ்பல-தலை மற்றும் பல-குழி வழிகாட்டிஅந்த கட்டமைப்பு வேறுபாடுகளை விளக்குகிறது. ஆட்டோமேஷன் அமைப்பை சரிசெய்யும் முன் அந்த மதிப்பாய்வைப் பயன்படுத்தவும். குழிவு ஏற்பாட்டைச் சரிசெய்தவுடன், எடுத்துச் செல்லும் மற்றும் முடித்த சாதனங்கள் பரிமாற்றம் மற்றும் தரச் சோதனைகள் மூலம் ஒவ்வொரு நிலையையும் பாதுகாக்க வேண்டும்.
எனவே மிகவும் பயனுள்ள விசாரணையில் வரைதல், பொருள் விவரக்குறிப்பு, உற்பத்தி அட்டவணை மற்றும் தர வரையறை ஆகியவை அடங்கும். HDPE பாட்டில் உற்பத்தி வரிசைக்கு, அந்த உள்ளீடுகள் இல்லாமல் "தானியங்கி பிளாஸ்டிக் பாட்டில் தயாரிக்கும் இயந்திரம்" ஒரு கோரிக்கை சரியான வரி நோக்கத்தை நிறுவ முடியாது.
தயாரிப்பு தரத்தை அமைக்கும் இயந்திர அமைப்புகளை சரிபார்க்கவும்
கீழ்நிலை ஆட்டோமேஷனால் நிலையற்ற பாரிசன், பொருத்தமற்ற பிஞ்ச்-ஆஃப் அல்லது அச்சு கையாள முடியாத அளவுக்கு மென்மையாக இருக்கும் பகுதியை சரிசெய்ய முடியாது. பரிமாற்ற அமைப்பு மீண்டும் மீண்டும் செய்யக்கூடிய முடிவுகளை வழங்குவதற்கு முன், மோல்டிங் செயல்முறை மீண்டும் மீண்டும் செய்யக்கூடிய கட்டுரையை உருவாக்க வேண்டும். இல்லையெனில், ரோபோ சீரற்ற பகுதிகளை நகர்த்துவதற்கான ஒரு துல்லியமான வழியாகும்.
ஒரு ப்ளோ மோல்டிங் இயந்திரத்தின் முக்கிய பாகங்களில் எக்ஸ்ட்ரூடர், டை ஹெட், கிளாம்பிங் யூனிட், ப்ளோ சிஸ்டம், கூலிங் சர்க்யூட்கள் மற்றும் கட்டுப்பாடுகள் ஆகியவை அடங்கும். கூறுகளின் பெயர்களை மட்டும் தேர்ந்தெடுக்காமல் அங்கீகரிக்கப்பட்ட பகுதிக்கு அவர்களின் பங்களிப்பை மதிப்பாய்வு செய்யவும். ஒரு அங்கீகரிக்கப்பட்ட PLC பிராண்ட், எடுத்துக்காட்டாக, வழங்கப்பட்ட செய்முறை செயல்பாடுகளை அல்லது கீழ்நிலை தகவல்தொடர்புகளை நிறுவவில்லை.
| அமைப்பு | எதை மதிப்பாய்வு செய்வது | கோருவதற்கான ஆதாரம் |
|---|---|---|
| வெளியேற்றம் மற்றும் இறக்கும் தலை | பிசின் பொருத்தம், மொத்த பாரிசன் தேவை மற்றும் கடையின் இருப்பு | உற்பத்தி மாதிரிகள் மற்றும் அடையாளம் காணப்பட்ட பொருள் நிலைமைகள் |
| பாரிசன் கட்டுப்பாடு | பகுதியின் முக்கியமான இடங்களில் சுவர் விநியோகம் | நிலை சார்ந்த அளவீடுகள் மற்றும் சேமிக்கப்பட்ட செய்முறை |
| அச்சு மற்றும் clamping | டூலிங் ஃபிட், பிஞ்ச்-ஆஃப் மற்றும் ரிலீஸ் கிளியரன்ஸ் | அங்கீகரிக்கப்பட்ட வரைபடங்கள் மற்றும் வடிவமைக்கப்பட்ட பகுதி ஆய்வு |
| குளிரூட்டல் மற்றும் கையாளுதல் | திட்டமிட்ட வெளியீடு மற்றும் பிடிப்பு புள்ளிகளில் பகுதி விறைப்பு | சோதனையை உண்மையான பகுதியுடன் மாற்றவும் |
| கட்டுப்பாடுகள் | வரிசை, அலாரங்கள், செய்முறை நோக்கம் மற்றும் கீழ்நிலை சமிக்ஞைகள் | செயல்பாடு விளக்கக்காட்சி மற்றும் இடைமுக பட்டியல் |
ஒரு உறுதியான குறிப்பு: கிங்கிலின் 2 எல் ஒற்றை-நிலைய இயந்திரம்
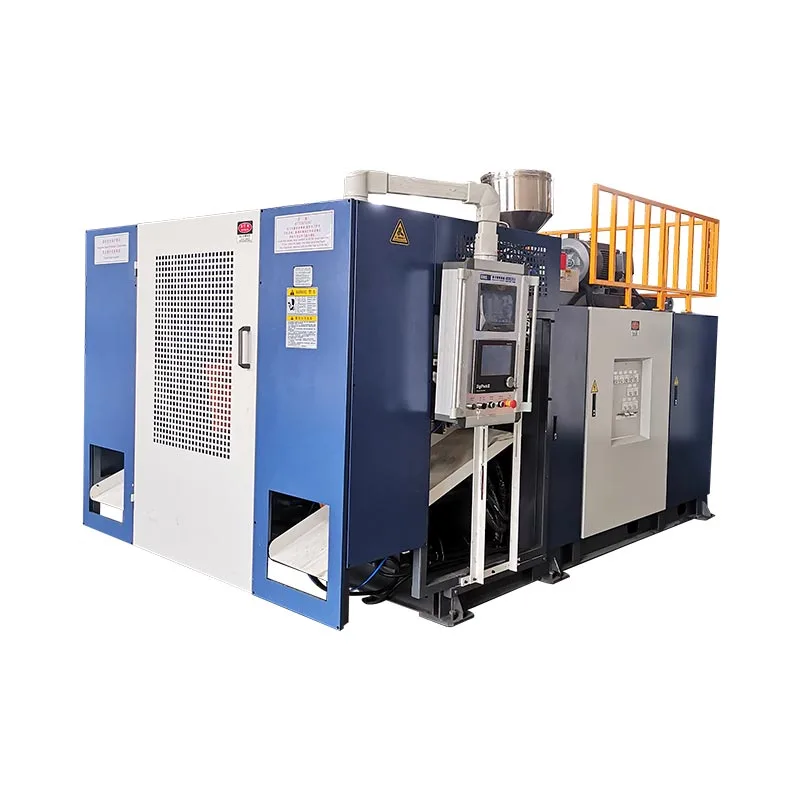
திKGB2L தயாரிப்பு பக்கம்அதிகபட்ச கொள்கலன் திறன் 2 எல், 50 மிமீ திருகு, 30 கிலோ/எச் HDPE உருகும் திறன் மற்றும் அதிகபட்ச அச்சு அளவு 360 × 380 மிமீ. 100 மிலி-1 எல் வரம்பில் சிறிய பாட்டில்களுக்கான இரண்டு, மூன்று மற்றும் நான்கு-அவுட்லெட் உள்ளமைவுகளையும் இது விவரிக்கிறது. இந்த மதிப்புகள் முன்மொழியப்பட்ட வேலையைத் திரையிட உதவுகின்றன; அவை கருவி மதிப்பாய்வை மாற்றாது.
அதே பக்கம் 600 PC/HR ஐ "வெளியீடு(உலர்ந்த சுழற்சி)" என்று லேபிளிடுகிறது. இது அடையாளம் காணப்பட்ட ஷாம்பு பாட்டில், அச்சு மற்றும் பூச்சு வரியின் ஏற்றுக்கொள்ளப்பட்ட வெளியீடு அல்ல. ஒரு உற்பத்தித் தேவைக்கு உண்மையான பொருள், குளிரூட்டும் நேரம், செயலில் உள்ள நிலைகள் மற்றும் ஆய்வு நிலை ஆகியவை தேவை. உலர்-சுழற்சி உள்ளீட்டை வெளியிடப்பட்ட இயக்கக் குறிப்பாகக் கருதுங்கள்.
மல்டி-அவுட்லெட் திட்டத்திற்கு, ஒருங்கிணைந்த மொத்த பாரிசன் மாஸ் மற்றும் குழி பொருத்தம் ஆகியவற்றைச் சரிபார்க்கவும். முடிக்கப்பட்ட பாட்டில் எடை, எக்ஸ்ட்ரூடரும் வழங்கும் ஃபிளாஷை விலக்குகிறது. கூடுதல் விற்பனை நிலையங்கள் வெளியேற்றம், குளிர்வித்தல் மற்றும் ஒன்றாக முடித்தல் ஆகியவற்றின் தேவையை அதிகரிக்கலாம். பயன்படுத்தக்கூடிய உற்பத்தி விகிதத்தை தலை எண்ணிக்கை மட்டும் நிறுவ முடியாது.
ஒப்புக் கொள்ளப்பட்ட நிபந்தனைகளின் கீழ் முக்கியமான பகுதி அளவீடுகள் மற்றும் பரிமாற்ற நடத்தை நிலையானதாக இருந்த பின்னரே நாங்கள் மோல்டிங் முறையை அங்கீகரிப்போம். அந்தச் சிக்கல்களைத் தீர்ப்பதற்கு முன் ஒரு கன்வேயரைச் சேர்ப்பது சிக்கலைக் கோட்டிற்குக் கீழே நகர்த்துகிறது. சுவர் விநியோகத்திற்கு, பயன்படுத்தவும்பாரிசன் நிரலாக்க வழிகாட்டிதயாரிப்பு வரைபடத்துடன்.
உணவளிப்பதில் இருந்து ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்கள் வரையிலான வரியைக் குறிப்பிடவும்
ப்ளோ மோல்டிங் ஆட்டோமேஷனுக்கான வலுவான விவரக்குறிப்பு ஒவ்வொரு செயல்பாட்டிலும் தயாரிப்பைப் பின்பற்றுகிறது. ஒவ்வொரு தொகுதியும் எதைப் பெறுகிறது, எதை வழங்குகிறது மற்றும் அடுத்த தொகுதிக்கான இணைப்பை யாருக்கு சொந்தம் என்று அது கூறுகிறது. ஒப்புக்கொள்ளப்பட்ட செயல்முறை எல்லை இல்லாமல் ரோபோக்கள், கன்வேயர்கள் மற்றும் சென்சார்களின் நீண்ட பட்டியலை விட இது மிகவும் பயனுள்ளதாக இருக்கும்.
கிங்கிள் வெளியிட்டார்ஆட்டோமேஷன் திறன்கள்கீழ்நிலை டிரிம்மிங், ஆய்வு மற்றும் பேக்கேஜிங் ஆகியவை அடங்கும். ஒரு பாட்டில் திட்டத்திற்கு, அந்த திறனை வரையறுக்கப்பட்ட நோக்கத்தில் மொழிபெயர்க்கவும். தானியங்கி deflashing, கழுத்து டிரிம்மிங், கசிவு சோதனை மற்றும் பேக்கிங் வெவ்வேறு செயல்பாடுகள் உள்ளன; மற்றவர் முன்னிலையில் இருந்து யாரும் அமைதியாக இருக்கக்கூடாது.
| ஆபரேஷன் | தீர்க்க வேண்டிய கேள்வி | ஏற்றுக்கொள்ளும் சோதனை |
|---|---|---|
| உணவளித்தல் | அனுப்புதல், கலத்தல் மற்றும் பொருள்-நிலைக் கட்டுப்பாட்டை வழங்குவது யார்? | அங்கீகரிக்கப்பட்ட பொருள், திட்டமிடப்படாத விநியோகத் தடையின்றி ஹாப்பரை அடைகிறது. |
| வெளியே எடுத்து | பகுதி எங்கு பிடிக்கப்படுகிறது, எந்த நோக்குநிலை அலகு விட்டு வெளியேறுகிறது? | சோதனைக் கட்டுரையில் தவறவிட்ட பரிமாற்றம் அல்லது ஏற்றுக்கொள்ள முடியாத குறியிடுதல் இல்லை. |
| டிஃப்லாஷிங் மற்றும் டிரிம்மிங் | எந்த ஃபிளாஷ் மற்றும் பூச்சு அம்சங்கள் அகற்றப்பட்டன? | தேவையான விளிம்புகள், கழுத்து மற்றும் கைப்பிடி திறப்புகள் பகுதி வரையறையை சந்திக்கின்றன. |
| ஆய்வு மற்றும் நிராகரிப்பு | எந்த சோதனைகள் இன்லைனில் உள்ளன, தோல்வியுற்ற பாகங்கள் எவ்வாறு பிரிக்கப்படுகின்றன? | ஒப்புக்கொள்ளப்பட்ட சவால் மாதிரிகள் அடையாளம் காணப்பட்டு சரியாக அனுப்பப்படுகின்றன. |
| அனுப்புதல் மற்றும் பேக்கிங் செய்தல் | எந்த பாட்டில் நிலை மற்றும் ஏற்பாடு அடுத்த நிலையத்தை அடைய வேண்டும்? | ஒப்புக்கொள்ளப்பட்ட விகிதத்தில் பரிமாற்றம், குவிப்பு மற்றும் இறுதி எண்ணும் வேலை. |
ஒருங்கிணைப்பு உரிமையாளரின் பெயரிடப்பட்ட ஒவ்வொரு எல்லையையும் கொடுங்கள். இயந்திர சப்ளையர் டேக்-அவுட்டை வழங்கினால், மற்றொரு சப்ளையர் லீக் டெஸ்டரை வழங்கினால், யாரேனும் ஒருவர் பாட்டில் நோக்குநிலை, பரிமாற்ற உயரம், இடைவெளி மற்றும் கைகுலுக்கலைக் கட்டுப்படுத்த வேண்டும். இணக்கமான தோற்றமுடைய தொகுதிகளை வாங்குவது, ஒருங்கிணைந்த கலத்தை வாங்குவது போன்றது அல்ல.
அந்த சிக்னல்கள் தேவைப்படும் இடங்களில் "தயாராக," "பகுதி தற்போது," "சுழற்சி முடிந்தது" மற்றும் தவறு நிலைகள் எவ்வாறு குறிப்பிடப்படுகின்றன என்பதை ஒப்புக்கொள். எந்த கன்ட்ரோலர் நிறுத்தத்தை துவக்குகிறது மற்றும் எந்த யூனிட் துவக்க பிழையை தெரிவிக்கிறது என்பதைக் கண்டறியவும். சரியான கட்டிடக்கலை திட்டம் சார்ந்தது, ஆனால் பொறுப்பு தெளிவற்றதாக இருக்க முடியாது.
ஏற்றுக்கொள்ளப்பட்ட தயாரிப்பு வழியிலிருந்து ஸ்கிராப் ஓட்டத்தை தனித்தனியாக சரிபார்க்கவும். அகற்றப்பட்ட ஃபிளாஷுக்கு சேகரிப்பு மற்றும் ஒப்புக்கொள்ளப்பட்ட தன்மை தேவை. மறுபயன்பாடு பொருள் மற்றும் தயாரிப்பு தேவைகளைப் பொறுத்தது; ஒரு தானியங்கி கிரைண்டர் இணைப்பு எந்த ரீகிரைண்ட் சதவீதத்தையும் அங்கீகரிக்காது. பொருள் செய்முறையை கட்டுப்படுத்தவும்.
பாட்டில் கசிவு சோதனைக்கு, சோதனை முறை, பொருத்துதல், சீல் நிலை மற்றும் ஒப்புக்கொள்ளப்பட்ட சவால் மாதிரிகளை வரையறுக்கவும். ஒரு சோதனை நிலையம் பச்சை முடிவைக் காட்டுவதை விட அதிகமாக செய்ய வேண்டும். இது தோல்விகளை நம்பகத்தன்மையுடன் பிரிக்க வேண்டும் மற்றும் நிராகரிக்கப்பட்ட பகுதிகளை நல்ல தயாரிப்பு கன்வேயருக்கு தெரியாமல் திரும்ப விடாமல் எண்ணிக்கையை பதிவு செய்ய வேண்டும்.
ஸ்கோப் வரைதல் பராமரிப்பு மற்றும் அச்சு-மாற்ற அணுகலைக் காட்ட வேண்டும். கிங்கிளைப் பயன்படுத்தவும்பயன்பாடு மற்றும் தொழிற்சாலை தளவமைப்பு வழிகாட்டிசக்தி, காற்று, நீர் மற்றும் இடம் ஆகியவற்றைச் சேர்த்து அனைத்து துணைப் பொருட்களுடன் ஒருங்கிணைக்க.
மோல்டிங் இயந்திரம் செய்வதற்கு முன் கைமாறு வெளியீட்டைக் கட்டுப்படுத்தலாம்
ஒரு ப்ளோ மோல்டிங் உற்பத்தி வரியானது அதன் இணைக்கப்பட்ட செயல்பாடுகள் தாங்கக்கூடியதை மட்டுமே வழங்குகிறது. வேகமான தொகுதியானது மெதுவான டிரிம்மர், சோதனையாளர் அல்லது பேக்கிங் நிலையத்திற்கு காலவரையின்றி ஈடுசெய்ய முடியாது. இடையகங்கள் ஒரு குறுகிய குறுக்கீட்டில் இருந்து மீள்வதற்கு வரி நேரத்தை கொடுக்கின்றன; அவை நிலையான திறன் பொருந்தாத தன்மையை அகற்றாது.
முதலில் ஒவ்வொரு உபகரண விகிதத்தையும் ஒரே அடிப்படையில் வைக்கவும். எண் என்பது மோல்டிங் நிகழ்வுகள், மொத்த பாகங்கள், சோதனை செய்யப்பட்ட பாகங்கள் அல்லது ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களைக் குறிக்குமா? இது தொடர்ச்சியான ஓட்டத்தை மட்டும் உள்ளடக்குமா அல்லது நிரப்புதல் மற்றும் சாதாரண நிறுத்தங்களை உள்ளடக்கியதா? அந்த வரையறைகள் பொருந்திய பின்னரே விகிதங்களை ஒப்பிடவும்.
வெளிப்படையாகக் கருதப்பட்ட உற்பத்தி அடிப்படையில் ஒரு வேலை உதாரணம்
ஒரு மணி நேரத்திற்கு 480 கொள்கலன்களை மோல்டிங் மற்றும் டிரிம் செய்த பிறகு வெளியிடும் முன்மொழியப்பட்ட வரியைக் கவனியுங்கள். அதன் ஒரு-நிலை கசிவு சோதனையாளருக்கு முழுமையான சுமை, சோதனை, முடிவு மற்றும் இறக்கும் வரிசைக்கு 8 வினாடிகள் தேவை என்று வைத்துக்கொள்வோம். இதன் சிறந்த திறன் ஒரு மணி நேரத்திற்கு 3,600 ÷ 8 = 450 கொள்கலன்கள் ஆகும். இவை திட்டமிடப்பட்ட அனுமானங்கள், அளவிடப்பட்ட கிங்கிள் இயந்திர முடிவு அல்ல.
உள்வரும் விகிதம்: 480/h · சிறந்த சோதனையாளர் திறன்: 450/h · குவிப்பு: 30/h
சோதனையாளர் நிறுத்தங்கள் இல்லாவிட்டாலும், உள்வரும் பாகங்கள் அதன் திறனை ஒரு மணி நேரத்திற்கு 30 கொள்கலன்களால் மீறுகின்றன. 15 பயன்படுத்தக்கூடிய நிலைகளைக் கொண்ட ஒரு இடையகமானது 15 ÷ 30 = 0.5 மணிநேரம் அல்லது 30 நிமிடங்களில் நிரப்பப்படும். ஒரு வெற்று கன்வேயருடன் வரியைத் தொடங்குவது ஒரு குறுகிய ஆர்ப்பாட்டம் திருப்திகரமாக இருக்கும். ஏற்றத்தாழ்வு இன்னும் உள்ளது.
இப்போது ஒரு முழுமையான சோதனை நிறுத்தத்தைக் கவனியுங்கள். 480/h இன் உள்வரும் விகிதத்தில், ஒரு நிமிடத்திற்கு 8 பாகங்கள் வரும். அதே 15 இலவச நிலைகள் 15 ÷ 8 = 1.875 நிமிடங்கள், சுமார் 113 வினாடிகள், அந்த தாங்கல் நிரம்புவதற்கு முன் வழங்குகிறது. மந்தநிலையின் போது மற்றும் முழுமையான நிறுத்தத்தின் போது குவிப்பு விகிதம் வேறுபட்டது.
நிலைகள் உண்மையிலேயே பயன்படுத்தக்கூடியதாக இருந்தால் மட்டுமே அந்த கணக்கீடுகள் பயனுள்ளதாக இருக்கும். குறிப்புகள், காவலரைத் தொடும் அல்லது தேவையான நோக்குநிலையைப் பாதுகாக்க முடியாத பாட்டில் சரியான இடையக நிலையை உருவாக்காது. பாதுகாப்பான குவிப்பு வரம்பை அடைவதற்கு முன் கட்டுப்பாடுகளுக்கு ஒப்புக்கொள்ளப்பட்ட பதில் தேவை.
வடிவவியலையும் வேகத்தையும் சரிபார்க்கவும்
டேக்-அவுட் டூலிங் மற்றும் கன்வேயர்கள் அந்த பகுதியை அதன் உண்மையான வெளியீட்டு நிலையில் கையாள வேண்டும். மீண்டும் மீண்டும் செய்யக்கூடிய பிடியின் இருப்பிடத்தைக் கண்டறியவும். கழுத்து, உடல் அல்லது ஃபிளாஷ் அந்த இடத்தை வழங்குகிறதா என்பதையும், அடுத்த பரிமாற்றத்திற்கு முன் டிரிம் செய்வது அதை அகற்றுகிறதா என்பதையும் சரிபார்க்கவும். முதல் பிக்அப்பில் கிடைக்கும் அம்சம் இரண்டாவது இடத்தில் இல்லாமல் இருக்கலாம்.
இயந்திரத்தின் வேகத்தை அதிகரிப்பதற்கு முன் அந்த டேட்டம் சங்கிலியை நாங்கள் சரிசெய்வோம். மீண்டும் மீண்டும் கைமுறையாக இடமாற்றம் செய்ய வேண்டியதை விட, விவேகமான விகிதத்தில் இடமாற்றம் செய்து, கணிக்கத்தக்க வகையில் மீட்டெடுக்கும் ஒரு வரியானது சிறந்த உற்பத்திச் சொத்தாக இருக்கும். விருப்பமான தீர்வு திருத்தப்பட்ட கருவியாக இருக்கலாம், வேறுபட்ட பரிமாற்ற வரிசை அல்லது கூடுதல் கீழ்நிலை திறன்-வேகமான மோல்டிங் சுழற்சி அல்ல.
இறுதியாக, ஒப்புக்கொள்ளப்பட்ட ஆய்வுப் புள்ளிக்குப் பிறகு ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களை எண்ணுங்கள். நோயறிதலுக்கான அப்ஸ்ட்ரீம் மொத்த எண்ணிக்கையை வைத்திருங்கள், ஆனால் அவற்றை ஷிப்பிங்-அவுட்புட் எண்ணிக்கையாகப் பயன்படுத்த வேண்டாம். கிங்கிள்ஸ்தொழிற்சாலை ஏற்றுக்கொள்ளும் வழிகாட்டிதயாரிப்பு அடையாளம், எண்ணிக்கை எல்லைகள் மற்றும் கண்காணிப்பு நேரம் ஏன் ஒரே பதிவில் உள்ளன என்பதை விளக்குகிறது.
வரியை மீட்டெடுக்கவும் தயாரிப்புகளை மாற்றவும் முடியும் என்பதை நிரூபிக்கவும்
ஒரு மென்மையான தானியங்கி ஓட்டம் ஒரே ஒரு இயக்க நிலையை நிரூபிக்கிறது. உற்பத்தியில் நிரப்புதல், தோல்வியுற்ற இடமாற்றங்கள், நிராகரிக்கப்பட்ட பாகங்கள், தடுக்கப்பட்ட கன்வேயர்கள் மற்றும் தயாரிப்பு மாற்றங்கள் ஆகியவை அடங்கும். அந்த நிகழ்வுகள் ஏற்றுக்கொள்ளும் திட்டத்தில் ஒரு இடத்தைப் பெறத் தகுதியானவை, ஏனெனில் செல் கட்டுப்படுத்தப்பட்ட உற்பத்திக்குத் திரும்புகிறதா என்பதை பதில் தீர்மானிக்கிறது.
தொழிற்சாலை தரப்பில் இருந்து, ஒரு பளபளப்பான ஆர்ப்பாட்டத்திற்கு முன்னால் தவறுகளை மீட்டெடுப்போம். ஒரு பாட்டில் பிக்அப்பைத் தவறவிட்டால், அடுத்த கேள்வி யாரோ எவ்வளவு விரைவாக அதை திரும்ப வைக்க முடியும் என்பது அல்ல. என்ன மிஸ் ஆனது, எந்த இயக்கம் நிறுத்தப்பட்டது மற்றும் மறுதொடக்கம் செய்வதற்கு முன் தெரிந்த நிலையை செல் எவ்வாறு உறுதிப்படுத்துகிறது என்பதுதான் கேள்விகள். திரும்பத் திரும்ப கைத் திருத்தம் என்பது சாதாரண தானியங்கி செயல்பாடு அல்ல, ஆய்வு செய்வதற்கான அறிகுறியாகும்.
ஒரு மெல்லிய சுவர் பாட்டில் குறிப்புகள் வெளியான பிறகு, நாங்கள் பல செயல்முறை அமைப்புகளை மாற்றுவதற்கு முன் பிடி மற்றும் ஆதரவு நிலையை சரிபார்ப்போம். பரிமாற்றத்தில் பகுதியின் விறைப்பு, பொருத்தப்பட்ட தொடர்பு புள்ளிகள் மற்றும் இயக்க வரிசை ஆகியவற்றை மதிப்பாய்வு செய்யவும். பின்னர் ஒரு கட்டுப்படுத்தப்பட்ட திருத்தத்தை சோதனை செய்து, பகுதியை மீண்டும் ஆய்வு செய்யவும். அதிக அழுத்த அழுத்தமானது முதல் குறைபாட்டைச் சரிசெய்வதற்குப் பதிலாக வேறு குறைபாட்டை உருவாக்கலாம்.
கசிவை நிராகரிக்கும் போது அதே ஒழுக்கம் பொருந்தும். பாதிக்கப்பட்ட மாதிரிகளைப் பாதுகாத்து, நிலை மற்றும் நேரத்தைக் கண்டறியவும். மோல்டட் கழுத்து மற்றும் பிஞ்ச்-ஆஃப் ஆகியவற்றுடன் சோதனை முத்திரை மற்றும் பொருத்தப்பட்ட நிலையை சரிபார்க்கவும். கசிவு சோதனை இணைப்பு மற்றும் கசிவு கொள்கலனுக்கு வெவ்வேறு திருத்தங்கள் தேவை. அந்த காரணங்களைப் பிரிக்காமல் மோல்டிங் செய்முறையை மாற்றுவது நேரத்தை வீணடித்து, தவறை மறைத்துவிடும்.
தவறு ஏற்படும் முன் மீட்டெடுப்பதை வரையறுக்கவும்
- தொடக்க தவறு, பாதிக்கப்பட்ட தொகுதி மற்றும் தயாரிப்பு நிலை ஆகியவற்றை பதிவு செய்யவும்.
- அங்கீகரிக்கப்பட்ட கட்டுப்பாடு மற்றும் பாதுகாப்பு வடிவமைப்பால் வரையறுக்கப்பட்ட நிலைக்கு செல்லை கொண்டு வாருங்கள்.
- அங்கீகரிக்கப்பட்ட பணியாளர்கள் பரிந்துரைக்கப்பட்ட தனிமைப்படுத்தல் மற்றும் அணுகல் நடைமுறையின் கீழ் பிழையைத் தீர்க்க வேண்டும்.
- மறுதொடக்கம் செய்வதற்கு முன், இடமாற்றம், ஆய்வு மற்றும் நிராகரிப்பில் உள்ள பகுதிகளை சரிசெய்யவும்.
- ஒப்புக்கொள்ளப்பட்ட மீட்பு வரிசையின் மூலம் மீண்டும் தொடங்கவும், பின்னர் தேவையான தயாரிப்பு சோதனைகளை சரிபார்க்கவும்.
இவை திட்டமிடல் படிகள், பாதுகாக்கப்பட்ட உபகரணங்களுக்குள் நுழைவதற்கோ அல்லது இன்டர்லாக்கைத் தவிர்ப்பதற்கோ அனுமதி இல்லை. ஒருங்கிணைந்த கலத்திற்கு தொகுதி இடைவினைகள் மற்றும் எதிர்பார்க்கக்கூடிய தலையீடுகளை உள்ளடக்கிய இடர் மதிப்பீடு தேவை.ISO 12100:2010இயந்திர இடர் மதிப்பீடு மற்றும் இடர் குறைப்புக்கான பொதுவான கொள்கைகளை அமைக்கிறது; திட்டம் பொருந்தக்கூடிய இயந்திரம் சார்ந்த மற்றும் இலக்கு தேவைகளையும் அடையாளம் காண வேண்டும்.
சேமித்த செய்முறையானது முழுமையான மாற்றமாக இருக்க வேண்டிய அவசியமில்லை
பிக்கர், டிரிம் நெஸ்ட் மற்றும் டெஸ்டர் ஆகியவை கைமுறையாக சரிசெய்யப்படும்போது, ஒரு செய்முறையானது வெப்பநிலை மற்றும் மோல்டிங் அசைவுகளை நினைவுபடுத்தலாம். எந்தெந்த நிலைகள் சேமிக்கப்படுகின்றன, எவை மோட்டார் பொருத்தப்பட்டவை மற்றும் எதற்கு இயற்பியல் கருவி மாற்றம் தேவை என்று கேட்கவும். டெக்னிஸ்செயல்முறை தானியங்கு ஆவணங்கள்பிக்கர், டிஃப்ளாஷிங் மற்றும் லீக்-டெஸ்டர் நிலைகளுக்கான வடிவமைப்பு-இணைக்கப்பட்ட அமைப்புகளின் தொழில்துறை உதாரணத்தை வழங்குகிறது. இது குறிப்பிடுவதற்கான நோக்கத்தை விளக்குகிறது; ஒவ்வொரு கணினியிலும் அந்த செயல்பாடுகளை நிறுவுவதில்லை.
ஒப்புக் கொள்ளப்பட்ட முறையின் கீழ், ஒரு வடிவமைப்பின் இறுதி ஏற்றுக்கொள்ளப்பட்ட பகுதியிலிருந்து அடுத்த முதல் ஏற்றுக்கொள்ளப்பட்ட பகுதிக்கு மாற்றும் நேரத்தை வரையறுக்கவும். கருவி வேலை, சரிசெய்தல், பொருள் மாற்றம் மற்றும் தர வெளியீடு ஆகியவற்றை தனித்தனியாக பதிவு செய்யவும். விரைவான செய்முறையை நினைவுபடுத்துவது உண்மையில் எதைச் சேமிக்கிறது மற்றும் இயந்திர அல்லது செயல்முறைப் பணியாக உள்ளது என்பதை இது வெளிப்படுத்துகிறது.
ஆட்டோமேஷன் லேபிள்கள் அல்ல, ஏற்றுக்கொள்ளப்பட்ட கொள்கலனுக்கான விலையை ஒப்பிடுக
ஒரு அரை தானியங்கி மற்றும் முழு தானியங்கி ப்ளோ மோல்டிங் இயந்திரம் ஒப்பீடு அதே தயாரிப்பு மற்றும் உற்பத்தி அட்டவணையில் தொடங்க வேண்டும். இல்லையெனில், மலிவான மேற்கோள் மற்ற மேற்கோள்களை உள்ளடக்கிய கையாளுதல், சோதனை அல்லது பேக்கிங் ஆகியவற்றைத் தவிர்த்துவிடலாம். உபகரணங்களின் மொத்தத்தை ஒப்பிடுவதற்கு முன் சம விநியோக எல்லைகளை ஒப்பிடுக.
தன்னியக்கமாக்கல் மிகவும் பாதுகாக்கக்கூடியது, அது வரையறுக்கப்பட்ட மீண்டும் மீண்டும் வரும் தடையை நீக்குகிறது. அது கைமுறையாக ஃபிளாஷ் அகற்றுதல், சீரற்ற பரிமாற்றம், கடினமான ஆய்வு கையேடு அல்லது வேகத்தைத் தொடர முடியாத பேக்கிங் செயல்பாடு. தடையை அடையாளம் காணாமல் அதிக ஆட்டோமேஷனை வாங்குவது, ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டை மேம்படுத்தாமல் பராமரிப்பு மற்றும் மாற்றும் வேலைகளைச் சேர்க்கலாம்.
வெளியீட்டு எல்லையைப் போலவே செலவு எல்லையையும் அகலமாக வைத்திருங்கள்
ஏற்றுக்கொள்ளப்பட்ட கொள்கலனுக்கான விலை = ஒப்புக்கொள்ளப்பட்ட உற்பத்தி எல்லைக்குள் மொத்த செலவு ÷ அந்த எல்லைக்குள் வழங்கப்படும் ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்கள்
ஒப்பீட்டிற்குத் தொடர்புடைய செலவுகளை எண்ணில் சேர்க்க வேண்டும்: பொருள், உழைப்பு, பயன்பாடுகள், கருவி, பராமரிப்பு மற்றும் தேர்ந்தெடுக்கப்பட்ட மூலதனம் அல்லது மேல்நிலை சிகிச்சை. இரண்டு விருப்பங்களுக்கும் ஒரே கணக்கியல் முறையைப் பயன்படுத்தவும். கீழ்நிலை ரோபோ இலவசம் அல்ல, ஏனெனில் அதன் விலை மோல்டிங்-மெஷின் மேற்கோளுக்கு வெளியே உள்ளது.
தொடர்ச்சியான மனித பணிகளை பட்டியலிடுங்கள். யாரோ ஒருவர் இன்னும் பொருட்களை நிரப்பலாம், ஸ்கிராப், மாதிரி பாகங்களை நகர்த்தலாம், அட்டைப்பெட்டிகளை மாற்றலாம், கருவிகளைப் பராமரிக்கலாம் மற்றும் அலாரங்களுக்குப் பதிலளிக்கலாம். தானியங்கி வரிசை இயங்கும் போது மட்டுமின்றி, சாதாரண ஷிப்ட் முழுவதும் பணிச்சுமையை மதிப்பிடவும். ஒரு ஆபரேட்டர் ஒன்றுக்கு மேற்பட்ட கலங்களுக்கு தாமதமான சோதனைகள் அல்லது மீட்பு இல்லாமல் பாதுகாப்பாக சேவை செய்ய முடியுமா என்பதை முடிவு செய்யுங்கள்.
கண்காணிப்பு காலத்திற்கு kWh இல் மின் ஆற்றலைப் பயன்படுத்தவும் மற்றும் அதே காலகட்டத்தில் ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களையும் பயன்படுத்தவும். kW இல் சக்தி என்பது வேறு அளவு. ஒரு முழுமையான வரியை ஒப்பிடும் போது, குறிப்பாக கம்ப்ரசர், சில்லர் அல்லது கிரைண்டர் முன்மொழிவுகளுக்கு இடையே மாறினால், ஒப்புக்கொள்ளப்பட்ட துணைப் பொருட்களைச் சேர்க்கவும். திபயன்பாட்டு தேவைகள் வழிகாட்டிஇணைக்கப்பட்ட சக்தி மற்றும் இயக்கத் தேவை ஏன் தனித்தனியாக இருக்க வேண்டும் என்பதை விளக்குகிறது.
அடிக்கடி வடிவமைப்பு மாற்றங்களுக்கு, ஒவ்வொரு SKU க்கும் தேவையான சாதனங்கள் மற்றும் உதிரி கருவிகளை ஆய்வு செய்யவும். குறைந்த ஆரம்ப செல் விலையானது கடினமான மாற்றம் அல்லது கூடுதல் வடிவ பாகங்கள் மூலம் ஈடுசெய்யப்படும். மாறாக, நடைமுறை கையேடு முடிக்கும் வழியைக் கொண்ட குறைந்த அளவிலான தயாரிப்புக்கு அதிநவீன பரிமாற்ற அமைப்பு தேவையற்றதாக இருக்கலாம்.
அவை நீக்கும் உற்பத்திக் கட்டுப்பாடு, ஏற்றுக்கொள்ளப்பட்ட வெளியீடு மற்றும் அவர்கள் விட்டுச்செல்லும் தொடர் வேலை ஆகியவற்றின் அடிப்படையில் முன்மொழிவுகளை தரவரிசைப்படுத்த பரிந்துரைக்கிறோம். அந்த பலன்கள் தொழிற்சாலையின் உண்மையான அட்டவணைக்கு பொருந்தும்போது அதிக தானியங்கு செல் அதன் இடத்தைப் பெறுகிறது. "ஆளில்லா" என்பது போதுமான நிதி வாதம் அல்ல.
உலகளாவிய திருப்பிச் செலுத்தும் உரிமைகோரலுக்குப் பதிலாக உணர்திறன் வழக்குகளைக் கேளுங்கள். வாங்குபவரின் சொந்த செலவைப் பயன்படுத்தி எதிர்பார்க்கப்படும் தேவை, குறைந்த பயன்பாடு மற்றும் அடிக்கடி ஏற்படும் மாற்றங்களை ஒப்பிடுக. விற்பனை அளவுகள் அல்லது தயாரிப்பு கலவை மாறும்போது கூட முதலீட்டு முடிவை பயனுள்ளதாக்குகிறது.
ஆர்டரை வைப்பதற்கு முன் உள்ளமைவை அங்கீகரிக்கவும்
வாங்கும் ஆர்டருக்கு முன் தேர்ந்தெடுக்கப்பட்ட கருத்தை ஒப்புக்கொள்ளப்பட்ட உபகரணப் பட்டியல், செல் தளவமைப்பு மற்றும் ஏற்றுக்கொள்ளும் நெறிமுறையாக மாற்றவும். மிகவும் விலையுயர்ந்த தெளிவின்மை பெரும்பாலும் காணாமல் போன சென்சார் அல்ல. ஒவ்வொரு கட்சியும் இன்னொருவருக்கு சொந்தமானது என்று நினைக்கும் எல்லை அது.
ஒரு சிறிய பாட்டில் திட்டத்திற்கு, தி2 எல் ஒற்றை-நிலைய தளம்ஒரு உறுதியான தொடக்க புள்ளியை வழங்குகிறது. அதன் வெளியிடப்பட்ட அச்சு உறை மற்றும் சிறிய-பாட்டில் பல-அவுட்லெட் விருப்பங்கள் ஆரம்ப பொருத்த மதிப்பாய்வை அனுமதிக்கின்றன. உண்மையான வரைதல், பிசின், தலை அமைப்பு மற்றும் கீழ்நிலை நோக்கம் ஆகியவை முன்மொழியப்பட்ட கட்டமைப்பை தீர்மானிக்கின்றன. அந்த உள்ளமைவை தொகுதியிலிருந்து மட்டும் தேர்ந்தெடுக்க வேண்டாம்.
ட்ரையல் பதில் வாங்கும் கேள்விகளை உருவாக்கவும்
சோதனையானது ஒப்புக்கொள்ளப்பட்ட தயாரிப்பு வரையறையைப் பயன்படுத்த வேண்டும் மற்றும் மேற்கோள் காட்டப்பட்ட வெளியீட்டை ஆதரிக்கும் செயல்பாடுகளை உள்ளடக்கியிருக்க வேண்டும். கசிவு சோதனை அல்லது டிரிம்மிங் டெலிவரி எல்லையின் ஒரு பகுதியாக இருந்தால், தொடர்பில்லாத தனித்த சுழற்சியை வழங்குவதற்குப் பதிலாக செல் மூலம் அதை நிரூபிக்கவும். பல நிலைகள் பலவீனமான கடையை அல்லது குழியை மறைக்கக்கூடிய மாதிரி அடையாளத்தைப் பாதுகாக்கவும்.
ஏற்றுக்கொள்ளும் பதிவு ஒவ்வொரு உரிமைகோரலையும் ஒரு முறை, வரம்பு மற்றும் கவனிக்கப்பட்ட முடிவுடன் இணைக்க வேண்டும். அடிப்படை நிபந்தனை இல்லாமல் "கடந்துவிட்டது" போன்ற ஒரு வார்த்தை வாங்குபவரின் தொழிற்சாலையில் செயல்படுவதற்கு வழிகாட்ட முடியாது. திகிங்கிள் FAT வழிகாட்டிஅந்த ஆதாரத்திற்கு ஒரு முழுமையான கட்டமைப்பை வழங்குகிறது.
- அடையாளத்தை உருவாக்க:இயந்திரம், கருவி, கட்டுப்பாட்டு பதிப்பு மற்றும் சேர்க்கப்பட்ட தொகுதிகள்.
- சோதனை நிபந்தனைகள்:தயாரிப்பு, பிசின், செயலில் உள்ள நிலைகள் மற்றும் பயன்பாட்டு நிலைமைகள்.
- தரம்:முக்கியமான அளவீடுகள், செயல்பாட்டு சோதனைகள் மற்றும் நிராகரிப்பு காரணங்கள்.
- வரி செயல்திறன்:ஏற்றுக்கொள்ளப்பட்ட எண்ணிக்கை, கண்காணிப்பு காலம், நிறுத்தங்கள் மற்றும் தலையீடுகள்.
- மீட்பு:ஒப்புக்கொள்ளப்பட்ட தவறு காட்சிகள் மற்றும் நிரூபிக்கப்பட்ட மறுதொடக்கம் வரிசை.
- ஒப்படைப்பு:வரைபடங்கள், கையேடுகள், கருவித் தகவல், காப்புப்பிரதிகள் மற்றும் திறந்த பொருட்கள்.
ஆலை சேவைகள் அல்லது மூன்றாம் தரப்பு உபகரணங்களை ஏற்றுமதி செய்வதற்கு முன் மறுஉற்பத்தி செய்ய முடியாத தளத்தில் ஏற்றுக்கொள்ளும் தனி தொழிற்சாலை ஏற்பு. மீதமுள்ள காசோலைகளை முன்கூட்டியே கண்டறிந்து பொறுப்பை வழங்கவும். ஒரு தொழிற்சாலை சோதனை, அதில் சேர்க்கப்படாத நிபந்தனைகளை சரிபார்க்க அமைதியாக உரிமை கோரக்கூடாது.
பயிற்சியானது சாதாரண செயல்பாடுகளை உள்ளடக்கியதாக இருக்க வேண்டும் மற்றும் வேலைகள் ஆட்டோமேஷன் பின்தங்கியுள்ளது. ஆபரேட்டர்கள் தோல்வியுற்ற பரிமாற்றத்தை அங்கீகரிக்க வேண்டும், தொடக்க அலாரத்தை விளக்க வேண்டும் மற்றும் அங்கீகரிக்கப்பட்ட மீட்பு முறையைப் பின்பற்ற வேண்டும். பராமரிப்புக்கு வரைபடங்கள், உடைகள் பற்றிய தகவல்கள் மற்றும் கலத்தை ஆதரிக்க தேவையான அணுகல் தேவை.
கிங்கிளுடன் தானியங்கி எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் உள்ளமைவைப் பற்றி விவாதிக்கவும்.கொள்கலன் வரைதல், பிசின் தரம், முடிக்கப்பட்ட எடை, தேவையான சோதனைகள், உற்பத்தி அட்டவணை மற்றும் திட்டமிடப்பட்ட கீழ்நிலை செயல்பாடுகளை அனுப்பவும்திட்ட விசாரணை பக்கம்.
தொடர்பு:sales@kinggle.com · +86-574-87103665. ஒரு வரையறுக்கப்பட்ட தயாரிப்பு மற்றும் வரி எல்லை மட்டுமே இயந்திர விலைக்கான கோரிக்கையை விட உள்ளமைவு மதிப்பாய்வை மிகவும் பயனுள்ளதாக்குகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஒரு தானியங்கி ப்ளோ மோல்டிங் இயந்திரம் ஒரு முழுமையான உற்பத்தி வரிசைக்கு ஒன்றா?
இல்லை. தயாரிப்பு அகற்றுதல், டிரிம் செய்தல், ஆய்வு அல்லது பேக்கிங் தனித்தனியாக இருக்கும் போது ஒரு தானியங்கி இயந்திரம் மோல்டிங் இயக்கங்களைக் கட்டுப்படுத்தலாம். ஒரு முழுமையான உற்பத்தி வரி அந்த செயல்பாடுகளுக்கு இடையே பரிமாற்றம், கட்டுப்பாடுகள் மற்றும் தர எல்லையை வரையறுக்கிறது. சேர்க்கப்பட்ட ஒவ்வொரு தொகுதி, கையேடு பணி மற்றும் விலக்கப்பட்ட சேவை ஆகியவற்றை அடையாளம் காணும் உபகரணப் பட்டியல் மற்றும் தளவமைப்பைக் கேட்கவும். வாங்குதல் விவரக்குறிப்பு, தானியங்கு வார்த்தை அல்ல, என்ன வரும் என்பதை தீர்மானிக்கிறது.
முழு தானியங்கி ப்ளோ மோல்டிங் இயந்திரத்திற்கு இன்னும் ஆபரேட்டர்கள் தேவையா?
ஆம். பொருள் நிரப்புதல், தர மாதிரி, கருவி மாற்றங்கள், பராமரிப்பு மற்றும் தவறுகளை மீட்டெடுப்பதற்கு இன்னும் பொறுப்புகள் தேவை. ஒவ்வொரு உற்பத்திப் பணியையும் நீக்காமலேயே தன்னியக்கமானது மீண்டும் மீண்டும் கையாளுதலை நீக்க முடியும். பேக்கிங் மற்றும் ஸ்கிராப் கையாளுதல் உட்பட முழு ஷிப்ட் மற்றும் உண்மையான சேவை அமைப்பைச் சுற்றி பணியாளர்களைத் திட்டமிடுங்கள். ஆதரவு ஊழியர்கள் கேமரா சட்டத்திற்கு வெளியே இருக்கும் ஒரு சிறிய ஆர்ப்பாட்டத்திலிருந்து தொழிலாளர் மதிப்பீட்டைப் பெற வேண்டாம்.
தானியங்கு டிஃப்ளாஷிங், பாட்டில் கசிவு சோதனை மற்றும் பேக்கிங் ஆகியவை தரநிலையாக உள்ளதா?
அவர்கள் என்று கருத வேண்டாம். மேற்கோள் ஒவ்வொரு செயல்பாடு, வழங்கப்பட்ட உபகரணங்கள், தயாரிப்பு-குறிப்பிட்ட கருவி, சோதனை முறை மற்றும் நிராகரிக்கும் வழியை அடையாளம் காண வேண்டும். டேக்-அவுட் அலகு ஒரு கசிவு சோதனையாளர் அல்ல, மற்றும் தானியங்கி கன்வேயர் ஒரு தானியங்கி பேக்கிங் அமைப்பு அல்ல. மேற்கோள் காட்டப்பட்ட ஒவ்வொரு தொகுதிக்கும், அது என்ன முடிக்கப்படாத நிபந்தனையைப் பெறுகிறது மற்றும் அது என்ன ஏற்றுக்கொள்ளப்பட்ட நிபந்தனையை வழங்குகிறது என்று கேட்கவும்.
ஏற்கனவே இருக்கும் எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் இயந்திரத்தை தானியக்கமாக்க முடியுமா?
சாத்தியமான, ஆனால் சாத்தியக்கூறு ஏற்கனவே உள்ள கட்டுப்பாட்டு அமைப்பு, பாதுகாப்பு, கிடைக்கும் இடம், அச்சு திறப்பு, தயாரிப்பு வெளியீடு மற்றும் பரிமாற்ற ஏற்பாடு ஆகியவற்றைப் பொறுத்தது. முன்மொழியப்பட்ட பிடிப்பு, டிரிம்மிங் மற்றும் ஆய்வு சாதனங்களுக்கும் இந்த பகுதி பொருந்த வேண்டும். தனித்தனியாக ஒரு ரோபோ அல்லது கன்வேயரை வாங்கும் முன் முழுமையான கலத்தை மதிப்பாய்வு செய்யவும். ஒரு ரெட்ரோஃபிட்டில் வரையறுக்கப்பட்ட ஒருங்கிணைப்பு பொறுப்பு, புதுப்பிக்கப்பட்ட இடர் மதிப்பீடு மற்றும் ஒப்புக்கொள்ளப்பட்ட உற்பத்தி சோதனை ஆகியவை இருக்க வேண்டும்.
ஒரு தானியங்கி வரியின் வெளியீட்டை வாங்குபவர்கள் எவ்வாறு சரிபார்க்க வேண்டும்?
வரையறுக்கப்பட்ட கண்காணிப்புக் காலத்தில் ஒப்புக்கொள்ளப்பட்ட இறுதி வெளியேற்றப் புள்ளியில் ஏற்றுக்கொள்ளப்பட்ட கொள்கலன்களை எண்ணுங்கள். பிசின், தயாரிப்பு, அச்சு, செயலில் உள்ள நிலைகள், பயன்பாடுகள் மற்றும் சேர்க்கப்பட்ட கீழ்நிலை செயல்பாடுகளை அடையாளம் காணவும். நிராகரிப்புகள், நிறுத்தங்கள் மற்றும் கைமுறையான தலையீடுகளை பதிவில் வைத்திருங்கள். ஏற்றுக்கொள்ளப்பட்ட வரி வெளியீட்டில் இருந்து தனித்தனியாக மொத்த மோல்டிங் வெளியீட்டைப் புகாரளிக்கவும். ஒரு அட்டவணை உலர் சுழற்சி மதிப்பு இந்த தயாரிப்பு சோதனைக்கு மாற்றாக இல்லை.