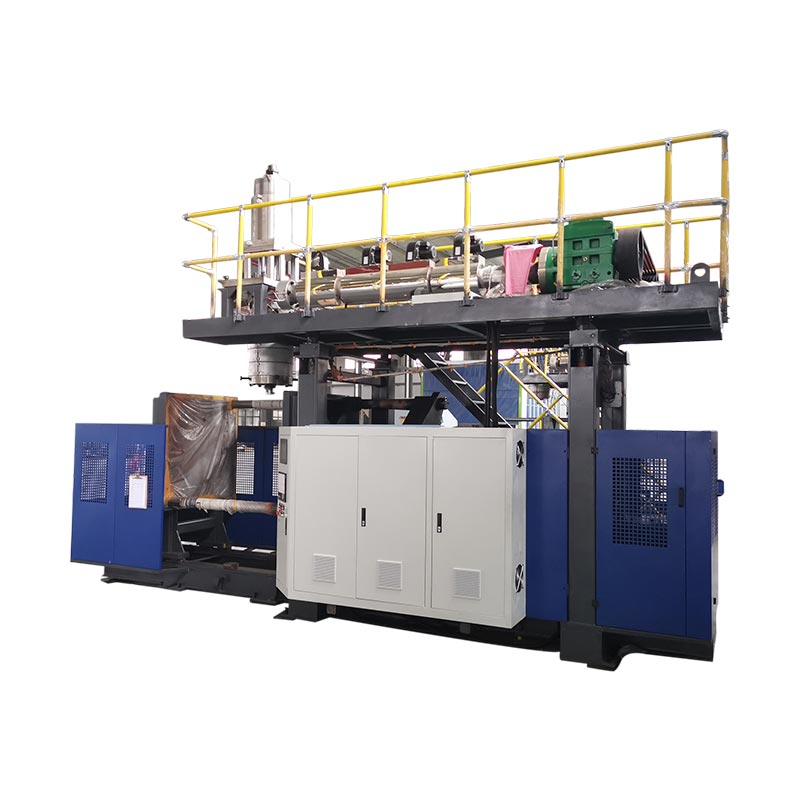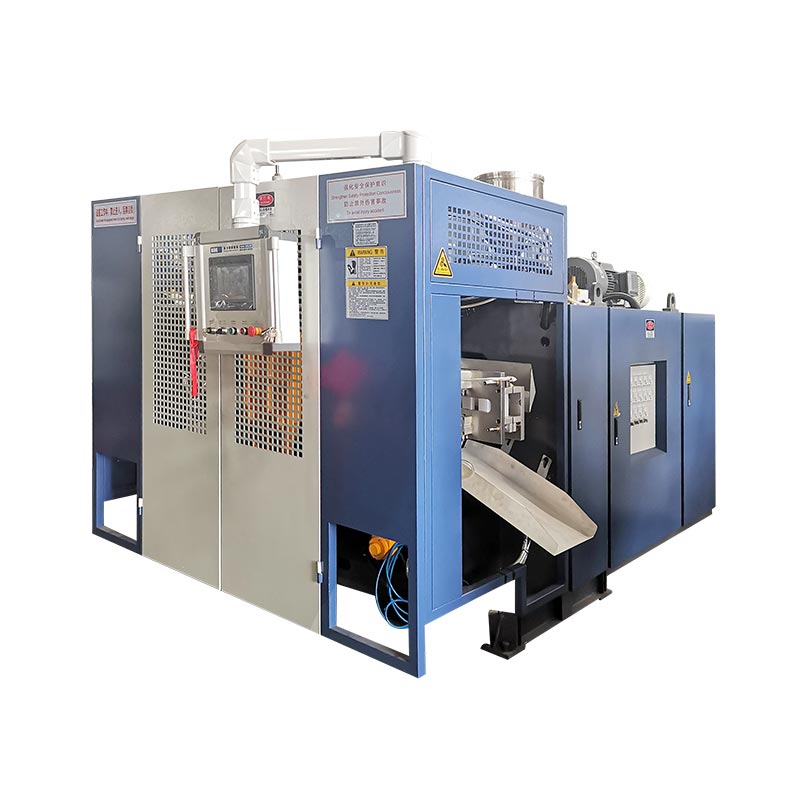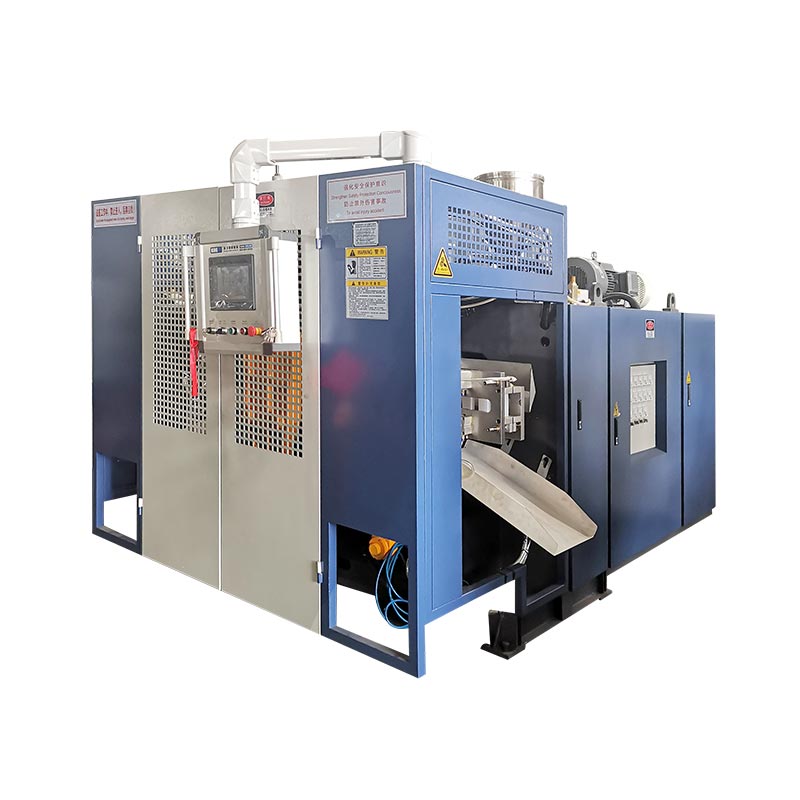
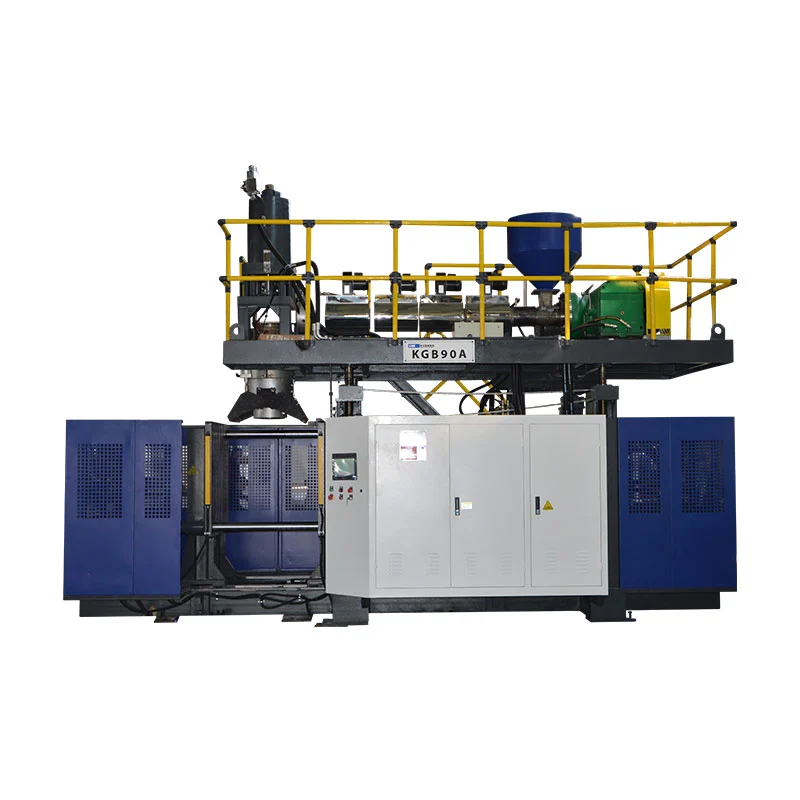
உங்கள் தயாரிப்புக்குத் தேவைப்படும் மெட்டீரியல் ஸ்ட்ரீம்களின் எண்ணிக்கையின்படி KGB80A மற்றும் KGB80AP இடையே தேர்வு செய்யவும். கிங்கிள் வெளியிட்ட கேஜிபி80ஏ டேபிள் ஒரு 80 மிமீ ஸ்க்ரூவை பட்டியலிடுகிறது. வெளியிடப்பட்ட அச்சு உறை, கிளாம்ப், குவிப்பான் மற்றும் பயன்பாட்டுக் குறிப்புகள் மற்றபடி ஒரே மாதிரியாக இருக்கும், எனவே சரியான முடிவிற்கு இன்னும் உண்மையான பகுதி, அச்சு, பிசின் திட்டம் மற்றும் சோதனை அளவுகோல்கள் தேவை.
இரண்டு இயந்திரங்கள் ஒரே 30L லேபிளைப் பகிர்ந்து கொள்ளலாம் மற்றும் வெவ்வேறு உற்பத்தி சிக்கல்களைத் தீர்க்கலாம். ஒரு பிசின் ஸ்ட்ரீமில் இருந்து தயாரிக்கப்படும் ஒரு இரசாயன டிரம் இரண்டு வண்ணங்களைக் கொண்ட கருவிப்பெட்டி அல்லது இரண்டு பொருள் அடுக்குகளால் செய்யப்பட்ட சுவர் போன்ற அதே வெளியேற்றப் பணியை உருவாக்காது. கொள்கலன் அளவு மூலம் வாங்குவது மட்டுமே அந்த வித்தியாசத்தை மறைக்கிறது.
இந்த ஒப்பீடு KGB80A மற்றும் KGB80APஐ தயாரிப்பு தளங்களாகக் கருதுகிறது, சிற்றேடு உரிச்சொற்களின் பட்டியலாக அல்ல. இது கிங்கிளின் இரண்டு தயாரிப்புப் பக்கங்களில் தற்போது வெளியிடப்பட்ட தரவைப் பின்பற்றுகிறது. இணையதளம் உள்ளமைவுக் கேள்வியைத் திறக்கும் இடத்தில், கட்டுரை அவ்வாறு கூறுகிறது மற்றும் அந்த உருப்படியை மேற்கோள் அல்லது தொழிற்சாலை சோதனைக்கு நகர்த்துகிறது.
மேற்கோளைக் கோருவதற்கு முன் ஐந்து புள்ளிகள் தீர்க்கப்பட வேண்டும்
- சுவருக்கு ஒரு உருகும் ஸ்ட்ரீம், இரண்டு அடுக்குகள், இரண்டு வண்ணங்கள், ஒரு பார்வை பட்டை அல்லது மற்றொரு அமைப்பு தேவையா என்பதை வரையறுக்கவும்.
- வெளியிடப்பட்ட தட்டு, அச்சு உறை, தொடக்க பக்கவாதம் மற்றும் தடிமன் வரம்பிற்கு எதிராக அச்சைச் சரிபார்க்கவும்.
- 5 L மற்றும் 3.75 kg PE திரட்டி குறிப்புகளுடன் மொத்த பாரிசன் தேவையை ஒப்பிடுக.
- 650 pcs/h ஐ ஒரு உலர்-சுழற்சி உருவமாக கருதுங்கள், வாக்குறுதியளிக்கப்பட்ட உற்பத்தி வெளியீடு அல்ல.
- சோதனைத் திட்டத்தில் பொருள், தரம், வெளியீடு மற்றும் பயன்பாட்டு ஏற்பு விதிகளை எழுதவும்.
தரவு எல்லை:கீழே உள்ள விவரக்குறிப்புகள் மின்னோட்டத்திலிருந்து வருகின்றனKGB80A பக்கம்மற்றும்KGB80AP பக்கம், செப்டம்பர் 11, 2026 அன்று சரிபார்க்கப்பட்டது. அவை ஒப்பீட்டு குறிப்புகள். அங்கீகரிக்கப்பட்ட மேற்கோள், இயந்திர வரைதல் மற்றும் தொழில்நுட்ப ஒப்பந்தம் ஆகியவை வழங்கப்பட்ட உள்ளமைவைக் கட்டுப்படுத்துகின்றன.
தயாரிப்பு சுவரில் தொடங்கவும், இயந்திரத்தின் பெயர் அல்ல
முதல் கேள்வி, தயாரிப்பு 20 அல்லது 30 லிட்டர்களை வைத்திருக்குமா என்பது அல்ல. எத்தனை சுதந்திரமாக கட்டுப்படுத்தப்பட்ட உருகும் நீரோடைகள் டை ஹெட்க்குள் நுழைய வேண்டும் என்று கேளுங்கள். ஒரு வழக்கமான ஒரு பொருள் சுவருக்கு ஒரு வரையறுக்கப்பட்ட பிசின் பாதை தேவை. இரண்டு வண்ணப் பகுதிக்கு இரண்டு வண்ண நீரோடைகள் தேவை. இரட்டை அடுக்கு தயாரிப்புக்கு இணை-வெளியேற்றத் தலைக்குள் சந்திக்கும் இரண்டு ஸ்ட்ரீம்கள் தேவை. அந்த ஸ்ட்ரீம்கள் ஒரே அடிப்படை பாலிமர் அல்லது வெவ்வேறு பொருட்களைப் பயன்படுத்தலாம், ஆனால் அவற்றின் இணக்கத்தன்மை மற்றும் செயலாக்க சாளரங்களுக்கு இன்னும் மதிப்பாய்வு தேவை.
இந்த வேறுபாட்டை இழப்பது எளிது, ஏனெனில் வாங்குபவர்களும் தலைகள் மற்றும் குழிவுகள் பற்றி கேட்கிறார்கள். ஒரு அடுக்கு என்பது சுவர் வழியாக ஒரு பொருள் மண்டலம். ஒரு டை அவுட்லெட் ஒரு பாரிசனை உருவாக்குகிறது. ஒரு அச்சு குழி ஒரு பகுதியை உருவாக்குகிறது. இரண்டு-அடுக்கு இயந்திரம் தானாகவே இரண்டு-தலை இயந்திரம் அல்ல, மேலும் இரண்டு-குழிவு அச்சு இரண்டு பொருள் அடுக்குகளை உருவாக்காது. கிங்கிள்ஸ்தலை, குழி மற்றும் அடுக்கு வழிகாட்டிஅந்த எண்ணிக்கைகளை தனித்தனியாக வைத்திருக்கிறது.
பொது KGB80AP விளக்கம் இந்த கட்டத்தில் குறிப்பிட்டது. இது இரட்டை அடுக்கு அல்லது இரட்டை வண்ண வேலைக்கான இரட்டை-வெளியேற்ற தளமாக மாதிரியை வழங்குகிறது. அதன் அட்டவணையில் இரண்டு 70 மிமீ திருகுகள் மற்றும் இரண்டு 22 kW எக்ஸ்ட்ரூடர் மோட்டார்கள் உள்ளன. KGB80A அட்டவணையில் ஒரு 80 மிமீ ஸ்க்ரூ மற்றும் ஒரு 37 kW மோட்டார் உள்ளது. ஒரு இயந்திரம் மிகவும் மேம்பட்டது என்ற தெளிவற்ற கூற்றை விட அந்த கட்டிடக்கலை வேறுபாடு மிகவும் பயனுள்ளதாக இருக்கும்.
எழுத்துப்பூர்வமாக தெளிவுபடுத்த ஒரு உருப்படி உள்ளது. KGB80A தயாரிப்பு விளக்கம் ஒற்றை மற்றும் பல அடுக்கு விருப்பங்களைக் குறிப்பிடுகிறது, அதே நேரத்தில் அதன் வெளியிடப்பட்ட விவரக்குறிப்பு அட்டவணை ஒரு எக்ஸ்ட்ரூடரைக் காட்டுகிறது. இறுதி விருப்பத் தொகுப்பு நிலையான கட்டமைப்பை மாற்றினால் மட்டுமே இந்த அறிக்கைகள் இரண்டும் சாத்தியமாகும். எந்த பேக்கேஜ் நோக்கம் என்று யூகிக்க வேண்டாம். ஒவ்வொரு எக்ஸ்ட்ரூடருக்கும், அதற்கு ஒதுக்கப்பட்ட பொருள், டை-ஹெட் அமைப்பு மற்றும் சரிசெய்யக்கூடிய லேயர்-ரேஷியோ வரம்பு ஆகியவற்றைப் பெயரிட மேற்கோளைக் கேளுங்கள்.
இரண்டு 30L இயங்குதளங்களுக்கும் கிங்கிள் தற்போது என்ன வெளியிடுகிறது
தற்போதைய இரண்டு தயாரிப்புப் பக்கங்களில் நேரடியாக ஒப்பிடக்கூடிய புலங்களை கீழே உள்ள அட்டவணை மீண்டும் உருவாக்குகிறது. பெரும்பாலான இயங்குதளத் தரவுகள் ஒரே மாதிரியானவை. இரண்டு பக்கங்களும் 30 எல் அதிகபட்ச கொள்கலன் திறன், 215 kN கிளாம்பிங் ஃபோர்ஸ், 5 எல் அக்குமுலேட்டர் மற்றும் 3.75 கிலோ PE அக்யூமுலேட்டர்-எடைக் குறிப்பு ஆகியவற்றைப் பட்டியலிடுகிறது. வெளியிடப்பட்ட முக்கியமான வேறுபாடுகள் வெளியேற்ற ஏற்பாடு மற்றும் இயந்திர எடை.
| வெளியிடப்பட்ட களம் | KGB80A | KGB80AP | அதை எப்படி பயன்படுத்துவது |
|---|---|---|---|
| அதிகபட்ச கொள்கலன் திறன் | 30 எல் | 30 எல் | ஸ்கிரீனிங் லேபிள் மட்டும்; இது அச்சு, ஷாட் அல்லது தயாரிப்பு பொருத்தத்தை நிரூபிக்காது |
| வெளியீடு | 650 பிசிக்கள் / மணி, உலர் சுழற்சி | 650 பிசிக்கள் / மணி, உலர் சுழற்சி | இயந்திர இயக்கம் குறிப்பு, தயாரிப்பு வெளியீடு ஏற்றுக்கொள்ளப்படவில்லை |
| இயந்திர அளவு | 4.7 x 3.5 x 4 மீ | 4.7 x 3.5 x 4 மீ | தளவமைப்பு திட்டமிடலுக்கான உறை தொடங்குதல் |
| இயந்திர எடை | 12 டி | 13 டி | தரை மற்றும் கையாளுதல் மதிப்பாய்வுக்கான உள்ளீடு, இறுதி வரைபடத்திற்கு உட்பட்டது |
| கிளாம்பிங் படை | 215 கி.என் | 215 கி.என் | திட்டமிடப்பட்ட பகுதி மற்றும் ஒப்புக்கொள்ளப்பட்ட அடி நிலைமைகளுடன் ஒப்பிடுக |
| அதிகபட்ச அச்சு அளவு | 520 x 860 மிமீ | 520 x 860 மிமீ | உண்மையான அச்சு வரைதல் மற்றும் இணைப்புகளைச் சரிபார்க்கவும் |
| அச்சு தடிமன் வரம்பு | 360 முதல் 420 மி.மீ | 360 முதல் 420 மி.மீ | நிறுவப்பட்ட அச்சு தடிமன், தட்டுகள் மற்றும் அடாப்டர்களை உறுதிப்படுத்தவும் |
| தொடக்க பக்கவாதம் | 350 முதல் 850 மி.மீ | 350 முதல் 850 மி.மீ | பகுதி வெளியீடு, செருகல்கள் மற்றும் வெளியேறும் பாதையை சரிபார்க்கவும் |
| திருகு ஏற்பாடு | 1 x 80 மிமீ | 2 x 70 மிமீ | முக்கிய வெளியிடப்பட்ட கட்டிடக்கலை வேறுபாடு |
| எக்ஸ்ட்ரூடர் மோட்டார் ஏற்பாடு | 1 x 37 kW | 2 x 22 kW | வெளியிடப்பட்ட இரண்டு எக்ஸ்ட்ரூஷன் டிரைவ்களுக்கு எதிராக ஒன்றை உறுதிப்படுத்துகிறது |
| வெளியிடப்பட்ட HDPE உருகும் திறன் | 120 முதல் 140 கி.கி./ம | 120 முதல் 140 கி.கி./ம | பொருள்-ஸ்கோப்ட் ரெஃபரன்ஸ்; மொத்த தேவையுடன் ஒப்பிடுங்கள் |
| குவிப்பான் திறன் | 5 எல் | 5 எல் | முழுமையான மொத்த பாரிசனுக்கு எதிராக சரிபார்க்கவும் |
| வெளியிடப்பட்ட PE அக்யூமுலேட்டர் எடை | 3.75 கிலோ | 3.75 கிலோ | முடிக்கப்பட்ட தயாரிப்பு எடைக்கு சமமாக இல்லை |
| ப்ளோ-ஏர் குறிப்பு | 0.8 MPa; 0.7 மீ³/நிமிடம் | 0.8 MPa; 0.7 மீ³/நிமிடம் | இறுதி இயந்திர நுழைவுத் தேவையை உறுதிப்படுத்தவும் |
| குளிரூட்டும் நீர் குறிப்பு | 0.3 MPa; 70 எல்/நிமி | 0.3 MPa; 70 எல்/நிமி | வெப்பநிலை, தரம், திரும்புதல் மற்றும் சுற்று நோக்கம் ஆகியவற்றை உறுதிப்படுத்தவும் |
| வெளியிடப்பட்ட சராசரி ஆற்றல் வரி | 27 முதல் 37 kW வரை | 27 முதல் 37 kW வரை | சக்தி குறிப்பு, ஏற்றுக்கொள்ளப்பட்ட பகுதிக்கு kWh உத்தரவாதம் இல்லை |
பகிரப்பட்ட எண்கள் இயந்திரங்களை ஒன்றுக்கொன்று மாற்றக்கூடியதாக மாற்றாது. இரண்டாவது மெட்டீரியல் ஸ்ட்ரீம் ஒரு ஃபீட் பாதை, பீப்பாய், டிரைவ், வெப்பநிலை வரலாறு மற்றும் பர்ஜ் சீக்வென்ஸைச் சேர்க்கிறது. தயாரிப்புப் பக்கம் அதே வெளிப்புற உறை மற்றும் பயன்பாட்டுக் குறிப்பைக் காட்டலாம், இருப்பினும் உற்பத்தி முறை வேறுபட்டது. எனவே திட்டக் கோப்பு, ஒப்பீட்டு அட்டவணையை மட்டும் நம்புவதற்குப் பதிலாக இறுதி மின் சுமை, பொருள் கையாளும் நோக்கம் மற்றும் கட்டுப்பாட்டுப் பொதி ஆகியவற்றைக் கண்டறிய வேண்டும்.
KGB80A திசை
தயாரிப்பு சுருக்கமானது ஒரு வரையறுக்கப்பட்ட மெல்ட் ஸ்ட்ரீம் மற்றும் வெளியிடப்பட்ட மோல்ட் மற்றும் ஷாட் என்வலப் பொருத்தத்தைப் பயன்படுத்தும் போது இங்கே தொடங்கவும்.
KGB80AP திசை
அடுக்கு அல்லது வண்ணக் கட்டுமானத்திற்கு இரண்டு சுயாதீனமாக ஊட்டப்பட்ட உருகும் நீரோடைகள் தேவைப்படும்போது இங்கே தொடங்கவும்.
KGB80A என்பது தூய்மையான தொடக்கப் புள்ளியாகும்
KGB80A அட்டவணை ஒரு 80 மிமீ ஸ்க்ரூ, ஒரு 37 kW எக்ஸ்ட்ரூடர் மோட்டார் மற்றும் வெளியிடப்பட்ட HDPE உருகும்-திறன் வரம்பு 120 முதல் 140 கிலோ/மணி வரை விவரிக்கிறது. ஒரு மெட்டீரியல் ஸ்ட்ரீமைச் சுற்றி வரையறுக்கப்பட்ட ஒரு தயாரிப்புக்கு, அதுவே எளிமையாக வெளியிடப்பட்ட அடிப்படை. பொருள் திட்டம் அடையாளம், உலர் அல்லது தேவைப்படும் போது, நிறம், டோஸ், சுத்திகரிப்பு மற்றும் லாட் மூலம் கண்டுபிடிக்க ஒரு முக்கிய ஊட்ட வழி உள்ளது.
எளிமையானது என்பது தானியங்கி என்று பொருள்படாது. பிசின் கிரேடு, மாஸ்டர்பேட்ச், சேர்க்கை தொகுப்பு மற்றும் ரீகிரைண்ட் விதிக்கு இன்னும் எழுதப்பட்ட செய்முறை தேவை. ஒரு இரசாயன டிரம்மிற்கு ஒரு கருவிப்பெட்டி அல்லது தண்ணீர் கொள்கலனில் இருந்து வேறுபட்ட பிசின் மற்றும் சரிபார்ப்புத் திட்டம் தேவைப்படலாம். கிங்கிள்ஸ்HDPE மற்றும் PP வழிகாட்டிபாலிமர் குடும்பப் பெயர் ஏன் உருகும் வெப்பநிலை, குளிரூட்டும் நேரம் அல்லது தயாரிப்பு செயல்திறனை அமைக்கவில்லை என்பதை விளக்குகிறது.
KGB80A பக்கம் இரசாயன பேக்கேஜிங் பீப்பாய்கள், அடுக்கி வைக்கும் கொள்கலன்கள், தண்ணீர் கொள்கலன்கள், கருவிப்பெட்டிகள், தெளிப்பான்கள், பொம்மைகள் மற்றும் தானாக தொடர்புடைய பாகங்களை பயன்பாட்டுக் குடும்பங்களாகப் பட்டியலிடுகிறது. அந்த எடுத்துக்காட்டுகள் நோக்கம் கொண்ட வரம்பைக் காட்டுகின்றன; அந்த குழுக்களில் உள்ள ஒவ்வொரு தயாரிப்பும் பொருந்துகிறது என்பதை அவர்கள் நிரூபிக்கவில்லை. ஒரு பரந்த கருவிப்பெட்டியானது அதன் உள் அளவு 30 லிட்டிற்குக் குறைவாக இருக்கும்போது கூட அச்சு-உறைச் சரிபார்ப்பைத் தோல்வியடையச் செய்யலாம். ஒரு கனமான தொழில்நுட்பப் பகுதியானது 30 லிட்டருக்கும் குறைவாக வைத்திருக்கும் போது மொத்த ஷாட் தேவையை மீறும்.
தயாரிப்பு நான்கு காசோலைகளை நிறைவேற்றிய பிறகு மாடலை ஒரு வேட்பாளராகக் கருதுங்கள்: பொருள்-ஸ்ட்ரீம் எண்ணிக்கை, அச்சு இடைமுகம், மொத்த பாரிசன் தேவை மற்றும் ஏற்றுக்கொள்ளப்பட்ட வெளியீடு. திட்டத்திற்கு ஒரு காட்சி பட்டை, சிறப்பு வண்ண பாதை அல்லது கூடுதல் அடுக்கு தேவைப்பட்டால், மேற்கோளில் சரியான KGB80A விருப்பத்தைக் காண்பிக்க கிங்கிளிடம் கேட்கவும். பொதுப் பக்கத்தின் பல அடுக்கு வார்த்தைகள் முன்மொழியப்பட்ட பொருள் பாதையின் வரைபடத்திற்கு ஒருபோதும் மாற்றாக இருக்கக்கூடாது.
KGB80AP அதன் இரண்டாவது எக்ஸ்ட்ரூஷன் சிஸ்டத்தைப் பெறும் இடத்தில்
KGB80AP என்பது, பகுதிக்கு இரண்டு சுயாதீனமாக ஊட்டப்பட்ட உருகும் ஸ்ட்ரீம்கள் தேவைப்படும்போது தெளிவாக வெளியிடப்பட்ட தேர்வாகும். கிங்கிள் அதை இரட்டை அடுக்கு அல்லது இரட்டை வண்ண உற்பத்திக்காக விவரிக்கிறது மற்றும் இரண்டு 22 kW மோட்டார்கள் கொண்ட இரண்டு 70 மிமீ திருகுகளை பட்டியலிடுகிறது. ஒவ்வொரு ஸ்ட்ரீமும் அதன் சொந்த மெட்டீரியல் ஃபீட் மற்றும் ப்ராசசிங் அமைப்புகளைப் பெறலாம்.
இரண்டாவது எக்ஸ்ட்ரூடர் ஒரு வரையறுக்கப்பட்ட சுவர் தேவையை தீர்க்க வேண்டும். இது இரண்டு வண்ணங்களைப் பிரிக்கலாம், வெவ்வேறு பொருட்களை இரண்டு அடுக்குகளாக வைக்கலாம் அல்லது மற்றொரு அங்கீகரிக்கப்பட்ட இரண்டு ஸ்ட்ரீம் கட்டுமானத்தை ஆதரிக்கலாம். "இரட்டை அடுக்கு" அதிக திறன் கொண்டதாக இருப்பதால், அதைச் சேர்க்கக்கூடாது. ஒவ்வொரு ஸ்ட்ரீமிலும் என்ன இருக்கிறது, ஏன் பிரிப்பு தேவைப்படுகிறது மற்றும் முடிக்கப்பட்ட சுவர் எவ்வாறு சரிபார்க்கப்படும் என்பதை வாங்குபவர் குறிப்பிட வேண்டும்.
அடுக்கு விகிதம் ஒரு தனி கட்டுப்பாட்டு பிரச்சனை. பொது திருகு அளவுகள் ஒரு குறிப்பிட்ட பிசின் ஜோடிக்கான சரிசெய்யக்கூடிய அடுக்கு வரம்பை அல்லது அந்த விகிதத்தின் நிலைத்தன்மையை வாங்குபவருக்குச் சொல்லாது. இரண்டு நீரோடைகளிலும் செயல்திறன் சமநிலைப்படுத்தப்பட வேண்டும். ஒரு அடுக்கு சுவரின் ஒரு சிறிய பங்கை வழங்கினால், அதன் எக்ஸ்ட்ரூடருக்கு இன்னும் தேவையான விகிதத்தில் நிலையான இயக்க சாளரம் தேவைப்படுகிறது. முன்மொழியப்பட்ட டை-ஹெட் வடிவமைப்பு, பொருள் ஒதுக்கீடு, அடுக்கு-விகித வரம்பு மற்றும் மாதிரி முறை ஆகியவற்றைக் கேட்கவும்.
சுவர்-தடிமன் நிரலாக்கமானது அடுக்கு-விகிதக் கட்டுப்பாட்டை மாற்றாது. கிங்கிள் நடத்தியதுமூக் டிஜிபேக் III கையேடுஒரு குவிப்பான் இயந்திரம் எவ்வாறு அதன் சுவர் சுயவிவரத்தை புஷ்-அவுட்டின் போது குவிப்பான் நிலைக்கு தொடர்புபடுத்த முடியும் என்பதை விளக்குகிறது. அந்தச் செயல்பாடு பாரிசனில் உள்ள மொத்தச் சுவரைப் பகிர்ந்தளிக்கிறது. இரண்டு உருகும் நீரோடைகள் அந்தச் சுவரை எவ்வாறு பகிர்ந்து கொள்கின்றன என்பதை இணை-வெளியேற்ற அமைப்பு இன்னும் கட்டுப்படுத்த வேண்டும்.
இரண்டு நீரோடைகள் தினசரி வேலையை மாற்றுகின்றன. தொழிற்சாலை பொருள் மாற்றங்களைத் தடுக்க வேண்டும், இரண்டு ஹாப்பர் வழிகளை நிர்வகிக்க வேண்டும், இரண்டு வெப்பநிலை வரலாறுகளைக் கண்காணிக்க வேண்டும் மற்றும் ஒவ்வொரு பாதைக்கும் தூய்மைப்படுத்த திட்டமிட வேண்டும். இரண்டு-வண்ண கருவிப்பெட்டியிலிருந்து ஒரு-வண்ண டிரம்மிற்கு மாற்றினால், உற்பத்திக் குழு இரண்டு சுற்றுகளையும் அழித்து ஆவணப்படுத்தினால் மட்டுமே பொருளைச் சேமிக்க முடியும். அந்த வேலையைச் சேர்க்கவும்மாற்றம் திட்டம்.
30L லேபிள் அச்சு அல்லது பாரிசன் பொருத்தத்தை உறுதிப்படுத்த முடியாது
கொள்கலன் திறன் ஒரு தொகுதி லேபிள் மட்டுமே. இயந்திர பொருத்தம் வெளிப்புற வடிவவியல் மற்றும் தலையில் வழங்க வேண்டிய பிளாஸ்டிக் நிறையைப் பொறுத்தது. முடிக்கப்பட்ட தயாரிப்பு வரைபடத்துடன் தொடங்கவும். பிஞ்ச்-ஆஃப் லேண்ட், ஃபிளாஷ் பாக்கெட்டுகள், நெக் டூலிங், ப்ளோ-பின் ஏற்பாடு, செருகல்கள், கூலிங் இணைப்புகள், லிஃப்டிங் புள்ளிகள் மற்றும் எந்த டேக்-அவுட் அனுமதியையும் மோல்ட் மதிப்பாய்வில் சேர்க்கவும்.
இரண்டு தயாரிப்புப் பக்கங்களும் 520 x 860 மிமீ அதிகபட்ச அச்சு அளவு, 360 முதல் 420 மிமீ மோல்ட்-தடிமன் வரம்பு மற்றும் 350 முதல் 850 மிமீ தொடக்க பக்கவாதம் வரம்பில் வெளியிடப்படுகின்றன. அந்த மதிப்புகளை முழுமையான மோல்ட் அசெம்பிளியுடன் ஒப்பிடுங்கள், காணக்கூடிய தயாரிப்பு பரிமாணங்களுடன் அல்ல. அடாப்டர் தகடுகள் மற்றும் சேவை இணைப்புகள் இடத்தை எடுத்துக்கொள்ளும். அச்சு வரைதல் முதலில் பரிந்துரைப்பதை விட ஆழமான பகுதிகளுக்கு அதிக திறப்பு மற்றும் பிரித்தெடுத்தல் அனுமதி தேவைப்படலாம்.
215 kN கிளாம்ப் குறிப்புக்கு அதன் சொந்த கணக்கீடு தேவை. பிரியும் விமானத்தில் காணப்படும் திட்டமிடப்பட்ட பகுதி முழுவதும் ஊதுகுழல் அழுத்தம் செயல்படுகிறது. தயாரிப்பு நோக்குநிலை, ஃபிளாஷ் பகுதி மற்றும் செயலில் உள்ள நிலைகளின் எண்ணிக்கை ஆகியவை அந்தப் பகுதியை பாதிக்கின்றன. வால்யூமிலிருந்து மட்டும் கிளாம்பிற்கு ஒப்புதல் அளிக்காதீர்கள். திட்ட உறுதிப்படுத்தலுக்காக முன்மொழியப்பட்ட அச்சு அமைப்பையும் செயல்முறை அழுத்தத்தையும் கிங்கிளுக்கு அனுப்பவும். திஎக்ஸ்ட்ரூஷன் அடி அச்சு வடிவமைப்பு வழிகாட்டிஇடைமுகத்தை இன்னும் விரிவாக உள்ளடக்கியது.
முடிக்கப்பட்ட பகுதி நிறை + மேல் ஃபிளாஷ் + கீழே ஃபிளாஷ் + கழுத்து அல்லது கைப்பிடி டிரிம் + மற்ற கைப்பற்றப்பட்ட செயல்முறை ஸ்கிராப்
நிகர பாட்டிலின் எடை மட்டுமல்ல, மொத்த தேவையையும் தலையுடன் ஒப்பிடுங்கள். இரண்டு பக்கங்களும் 5 எல் அக்குமுலேட்டர் மற்றும் 3.75 கிலோ PE அக்யூமுலேட்டர்-எடைக் குறிப்பை வெளியிடுகின்றன. 3.75 கிலோ எண்ணிக்கையானது பொருள் சார்ந்தது மற்றும் உலகளாவிய பகுதி-எடை வரம்பாகக் கருதப்படக்கூடாது. பிசின் அடர்த்தி, உருகும் நடத்தை, டை டிசைன், தேவையான குஷன் மற்றும் செயல்முறை விளிம்பு அனைத்தும்.
ஒரு பயனுள்ள திட்ட மதிப்பாய்வு வெகுஜன சமநிலையைக் காட்டுகிறது. ஒரு பிரதிநிதி கருவியில் இருந்து கைப்பற்றப்பட்ட ஒவ்வொரு பகுதியையும் எடைபோடவும் அல்லது மதிப்பிடவும், பிசின் தரத்தை பதிவுசெய்து திட்டமிடப்பட்ட குஷனைக் குறிப்பிடவும். மொத்த பாரிசன் வெளியிடப்பட்ட குறிப்புக்கு மிக அருகில் இருந்தால், வேறு தலை அல்லது இயந்திர மாதிரி மிகவும் நிலையான சாளரத்தை தருகிறதா என்று கேட்கவும். ஒரு பெயரளவு 30L இயந்திரம் தானாகவே ஒவ்வொரு வடிவத்திற்கும் சரியான 30 லிட்டர் டிரம் தயாரிக்கும் இயந்திரம் அல்ல.
650 pcs/h வரியை இயந்திரத் தரவாகப் படிக்கவும், விற்பனை வாக்குறுதி அல்ல
இரண்டு கிங்கிள் அட்டவணைகளும் 650 pcs/h ஐ "வெளியீடு (உலர்ந்த சுழற்சி)" என்று லேபிளிடுகின்றன. உலர் சுழற்சியானது உருகுதல், வீசுதல், குளிர்வித்தல், பகுதி அகற்றுதல், டிரிம் செய்தல் அல்லது ஆய்வு ஆகியவற்றை நிரூபிக்காமல் இயந்திர இயக்கத்தை அளவிடும். இது ஒரு கொள்கலன், சுவர் தடிமன், பிசின், அச்சு வெப்பநிலை அல்லது நிராகரிப்பு விதி ஆகியவற்றை அடையாளம் காணவில்லை. இயந்திர தளத்தை ஒப்பிட்டுப் பார்க்க இந்த எண்ணிக்கை உதவும், ஆனால் அதை வணிகத் திட்டத்தில் ஒரு மணி நேரத்திற்கு விற்கக்கூடிய பாகங்களாக நகலெடுக்க முடியாது.
முழுமையான உற்பத்தி சுழற்சியுடன் வெளியீட்டுத் திட்டத்தைத் தொடங்கவும். ரெக்கார்ட் அக்குமுலேட்டர் ஃபில், பாரிசன் புஷ்-அவுட், மோல்ட் க்ளோஸ், ப்ளோ, எக்ஸாஸ்ட், கூலிங், மோல்ட் ஓபன், டேக்-அவுட் மற்றும் டவுன்ஸ்ட்ரீம் கையாளுதல். தேவைப்படும் மிக நீண்ட நிகழ்வு மீண்டும் மீண்டும் நேரத்தைக் கட்டுப்படுத்துகிறது. ஒரு தடிமனான இரசாயன பீப்பாய் குளிரூட்டல்-வரையறுக்கப்பட்டதாக இருக்கலாம். மெதுவான உருகும் ஸ்ட்ரீம் அல்லது கீழ்நிலை செயல்முறை மூலம் இரண்டு வண்ண தயாரிப்பு வரையறுக்கப்படலாம்.
மொத்த மோல்டிங் நிகழ்வுகள் x ஒரு நிகழ்வுக்கான பாகங்கள் x ஏற்றுக்கொள்ளும் விகிதம், மணிநேரங்களில் அளவிடப்பட்ட இயக்க நேரத்தால் வகுக்கப்படும்
வெளியிடப்பட்ட HDPE உருகும் திறன் வரம்பு இரண்டு மாடல்களுக்கும் 120 முதல் 140 கிலோ/மணி ஆகும். அதை HDPE குறிப்பாக மட்டுமே பயன்படுத்தவும். ஃபிளாஷ் மற்றும் பிற கைப்பற்றப்பட்ட பொருட்களை உள்ளடக்கிய மொத்த மணிநேர தேவையுடன் ஒப்பிடவும். KGB80AP இரண்டு வெவ்வேறு பொருட்களைப் பயன்படுத்தினால், ஒவ்வொரு ஸ்ட்ரீமிற்கும் தேவையான வெகுஜன விகிதத்தை ஆவணப்படுத்தவும். ஒருங்கிணைந்த மொத்தமானது ஒரு நிலையற்ற குறைந்த-விகித அடுக்கை மறைக்க முடியும்.
உண்மையான அச்சு மற்றும் குறிப்பிட்ட பிசின் மூலம் நிலையான சாளரத்தில் ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டை அளவிடவும். குறி நிறுத்தங்கள், கைமுறை தலையீடுகள், செய்முறை மாற்றங்கள் மற்றும் நிராகரிக்கப்பட்ட பாகங்கள். கிங்கிள்ஸ்சுழற்சி நேர தேர்வுமுறை வழிகாட்டிகட்டுப்படுத்தும் படியை எவ்வாறு கண்டுபிடிப்பது என்பதைக் காட்டுகிறது. திதொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை வழிகாட்டிமுடிவை மீண்டும் மீண்டும் ஏற்றுக்கொள்ளும் பதிவாக மாற்றுகிறது.
வெளியிடப்பட்ட தடம் தொழிற்சாலை கலத்தின் மையம் மட்டுமே
இரண்டு பக்கங்களும் 4.7 x 3.5 x 4 மீ இயந்திர உறையைக் காட்டுகின்றன. அவர்கள் KGB80A க்கு 12 t மற்றும் KGB80AP க்கு 13 t என பட்டியலிடுகிறார்கள். அந்த புள்ளிவிவரங்கள் ஆரம்ப தளவமைப்பு வேலைகளுக்கு உதவுகின்றன, ஆனால் பயன்படுத்தக்கூடிய கலத்திற்கு மோல்ட், டை ஹெட், மெட்டீரியல் சப்ளை, ரோபோ அல்லது பாகங்களை அகற்றுதல், டிரிம்மிங், ஸ்கிராப் கையாளுதல் மற்றும் பராமரிப்பு ஆகியவற்றுக்கான அணுகல் தேவை. அங்கீகரிக்கப்பட்ட பொது ஏற்பாடு இறுதி எல்லையை அமைக்க வேண்டும்.

பொது பயன்பாட்டு வரிசைகளும் ஒரே மாதிரியானவை: காற்று வீசுவதற்கு 0.8 MPa மற்றும் 0.7 m³/min, கூடுதலாக 0.3 MPa மற்றும் 70 L/min குளிர்ந்த நீருக்கு. அழுத்தத்தையும் ஓட்டத்தையும் தனித்தனியாக பதிவு செய்யவும். நுழைவாயில் வெப்பநிலை, நீரின் தரம், இணைப்பு அளவு மற்றும் திரும்பும் நிலைமைகளைச் சேர்க்கவும். ஒரே நேரத்தில் தேவையின் போது கிளை போதுமான ஓட்டத்தை வழங்கத் தவறும்போது ஒரு தலைப்பு அழுத்தத்தைக் காட்டலாம்.
இரண்டு பக்கங்களும் சராசரி ஆற்றல் நுகர்வு என 27 முதல் 37 kW வரை குறிக்கின்றன. அலகு kW சக்தியை விவரிக்கிறது. இது இணைக்கப்பட்ட சுமை அல்ல, மேலும் இது ஒரு தயாரிப்புக்கான ஆற்றல் அல்ல. வெளியிடப்பட்ட மோட்டார் ஏற்பாடுகள் வேறுபட்டவை, எனவே சராசரி மின் இணைப்பு பொருந்தினாலும் இறுதி மின் அட்டவணை திட்ட உறுதிப்படுத்தலுக்கு தகுதியானது. கிங்கிளைப் பயன்படுத்தவும்பயன்பாட்டு திட்டமிடல் வழிகாட்டிமுக்கிய இயந்திரம், துணை பொருட்கள் மற்றும் தொழிற்சாலை சேவைகளை பிரிக்க.
ஆற்றல் ஒப்பீடுகளுக்கு அதே தயாரிப்பு எல்லை தேவை.EUROMAP 46.2ஒரு குறிப்பிட்ட எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் இயந்திரம், அச்சு மற்றும் வாடிக்கையாளர் தேவைகளைப் பூர்த்தி செய்யும் தயாரிப்புக்கான தயாரிப்பு தொடர்பான அளவீட்டை வரையறுக்கிறது. அந்த தர்க்கம் வேகமான உலர் சுழற்சியையோ அல்லது லேசாக ஏற்றப்பட்ட சோதனையையோ உண்மையான உற்பத்திக்காக நிற்பதைத் தடுக்கிறது. ஒப்புக்கொள்ளப்பட்ட சோதனை நிபந்தனைகளின் கீழ் ஏற்றுக்கொள்ளப்பட்ட பகுதிக்கு அல்லது ஏற்றுக்கொள்ளப்பட்ட கிலோகிராமிற்கு kWh பதிவு செய்யவும்.
தொழிற்சாலை திட்டமிடல் குறிப்பு:இறுதி இயந்திர எடை, புவியீர்ப்பு மையம், அடித்தள சுமைகள், தூக்கும் முறை, நிறுவப்பட்ட சக்தி மற்றும் அங்கீகரிக்கப்பட்ட வரைபடத்திலிருந்து இணைப்பு புள்ளிகளை உறுதிப்படுத்தவும். பொதுப் பக்கம் என்பது அடித்தளம் அல்லது மின் வடிவமைப்பு ஆவணம் அல்ல.
தயாரிப்பு சோதனை இறுதி மாதிரி தேர்வை தீர்க்கட்டும்
ஒரு பயனுள்ள சோதனை ஏற்றுக்கொள்ளக்கூடிய மாதிரியை விட அதிகமாகச் செய்கிறது. தேர்ந்தெடுக்கப்பட்ட பொருள் கட்டமைப்பு, அச்சு மற்றும் இயந்திரம் தேவையான முடிவை வைத்திருக்க முடியும் என்பதை இது காட்டுகிறது. விசாரணை தொடங்கும் முன் ஏற்றுக்கொள்ளும் முறையை எழுதவும். இல்லையெனில், வாங்குபவர் மற்றும் சப்ளையர் ஒரே ஓட்டத்தைப் பார்த்துவிட்டு வெவ்வேறு விளக்கங்களுடன் வெளியேறலாம்.
- தயாரிப்பு திருத்தத்தை முடக்கு.வரைதல், பரிமாணங்கள், நிகர எடை, சுவர் வரைபடம், கழுத்து அல்லது மூடல் இடைமுகம் மற்றும் செயல்பாட்டு சோதனைகள் ஆகியவற்றைக் கண்டறியவும்.
- பொருள் திட்டத்தை முடக்கு.ஒவ்வொரு பிசின், சப்ளையர், தரம், நிறம், சேர்க்கை மற்றும் ரீகிரைண்ட் விதி ஆகியவற்றை பெயரிடவும். KGB80APக்கு, ஒவ்வொரு ஸ்ட்ரீம் மற்றும் இலக்கு அடுக்கு விகிதத்தையும் ஒதுக்கவும்.
- இயந்திர கட்டமைப்பை பதிவு செய்யவும்.மாடல், ஸ்க்ரூக்கள், மோட்டார்கள், டை ஹெட், வால் கன்ட்ரோலர், மோல்ட், ப்ளோ-பின் சிஸ்டம், டேக்-அவுட் மற்றும் டவுன்ஸ்ட்ரீம் உபகரணங்களைப் பட்டியலிடுங்கள்.
- நிறை சமநிலையைக் காட்டு.பதிவு முடிக்கப்பட்ட பகுதி எடை, ஒவ்வொரு ஃபிளாஷ் அல்லது டிரிம் பிரிவு, மொத்த பாரிசன் மாஸ் மற்றும் பொருள் செயல்முறைக்கு திரும்பியது.
- நிலையான சாளரத்தை வரையறுக்கவும்.மாநில வெப்பமயமாதல் நிலைமைகள், செய்முறை திருத்தம், மாதிரி நேரம், அனுமதிக்கப்பட்ட கைமுறை தலையீடுகள் மற்றும் குறைந்தபட்ச தொடர்ச்சியான கண்காணிப்பு காலம்.
- தயாரிப்பு தரத்தை அளவிடவும்.பரிமாணங்கள், சுவர் விநியோகம், கசிவு செயல்திறன், மூடல் பொருத்தம், ஏற்றுதல், இறக்குதல் அல்லது இரசாயன சேவை ஆகியவற்றிற்கு வாங்குபவரின் அங்கீகரிக்கப்பட்ட காசோலைகளைப் பயன்படுத்தவும்.
- ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டை எண்ணுங்கள்.தனித்தனியான மொத்த நிகழ்வுகள், மொத்த பாகங்கள், ஏற்றுக்கொள்ளப்பட்ட பகுதிகள், நிராகரிப்புகள், திட்டமிட்ட நிறுத்தங்கள் மற்றும் திட்டமிடப்படாத நிறுத்தங்கள்.
- பதிவு பயன்பாடுகள் மற்றும் ஆற்றல்.இயந்திர நுழைவு காற்று மற்றும் நீர் நிலைகளைக் கவனியுங்கள். ஆற்றல் முக்கியமானதாக இருந்தால், மீட்டர் எல்லையை வரையறுத்து, ஏற்றுக்கொள்ளப்பட்ட உற்பத்திக்கு எதிராக கணக்கிடவும்.
KGB80AP சோதனைக்கு, விவரக்குறிப்பு தேவைப்படும்போது சுவரை அடுக்கு மற்றும் மொத்த தடிமன் மூலம் மாதிரி செய்யவும். சரியான மொத்த சுவர் இன்னும் தவறான அடுக்கு பிளவை மறைக்க முடியும். பிசின் மற்றும் தயாரிப்புக்கு ஒப்புக் கொள்ளப்பட்ட முறையைப் பயன்படுத்தவும். அளவிடப்பட்ட முடிவை செய்முறை மற்றும் மாதிரி நிலைக்கு அருகில் வைத்திருங்கள், இதனால் குழு எந்த மாற்றத்தையும் கண்டறிய முடியும்.
எந்த மாதிரிக்கும், தயாரிப்புடன் பல நிலைகளை ஆய்வு செய்யவும். கைப்பிடிகள், மூலைகள், பிஞ்ச் பகுதிகள் மற்றும் பரந்த பேனல்கள் வித்தியாசமாக நீட்டலாம். திபாரிசன் நிரலாக்க வழிகாட்டிஉடல் சுவர் அளவீடுகளுடன் கட்டுப்படுத்தி நிலை எவ்வாறு இணைக்கப்பட வேண்டும் என்பதை விளக்குகிறது. கருவி மற்றும் தயாரிப்பு திருத்தம் மூலம் ஏற்றுக்கொள்ளப்பட்ட சுயவிவரத்தை சேமிக்கவும்.
"ஒரு 30L இயந்திரம்" என்று கேட்பதற்குப் பதிலாக பகுதியைச் சுற்றி RFQ ஐ உருவாக்கவும்
ஒரு குறுகிய மாதிரி கோரிக்கை சப்ளையருக்கு பல முடிவுகளை மாற்றுகிறது. கிங்கிள்ஸ்விற்பனை செயல்முறைதயாரிப்பு புகைப்படங்கள் அல்லது வரைபடங்கள், எடை, அளவு, பொருள், தடிமன், வெளியீடு மற்றும் இரசாயன எதிர்ப்புத் தேவைகளைக் கேட்கிறது. இந்த ஒப்பீட்டிற்கு, மெட்டீரியல்-ஸ்ட்ரீம் வரையறையானது அந்த தொகுப்பின் மேல் பகுதியில் இருக்க வேண்டும்.
ஒரு கட்டுப்படுத்தப்பட்ட கோப்பு தொகுப்பை அனுப்பவும். தயாரிப்பு வரைதல் மற்றும் 3D தரவு கிடைக்கும்போது சேர்க்கவும். இலக்கு எடை, சுவர் தேவைகள், பிசின் தரம், மாஸ்டர்பேட்ச், சேர்க்கைகள் மற்றும் ரீகிரைண்ட் பாலிசி ஆகியவற்றைச் சேர்க்கவும். தேவையான ஒவ்வொரு வண்ணத்தையும், அடுக்குகளின் எண்ணிக்கையையும் ஒவ்வொரு அடுக்கின் நோக்கத்தையும் குறிப்பிடவும். பின்னர் வருடாந்திர மற்றும் மணிநேர ஏற்றுக்கொள்ளப்பட்ட வெளியீடு இலக்கு, ஷிப்ட் பேட்டர்ன், கிடைக்கக்கூடிய பயன்பாடுகள், ஆலை மின்னழுத்தம், உச்சவரம்பு மற்றும் அணுகல் வரம்புகளைச் சேர்க்கவும்.
பின்னர் பகுதியை வெளியிடும் சோதனைகளை விவரிக்கவும். ஒரு இரசாயன டிரம் கசிவு, மூடல், கையாளுதல் அல்லது ஒழுங்குபடுத்தப்பட்ட பேக்கேஜிங் காசோலைகள் தேவைப்படலாம். ஒரு கருவிப்பெட்டிக்கு கீல், தாழ்ப்பாள், சுமை அல்லது அசெம்பிளி காசோலைகள் தேவைப்படலாம். அந்தத் தேவைகள் தெரியும் போது மட்டுமே கிங்கிள் இயந்திரம், அச்சு மற்றும் கீழ்நிலை நோக்கத்தை முன்மொழிய முடியும். மற்றொரு தயாரிப்பு ஒரே பெயரளவு திறனைக் கொண்டிருப்பதால், சோதனை மதிப்புகளை இறக்குமதி செய்யாதீர்கள்.
நிலையான உபகரணங்கள், உறுதிப்படுத்தப்பட்ட விருப்பங்கள் மற்றும் வாங்குபவர் வழங்கிய உபகரணங்களை பிரிக்க மேற்கோளைக் கேளுங்கள். இது எக்ஸ்ட்ரூடர் எண்ணிக்கை, ஸ்க்ரூ அளவுகள், டை-ஹெட் கட்டுமானம், சுவர் கட்டுப்படுத்தி, மெட்டீரியல் ஃபீடர்கள், ரோபோ அல்லது டேக்-அவுட், டிரிம்மிங், கிரைண்டர், கசிவு சோதனை, குளிரூட்டும் உபகரணங்கள் மற்றும் ஆணையிடும் நோக்கம் ஆகியவற்றைக் கண்டறிய வேண்டும். அந்த அளவிலான விவரம் KGB80A மற்றும் KGB80AP என்பதை ஒரு விலைத்தாளில் பின்னொட்டாக இல்லாமல் தொழில்நுட்ப முடிவாக மாற்றுகிறது.
ஒரு நடைமுறை KGB80A மற்றும் KGB80AP முடிவு
அங்கீகரிக்கப்பட்ட தயாரிப்பு ஒரு மெல்ட் ஸ்ட்ரீமைப் பயன்படுத்தும் போது KGB80A திசையைத் தேர்வுசெய்யவும் மற்றும் வெளியிடப்பட்ட மோல்ட், கிளாம்ப் மற்றும் அக்யூமுலேட்டர் குறிப்புகளுக்கு வேலை விளிம்புடன் பொருந்தும். அதன் தற்போதைய அட்டவணை தெளிவான ஒரு-எக்ஸ்ட்ரூடர் அடிப்படையை அளிக்கிறது. மேற்கோள் பல அடுக்கு அல்லது காட்சி-கோடு விருப்பத்தைச் சேர்த்தால், திருத்தப்பட்ட பொருள்-பாதை வரைபடம் மற்றும் புதுப்பிக்கப்பட்ட பயன்பாட்டு அட்டவணை தேவைப்படும்.
தயாரிப்புக்கு வண்ணம் அல்லது அடுக்கு கட்டுமானத்திற்காக இரண்டு தனித்தனியாக ஊட்டப்பட்ட ஸ்ட்ரீம்கள் தேவைப்படும்போது KGB80AP திசையைத் தேர்வு செய்யவும். ஒவ்வொரு எக்ஸ்ட்ரூடரும் என்ன செயலாக்குகிறது மற்றும் இரண்டு வெளியீடுகள் எவ்வாறு சமநிலையில் உள்ளன என்பதை உறுதிப்படுத்தவும். அச்சு சோதனைக்கு முன் இலக்கு அடுக்கு விகிதம், அனுமதிக்கக்கூடிய மாறுபாடு மற்றும் ஆய்வு முறை ஆகியவற்றை வரையறுக்கவும்.
முடிக்கப்பட்ட பகுதி 30L டிரம் என்று அழைக்கப்படுவதால் மட்டுமே எந்த மாதிரியையும் தேர்வு செய்ய வேண்டாம். தயாரிப்பு வரைதல், மொத்த பாரிசன், மோல்ட் அசெம்பிளி, பிசின் திட்டம் மற்றும் ஏற்றுக்கொள்ளும் விகிதம் ஆகியவை உண்மையான உள்ளீடுகள். அவை சரி செய்யப்பட்டவுடன், மாதிரி வேறுபாடு நேரடியானது மற்றும் மீதமுள்ள வேலை தொழில்நுட்ப ஒப்பந்தத்தில் உள்ளது.
இரு வேட்பாளர்களும் பொருந்துவதாகத் தோன்றினால், அவர்கள் உருவாக்கும் தயாரிப்பு வேலைகளை ஒப்பிடவும். ஒரு மெட்டீரியல் ஸ்ட்ரீம் என்பது பொதுவாக குறைவான ஊட்ட வழிகள் மற்றும் குறுகிய தூய்மைப்படுத்தும் திட்டத்தைக் குறிக்கிறது. இரண்டு ஸ்ட்ரீம்கள் வரையறுக்கப்பட்ட அடுக்கு அல்லது வண்ண அமைப்பிற்குத் தேவையான தனி கட்டுப்பாட்டை வழங்குகின்றன, ஆனால் இரண்டு பாதைகளும் நிலையானதாக இருக்க வேண்டும். சரியான இயந்திரம் மீண்டும் மீண்டும் செய்யக்கூடிய செயல்முறையுடன் அங்கீகரிக்கப்பட்ட சுவரை உருவாக்குகிறது, நீண்ட உபகரணப் பட்டியலைக் கொண்டதல்ல.
இறுதி முடிவைக் கண்டறியக்கூடியதாக வைத்திருங்கள். தேர்ந்தெடுக்கப்பட்ட உள்ளமைவை தயாரிப்பு திருத்தம், அச்சு வரைதல், பொருள் அட்டவணை மற்றும் சோதனை அறிக்கையுடன் இணைக்கவும். இது பிற்கால கொள்முதல் ஆர்டர் அல்லது மென்பொருள் செய்முறை மாதிரி தேர்வுக்கான காரணத்தை இழப்பதைத் தடுக்கிறது.
இயந்திரத்தைத் தேர்ந்தெடுக்கும் முன் கிங்கிள் பகுதியை அனுப்பவும்
தயாரிப்பு வரைதல், எடை, பரிமாணங்கள், பிசின் தரங்கள், நிறம் அல்லது அடுக்குத் திட்டம், அச்சுத் தகவல், தேவையான வெளியீடு, தரச் சோதனைகள் மற்றும் தொழிற்சாலைப் பயன்பாடுகள் ஆகியவற்றைப் பகிரவும். KGB80A, KGB80AP அல்லது வேறொரு உள்ளமைவு திட்டத்திற்குப் பொருந்துமா என்பதை Kinggle உறுதிசெய்யும்.
தயாரிப்பு அடிப்படையிலான திட்டத்தைக் கோரவும்அடிக்கடி கேட்கப்படும் கேள்விகள்
KGB80A மற்றும் KGB80AP இடையே உள்ள முக்கிய வேறுபாடு என்ன?
வெளியிடப்பட்ட வெளியேற்ற ஏற்பாடு முக்கிய வேறுபாடு. KGB80A அட்டவணையில் ஒரு 80 மிமீ ஸ்க்ரூ மற்றும் ஒரு 37 kW எக்ஸ்ட்ரூடர் மோட்டார் உள்ளது. KGB80AP அட்டவணை இரண்டு 70 மிமீ திருகுகள் மற்றும் இரண்டு 22 kW மோட்டார்கள் பட்டியலிடுகிறது, மேலும் அதன் தயாரிப்பு விளக்கம் இரட்டை அடுக்கு அல்லது இரட்டை வண்ண உற்பத்தியைக் குறிப்பிடுகிறது.
KGB80A பல அடுக்கு தயாரிப்பை உருவாக்க முடியுமா?
KGB80A தயாரிப்பு விளக்கம் ஒற்றை மற்றும் பல அடுக்கு விருப்பங்களைக் குறிப்பிடுகிறது, ஆனால் அதன் தற்போதைய விவரக்குறிப்பு அட்டவணை ஒரு எக்ஸ்ட்ரூடரை பட்டியலிடுகிறது. மேற்கோளில் சரியான விருப்பம், மெட்டீரியல் ஸ்ட்ரீம்களின் எண்ணிக்கை, டை-ஹெட் அமைப்பு மற்றும் பயன்பாட்டு அட்டவணையை வரையறுக்க கிங்கிளிடம் கேளுங்கள். நிலையான வெளியிடப்பட்ட அட்டவணை பல அடுக்கு கட்டமைப்பை விவரிக்கிறது என்று கருத வேண்டாம்.
30L திறன் என்றால் ஏதேனும் 30 லிட்டர் தயாரிப்பு பொருந்துமா?
இல்லை. தயாரிப்பு மற்றும் அச்சு தட்டு, அச்சு உறை, தொடக்க பக்கவாதம் மற்றும் தடிமன் வரம்பிற்கு பொருந்த வேண்டும். மொத்த பாரிசன் தேவை, திட்டமிடப்பட்ட பகுதி, ஊதுகுழல் நிலைமைகள், டேக்-அவுட் அனுமதி மற்றும் தேவையான தர சோதனைகள் ஆகியவை மாதிரி முடிவை பாதிக்கின்றன.
இந்த இயந்திரங்களின் உற்பத்தி வெளியீடு 650 pcs/h?
இரண்டு தயாரிப்பு பக்கங்களும் 650 pcs/h ஐ உலர் சுழற்சி உருவமாக லேபிளிடுகின்றன. உண்மையான ஏற்றுக்கொள்ளப்பட்ட வெளியீடு பகுதி, பிசின், அச்சு, பாரிசன் உருவாக்கம், குளிரூட்டல், கையாளுதல், ஆய்வு, நிராகரிப்பு மற்றும் நிறுத்தங்கள் ஆகியவற்றைப் பொறுத்தது. நிலையான சோதனையின் போது ஒப்புக்கொள்ளப்பட்ட தயாரிப்பின் வெளியீட்டை உறுதிப்படுத்தவும்.
3.75 கிலோ PE அக்யூமுலேட்டர் எடையின் அர்த்தம் என்ன?
இது திரட்டிக்கான வெளியிடப்பட்ட PE மெட்டீரியல் குறிப்பு, உத்தரவாதமான முடிக்கப்பட்ட பகுதி எடை அல்ல. தயாரிப்பு, ஃபிளாஷ், டிரிம் மற்றும் ப்ராசஸ் மார்ஜின் உள்ளிட்ட மொத்த பாரிசன் மாஸுடன் தலையை ஒப்பிடவும். தேர்ந்தெடுக்கப்பட்ட பிசின் மற்றும் டை தலைக்கான இறுதி வரம்பை உறுதிப்படுத்தவும்.
KGB80A அல்லது KGB80AP மேற்கோளுக்கு நான் எந்த தகவலை அனுப்ப வேண்டும்?
தயாரிப்பு வரைதல், பரிமாணங்கள், எடை, பிசின் தரங்கள், வண்ணங்கள், அடுக்கு அமைப்பு, சுவர் இலக்குகள், அச்சுத் தகவல், ஏற்றுக்கொள்ளப்பட்ட வெளியீடு தேவை, தர சோதனைகள் மற்றும் தொழிற்சாலை பயன்பாடுகள் ஆகியவற்றை அனுப்பவும். ஒன்று அல்லது இரண்டு சுயாதீனமாக கட்டுப்படுத்தப்படும் பொருள் ஸ்ட்ரீம்கள் தேவையா என்பதை தெளிவாகக் குறிப்பிடவும்.
ஆதாரங்கள் மற்றும் சரிபார்ப்பு குறிப்புகள்
இந்த கட்டுரையில் உள்ள மாதிரி விவரக்குறிப்புகள் செப்டம்பர் 11, 2026 அன்று Kinggle இன் நேரடி தயாரிப்பு பக்கங்களுக்கு எதிராக சரிபார்க்கப்பட்டன. நிறுவனத்தின் பக்கங்கள் வெளியிடப்பட்ட உள்ளமைவு மற்றும் சேவை உள்ளீடுகளை ஆதரிக்கின்றன; அவை உற்பத்தி செயல்திறனுக்கான சுயாதீன ஆதாரம் அல்ல. EUROMAP ஆவணம் ஒரு தயாரிப்பு தொடர்பான ஆற்றல்-அளவீடு முறையை வழங்குகிறது, இது Kinggle மாதிரியின் செயல்திறன் முடிவு அல்ல.
- கிங்கிள் கேஜிபி80ஏ 30எல் அகுமுலேட் ப்ளோ மோல்டிங் மெஷின், தயாரிப்பு விளக்கம் மற்றும் விவரக்குறிப்பு அட்டவணை.
- கிங்கிள் கேஜிபி80ஏபி 30எல் அக்யூமுலேட்டர் ப்ளோ மோல்டிங் மெஷின், இரட்டை வெளியேற்ற விளக்கம் மற்றும் விவரக்குறிப்பு அட்டவணை.
- கிங்கிள் விற்பனை செயல்முறை, இயந்திர முன்மொழிவுக்காக வாங்குபவர் தகவல் கோரப்பட்டது.
- Moog DigiPack III நிறுவல், பராமரிப்பு மற்றும் பயனர் கையேடு, குவிப்பான்-நிலை சுவர்-சுயவிவர முறை.
- EUROMAP 46.2, பதிப்பு 1.0, ஜனவரி 2014, எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் இயந்திரங்களுக்கான தயாரிப்பு தொடர்பான ஆற்றல் அளவீடு.