அடி அச்சு என்பது ஒரு பாட்டிலின் எதிர்மறை வடிவம் மட்டுமல்ல. இது சூடான பாரிசனைப் பிடித்து சீல் செய்ய வேண்டும், சிக்கிய காற்றை வெளியிட வேண்டும், வெப்பத்தை அகற்ற வேண்டும், கழுத்து மற்றும் அடிப்பகுதியை உருவாக்க வேண்டும், ஃபிளாஷ் வீச வேண்டும், கிளாம்ப் பொருத்தி பகுதியை வெளியிட வேண்டும் - தேவையான உற்பத்தி தாளத்தில்.
தேடல் மொழி இந்த நோக்கத்தை மறைத்துவிடும். வாங்குபவர்கள் பயன்படுத்துகின்றனர்ஊது அச்சு, ஊது அச்சு, பாட்டில் அச்சு, பிளாஸ்டிக் பாட்டில் அச்சு, ஈபிஎம் கருவிமற்றும்வெளியேற்றும் அடி அச்சுதொடர்புடைய கருவிகளுக்கு. டை ஹெட் வேறுபட்டது: அச்சு மூடுவதற்கு முன்பு அது பாரிசனை உருவாக்குகிறது. ஒரு மேற்கோள் டை-ஹெட் கருவி மற்றும் ப்ளோ மோல்ட் ஆகியவற்றை தனித்தனி உருப்படிகளாக பட்டியலிட வேண்டும்.
இந்த வழிகாட்டி ஊசி அல்லது நீட்டிக்க-அடிக்கும் முன்வடிவக் கருவியைக் காட்டிலும் எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கில் கவனம் செலுத்துகிறது. இது வெளியிடப்பட்ட இயந்திர-உறை தரவை திட்ட உத்தரவாதங்களிலிருந்து பிரிக்கிறது. ஒவ்வொரு பிசின் மற்றும் பகுதிக்கும் உலகளாவிய பிஞ்ச்-ஆஃப், வென்ட் அல்லது குளிரூட்டும் பரிமாணம் பொருந்தாது.
ஒரு உற்பத்தி அடி அச்சு ஏழு இணைக்கப்பட்ட வேலைகளைக் கொண்டுள்ளது
குழி பகுதிக்கு அதன் வெளிப்புற வடிவத்தை அளிக்கிறது, ஆனால் வடிவ இனப்பெருக்கம் மட்டுமே முதல் வேலை. கருவி பின்வரும் செயல்பாடுகளை ஒன்றாகச் செய்ய வேண்டும்:
- பாரிசனைக் கண்டறியவும்.திறந்த அச்சு ஒரு பிஞ்ச் பகுதியை இழுக்காமல், மடக்காமல் அல்லது தவறவிடாமல் சூடான குழாயைப் பெற வேண்டும்.
- அதை சீல் மற்றும் வெல்ட்.பிஞ்ச்-ஆஃப் பகுதிகள் பாரிசனை மூடி, கழுத்து, வால், கைப்பிடி அல்லது பிற ஃபிளாஷ் பகுதிகளில் இடம்பெயர்ந்த பொருட்களை நிர்வகிக்கின்றன.
- சிக்கிய காற்று வெளியேறட்டும்.துவாரங்கள் விரிவடையும் பாரிசன் மற்றும் குழி மேற்பரப்புக்கு இடையில் காற்றுக்கான பாதையை வழங்குகின்றன.
- வெப்பத்தை மாற்றவும்.குளிரூட்டும் சுற்றுகள் போதுமான சமநிலையுடன் வெப்பத்தை நீக்கி மீண்டும் மீண்டும் செய்யக்கூடிய நேரத்தில் ஒரு நிலையான பகுதியை வெளியிடுகின்றன.
- இடைமுகங்களை உருவாக்கவும்.கழுத்து செருகல்கள், அளவுத்திருத்த விவரங்கள், ப்ளோ-பின் அல்லது பாட்டம்-ப்ளோ அம்சங்கள், கொள்கலன் மூடல் மற்றும் இயந்திரத்துடன் பொருந்த வேண்டும்.
- பகுதியை விடுவித்து முடிக்கவும்.வரைவு, செருகல்கள், திறப்பு இயக்கம் மற்றும் deflashing உத்தி ஆகியவை பகுதியானது அச்சை சுத்தமாக விட்டுவிட முடியுமா என்பதை தீர்மானிக்கிறது.
- இயந்திரத்தைப் பொருத்தி உயிர்வாழவும்.முழுமையான அசெம்பிளி பிளேட்டன், திறப்பு, தடிமன் மற்றும் மவுண்டிங் ஏற்பாட்டுடன் மீண்டும் மீண்டும் கிளாம்பிங் மற்றும் வெப்ப சுழற்சிகளை மேற்கொள்ள வேண்டும்.
ஒரு வேலைக்காக செய்யப்படும் மாற்றம் மற்றொன்றைப் பாதிக்கும். ஒரு ஆழமான ஃபிளாஷ் பாக்கெட் வெல்ட் சுற்றி வெப்ப செறிவை மாற்றலாம். ஒரு பளபளப்பான குழி தோற்றத்தை வித்தியாசமாக இனப்பெருக்கம் செய்யலாம், அதே நேரத்தில் சிக்கிய காற்று எவ்வாறு பயணிக்கிறது என்பதையும் மாற்றுகிறது. ஒரு பெரிய நகரும் செருகல் ஒரு குறைபாட்டைத் தீர்க்கலாம், ஆனால் குளிர்ச்சி மற்றும் திறப்பு இடத்தைப் பயன்படுத்துகிறது. அமைப்பு மட்டத்தில் முடிவுகளை மதிப்பாய்வு செய்யவும்.
ஊதி அச்சு உடற்கூறியல்: வரைபடத்தில் வைக்க வேண்டிய விதிமுறைகள்
பின்வரும் கருத்தியல் பார்வை ஒரு வாங்குபவர் விவாதிக்க எதிர்பார்க்க வேண்டிய இடைமுகங்களை அடையாளம் காட்டுகிறது. இது ஒரு கருவி அச்சு அல்ல மற்றும் உற்பத்தி அளவுகள் இல்லை.
குழி மேற்பரப்பு பகுதியின் ஒரு பக்கத்தை உருவாக்குகிறது. செருகல்கள் கழுத்து, கைப்பிடி அல்லது அணியும் பகுதிகளை வரையறுக்கலாம்.
பாரிசன் சீல் வைக்கப்பட்டுள்ள மூடும் எல்லையில் அமைந்துள்ளது.
பிரியும் விமானத்தில் எதிரெதிர் குழி சந்திக்கிறது. சீரமைப்பு மற்றும் பெருகிவரும் கட்டுப்பாடு மீண்டும் மீண்டும் மூடுதல்.
காற்றோட்டப் பாதைகள், தேர்ந்தெடுக்கப்பட்ட குழி பகுதிகளிலிருந்து சிக்கிய காற்றை இட்டுச் செல்கின்றன.
| அம்சம் | செயல்பாடு | ஆமோதிப்பதற்கான ஆதாரம் |
|---|---|---|
| குழி மேற்பரப்பு | வெளிப்புற வடிவியல், அமைப்பு, அடையாளங்கள் மற்றும் உள்ளூர் தொடர்பு குளிர்ச்சியை வரையறுக்கிறது | இறுதி பகுதி மாதிரி, சுருக்கம் அடிப்படை, மேற்பரப்பு கால்அவுட் மற்றும் முக்கியமான பரிமாணங்கள் |
| பிரித்தல் வரி | அச்சுப் பகுதிகள் சந்திக்கும் எல்லை | காணக்கூடிய மடிப்பு இடம், வரைவு, ஃபிளாஷ் அணுகல் மற்றும் செயல்பாட்டு பரப்புகளில் விளைவு |
| பிஞ்ச்-ஆஃப் / சுருக்க நிலம் | வெல்ட் மற்றும் பிரேக் லைனைக் கட்டுப்படுத்தும் போது பாரிஸன் பொருளை அழுத்தி முத்திரையிடுகிறது | பொருள் சார்ந்த கருவி விவரம் மற்றும் ஒப்புக்கொள்ளப்பட்ட வெல்ட்/டிரிம் சோதனை |
| ஃபிளாஷ் பாக்கெட் அல்லது நிவாரணம் | பிஞ்ச் பகுதிக்கு அப்பால் இடம்பெயர்ந்த பொருளைப் பெறுகிறது | மொத்த பாரிஸன் மதிப்பீடு, ஃபிளாஷ் ஜியோமெட்ரி மற்றும் டிஃப்ளாஷிங் ரூட் |
| துவாரங்கள் | விரிவடைந்து வரும் பாரிசனுக்கு வெளியே சிக்கியுள்ள காற்றை விடுங்கள் | இருப்பிட வரைபடம், அனுமதிக்கப்பட்ட சாட்சி மதிப்பெண்கள் மற்றும் சுத்தம் |
| குளிரூட்டும் சுற்றுகள் | வெப்பத்தை அகற்றி, வெப்பநிலை விநியோகத்தைக் கட்டுப்படுத்தவும் | சேனல் வரைதல், சுற்று அடையாளம், ஓட்டம் திசை மற்றும் பயன்பாட்டு இடைமுகம் |
| கழுத்து மற்றும் ஊது இடைமுகம் | பூச்சுகளை உருவாக்குகிறது அல்லது அளவீடு செய்கிறது மற்றும் வீசும் காற்றை அறிமுகப்படுத்துகிறது | க்ளோசர் டிராயிங், ப்ளோ-பின்/பாட்டம்-ப்ளோ கான்செப்ட் மற்றும் டிரிம் அலவன்ஸ் |
| ஏற்றுதல் மற்றும் சீரமைப்பு | தட்டுடன் அச்சுடன் இணைக்கவும் மற்றும் மீண்டும் மீண்டும் மூடுவதைப் பாதுகாக்கவும் | இயந்திர இடைமுகம் வரைதல், நிறை, ஈர்ப்பு மையம், ஃபாஸ்டென்சர்கள் மற்றும் தூக்கும் புள்ளிகள் |
பகுதி மற்றும் அதன் சோதனைகளுடன் தொடங்குங்கள்-பொதுவான குழி அல்ல
அச்சு தயாரிப்பாளருக்கு பெயரளவு லிட்டருக்கு மேல் தேவை. ஒரு 5L கையாளப்பட்ட ஜெர்ரி கேன், 5L சுற்று பாட்டில் மற்றும் இரட்டை சுவர் தொழில்நுட்ப பகுதிக்கு வெவ்வேறு பிரித்தல் கோடுகள், பாரிசன் விட்டம், ஃபிளாஷ் தளவமைப்புகள் மற்றும் அகற்றும் காட்சிகள் தேவைப்படலாம்.
பாரிசன் நீட்டிக்க வேண்டிய வரைபடம்
அதிக அழுத்தத்தின் கீழ் பாயும் ஊசி-வார்ப்பு உருகுவது போல் பாரிசன் குழியை நிரப்பாது. அது விரிவடைந்து குழிச்சுவரை நோக்கி நீண்டுள்ளது. ஆழமான டிராக்கள், பரந்த தட்டையான பகுதிகள், கூர்மையான மூலைகள், ஆஃப்செட் கழுத்துகள் மற்றும் கைப்பிடி வேர்கள் ஆகியவை அதிக உள்ளூர் பொருள் அல்லது வேறுபட்ட பிரித்தல்-கோடு உத்தியைக் கோரலாம். ஆரங்கள் மற்றும் வடிவவியலைப் பயன்படுத்தவும், இது ஒரு மெல்லிய பகுதியைக் கேட்காமல், பொருள் மற்றும் செயல்முறை ஆதரிக்கக்கூடியதை விட நீண்ட தூரம் நீட்டிக்க வேண்டும்.
வரைபடத்தில் தரமான இடங்களை வைக்கவும்
"சீரான சுவர்" என்பது அளவிடக்கூடிய ஏற்றுக்கொள்ளும் விதி அல்ல. முக்கியமான இடங்களைக் குறிக்கவும் மற்றும் சோதனை முறையைக் குறிப்பிடவும். தோள்பட்டை, மூலை, கைப்பிடி வேர், அடிப்படை, பிஞ்ச் வெல்ட் மற்றும் பேனல் ஆகியவை வெவ்வேறு செயல்பாட்டுத் தேவைகளைக் கொண்டிருக்கலாம். அந்த இடங்களை இணைக்கவும்parison-programming அமைப்புஎனவே அச்சு வடிவியல் மற்றும் பொருள் விநியோகம் சுயாதீனமாக சரிசெய்யப்படவில்லை.
தொடர்பில்லாத சதவீதத்தை கடன் வாங்காமல் சுருக்கத்தைத் திட்டமிடுங்கள்
சுருக்கமானது பிசின் தரம், சுவர் விநியோகம், குழி வெப்பநிலை, குளிரூட்டும் நேரம் மற்றும் பகுதி வடிவவியலைப் பொறுத்தது. மெட்டீரியல்-சப்ளையர் தரவை ஆரம்பக் குறிப்பாகப் பயன்படுத்தவும், பின்னர் அச்சு தயாரிப்பாளரின் முறையைப் பயன்படுத்தவும் மற்றும் உண்மையான பகுதியை சரிபார்க்கவும். மற்றொரு பாட்டிலில் இருந்து நகலெடுக்கப்பட்ட ஒரு பொதுவான சதவீதம் ஏற்றுக்கொள்ளக்கூடிய குழி அளவு அடிப்படையில் இல்லை.
பிரித்தல் வரி, பிஞ்ச்-ஆஃப் மற்றும் ஃபிளாஷ் ஆகியவை ஒன்றாக வடிவமைக்கப்பட வேண்டும்
இரண்டு கருவிகளின் பாதிகள் எங்கு மூடுகின்றன மற்றும் காணக்கூடிய மடிப்பு எங்கு தோன்றும் என்பதை பிரித்தல் கோடு தீர்மானிக்கிறது. அச்சு திறக்கக்கூடிய இடத்தில் வைக்கவும், பாரிசனைப் பிடிக்கலாம், பகுதியை விடுவிக்கலாம் மற்றும் டிரிம்மிங் உபகரணங்கள் ஃபிளாஷ் அடையலாம். சீலிங் மேற்பரப்பு, முக்கியமான அலங்காரம் அல்லது பிற செயல்பாட்டு இடைமுகம் முழுவதும் கட்டுப்பாடற்ற மடிப்பு வைப்பதைத் தவிர்க்கவும்.
பிஞ்ச்-ஆஃப் என்பது வெல்ட்-உருவாக்கும் அம்சமாகும்
வால் அல்லது அடிப்பகுதியில், எதிரெதிர் பிஞ்ச் பகுதிகள் இரண்டு சூடான பாரிசன் சுவர்களை ஒன்றாக அழுத்துகின்றன. ஃபிளாஷ் அகற்றலுக்கான கட்டுப்படுத்தக்கூடிய இடைவெளிக் கோட்டை உருவாக்கும் போது, வெல்ட் அமைக்க விவரம் போதுமான பொருளை நகர்த்த வேண்டும். சரியான நிலம், கோணங்கள், ஸ்டாண்ட்-ஆஃப் மற்றும் பாக்கெட் ஆகியவை பிசின், பாரிசன் தடிமன், மூடும் நடவடிக்கை மற்றும் பகுதியைப் பொறுத்தது. அவற்றை பொறிக்கப்பட்ட பரிமாணங்களாகக் கருதுங்கள், பொருட்கள் முழுவதும் நகலெடுக்கப்பட்ட நிலையான தொகுதி அல்ல.
எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கில் வெளியிடப்பட்ட காப்புரிமை இலக்கியம் பிஞ்ச் பகுதி, ஃபிளாஷ் பாக்கெட், மோல்ட் வெப்பநிலை, மூடும் வேகம் மற்றும் டிஃப்லாஷிங் டைமிங் ஆகியவற்றை ஒற்றை விளிம்பு பரிமாணத்திற்கு பதிலாக ஊடாடும் மாறிகளாகக் கருதுகிறது. இது ஒரு பழமைவாத கொள்முதல் விதியை ஆதரிக்கிறது: பிஞ்ச் விவரத்தை அதன் பிசின் மற்றும் சோதனை முறையுடன் அங்கீகரிக்கவும், தோற்றத்தால் மட்டும் அல்ல.
ஆட்டோமேஷனை ஆர்டர் செய்வதற்கு முன் ஃபிளாஷ் வழியை வடிவமைக்கவும்
டாப் ஃபிளாஷ், டெயில் ஃபிளாஷ், ஹேண்டில் ஃபிளாஷ் மற்றும் ஏதேனும் அளவுத்திருத்தக் கழிவுகளை அடையாளம் காணவும். அச்சுகளில், குத்தும் நிலையத்தில், ஒரு டிரிம்மர் அல்லது இரண்டாம் நிலை பொருத்துதல் மூலம் அகற்றப்படுகிறதா என்பதை முடிவு செய்யுங்கள். ஃபிளாஷ் மாஸ் என்பது மொத்த உருகும் தேவை, கிரைண்டர் திறன் மற்றும் ரீகிரைண்ட் திட்டமிடல் ஆகியவற்றில் உள்ளது. அகற்றப்பட்ட ஸ்கிராப் அச்சு மற்றும் டேக்-அவுட் பாதையை எவ்வாறு அழிக்கிறது என்பதையும் கருவி வரைதல் காட்ட வேண்டும்.
உற்பத்தி வேகத்தில் குழி வேலை செய்ய முடியுமா என்பதை குளிர்ச்சி மற்றும் காற்றோட்டம் தீர்மானிக்கிறது
அச்சுகளை விட்டு வெளியேறும் அளவுக்கு பகுதி நிலையாக இருக்கும்போது குளிரூட்டும் கட்டுப்பாடுகள்; விரிவடையும் பாரிசன் குழி மேற்பரப்பை அடைய முடியுமா என்பதை காற்றோட்டம் கட்டுப்படுத்துகிறது. இரண்டுமே விநியோகிக்கப்பட்ட பிரச்சனைகள். ஒரு மெதுவான, வெப்பமான அல்லது காற்றில் சிக்கிய பகுதி முழுப் பகுதிக்கும் சுழற்சி மற்றும் தோற்றத்தை அமைக்கலாம்.
வெப்ப சுமை மற்றும் கட்டுப்பாட்டு தேவை மூலம் குளிரூட்டும் சுற்றுகளை பிரிக்கவும்
கனமான மூலைகள், பிஞ்ச் பகுதிகள், கழுத்து செருகல்கள் மற்றும் ஆழமான அம்சங்கள் மெல்லிய நேரான சுவரின் அதே விகிதத்தில் வெப்பத்தை வெளியிடாது. பல அடையாளம் காணக்கூடிய சுற்றுகள் அந்த பகுதிகளைக் கண்டறிந்து சமநிலைப்படுத்துவதை சாத்தியமாக்குகின்றன. ஒவ்வொரு சுற்றுக்கும் உள்ளீடு, அவுட்லெட் மற்றும் திசையை ஆவணப்படுத்தவும். குழாய் விட்டம் மட்டுமே அடிப்படையில் ஆலை தண்ணீர் ஒரு அச்சு இணைக்க வேண்டாம்; இறுதிக் கருவிக்கு தேவையான ஓட்டம், அழுத்தம், வெப்பநிலை, நீரின் தரம் மற்றும் அழுத்தம் வீழ்ச்சி ஆகியவற்றை சரிபார்க்கவும்.
வெளியேற்றும் ஊதுகுழல் குளிரூட்டலின் வெளியிடப்பட்ட வரையறுக்கப்பட்ட-உறுப்பு ஆய்வு, அச்சுப் பொருள், உள் வெப்பப் பரிமாற்றம், பகுதி தடிமன் மற்றும் ஆரம்ப பாரிசன் வெப்பநிலை ஆகியவை வெப்பநிலைப் புலம் மற்றும் அச்சு-திறப்பு நேரத்தை பாதிக்கும் மாறிகளாக ஆய்வு செய்தது. அந்த ஆராய்ச்சி கிங்கிள் திட்டத்திற்கான சுழற்சி நேர வாக்குறுதியை வழங்கவில்லை, ஆனால் ஒரு அச்சு மேற்கோள் வெப்ப வடிவமைப்பு மற்றும் செயல்முறை அனுமானங்கள் இரண்டையும் ஏன் வரையறுக்க வேண்டும் என்பதை இது வலுப்படுத்துகிறது.
காற்று பிடிபடக்கூடிய துவாரங்களைக் கண்டறியவும்
பாரிசன் விரிவடையும் போது, காற்று அதன் வெளிப்புற மேற்பரப்புக்கும் குழிவிற்கும் இடையில் உள்ளது. வழி இல்லாமல், அந்த காற்று தொடர்பை தாமதப்படுத்தலாம் மற்றும் முழுமையற்ற அமைப்பு, இழுவை கோடுகள் அல்லது மோசமாக உருவாக்கப்பட்ட விவரங்களுக்கு பங்களிக்கும். திகஸ்டம்-பாக் எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங் வடிவமைப்பு வழிகாட்டிபிரித்தல்-வரி காற்றோட்டம் மற்றும் செருகல்கள் அல்லது ஆழமான அம்சங்களுக்கு அருகில் உள்ள குழி துவாரங்களை விவரிக்கிறது. சரியான வென்ட் அளவு மற்றும் சாட்சி-குறி கொடுப்பனவு இன்னும் பகுதி மற்றும் பொருளைப் பொறுத்தது.
தூய்மையானது வென்ட் வடிவமைப்பின் ஒரு பகுதியாகும்
எச்சம், தூசி அல்லது சிதைந்த பொருள் குவியும் போது துவாரங்கள் செயல்திறனை இழக்கலாம். அச்சு வரைதல் மற்றும் பராமரிப்பு கோப்பு துவாரங்கள் அமைந்துள்ள இடம், அவை வளிமண்டலத்துடன் எவ்வாறு இணைக்கப்படுகின்றன மற்றும் குழிக்கு சேதம் ஏற்படாமல் அவை எவ்வாறு ஆய்வு செய்யப்படுகின்றன என்பதைக் காட்ட வேண்டும். தடுக்கப்பட்ட பாதையை ஈடுசெய்ய அடி அழுத்தத்தை அதிகரிக்கும் முன் மேற்பரப்பைக் கண்காணிக்கவும் அல்லது நிலையின்படி மாற்றங்களை நிரப்பவும்.
உயர் பளபளப்பான வேலை ஒரு தனி வெப்ப திட்டம்
குளிர்ச்சியான கருவி வெப்பத்தை அகற்றுவதற்கு சாதகமாக இருக்கும், அதே சமயம் மேற்பரப்பு பிரதிபலிப்பு வேறுபட்ட குழி-வெப்பநிலை உத்தியைக் கோரலாம். 2023 ஆம் ஆண்டு சக மதிப்பாய்வு செய்யப்பட்ட ஆய்வு, கட்டுப்படுத்தப்பட்ட வெப்பமாக்கல் மற்றும் நீர் குளிரூட்டலைப் பயன்படுத்தி ஒரு ஏபிஎஸ் ஆட்டோமோட்டிவ்-ஸ்பாய்லர் கேஸில் மாறி-வெப்பநிலை எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கை நிரூபித்தது. இது ஒரு சிறப்பு அணுகுமுறைக்கான சான்றாகும், ஒவ்வொரு பாட்டில் வெரியோதெர்ம் கருவியைப் பயன்படுத்த வேண்டும் என்பதற்கான ஆதாரம் அல்ல. ஆரம்ப நிலைத் தோற்றத்திற்கான தேவைகள் எனவே அச்சு மற்றும் சுழற்சியை ஒன்றாக வடிவமைக்க முடியும்.
நெக் ஃபினிஷ், ப்ளோயிங் முறை மற்றும் டிஃப்ளாஷிங் ஆகியவை ஒரு இடைமுகம்
மூடல் அமைப்பு ஒரு பாட்டிலின் மேற்புறத்தில் செயல்பாட்டு பரிமாணங்களை அமைக்கிறது. தொப்பி அல்லது மூடல் வரைதல், சீல் செய்யும் மேற்பரப்பு, நூல் அல்லது ஸ்னாப் விவரம், டேம்பர் அம்சம் மற்றும் அனுமதிக்கப்பட்ட டிரிம் நிலை ஆகியவற்றை வழங்கவும். பூச்சு உருவானதா, அளவீடு செய்யப்படுகிறதா, மறுவடிவமைக்கப்பட்டதா அல்லது பிற்காலச் செயல்பாட்டில் வெட்டப்படுகிறதா என்பதைத் தீர்மானிக்கவும். கட்டுப்படுத்தப்பட்ட வரைதல் திருத்தம் இல்லாமல் "நிலையான கழுத்து" என்று மேற்கோள் காட்ட வேண்டாம்.
ஊதும் ஏற்பாட்டிற்கு கருவியை பொருத்தவும்
மேல் ஊதுதல், கீழே வீசுதல் மற்றும் ஊசி ஏற்பாடுகள் காற்று மற்றும் வன்பொருளை வித்தியாசமாக வைக்கின்றன. ப்ளோ முள் கழுத்து அளவுத்திருத்தம் அல்லது ஃபிளாஷ் கையாளுதலிலும் பங்கேற்கலாம். பக்கவாதம், மையப்படுத்துதல், குளிரூட்டல், சீல் செய்தல் மற்றும் மோதல் அனுமதிகளை தேர்ந்தெடுக்கப்பட்ட கிங்கிள் இயந்திரம் மூலம் உறுதிப்படுத்தவும், மாறாக அவற்றை பாட்டிலில் இருந்து மட்டும் ஊகிக்க அச்சு தயாரிப்பாளரை விட்டு விடவும்.
அதே டேட்டத்திற்கு எதிராக கீழ்நிலை அளவீடுகளைச் சரிபார்க்கவும்
கழுத்து சுத்தமாகத் தோன்றினாலும் தொப்பியைப் பயன்படுத்துதல் அல்லது சீல் செய்வதில் தோல்வியடையும். அச்சு சோதனை, கசிவு சோதனை மற்றும் நிரப்புதல்-வரி தகுதி ஆகியவற்றில் எந்த தரவுகள் மற்றும் அளவீடுகள் பயன்படுத்தப்படுகின்றன என்பதை ஒப்புக்கொள். ஏற்பு பதிவில் கேஜ் அடையாளம் மற்றும் அளவுத்திருத்த நிலையை பாதுகாக்கவும். ஒரு தானியங்கி டிரிம்மர் மோல்டிங்கிற்குப் பிறகு கழுத்தை மாற்றினால், வடிவமைக்கப்பட்ட மாதிரியை மட்டும் பார்க்காமல் முடிக்கப்பட்ட நிலையை ஆய்வு செய்யவும்.
அசல் ஒப்பீடு: மோல்ட்-ஃபிட் ஸ்கிரீனிங்கிற்கான கிங்கிள் மெஷின் குறிப்புகள்
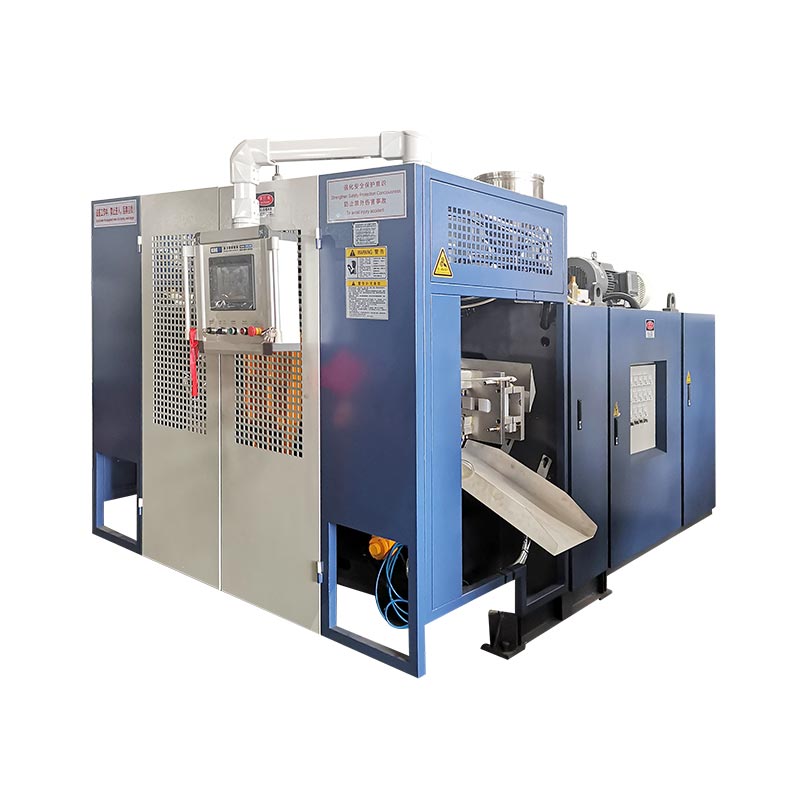
தற்போதைய ஐந்து கிங்கிள் தயாரிப்பு பக்கங்களில் இருந்து அச்சு தொடர்பான புலங்களை கீழே உள்ள அட்டவணை பிரித்தெடுக்கிறது. இது தொடர்ச்சியான மற்றும் குவிப்பான் இயந்திரங்களில் பரவுகிறது, எனவே பெயரளவிலான கொள்கலன் திறன் கருவி-இடைமுக வரைபடத்தை ஏன் மாற்ற முடியாது என்பதை வாங்குபவர்கள் பார்க்கலாம்.
| வெளியிடப்பட்ட மாதிரி | இயந்திர வகுப்பு | அதிகபட்ச கொள்கலன் குறிப்பு | அச்சு தட்டு அளவு (W×H) | வெளியிடப்பட்ட அதிகபட்ச அச்சு அளவு (W×H) | அச்சு தடிமன் வரம்பு | கிளாம்பிங் படை |
|---|---|---|---|---|---|---|
| KGB2L | தொடர்ச்சியான, ஒற்றை நிலையம் | 2 எல் | 380 × 430 மிமீ | 360 × 380 மிமீ | 160-300 மிமீ | 40 கி.என் |
| KGB5L | தொடர்ச்சியான, ஒற்றை நிலையம் | 5 எல் | 368 × 450 மிமீ | 410 × 450 மிமீ | 200-310 மிமீ | 65 கி.என் |
| KGB15L | தொடர்ச்சியான, ஒற்றை நிலையம் | 15 எல் | 500 × 550 மிமீ | 580 × 500 மிமீ | 300-380 மிமீ | 165 கி.என் |
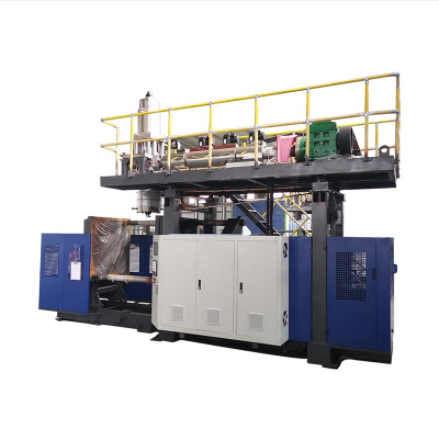
| KGB80A | குவிப்பான், நிலையான அச்சு | 30 எல் | 750 × 860 மிமீ | 520 × 860 மிமீ | 360-420 மிமீ | 215 கி.என் |
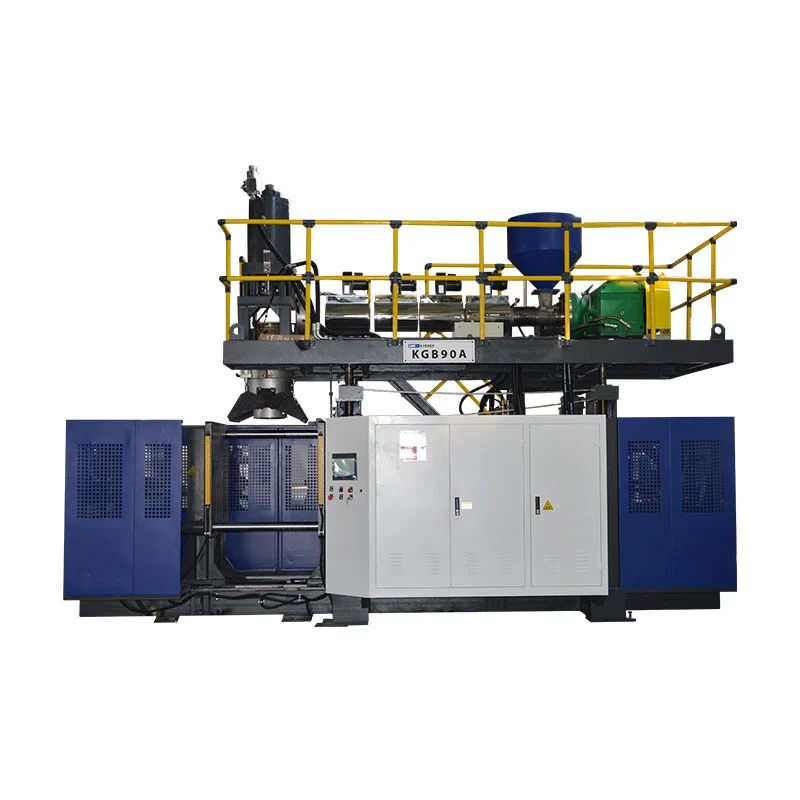
| KGB90A | குவிப்பான், நிலையான அச்சு | 60 எல் | 960 × 980 மிமீ | 700 × 980 மிமீ | 460-550 மிமீ | 280 கி.என் |
அச்சு வெளியீட்டிற்கு முன் முக்கியமான மூன்று கண்டுபிடிப்புகள்
முதலில், லிட்டர்கள் அச்சு நோக்குநிலையை வரையறுக்கவில்லை.15L தொடர்ச்சியான குறிப்பு 30L குவிப்பான் குறிப்பை விட பரந்த ஆனால் குறுகிய அதிகபட்ச அச்சு வரிசையை வெளியிடுகிறது. கட்டிடக்கலை மற்றும் பகுதி வடிவம் தொகுதியுடன் தொடர்புடையது.
இரண்டாவதாக, அச்சு தடிமன் அதன் சொந்த வரம்பைக் கொண்டுள்ளது.ஒரு குழியானது பட்டியலிடப்பட்ட முகத்தின் பரிமாணங்களுக்கு பொருந்தும் மற்றும் அனுமதிக்கப்பட்ட தடிமன் அல்லது திறப்பு ஏற்பாட்டிற்கு வெளியே விழும். பின் தட்டுகள், செருகல்கள் மற்றும் குளிரூட்டும் இணைப்புகள் ஆகியவை சட்டசபைக்கு சேர்க்கின்றன.
மூன்றாவதாக, கிளாம்பிங் விசை தயாரிப்பு மற்றும் செயல்முறைக்கு சொந்தமானது.ஒரு இயந்திர-பக்க மதிப்பு கிடைக்கக்கூடிய சக்தியாகும், உறைக்குள் இருக்கும் எந்த அச்சும் பொருத்தமானது என்பதற்கான ஆதாரம் அல்ல. திட்டமிடப்பட்ட பகுதி, வீசும் நிலைமைகள், பிஞ்ச்-ஆஃப் தேவை மற்றும் அச்சு கட்டுமானம் ஆகியவற்றிற்கு பொறியியல் மறுஆய்வு தேவைப்படுகிறது.


அச்சு பொருள், செருகல்கள் மற்றும் மேற்பரப்பு பூச்சு உற்பத்தி கடமையை பின்பற்ற வேண்டும்
கருவிப் பொருள் வெப்பப் பரிமாற்றம், இயந்திரத்திறன், பழுது, தேய்மானம் மற்றும் செலவு ஆகியவற்றை பாதிக்கிறது. அதை தேர்வு செய்ய உற்பத்தி அளவு மட்டும் போதாது. பிசின், மேற்பரப்பு விவரக்குறிப்பு, பிஞ்ச்-ஆஃப் கடமை, சிராய்ப்பு அல்லது அரிக்கும் நிலைமைகள், நகரும் அம்சங்கள், பராமரிப்பு திறன் மற்றும் ஏற்றுக்கொள்ளப்பட்ட பழுதுபார்க்கும் உத்தி ஆகியவற்றைக் கவனியுங்கள்.
அடிப்படை அச்சு பொருள்
சரியான அலாய் அல்லது கிரேடு, பொருந்தக்கூடிய வெப்ப சிகிச்சை, குழி-உற்பத்தி முறை மற்றும் வெப்ப-வடிவமைப்பு அடிப்படையில் கேட்கவும். "அலுமினியம் அச்சு" அல்லது "எஃகு அச்சு" ஒப்பிடுவதற்கு மிகவும் விரிவானது.
மாற்றக்கூடிய செருகல்கள்
கழுத்து, பிஞ்ச்-ஆஃப், தேய்மானம், நூல் அல்லது வென்ட் செருகல்கள் பராமரிப்பை உள்ளூர்மயமாக்கலாம் மற்றும் கோரும் அம்சத்தில் வேறு பொருளை அனுமதிக்கலாம். பதிவு நுழைவு அடையாளம் மற்றும் உதிரி நோக்கம்.
அமைப்பு மற்றும் வேலைப்பாடு
கலைப்படைப்பு கோப்புகள், நோக்குநிலை, ஆழம்/தோற்றம் ஏற்றுக்கொள்ளல், வென்ட் தொடர்பு மற்றும் திருத்தக் கட்டுப்பாடு ஆகியவற்றைக் குறிப்பிடவும். செயல்முறை கோரப்பட்ட மேற்பரப்பை எவ்வாறு மீண்டும் உருவாக்குகிறது என்பதை உறுதிப்படுத்தவும்.
பாதுகாப்பு மற்றும் சேமிப்பு
சுத்தம், அங்கீகரிக்கப்பட்ட அரிப்பு பாதுகாப்பு, நீர் வடிகால், போக்குவரத்து பூட்டுகள், தூக்கும் புள்ளிகள் மற்றும் சேமிப்பு நிலைமைகளை வரையறுக்கவும். வேலையில்லா நேரத்தில் நீர்வழிகள் மற்றும் கிள்ளிய மேற்பரப்புகளைப் பாதுகாக்கவும்.
கருவி தயாரிப்பாளரின் பொருள் பரிந்துரை அதன் அனுமானங்கள் மற்றும் விலக்குகளைக் குறிப்பிட வேண்டும். இரண்டு மேற்கோள்களை ஒப்பிடும் போது, இரண்டிலும் ஒரே செருகும் பொருட்கள், கூலிங் ஸ்கோப், வேலைப்பாடு, மேற்பரப்பு பூச்சு, குழல்களை, பொருத்துதல்கள், தூக்கும் வன்பொருள், சோதனை வேலை மற்றும் உதிரி பாகங்கள் உள்ளதா என சரிபார்க்கவும்.
தொழிற்சாலை சோதனை: அச்சு மீண்டும் மீண்டும் செய்யக்கூடிய செயல்முறையாக நிரூபிக்கவும்
ஒரு முதல் ஏற்றுக்கொள்ளக்கூடிய பாட்டில், கணினி ஒருமுறை பகுதியை உருவாக்க முடியும் என்பதை நிரூபிக்கிறது. உற்பத்தியை ஏற்றுக்கொள்வதற்கு, கண்டறியக்கூடிய நிபந்தனைகளுடன் நிலையான ஓட்டம் தேவைப்படுகிறது. பின்வரும் பணிப்பாய்வு ஒரு பரிந்துரைக்கப்பட்ட சான்று கட்டமைப்பாகும், ஒவ்வொரு கிங்கிள் திட்டமும் ஏற்கனவே ஒரே நெறிமுறையைப் பயன்படுத்துகிறது என்ற கூற்று அல்ல.
- அடையாளத்தை உறுதிப்படுத்தவும்.ரெக்கார்டு மெஷின், மோல்ட், இன்செர்ட்ஸ், டை டூலிங், மெட்டீரியல் கிரேடு/லாட், கலர் அல்லது ரீகிரைண்ட் நிலை மற்றும் செய்முறை திருத்தம்.
- நிலைமைகளை உறுதிப்படுத்தவும்.செயல்முறை ஒப்புக்கொள்ளப்பட்ட நிலையை அடைந்த பிறகு, உண்மையான வெப்பநிலை, குளிரூட்டும்-நீர் வழங்கல்/திரும்பல், அடி நிலைமைகள் மற்றும் சுழற்சி நிலைகளை பதிவு செய்யவும்.
- கருவியை ஆய்வு செய்யவும்.பிரித்தல்-வரி மூடல், சீரமைப்பு, நீர் மற்றும் காற்று கசிவுகள், வென்ட் நிலை, பிஞ்ச்-ஆஃப் மேற்பரப்புகள் மற்றும் பாதுகாப்பான இயக்கம் ஆகியவற்றைச் சரிபார்க்கவும்.
- நிலைப்படி மாதிரி.எடை, சுவர் அளவீடு, டிரிம்மிங் மற்றும் செயல்பாட்டு சோதனை மூலம் குழி, கடையின் மற்றும் நிலைய அடையாளத்தை வைத்திருங்கள்.
- முடிக்கப்பட்ட நிலையை அளவிடவும்.reaming, punching, deflashing அல்லது மற்ற சேர்க்கப்பட்ட முடித்த படிகளின் விளைவுகளைச் சேர்க்கவும்.
- அனைத்து இழப்புகளையும் பதிவு செய்யுங்கள்.ஒப்புக்கொள்ளப்பட்ட சாளரத்தின் போது பதிவு நிராகரிக்கிறது, நிறுத்தங்கள், அலாரங்கள், கைமுறை திருத்தங்கள் மற்றும் கீழ்நிலை குறுக்கீடுகள்.
- அடிப்படையை சேமிக்கவும்.வரைதல் திருத்தம், செய்முறை, புகைப்படங்கள், அளவீடுகள், அளவீடுகள் மற்றும் திறந்த திருத்தச் செயல்களை ஒன்றாக அங்கீகரிக்கவும்.
செய்முறையை மாற்றும் முன் வடிவங்களைக் கண்டறியவும்
| கவனிக்கப்பட்ட முறை | ஆய்வு செய்வதற்கான கருவி அல்லது செயல்முறை பகுதிகள் | சேகரிக்க வேண்டிய சான்றுகள் |
|---|---|---|
| பலவீனமான அல்லது சீரற்ற வால் வெல்ட் | பாரிசன் நிலை, பிஞ்ச் விவரம், அச்சு மூடல், உள்ளூர் வெப்பநிலை, ஃபிளாஷ் நிவாரணம் மற்றும் டிஃப்ளாஷிங் | நிலை-லேபிளிடப்பட்ட வெல்ட் மாதிரிகள், மொத்த நிறை, நெருக்கமான வரிசை மற்றும் செயல்பாட்டு சோதனை |
| மோசமான அமைப்பு அல்லது முழுமையற்ற விவரம் | துவாரங்கள், சிக்கிய காற்று இடம், குழியின் நிலை, பாரிசன் தொடர்பு மற்றும் வெப்பநிலை | குறைபாடு வரைபடம், வென்ட் ஆய்வு, உண்மையான செயல்முறை நிலைமைகள் மற்றும் குழி புகைப்படங்கள் |
| வெளியேற்றத்திற்குப் பிறகு வார்பேஜ் | சுவர் விநியோகம், குளிரூட்டும் சமநிலை, வெளியேற்ற நேரம், கையாளுதல் மற்றும் பிந்தைய குளிரூட்டல் | சுற்று, நேர பரிமாண சோதனைகள் மற்றும் சுவர் வரைபடம் மூலம் வெப்பநிலை/ஓட்டம் |
| ஒரு பக்கம் ஃப்ளாஷ் | சீரமைப்பு, பிளேட்டன் பேரலலிசம், பிரித்தல் மேற்பரப்பு, அச்சு மவுண்டிங் மற்றும் பாரிசன் சென்டரிங் | நிலை வரலாறு, மூடல் ஆய்வு மற்றும் திருத்தத்திற்கு முன்/பின் மீண்டும் பாகங்கள் |
| மெதுவான அல்லது மாறக்கூடிய சுழற்சி | கூலிங் சர்க்யூட் கட்டுப்பாடு, வெப்பமான பகுதிகள், பகுதி தடிமன், காற்றோட்டம் மற்றும் கீழ்நிலை தாமதம் | சுழற்சி-நிலை நேரங்கள், வழங்கல்/திரும்புதல் நிலைகள் மற்றும் நிறுத்த பதிவு |
கிங்கிளைப் பயன்படுத்தவும்HMI சான்றுகள் பணிப்பாய்வுஅலாரங்கள் அல்லது வரிசை மாற்றங்கள் அச்சு பிரச்சனையுடன் வரும் போது. அங்கீகரிக்கப்பட்ட ஆய்வுப் புள்ளிகளை எடுத்துச் செல்லவும்தடுப்பு பராமரிப்பு திட்டம்பகுதியின் தரம் மாறுவதற்கு காத்திருப்பதற்கு பதிலாக.
ஊதுபவை RFQ மற்றும் வடிவமைப்பு மதிப்பாய்வு சரிபார்ப்பு பட்டியல்
- கட்டுப்படுத்தப்பட்ட 2D/3D பகுதி கோப்பு, திருத்தம், திறன், அதிகபட்ச பரிமாணங்கள் மற்றும் நோக்கம் கொண்ட உள்ளடக்கங்கள்.
- மூடுதல் மற்றும் கழுத்தை முடிக்கும் வரைதல், தொப்பி மாதிரிகள், சீல் டேட்டம் மற்றும் முடிக்கப்பட்ட டிரிம் நிலை.
- சரியான பிசின் தரம், நிறம்/சேர்க்கைகள், ரீகிரைண்ட்/பிசிஆர் திட்டம் மற்றும் பொருள்-சப்ளையர் தகவல்.
- முடிக்கப்பட்ட எடை, மதிப்பிடப்பட்ட மொத்த பாரிசன் மற்றும் ஃபிளாஷ் பாதை.
- சோதனை முறைகள் மற்றும் ஏற்றுக்கொள்ளும் வரம்புகளுடன் முக்கியமான சுவர் மற்றும் பரிமாண இடங்கள்.
- கசிவு, துளி, மேல்-சுமை, முறுக்கு, சுற்றுச்சூழல் அல்லது பிற திட்ட-குறிப்பிட்ட செயல்பாட்டு சோதனைகள்.
- இயந்திர மாதிரி, நிலையம் மற்றும் குழி எண்ணிக்கை, டை-ஹெட் அவுட்லெட் திட்டம் மற்றும் பாரிசன் மைய தூரம்.
- பிளாட்டன்/மவுண்டிங் இடைமுகம், அச்சு உறை, தடிமன், திறப்பு, கிளாம்ப் மற்றும் ப்ளோ-பின் ஏற்பாடு.
- பார்டிங் லைன், பிஞ்ச்-ஆஃப், ஃபிளாஷ் பாக்கெட், நெக் இன்சர்ட், வென்ட்ஸ், கூலிங் சர்க்யூட்கள் மற்றும் சர்ஃபேஸ் ஃபினிஷ்.
- டேக்-அவுட், டிரிம்மிங், லீக் டெஸ்டிங், கன்வேயிங் மற்றும் ஸ்கிராப்-ஹேண்ட்லிங் இடைமுகங்கள்.
- கருவிப் பொருள், கிரேடுகளைச் செருகுதல், கடினத்தன்மை/சிகிச்சை, தொடர்புடைய இடங்களில், உதிரிபாகங்கள் மற்றும் பழுதுபார்க்கும் முறை.
- சோதனைப் பொருளின் அளவு, இயங்கும் காலம், மாதிரிகள், அளவீடுகள், தரவுப் பதிவு மற்றும் ஏற்றுக்கொள்ளும் பொறுப்பு.
- பொது ஏற்பாடு, தூக்கும் புள்ளிகள், அச்சு நிறை/புவியீர்ப்பு மையம் மற்றும் அங்கீகரிக்கப்பட்ட மாற்ற செயல்முறை.
- எல்லை எல்லை: அச்சு, இறக்கும் கருவி, பொருத்துதல்கள், குழல்களை, வரைபடங்கள், பயிற்சி, பேக்கேஜிங் மற்றும் வாங்குபவர் வழங்கிய பொருட்கள்.
தொழிற்சாலை சேவைகளுக்கு, இறுதி அச்சு சுற்றுகள் மற்றும் ஊதுகுழல் அமைப்பை கிங்கிளுடன் இணைக்கவும்பயன்பாடு மற்றும் தளவமைப்பு திட்டமிடல் வழிகாட்டி. இயந்திர வகுப்பு மற்றும் உற்பத்தி வரிசைக்கு, பயன்படுத்தவும்தொடர்ச்சியான எக்ஸ்ட்ரூஷன் அடி மோல்டிங் வழிகாட்டிஇறுதிப் பகுதிக்கு ஒரு குவிப்பான் தளம் தேவையா என்பதை உறுதிப்படுத்தவும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஒரு ப்ளோ மோல்டிங் மற்றும் ப்ளோ மோல்டிங் டை ஹெட் ஆகியவற்றுக்கு என்ன வித்தியாசம்?
டை ஹெட் மோல்டிங் செய்வதற்கு முன் உருகிய பாரிசனை உருவாக்குகிறது. அடி அச்சு அந்த பாரிசனைச் சுற்றி மூடி, அதை அடைத்து, வீசும் காற்றைப் பெற்று, பகுதியை குளிர்வித்து, அதன் வெளிப்புற வடிவத்தை வரையறுக்கிறது. அவை தனித்தனி ஆனால் இணைக்கப்பட்ட கருவி அமைப்புகள்.
எக்ஸ்ட்ரூஷன் ப்ளோ மோல்ட்டை வடிவமைக்க என்ன தகவல் தேவை?
கட்டுப்படுத்தப்பட்ட பகுதி மற்றும் மூடல் வரைபடங்கள், பிசின் தரம், முடிக்கப்பட்ட மற்றும் மொத்த பாரிசன் எடைகள், முக்கியமான சுவர்கள் மற்றும் பரிமாணங்கள், செயல்பாட்டு சோதனைகள், வெளியீட்டு இலக்கு, இயந்திர இடைமுகம், குழி திட்டம், டிரிம்மிங் முறை மற்றும் தொழிற்சாலை பயன்பாடுகள் ஆகியவற்றை வழங்கவும்.
எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கில் பிஞ்ச்-ஆஃப் வடிவமைப்பு ஏன் முக்கியமானது?
பிஞ்ச்-ஆஃப் சூடான பாரிசன் பொருளை அழுத்தி மூடுகிறது மற்றும் ஃபிளாஷ் எங்கு பிரிக்கிறது என்பதை வரையறுக்க உதவுகிறது. அதன் வடிவியல் பொருள், பாரிசன் தடிமன், அச்சு மூடுதல், வெப்பநிலை, ஃபிளாஷ் நிவாரணம் மற்றும் டிஃப்ளாஷிங் ஆகியவற்றுடன் தொடர்பு கொள்கிறது, எனவே இது உண்மையான திட்டத்தில் சரிபார்க்கப்பட வேண்டும்.
எக்ட்ரூஷன் ப்ளோ மோல்டுக்கு வென்ட்கள் ஏன் தேவை?
விரிவடையும் பாரிசன் மற்றும் குழிக்கு இடையில் காற்று சிக்கிக்கொள்ளலாம். வென்ட்கள் அதற்கு ஒரு தப்பிக்கும் பாதையை வழங்குகின்றன, எனவே பாரிசன் அச்சு மேற்பரப்பைத் தொடர்புகொண்டு, உத்தேசித்துள்ள வடிவம் மற்றும் விவரங்களை மீண்டும் உருவாக்க முடியும்.
கூலிங் சேனல்கள் ப்ளோ மோல்டிங் சுழற்சி நேரத்தை எவ்வாறு பாதிக்கிறது?
குளிரூட்டும் சுற்றுகள் ஏற்றுக்கொள்ள முடியாத சிதைவு இல்லாமல் பகுதி வெளியிடப்படும் வரை வெப்பத்தை நீக்குகிறது. மெதுவான வெப்பமான பகுதி சுழற்சியை கட்டுப்படுத்தலாம், எனவே சுற்று அமைப்பு, ஓட்டம், வெப்பநிலை, அச்சு பொருள் மற்றும் சுவர் விநியோகம் ஆகியவை ஒன்றாக மதிப்பீடு செய்யப்பட வேண்டும்.
ஏற்கனவே உள்ள ப்ளோ மோல்ட் வேறு மெஷினில் பொருத்த முடியுமா?
ஒருவேளை, ஆனால் அதை யூகிக்க வேண்டாம். அச்சு அகலம், உயரம், தடிமன், நிறை, மவுண்டிங், ஓப்பனிங், கிளாம்ப், ப்ளோ-பின் நிலை, பயன்பாடுகள், டேக்-அவுட் பாதை, டை-ஹெட் சீரமைப்பு மற்றும் பெறும் இயந்திரத்திற்கு எதிரான கட்டுப்பாடுகளை சரிபார்க்கவும்.
நான் அலுமினியம் அல்லது எஃகு ப்ளோ மோல்ட்டைத் தேர்ந்தெடுக்க வேண்டுமா?
தேர்வு வெப்ப செயல்திறன், உற்பத்தி கடமை, பிசின், மேற்பரப்பு மற்றும் உடைகள் தேவைகள், செருகும் உத்தி, பழுதுபார்க்கும் திறன், முன்னணி நேரம் மற்றும் செலவு ஆகியவற்றைப் பொறுத்தது. உலோகப் பெயரிலிருந்து மட்டும் தேர்ந்தெடுக்காமல், சரியான தரம் மற்றும் வடிவமைப்பு அனுமானங்களைக் கேட்கவும்.