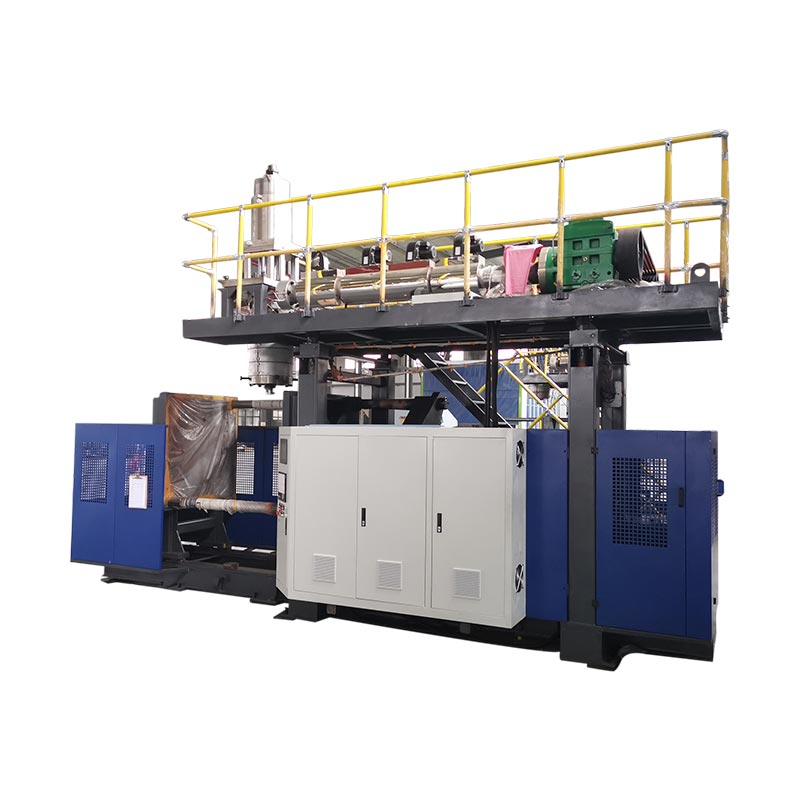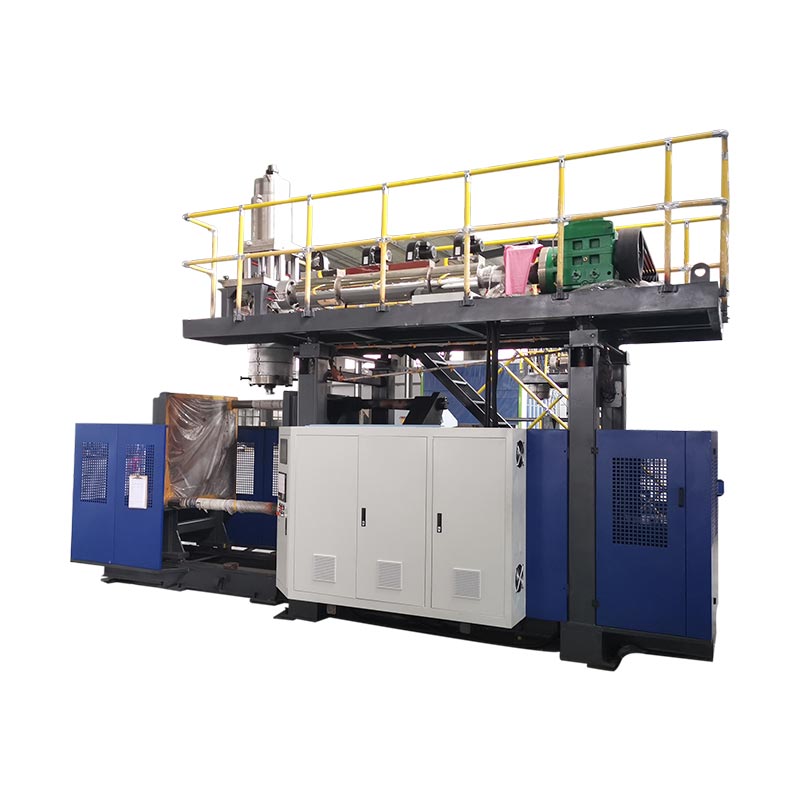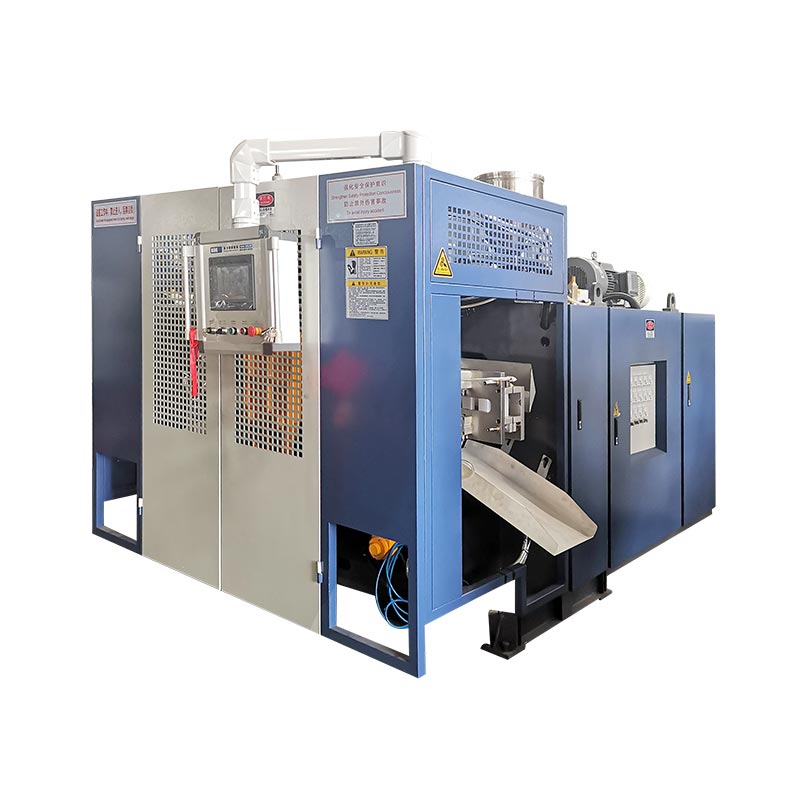
தொழிற்சாலை ஆய்வுகள், அளவீடுகள், சுத்தம் செய்தல், உயவு, அளவுத்திருத்தம், திட்டமிட்ட மாற்றீடு மற்றும் தெளிவான தவறு பதிவுகளை ஒருங்கிணைக்கும் போது தடுப்பு பராமரிப்பு வேலை செய்கிறது. சரிபார்ப்புப் பட்டியல் மாற்றத்தை முன்கூட்டியே வெளிப்படுத்த வேண்டும், வெறுமனே கையொப்பங்களை சேகரிப்பது அல்ல.

சரிபார்ப்பு பட்டியலுக்கு முன் பாதுகாப்பு வருகிறது
ஒரு ப்ளோ மோல்டிங் இயந்திரம் உற்பத்தி நிறுத்தத்திற்குப் பிறகு மின்சாரம், ஹைட்ராலிக், நியூமேடிக், வெப்பம், ஈர்ப்பு மற்றும் இயந்திர ஆற்றல் ஆகியவற்றைக் கொண்டிருக்கலாம். HMI "கையேடு" அல்லது "நிறுத்தம்" என்பதைக் காட்டும் போது கூட, சேமிக்கப்பட்ட அழுத்தம், உயர்த்தப்பட்ட பொறிமுறை, ஒரு சூடான டை ஹெட் அல்லது ஆற்றல்மிக்க ஹீட்டர் சர்க்யூட் அபாயகரமானதாக இருக்கும்.
இந்த கட்டுரையை இயந்திர கையேடு, மின் வரைதல், ஹைட்ராலிக் திட்டம், உள்ளூர் ஒழுங்குமுறை, இடர் மதிப்பீடு அல்லது பயிற்சி பெற்ற பராமரிப்பு தீர்ப்புக்கு மாற்றாக ஒருபோதும் கருத வேண்டாம்.
ஆபத்து, கடமை சுழற்சி மற்றும் சான்றுகளிலிருந்து அதிர்வெண் அமைக்கவும்
"தினசரி, வாராந்திர, மாதாந்திர மற்றும் காலாண்டு" என்பது வேலையை ஒழுங்கமைக்க ஒரு பயனுள்ள வழியாகும், ஆனால் இது உலகளாவிய சேவை இடைவெளி அல்ல. கடிகாரத்தைச் சுற்றி சிராய்ப்புப் பொருள் இயங்கும் ஒரு இயந்திரத்திற்கு, ஒரே ஷிப்டில் இயங்கும் சுத்தமான HDPEயிலிருந்து வேறுபட்ட கவனம் தேவை.
வழங்கப்பட்ட பராமரிப்பு கையேட்டில் தொடங்கவும். பின்னர் இயக்க நேரம், பிசின் மற்றும் சேர்க்கைகள், சுற்றுப்புற தூசி மற்றும் வெப்பநிலை, எண்ணெய் பகுப்பாய்வு, வடிகட்டி குறிகாட்டிகள், நீர் தரம், கசிவு வரலாறு, எச்சரிக்கை அதிர்வெண், பகுதி-தர போக்குகள் மற்றும் முந்தைய ஆய்வுகள் ஆகியவற்றைப் பயன்படுத்தி சரிசெய்யவும். கிங்கிலின் மின்னோட்டம்விற்பனைக்குப் பின் பக்கம்காலாண்டு பராமரிப்பு திட்டத்தை விவரிக்கிறது; நிறுவப்பட்ட இயந்திரத்திற்கான சரியான வேலை தொகுப்பு இன்னும் ஒப்புக் கொள்ளப்பட வேண்டும்.
| திட்டமிடல் அடுக்கு | நோக்கம் | வழக்கமான சான்று |
|---|---|---|
| ஒவ்வொரு மாற்றம் / வழக்கமான கவனிப்பு | உற்பத்தி பாதிக்கப்படும் முன் தெரியும் அல்லது கேட்கக்கூடிய மாற்றங்களைக் கண்டறியவும் | கசிவு சோதனை, வெப்பநிலை, அழுத்தங்கள், ஒலிகள், காவலர்கள், அலாரங்கள், பகுதி போக்கு |
| குறுகிய திட்டமிடப்பட்ட இடைவெளி | அணுகக்கூடிய புள்ளிகளை சுத்தம், ஆய்வு மற்றும் உயவூட்டு | வடிகட்டி குறிகாட்டிகள், நீர் சுற்றுகள், ஃபாஸ்டென்சர்கள், குழல்களை, கேபிள்கள், லூப்ரிகேஷன் பதிவுகள் |
| நிபந்தனை அடிப்படையிலான வேலை | அளவிடப்பட்ட சீரழிவுக்கு பதிலளிக்கவும் | எண்ணெய் பகுப்பாய்வு, வெப்பநிலை போக்கு, அழுத்தம் இழப்பு, மீண்டும் மீண்டும், அதிர்வு அல்லது தற்போதைய போக்கு |
| திட்டமிட்ட பணிநிறுத்தம் | உற்பத்தியின் போது பாதுகாப்பாக ஆய்வு செய்ய முடியாத கூறுகளை அணுகவும் | கருவி, ஹீட்டர் சுற்றுகள், அமைச்சரவை, வால்வுகள், சிலிண்டர்கள், சீரமைப்பு, உடைகள் பாகங்கள் |
| பிந்தைய பழுது சரிபார்ப்பு | பழுதுபார்ப்பு மற்றொரு பிழையை உருவாக்காமல் செயல்பாட்டை மீட்டமைத்தது என்பதை நிரூபிக்கவும் | கைமுறை காசோலைகள், அலாரங்கள், உலர் சுழற்சி, தயாரிப்பு ரன் மற்றும் அளவிடப்பட்ட ஏற்றுக்கொள்ளல் முடிவு |
வழக்கமான ப்ளோ மோல்டிங் இயந்திர ஆய்வு சரிபார்ப்பு பட்டியல்
பாதுகாப்பு மற்றும் இயந்திர நிலை
- அங்கீகரிக்கப்பட்ட சோதனை நடைமுறையின்படி காவலர்கள், கதவுகள், இன்டர்லாக், அவசர நிறுத்தங்கள் மற்றும் எச்சரிக்கை சாதனங்களைச் சரிபார்க்கவும்.
- தளர்வான பொருட்கள், சேதமடைந்த படிகள், தடுக்கப்பட்ட அணுகல், வெளிப்படும் கேபிள்கள், தேய்ந்த குழாய்கள் மற்றும் நகரும் அல்லது சூடான பகுதிகளுடன் தொடர்பு ஆகியவற்றைப் பார்க்கவும்.
- செய்திகளை அழிக்கும் முன் அலாரம் வரலாற்றைச் சரிபார்க்கவும். தொடர்ச்சியான அலாரங்களையும் அவை நிகழும் சுழற்சி படியையும் பதிவு செய்யவும்.
ஹைட்ராலிக் அமைப்பு
- எண்ணெய் நிலை, வெப்பநிலை, நிறம், வாசனை, கசிவு மற்றும் வடிகட்டி நிலை ஆகியவற்றை அழுத்தப்பட்ட அமைப்பைத் திறக்காமல் சரிபார்க்கவும்.
- குழாய் சிராய்ப்பு, சேதமடைந்த பொருத்துதல்கள், சிலிண்டர் கசிவு மற்றும் ஒழுங்கற்ற இயக்கம் ஆகியவற்றைப் பாருங்கள்.
- ஏற்றுக்கொள்ளப்பட்ட அடிப்படையுடன் அழுத்தம், வெப்பநிலை மற்றும் சுழற்சி நடத்தை ஆகியவற்றை ஒப்பிடுக.
- டாப் அப் செய்யும் போது அல்லது கூறுகளை மாற்றும் போது எண்ணெயை சுத்தமாக வைத்திருங்கள். குறிப்பிட்ட எண்ணெய் மற்றும் வடிகட்டுதல் முறையைப் பயன்படுத்தவும்.
நியூமேடிக் மற்றும் ப்ளோ-ஏர் அமைப்பு
- அமுக்கியில் மட்டுமல்ல, உற்பத்தி தேவையின் கீழ் இயந்திரத்தில் அழுத்தத்தை சரிபார்க்கவும்.
- அதன் ஆவணங்களின்படி காற்று-சிகிச்சை உபகரணங்களை வடிகட்டவும் மற்றும் ஆய்வு செய்யவும்.
- கசிவுகளைக் கேட்டு, குழாய்கள், வால்வுகள், சிலிண்டர்கள் மற்றும் ப்ளோ-பின் இயக்கத்தைச் சரிபார்க்கவும்.
- நீண்ட அடி நேரத்துடன் ஈடுசெய்யும் முன் அழுத்தம் குறைவை ஆராயுங்கள்.
குளிரூட்டும் நீர் சுற்றுகள்
- நிலையான உற்பத்தியில் வழங்கல் மற்றும் திரும்ப வெப்பநிலை மற்றும் அழுத்தத்தை பதிவு செய்யவும்.
- குழாய்கள், பன்மடங்குகள், ஓட்டம் குறிகாட்டிகள், வடிகட்டிகள், அச்சு இணைப்புகள் மற்றும் எண்ணெய் குளிரூட்டியை ஆய்வு செய்யவும்.
- அளவு, அரிப்பு, மாசுபாடு, ஒடுக்கம் மற்றும் தடுக்கப்பட்ட சுற்றுகள் ஆகியவற்றைச் சரிபார்க்கவும்.
- பகுதி குளிர்ச்சி மற்றும் எண்ணெய் வெப்பநிலையை சாதாரண அடிப்படையுடன் ஒப்பிடுக.
எக்ஸ்ட்ரூடர், ஹீட்டர்கள் மற்றும் டை ஹெட்
- வெப்பநிலை தொகுப்பு மதிப்புகளை உண்மையான மதிப்புகள் மற்றும் வெளியீட்டு நிலையுடன் ஒப்பிடுக.
- ஹீட்டர் பேண்டுகள், தெர்மோகப்பிள் வயரிங், ஃபேன் செயல்பாடு மற்றும் பாதுகாப்பாக அணுகும் போது தெரியும் இன்சுலேஷன் நிலை ஆகியவற்றை ஆய்வு செய்யவும்.
- நிலையற்ற வெளியேற்றம், மாசுபடுதல், அசாதாரண மோட்டார் சுமை, பொருள் கசிவு அல்லது பரிசன் நடத்தையை மாற்றுவதைக் கவனியுங்கள்.
- அங்கீகரிக்கப்பட்ட பணிநிறுத்தம் மற்றும் சுத்தம் செய்யும் நடைமுறையைப் பின்பற்றவும்; துல்லியமான கருவியைத் தாக்காதீர்கள் அல்லது அங்கீகரிக்கப்படாத கருவிகளை அறிமுகப்படுத்தாதீர்கள்.
கிளாம்பிங், அச்சு மற்றும் பாரிசன் கருவி
- தட்டுகள், டை ராட்கள் அல்லது கிளாம்பிங் மெக்கானிசம், மோல்ட் ஃபாஸ்டென்னர்கள், ஊசிகள், புஷிங்ஸ் மற்றும் லூப்ரிகேஷன் புள்ளிகளை ஆய்வு செய்யுங்கள்.
- அச்சு சீரமைப்பு, பிஞ்ச்-ஆஃப் நிலை, வென்ட்கள், கூலிங் இணைப்புகள் மற்றும் ஃபிளாஷ் முறை ஆகியவற்றைச் சரிபார்க்கவும்.
- டை சென்டரிங் மற்றும் சுவர்-தடிமன் மீண்டும் மீண்டும் செய்யக்கூடிய தன்மையைக் கண்காணிக்கவும். பயன்படுத்தவும்பாரிசன் கட்டுப்பாட்டு வழிகாட்டிசுயவிவர சிக்கல்களை இயந்திர காரணங்களிலிருந்து பிரிக்க.
மின் மற்றும் கட்டுப்பாட்டு அமைப்பு
- பெட்டிகளை மூடி, சுத்தமாகவும், குறிப்பிட்டபடி குளிர்ச்சியாகவும் வைக்கவும். தேவையான மின் பாதுகாப்பு நடைமுறையின் கீழ் மட்டுமே ஆய்வு செய்யுங்கள்.
- டிரைவ் மற்றும் பிஎல்சி அலாரங்கள், மின்விசிறி அல்லது வடிகட்டி நிலை, தளர்வான சாதன ஆதாரம் மற்றும் அசாதாரண வெப்பம் அல்லது நாற்றம் ஆகியவற்றை மதிப்பாய்வு செய்யவும்.
- சென்சார் மவுண்டிங், இலக்குகள், இணைப்பிகள் மற்றும் கேபிள் ரூட்டிங் ஆகியவற்றைச் சரிபார்க்கவும்.
- ஆவணப்படுத்தப்பட்ட மாற்றங்களுக்குப் பிறகு அங்கீகரிக்கப்பட்ட சமையல் குறிப்புகளையும் கட்டுப்படுத்தி கோப்புகளையும் காப்புப் பிரதி எடுக்கவும்.

உற்பத்திச் சோதனைகள் மறைக்க முடியாத வேலைகளுக்கு திட்டமிடப்பட்ட பணிநிறுத்தங்களைப் பயன்படுத்தவும்
திட்டமிடப்பட்ட பணிநிறுத்தம் என்பது பாதுகாக்கப்பட்ட பகுதிகளைச் சரிபார்க்கவும், ஃபாஸ்டென்சர்களைச் சரிபார்க்கவும், வெப்பப் பரிமாற்றிகளை சுத்தம் செய்யவும், வடிகட்டிகளை ஆய்வு செய்யவும், சரியான நடைமுறையின் கீழ் மின் இணைப்புகளைச் சரிபார்க்கவும், சேவை உயவு புள்ளிகளை, கருவிகளை மதிப்பிடவும், சென்சார் அளவுத்திருத்தத்தை சரிபார்க்கவும் மற்றும் நிபந்தனை அல்லது அங்கீகரிக்கப்பட்ட இடைவெளியின் அடிப்படையில் பாகங்களை மாற்றவும்.
அணுகல் மற்றும் ஆற்றல் நிலை மூலம் குழு வேலை. பல பணிகளுக்கு ஒரே பாதுகாப்பு அகற்றுதல் அல்லது இயங்குதளம் தேவைப்பட்டால், அவற்றை ஒரு கட்டுப்படுத்தப்பட்ட பணி தொகுப்பின் கீழ் ஒருங்கிணைக்கவும். அகற்றப்பட்ட ஒவ்வொரு பகுதியையும், தற்காலிக ஜம்பர், துண்டிக்கப்பட்ட சென்சார் மற்றும் மாற்றப்பட்ட அளவுருவையும் பதிவு செய்யவும், இதனால் மறுசீரமைப்பு முடிந்தது.
வேலைக்குப் பிறகு, அந்தப் பகுதியைச் சரிபார்க்கவும், காவலர்களை மீட்டெடுக்கவும், கருவிகளுக்கான கணக்கு, நடைமுறையின் கீழ் தனிமைப்படுத்தல்-சாதனத்தை அகற்றுவதைச் சரிபார்க்கவும் மற்றும் பாதிக்கப்பட்ட பணியாளர்களுக்கு அறிவிக்கவும். கட்டுப்படுத்தப்பட்ட கையேடு சரிபார்ப்புடன் தொடங்கவும். பின்னர் ஒரு உலர் சுழற்சியை கவனிக்கவும், அதைத் தொடர்ந்து கண்காணிக்கப்பட்ட தயாரிப்பு இயக்கம்.
தொழிற்சாலை காட்சி: மாற்றத்தைக் காட்டும் பதிவு மதிப்புகள்
"சரிபார்க்கப்பட்டது-சரி" வரையறுக்கப்பட்ட கண்டறியும் மதிப்பைக் கொண்டுள்ளது. பயனுள்ள பதிவுகளில் எண், கவனிப்பு, இருப்பிடம் அல்லது தெளிவான தேர்ச்சி/தோல்வி அளவுகோல் உள்ளது. நிலையான உற்பத்தியில் எண்ணெய் வெப்பநிலை, நீர் வழங்கல் மற்றும் திரும்பும் வெப்பநிலை, வீசும் போது இயந்திர-இன்லெட் காற்றழுத்தம், தொடர்ச்சியான எச்சரிக்கை எண்ணிக்கை, பகுதி எடை, சுழற்சி நேரம், குறைந்தபட்ச சுவர் இடம் மற்றும் வடிகட்டி காட்டி நிலை ஆகியவை எடுத்துக்காட்டுகளில் அடங்கும்.
பராமரிப்பு மற்றும் தர பதிவுகளை இணைக்கவும். எண்ணெய் வெப்பநிலையில் மெதுவான அதிகரிப்பு நீண்ட சுழற்சி நேரத்திற்குப் பிறகு தோன்றலாம். ஒரு பக்க சுவர் தடிமன் மாற்றத்திற்கு அருகில் டை-சென்டர் டிரிஃப்ட் தோன்றலாம். ஒரு ஹீட்டர் சர்க்யூட் முற்றிலும் தோல்வியடைவதற்கு முன்பு மீண்டும் மீண்டும் வெப்பநிலை அலாரங்கள் தோன்றக்கூடும். திHMI மற்றும் அலாரம் வழிகாட்டிமுதல் பயனுள்ள குறிப்பை எவ்வாறு பாதுகாப்பது என்பதை விளக்குகிறது.
வேலையில்லா நேர அபாயத்திலிருந்து உதிரி பாகங்கள் திட்டத்தை உருவாக்கவும்
தோல்வியின் விளைவு, மாற்று நேரம், சப்ளையர் முன்னணி நேரம், அடுக்கு வாழ்க்கை, சேமிப்புத் தேவைகள் மற்றும் மாற்றீட்டிற்கு பொறியியல் ஒப்புதல் தேவையா என்பதைப் பொறுத்து பாகங்களை வகைப்படுத்தவும். குறைந்த விலை சென்சார் ஒரு வரியை நிறுத்தலாம்; ஒரு பெரிய கூறு விலையுயர்ந்ததாக இருக்கலாம் ஆனால் யூகிக்கக்கூடியது மற்றும் சேவை செய்யக்கூடியது.
இயந்திர வரிசை எண், வரைபடங்கள், கட்டுப்படுத்தி காப்புப்பிரதிகள் மற்றும் உதிரி பதிவோடு சரியான பகுதி அடையாளத்தை வைத்திருங்கள். முத்திரைகள், எலக்ட்ரானிக்ஸ், ஹீட்டர்கள், சென்சார்கள், வடிகட்டிகள் மற்றும் லூப்ரிகண்டுகளை பொருத்தமான சூழ்நிலையில் சேமிக்கவும். பார்வைக்கு ஒத்த வால்வு, டிரைவ் அல்லது சென்சார் ஒரே செயல்பாடு, மதிப்பீடு அல்லது உள்ளமைவைக் கொண்டிருப்பதாகக் கருத வேண்டாம்.
ஆதரவைக் கோரும் போது, இயந்திர அடையாளம், பகுதி லேபிள், அலாரம் வரலாறு, புகைப்படங்கள், அளவீடுகள் மற்றும் நிகழ்வு வரிசை ஆகியவற்றை அனுப்பவும். கிங்கிளைப் பயன்படுத்தவும்தொடர்பு படிவம்இயந்திரம் சார்ந்த உதவிக்கு.
அடிக்கடி கேட்கப்படும் கேள்விகள்
ப்ளோ மோல்டிங் இயந்திரத்தை எத்தனை முறை பராமரிக்க வேண்டும்?
இயந்திர கையேட்டை அடிப்படையாகப் பயன்படுத்தவும், பின்னர் இயக்க நேரம், பொருள், சுற்றுச்சூழல், எண்ணெய் மற்றும் நீர் நிலை, எச்சரிக்கை வரலாறு, அளவிடப்பட்ட உடைகள் மற்றும் உற்பத்தி ஆபத்து ஆகியவற்றிற்கான திட்டத்தை சரிசெய்யவும்.
ஒவ்வொரு ஷிப்டையும் ஆபரேட்டர்கள் என்ன சரிபார்க்க வேண்டும்?
காவலர்கள், கசிவுகள், வெப்பநிலை, அழுத்தங்கள், குளிரூட்டல், உயவு நிலை, அசாதாரண ஒலி அல்லது இயக்கம், அலாரங்கள் மற்றும் தயாரிப்பு-தரமான போக்குகளுக்கு அங்கீகரிக்கப்பட்ட சரிபார்ப்புப் பட்டியலை இயக்குபவர்கள் பின்பற்ற வேண்டும்.
HMI நிறுத்தப் பயன்முறையில் இருக்கும்போது பராமரிப்பு செய்ய முடியுமா?
ஸ்டாப் பயன்முறை மட்டும் ஆற்றல் தனிமைப்படுத்தல் அல்ல. ஆலையின் இயந்திரம் சார்ந்த ஆற்றல்-கட்டுப்பாட்டு செயல்முறையை சேவை செய்வதற்கு முன் அல்லது அபாயகரமான பகுதிக்குள் நுழைவதற்கு முன் பயன்படுத்தவும்.
எந்த பராமரிப்பு பதிவுகள் மிகவும் பயனுள்ளதாக இருக்கும்?
இயந்திர அடையாளம், இயக்க நேரம், அளவிடப்பட்ட வெப்பநிலை மற்றும் அழுத்தங்கள், எச்சரிக்கை வரலாறு, கவனிக்கப்பட்ட நிலை, பகுதி-தர போக்குகள், நிகழ்த்தப்பட்ட வேலை, மாற்றப்பட்ட பாகங்கள் மற்றும் பிந்தைய பழுது சரிபார்ப்பு ஆகியவை பயனுள்ள பதிவுகளாகும்.
மீட்டமைத்த பிறகு அதே அலாரங்கள் ஏன் திரும்புகின்றன?
மீட்டமைப்பு செய்தியை அழிக்கிறது ஆனால் காரணத்தை சரிசெய்யாது. முதல் அலாரம், சுழற்சி படி மற்றும் தொடர்புடைய உள்ளீடுகளை பதிவுசெய்து, பின்னர் தொடர்புடைய செயல்முறை, சென்சார், ஆக்சுவேட்டர், பயன்பாடு அல்லது வரிசை நிலை ஆகியவற்றை ஆய்வு செய்யவும்.